


5–10 giorni
Pagamenti
Descrizione
Descrizione
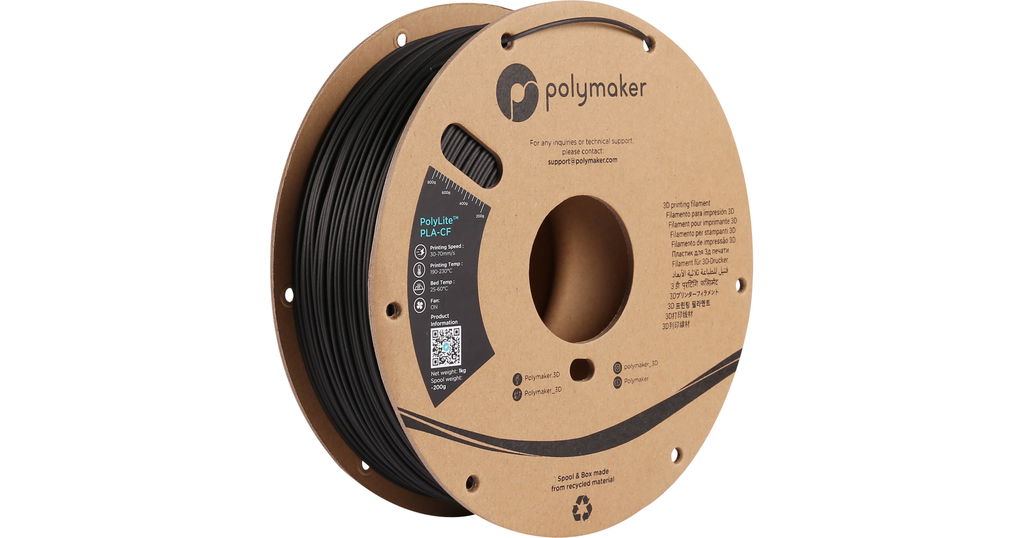
PolyLite™ PLA-CF: Forza e precisione rinforzata dalla fibra di carbonio
Rafforzamento in fibra di carbonio premium
PolyLite™ PLA-CF è un filamento ad alte prestazioni PLA infuso con fibra di carbonio tagliata 8% in peso. Questa formulazione avanzata offre una rigidità e una resistenza eccezionali, che la rendono ideale per progetti e prototipi funzionali impegnativi engineering.
Superfici eccezionali Finish e precisione dimensionale
Grazie al contenuto di fibre di carbonio, le stampe mostrano un bel matte nero finish con linee di strati praticamente invisibili. La bassa contrazione del filamento garantisce un'eccellente stabilità dimensionale, dando luogo a parti che sono sia precise che visivamente impressionanti.
Stampa facile con risultati professionali
PolyLite™ PLA-CF può essere stampato utilizzando le impostazioni standard PLA, rendendolo accessibile a un'ampia gamma di utenti. Per ottenere i migliori risultati e per evitare l'usura dell'uscita a causa dell'abrasività, si raccomanda fortemente un'uscita indurita.
Ideale per applicazioni avanzate Scegliere PolyLite™ PLA-CF quando il tuo progetto richiede alta rigidità, facilità di stampa e un aspetto professionaleperfetto sia per hobbyisti avanzati che per ingegneri professionisti.
Requisiti di stampa
Imprinta impostazioni
Imprinta impostazioni
PolyLite™ PLA-CF
Caratteristiche chiave
- Fibra di carbonio rinforzata
- Matte Superficie Finish
- Stabilità dimensionale
- Facile da stampare
PolyLite™ PLA-CF - Nero / 1kg ...è stato ordinato al fornitore e verrà spedito non appena sarà di nuovo disponibile.


Specificità tecniche
Tutto quello di cui hai bisogno prima di stampare
Suggerimenti per la stampa
- Utilizzare un fumo indurito perché la formulazione riempita o contenente particelle può indossare fumoli di ottone.
- Inizia entro i ranghi raccomandati 190 - 230°C nozzolo e 25 - 60°C letto, quindi effettuare piccole regolazioni per la stampante e il modello.
- Utilizzare l'impostazione di ventilatore di raffreddamento ON raccomandata e mantenere la velocità di stampa entro 50 - 300 mm/s.
- Eseguire una piccola stampa test prima di un lungo lavoro e regolare solo all'interno della finestra di stampa pubblicata.
| Proprietà | X-Y | Z | Valore | Metodo |
|---|---|---|---|---|
| Densità | — | — | 1.29 g/cm³ Importanti | ISO 1183 |
| Resistenza della tensione | 31.2 MPa Importanti | 15.1 MPa Importanti | — | ISO 527 |
| allungamento al momento della pausa | 13.2 % Importanti | 0.9 % Importanti | — | ISO 527 |
| Forza di piegatura | 51.7 MPa Importanti | — | — | ISO 178 |
| Modulo di piegatura | 3380.5 GPa Importanti | — | — | ISO 178 |
| Modulo di Young | 3280.7 GPa Importanti | 2213.1 GPa Importanti | — | ISO 527 |
| Carpi, incisivi | 5.5 KJ/m² Importanti | — | — | ISO 179 |
| Temperatura di fusione | — | — | 155.43 °C Importanti | ISO 11357 |
| Temperatura di transizione del vetro (Tg) | — | — | 52.83 °C Importanti | ISO 11357 |
| Temperatura di ammorbidimento | — | — | 64 °C Importanti | ISO 306 |
| HDT (0.45 MPa) | — | — | 54 °C Importanti | ISO 75 |
| HDT (1.8 MPa) | — | — | 50 °C Importanti | ISO 75 |
Testato su esemplari 100% infill. X-Y = attraverso gli strati, Z = tra gli strati (adesione dello strato).
Domande frequenti
Ha delle domande? Abbiamo risposte. Dalla scelta del materiale giusto alla cura delle cuciture, ecco tutto quello che devi sapere in un unico posto.
Quanto fibra di carbonio contiene PolyLite™ PLA-CF?
Le bobine funzionano con AMS?
Questo materiale è idoneo al contatto con gli alimenti?
Vendete ricariche?
Questo materiale è riciclabile?
Recensioni
Customers praised this PLA-CF filament for excellent print quality with "beautiful layer lines" and a distinctive matte finish that hides imperfections. Shoppers noted it "prints like a dream" with minimal tuning needed. However, some mentioned layer adhesion is weaker than standard PLA. Overall, customers found it ideal for aesthetics over strength.
This filament performed extremely well under load and is a go to choice for pla printers.
And quickly becoming my favorite filament for printing most things
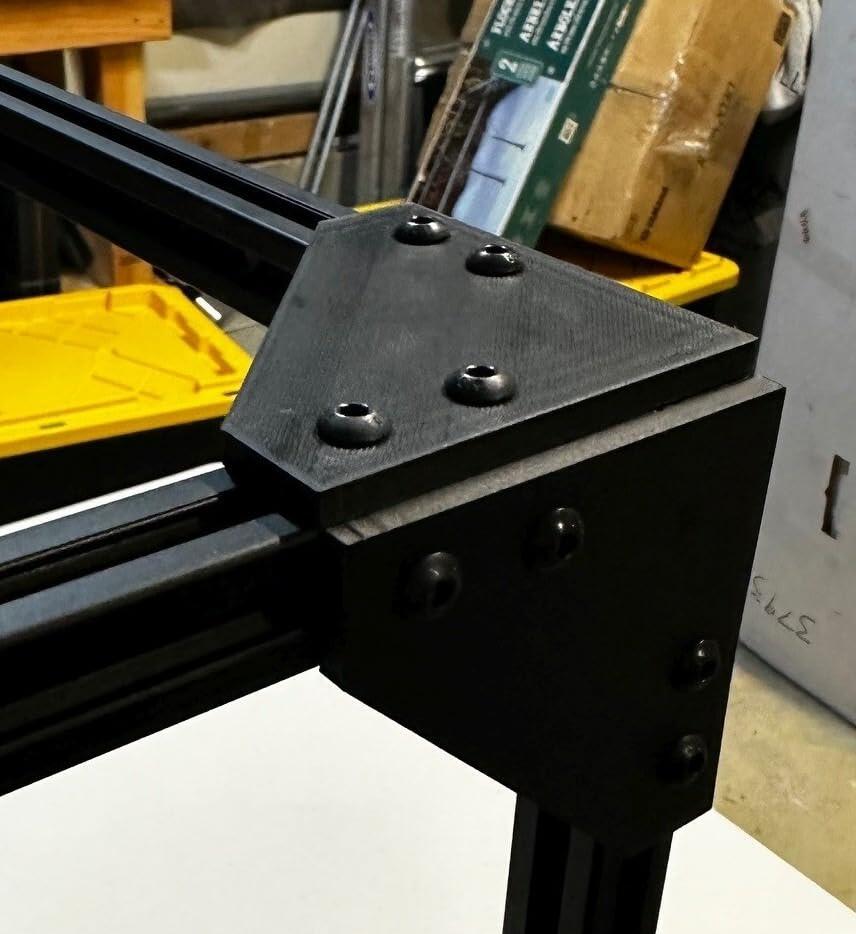
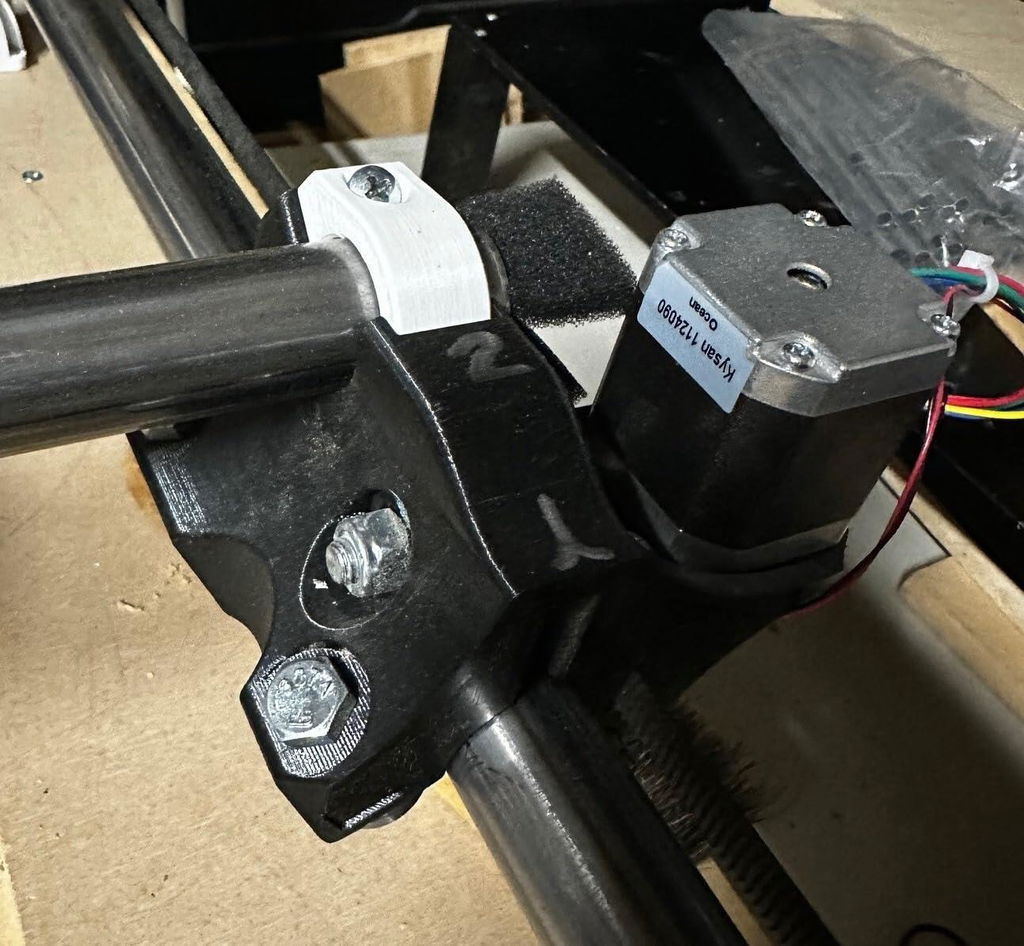
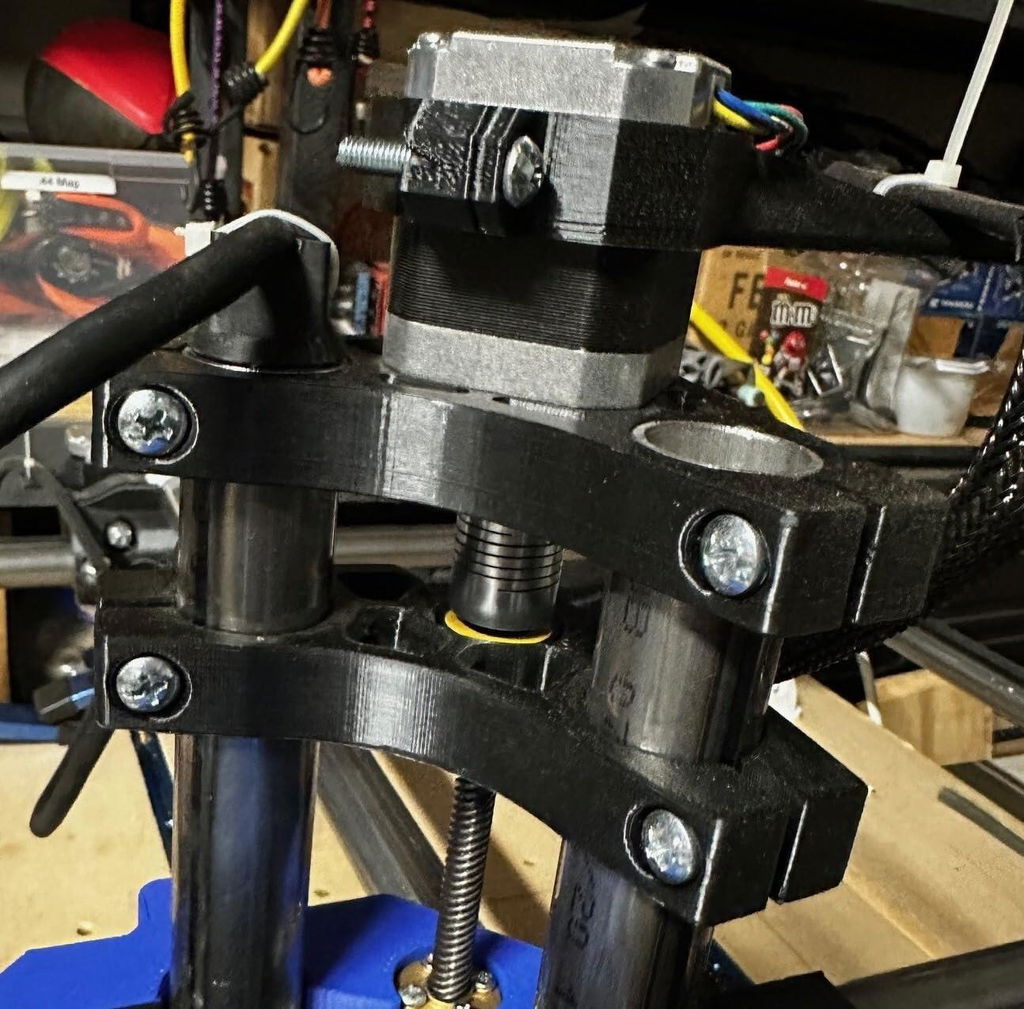
Best PLA for accuracy, detailed model printing.
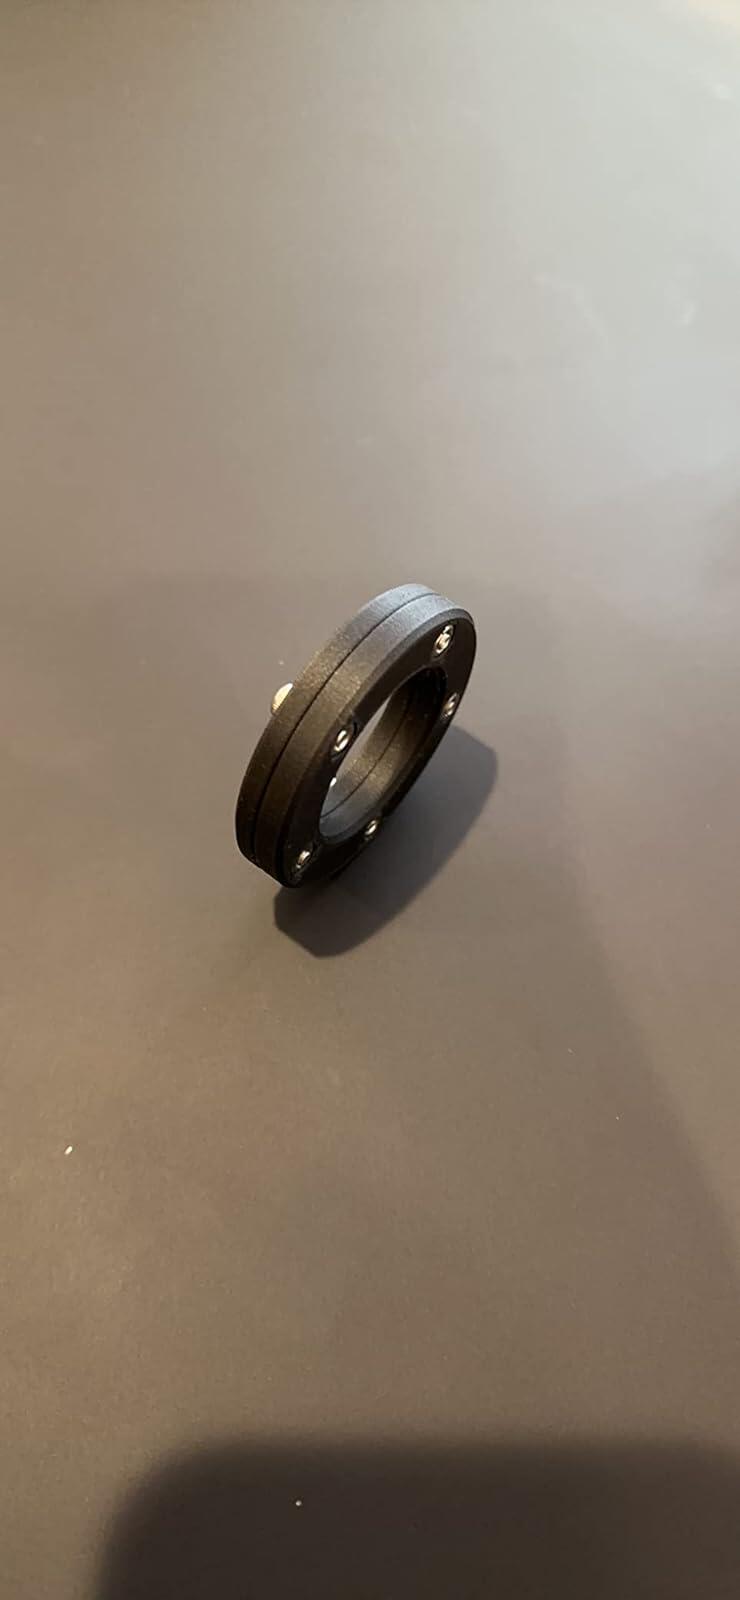
Love it !
Great Filament , Had a question, and AI answered it. Of Course, had nothing to do with question.
Excellent quality, print results are really great!
I wouldn't use this on something needing fantastic layer adhesion or durability, but when you want a matte finish with beautiful layer lines this stuff is perfect.
Ordered for a specific project and met all expectations
Print quality is top notch
I use this in my x1c printer and it prints like a dream! Has a great finish that hides layer lines really well.
In general, this filament is great for making good looking prints, but the filament has sub par layer adhesion compared to normal pla, and other pla-cf. But by far this pla-cf is the best looking in my experience, so if you don't need any crazy strength or just want something to look very good it is a good option and a decent price.
Good black filament pla prints well
once u have the settings right it gets a 5 star for everything.... but like all filaments if the settings are not right with your printer all filament is NOT going to print well
I had a ton of trouble getting this to stick to the bed due to a printer mistake. It works well now, just like regular PLA.
Prints great with very little tuning. Super strong and has a nice matte finish.
This stuff printed awesome out of the box. The matt look is unparalleled compared to all other filaments I have tried and really helps hide the layer lines. It is very ridged which is the reason I got it. If not for the cost I would replace most of my pla with this stuff.
This CF PLA printed really nice and looked great!
This filament prints exceptionally well. And produces significantly stronger parts than standard pla
It looks really nice and prints easily. Seems really strong when printing at 100% infil.
About half way through my first roll, prints very nice, very forgiving, and supports come off clean. For sure will be buying more rolls of this stuff
This is a really good PLA filament. I think I read additives like carbon fiber helps with warping and most of my prints did not warp, I was so scared of warping because I've had issues with it in the past but with this roll of filament prints came out great, there light be slight lifting at the corners though.
Prints beautiful pieces and prints like butter. I love this stuff.
I have been a fan of Polymaker for a bit now and this product does not disappoint, its 8% CF in it and will print just like there PLA in everyway. Also has a really cool look to it. Its no idea for detailed prints by any means they have other stuff for that, but for high quality parts you need to make it will more then do the job.
I like the material itself, I'd like Polymaker to publish the TDS for these new materials they're releasing :)
What is the best support material to use with Polylite PLA-CF
We do not have a designated support material for PLA-CF, but PolyDissolve, PolySupport for PLA, PETG or even CoPE should work. That said - parent PLA-CF support material breaks off pretty easily, but any of those other suggestions should work as well.
