


5–10 giorni
Pagamenti
Descrizione
Descrizione
PolyMax™ PETG: Rigidità e versatilità di livello successivo
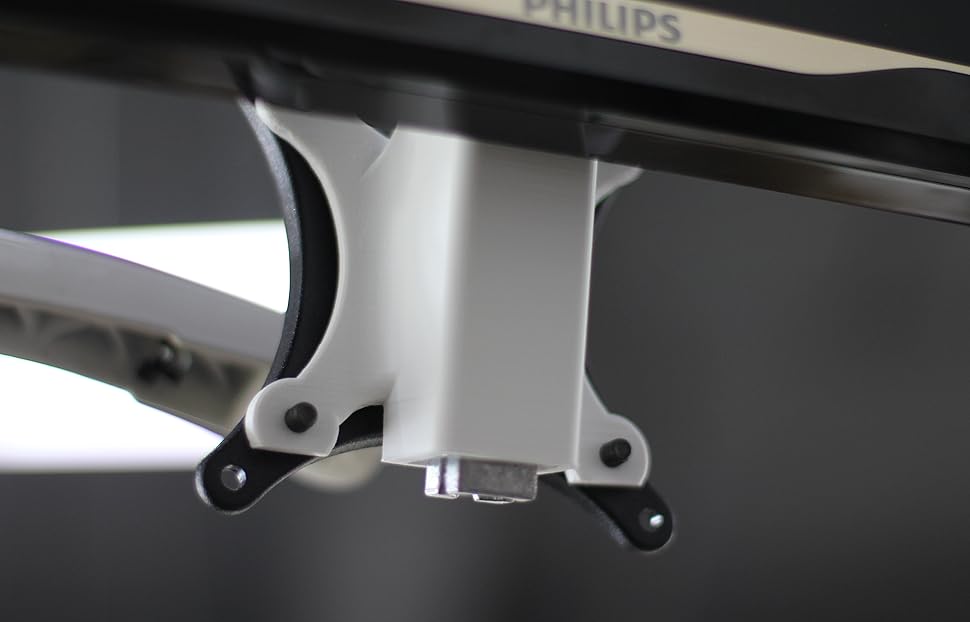
Progettato per applicazioni impegnative, PolyMax™ PETG supera i filamenti standard PETG con eccezionale resistenza meccanica e resilienza.
Durezza superiore e resistenza agli impatti
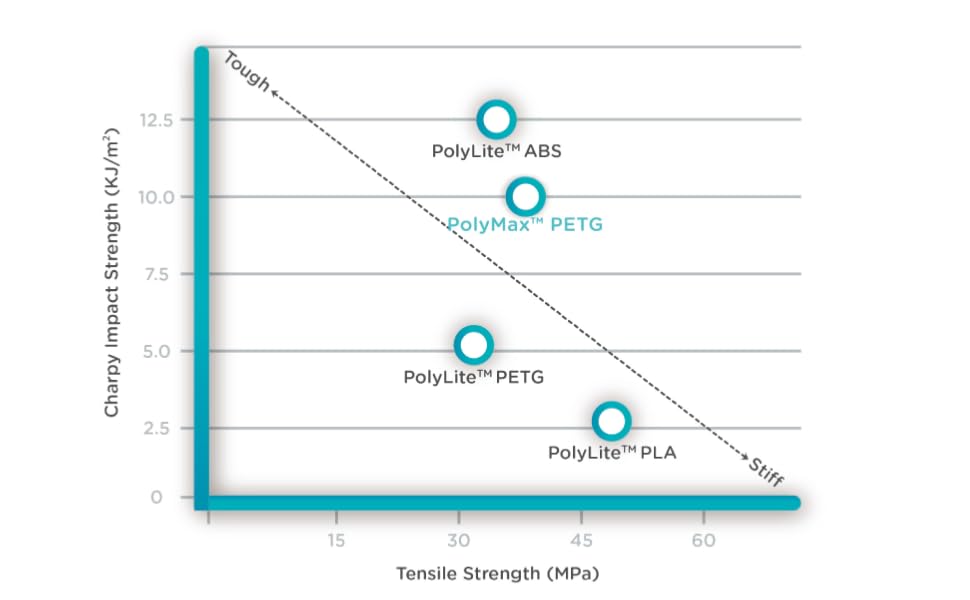
Basandosi sulla rinomata resistenza chimica di PETG, PolyMax™ PETG offre una resistenza alla frattura significativamente maggiore rispetto a PolyLite™ PETG. La sua formulazione avanzata garantisce una maggiore ductilità e una eccezionale resistenza all'impatto per le parti che devono resistere allo stress del mondo reale.
Modifica innovativa PETG Blend
PolyMax™ PETG combina il meglio di PETG e PCTG, offrendo elevata resistenza e rigidità mantenendo una maggiore flessibilità e resilienza. Questo equilibrio unico lo rende ideale sia per i prototipi funzionali che per le parti d'uso finale che richiedono durata e affidabilità.
Scegli PolyMax™ PETG quando il tuo progetto richiede la massima resistenzasenza compromettere la stampabilità o le prestazioni.
Requisiti di stampa
Imprinta impostazioni
Imprinta impostazioni
PolyMax™ PETG
Caratteristiche chiave
- Alta durezza
- Resistenza agli impatti
- PETG/PCTG Blend
- Resistente alle sostanze chimiche
- Ideale per parti funzionali
PolyMax™ PETG - Nero / 1.75mm / 0.75kg ...è stato ordinato al fornitore e verrà spedito non appena sarà di nuovo disponibile.

Specificità tecniche
Tutto quello di cui hai bisogno prima di stampare
Suggerimenti per la stampa
- Tenere il filamento sigillato e asciutto; utilizzare il ciclo di asciugatura elencato 65°C / 6h se si verificano difetti legati all'umidità.
- Asciugare il filamento prima, quindi regolare le impostazioni di ritiro e di viaggio se rimane la corda.
- Utilizzare un adesivo adatto come strato di rilascio e lasciare raffreddare la piastra di costruzione prima di rimuovere la parte.
- Riduci il raffreddamento e asciuga il filamento in caso di adesione a strati o a strati deboli.
- Iniziare all'interno dei ranghi di letto raccomandati 230 - 260°C e 70 - 80°C, quindi apportare piccole regolazioni per la stampante e il modello.
- Utilizzare l'impostazione raccomandata OFF - 20% di ventilatore di raffreddamento e mantenere la velocità di stampa entro 50 - 100 mm/s.
| Proprietà | X-Y | Z | Valore | Metodo |
|---|---|---|---|---|
| Densità | — | — | 1.24 g/cm³ Importanti | ISO 1183 |
| Resistenza della tensione | 37.9 MPa Importanti | 29.4 MPa Importanti | — | ISO 527 |
| allungamento al momento della pausa | 5.22 % Importanti | 3.1 % Importanti | — | ISO 527 |
| Forza di piegatura | 58.3 MPa Importanti | 55.1 MPa Importanti | — | ISO 178 |
| Modulo di piegatura | 1068 GPa Importanti | — | — | ISO 178 |
| Modulo di Young | 1684 GPa Importanti | 1603 GPa Importanti | — | ISO 527 |
| Carpi, incisivi | 11.6 KJ/m² Importanti | — | — | ISO 179 |
| Temperatura di transizione del vetro (Tg) | — | — | 76.83 °C Importanti | ISO 11357 |
| Temperatura di ammorbidimento | — | — | 82 °C Importanti | ISO 306 |
| HDT (0.45 MPa) | — | — | 76 °C Importanti | ISO 75 |
| HDT (1.8 MPa) | — | — | 72 °C Importanti | ISO 75 |
Testato su esemplari 100% infill. X-Y = attraverso gli strati, Z = tra gli strati (adesione dello strato).
Domande frequenti
Ha delle domande? Abbiamo risposte. Dalla scelta del materiale giusto alla cura delle cuciture, ecco tutto quello che devi sapere in un unico posto.
Qual è la differenza tra PCTG e PolyMax™ PETG?
Devo usare il ventilatore di raffreddamento con PolyMax™ PETG?
Le bobine funzionano con AMS?
Questo materiale è idoneo al contatto con gli alimenti?
Vendete ricariche?
Recensioni
Customers praised this PETG filament for easy printing with minimal stringing and strong prints. Many noted it "prints fantastically" with standard settings and works well with various printers. However, one customer experienced layer shifting issues. The material offers good bed adhesion, consistent diameter, and a quality matte finish. Most found it superior to other brands.
It isnt stiff but that's what makes it tough. I use it when ABS can't do the job. It's easier to print than regular PETG but harder than PLA.
PETG filament is on the pricey side for only 750g, but works well and is strong.
When it prints well it's a nice material, but I have gotten layer shifting issues like no other filament I've used before - probably wasted 1-2 rolls of 5 just because of reprints. I also had one which was tangled and, to Polymaker's credit, was refunded for. Overall OK, but I really wish they'd provide a print profile for the MK4s which was tested and validated so I didn't have to deal with this.
i love this product so much, it works like a charm with my X1C, not like that pcs of #$#% of overture petg that i got last week
I have printed with a lot of filament and Polymaker never disappoints. I have printed a lot of their PETG on my Bambu Lab printer with no issues.
This is an easy to print PETG. No stringing or mess like done other brands. Fits and works perfectly inside the bambu x1c AMS module, too
Have a x1c, used the settings called out and prints well enough.
I'm a huge preacher of Atomic Filament but I can't always wait for their delivery times. I decided to give this Polymaker PETG a try since Hatchbox and Overture PETG had its drawbacks, and this stuff prints fantastically. Very accurate and it looks great. Minimal stringing and so far no cracks from the things I am putting together (larger sized ball and crescent joints) that the other mentioned brands had.I'll definitely be trying their other filaments and colors.
Not much to say here ... PolyMaker makes some superb PETG. I bought another brand prior to this and struggled and struggled to get a good print without being stringy. This PolyMaker PETG printed fantastic without any tweaking of the standard PETG settings in my slicer.
I do not write reviews often but in the case of this filament, absolutely. I have always used Hatchbox for my PETG needs, but no longer. The filament was shipped in the normal brown Poly box but vacuum sealed in a non-reusable bag. That is ok with me because I knew when I opened the package, the hiss let me know it was sealed correctly. As always, dry out your filament, especially PETG. I let this run at 54c for 8 hours before using. This is not my first translucent filament but it has been the EASIEST to print with. Stringing is basically non-existent, adhesion is not a factor and the quality of the prints are immaculate. I have tried countless filaments over the years from all manufacturers. Poly is my go to PLA using PLA Pro or Polylite because I have never had one issue with their filaments, so why not try their PETG. Yes this comes in a cardboard roll which I am fine with.Right now I am printing this with heavy infill because I need the strength but the transparency is VERY good even with 40% infill. Printing with a larger nozzle, less infill, thicker walls, and post-processing will give you a clearer finish. Print this slower than PLA. You can also go down to .1 and REALLY slow printing for a very clear finish, but will lose strength and time printing.PETG can be a little tricky if you do not have the correct temps / retractions. Surprisingly, I print this at a lower temp than other PETG filaments. I am running a Titan Direct Drive so my retraction settings will differ from a Bowden setup. I have printed this with Marlin without issue and currently running Klipper with BETTER results.Setup: Creality CR10-v3 STOCKBed: G10When printing on Glass I raise 5cCura Settings for a stronger PETG print (Currently using settings for fan ducts for Hero Me G7).4 brass nozzle.2 layer height.4 line width1.2 wall thickness2 Top Surface Skin LayersMonotonic Top/Bottom UncheckedSkin in Z Gaps UncheckedIroning Unchecked40% infillConnect Infill Lines UncheckedTemp 235Build Plate 80Initial Layer Bottom Flow 108%Print Speed 40mm/sMy Titan Extruder Retraction settingsEnable RetractionRetract at Layer change CheckedRetraction Distance .8Retraction Speed 45mm/sRetract before outer wall CheckedLimit Support Retractions UncheckedEnable Print cooling UNCHECKED <----------With Klipper, turn off all Acceleration Control, Jerk Control, Z Hop when retracted. Take your time with the Klipper setup and go through each step in order, not skipping. If you walked through all Klipper settings, everything will print GREAT. If not, blame the user and not the tools. I skipped a couple the first time through and was so confused as to why everyone loved Klipper because my results were terrible. Impatience got me. I went through the setup again (took my time, couple days), and I am sold. I will not go back to Marlin.For a good print, everyone should make sure a couple of things are in order regardless of slicer, firmware or printer...1. Your bed is level2. No seriously, take the time and level your damn bed3. Do not write bad reviews because filaments do not stick to your unlevel bed4. ESTEPS. Tune them, per roll, not per filament. It can change from roll to roll. Also, tune your ESTEPS at the temperature you are going to print at (start a spreadsheet and keep track of settings to cut down on the time it takes when changing rolls).5. Correct temperatures. This can also change PER ROLL and depending on how dry it is. If you hear a slight pop sound, too much moisture.6. Bed adhesion. I have used Carborundum glass beds, thick mirrors, HomeDepot 12in mirrors and now G10. There is ONE common factor to all of them, do not touch the bed. EVER. Wash the bed with dish soap and water, then dry with a clean, lint free cloth. Glass beds would require me to clean them every few prints. G10, pfft. I just wipe it down with the blue shop roll paper towels and done. Now if I TOUCH the bed, I clean it with dish soap and water. You can also use 99.99% alcohol to wipe the beds down as well. Spend $20 and get a G10 sheet. You will not be sorry.Happy Printing!
It's PETG and it's Polymaker, it's a good value and high quality.The spool came very neatly wrapped, although the cardboard box was a bit banged up but that is a non-issue. Filament didn't need drying once removed from the package and printed perfectly once I got my settings dialed in. I prefer the matte finish of Matte PLA more than what you commonly see with PETG, but this is the least offensive PETG I've printed in that regard. I would say this is perfect for beginners and experts that want a cheap spool that you can print daily with minimal issues.
This stuff is fantastic!It has low shine and is almost a matte black when printed. Very little stringing and the adhesion is strong when using a textured PEI flex plate.Print settings w/direct drive low travel path:Nozzle - 240c-250c (Recommended is 230-240 but I am using a steel nozzle so temps need to be a little higher)Bed - 70cRetraction: 1.5mm @ 60mm/sThese will be my 2nd & 3rd spools, and I will definitely be buying the black again in the future.
Tried this in an Ender 3 S1 Pro and was almost not useable. Globby and stringy. Used a third of the roll trying to dial it in. Then used it on my Prusa i3 and was able to get prints as long its things like spare parts for the printer or hotbed scraper, but something like a toy dragon with moving joints for the kids it would be a failed print. I have a way easier time using Sunlu or Kinluot PETG which is almost as easy to deal with as PLA for me.Update: I raised it 2 stars because since getting the Prusa I haven't really had an issue with this stuff except a glob every couple of prints or so, but I get that with most PETG brands that I've used.
I used to use more expensive PETG from 3D Fuel and Atomic. But one day both makers were out of stock and took a chance on a couple rolls of PolyMaker. I have only bought PolyMaker for a couple months now and have not looked back. The quality seems to be the same and I have less stringing (less mousture?) that I did from the others. On other cases I have had to dry the filament new and half through the roll, I don't have this problem with PolyMaker.
I just received this and printed out about 25 parts in the last few days. To minimize stringing I had to increase the Prusa Slicer Retraction Length to 1.0mm, and the Lift Z to 0.5mm (under Printer Settings > Extruder 1). Also, parts will generally pop off acceptably, but I have to use a little magigoo under the initial test line or it will absolutely not come off. I have damaged that part of my build plate getting the test strip off, so beware! Otherwise I am satisfied with this filament and will continue to use it.
I bought this to try after 2 years of only using PLA and finally got tired of my projects being fragile. I found that it is way easier to use PETG than I have read. I had NO adhension issues or essevive stringing as some describe with this type filament. The Translucent Red color is very cool.I am surprised at the strength of PETG and it will now be my "go to" for my printing. I find this filament worked best for me at 240C with a bed temp of 80C. The diameter is consistent and I had zero feed issues on the whole roll.I did have to change the nozzle tip (.4)in the beginning as the one I was using for PLA didn't seem to agree with continuing to use the old PLA used nozzle. I was probably due for a nozzle change anyway.Bottom line: Great price, strong prints, sticks to the bed and releases with ease after the bed cools.My unit is a Creality CR 6SE
