5–10 giorni
Pagamenti
Descrizione
Descrizione
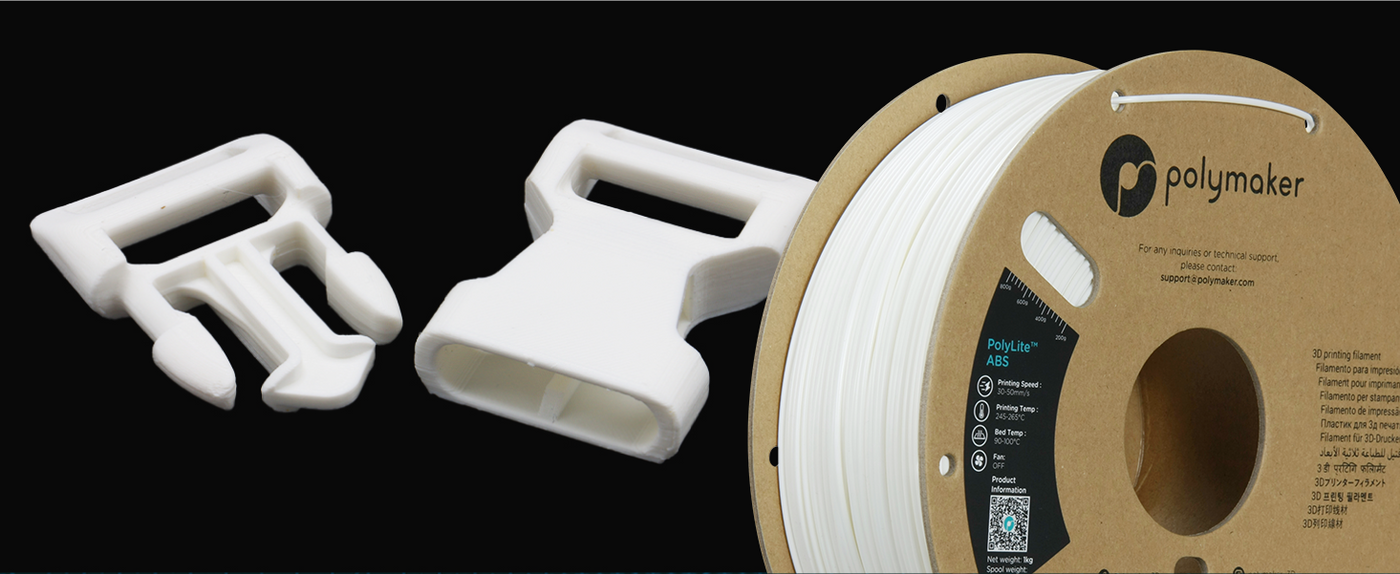
PolyLite™ ABS: Basso odore, resistente al calore e ad alte prestazioni
Risina avanzata ABS per una migliore stampa
PolyLite™ ABS è formulato con una resina ABS specialmente polimerizzata in massa, con un contenuto volatile significativamente inferiore rispetto al tradizionale ABS. Il risultato è un'esperienza di stampa più pulita e sicura con un minimo odore, rendendola più piacevole da usare in qualsiasi ambiente di lavoro.
Ottima resistenza al calore e forza meccanica
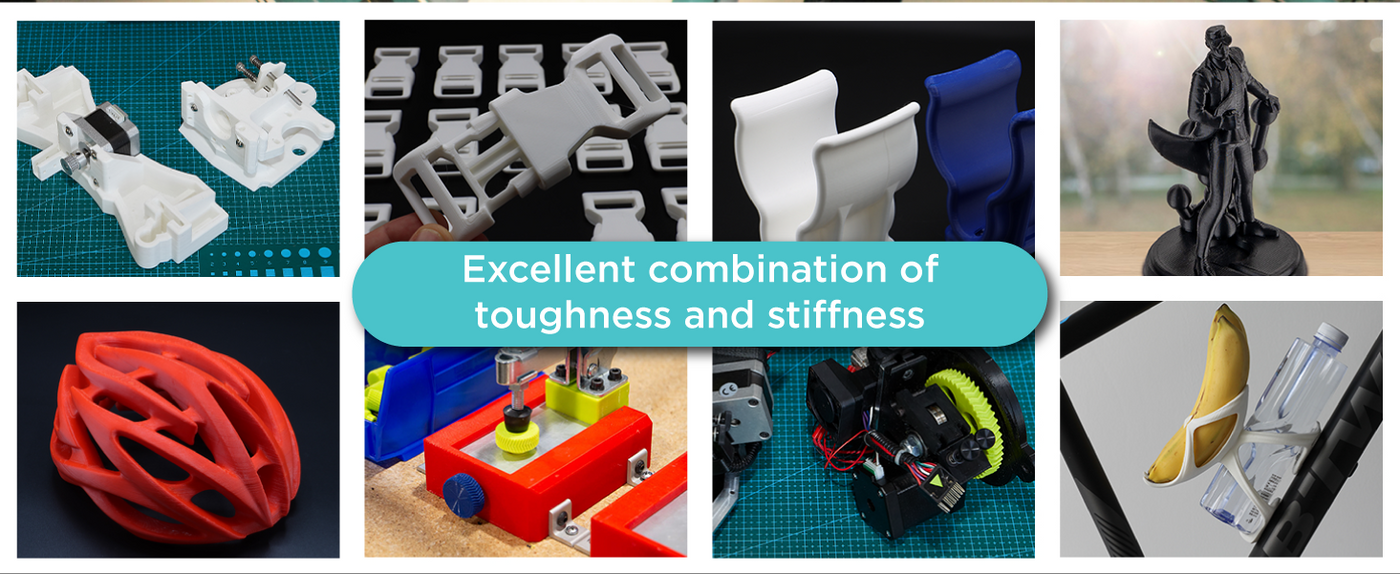
Questo filamento è progettato per progetti che richiedono proprietà meccaniche robuste e una resistenza al calore affidabile. PolyLite™ ABS mantiene la sua forza e la sua forma anche in ambienti difficili, rendendolo adatto per parti funzionali, recinti e prototipi.
Stampazione fluida con stampanti chiuse
Per ottenere risultati ottimali, stampare PolyLite™ ABS su una stampante 3D chiusa. Questo aiuta a garantire un controllo coerente della temperatura e riduce al minimo la deformazione, consentendo di produrre facilmente pezzi di splendida qualità.
Ideale per parti funzionali e resistenti al calore
Scegliete PolyLite™ ABS per qualsiasi progetto in cui avete bisogno di prestazioni meccaniche eccellenti, resistenza al calore e un'esperienza di stampa a basso odore.
Requisiti di stampa
Imprinta impostazioni
Imprinta impostazioni
PolyLite™ ABS
Caratteristiche chiave
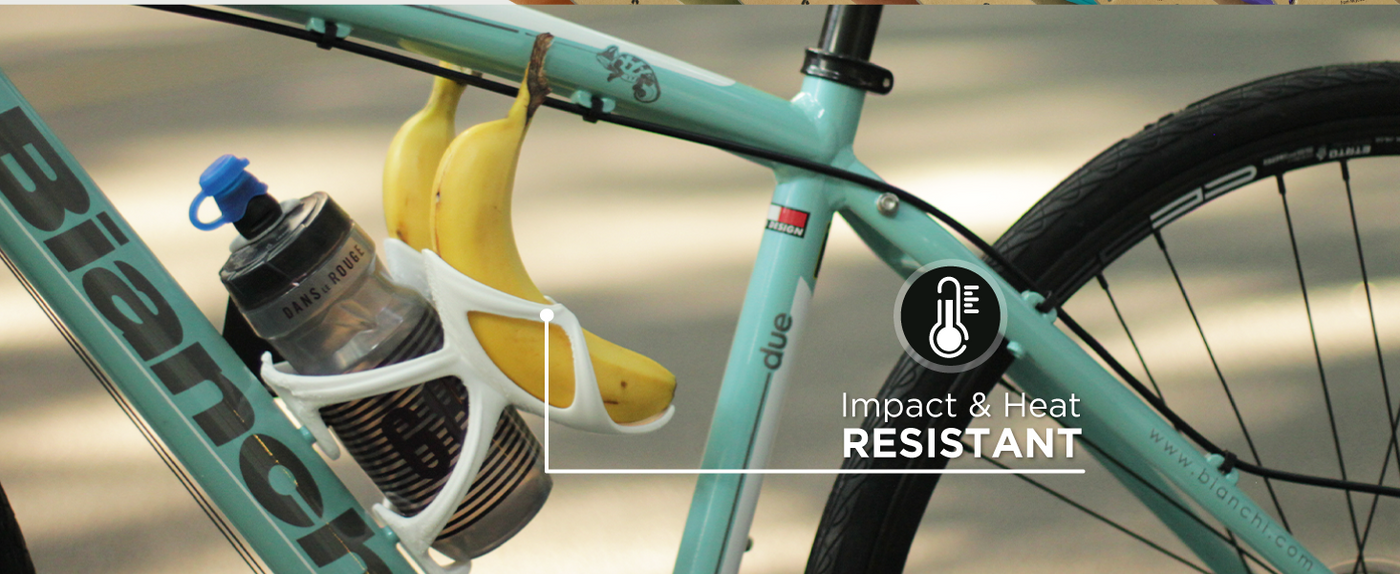
- Duratura e resistente agli impatti
- Resistente al calore
- Facile per il post-processo
PolyLite™ ABS - Nero / 1.75mm / 1kg ...è stato ordinato al fornitore e verrà spedito non appena sarà di nuovo disponibile.

Specificità tecniche
Tutto quello di cui hai bisogno prima di stampare
Suggerimenti per la stampa
- Utilizzare un recinto, evitare i disegni e mantenere la temperatura consigliata per ridurre la deformazione e la separazione di strati.
- Utilizzare un adesivo adatto come strato di rilascio e lasciare raffreddare la piastra di costruzione prima di rimuovere la parte.
- Stampa con un involucro e una buona ventilazione; mantenere spento il ventilatore di raffreddamento per migliorare l'adesione dello strato.
- Inizia entro i ranghi raccomandati 245 - 265°C nozzolo e 90 - 100°C letto, quindi effettuare piccole regolazioni per la stampante e il modello.
- Utilizzare l'impostazione di ventilatore di raffreddamento OFF raccomandata e mantenere la velocità di stampa entro 50 - 200 mm/s.
| Proprietà | X-Y | Z | Valore | Metodo |
|---|---|---|---|---|
| Densità | — | — | 1.04 g/cm³ Importanti | ISO 1183 |
| Resistenza della tensione | 33.4 MPa Importanti | 29.7 MPa Importanti | — | ISO 527 |
| allungamento al momento della pausa | 17.9 % Importanti | 3.1 % Importanti | — | ISO 527 |
| Forza di piegatura | 56.2 MPa Importanti | — | — | ISO 178 |
| Modulo di piegatura | 2127.2 GPa Importanti | — | — | ISO 178 |
| Modulo di Young | 2246.6 GPa Importanti | 2080.9 GPa Importanti | — | ISO 527 |
| Carpi, incisivi | 18 KJ/m² Importanti | — | — | ISO 179 |
| Temperatura di transizione del vetro (Tg) | — | — | 101 °C Importanti | ISO 11357 |
| Temperatura di ammorbidimento | — | — | 104 °C Importanti | ISO 306 |
| HDT (0.45 MPa) | — | — | 100 °C Importanti | ISO 75 |
| HDT (1.8 MPa) | — | — | 98 °C Importanti | ISO 75 |
Testato su esemplari 100% infill. X-Y = attraverso gli strati, Z = tra gli strati (adesione dello strato).
Domande frequenti
Ha delle domande? Abbiamo risposte. Dalla scelta del materiale giusto alla cura delle cuciture, ecco tutto quello che devi sapere in un unico posto.
Che 3D la stampante può stampare PolyLite™ ABS?
Può PolyLite™ ABS essere post-elaborato con Acetone?
Le bobine funzionano con AMS?
Questo materiale è idoneo al contatto con gli alimenti?
Vendete ricariche?
Recensioni
Customers praised this ABS filament as "the most reliable and best printing" with consistent quality, easy printing, and excellent layer adhesion. Many noted minimal warping and odor. Some mentioned occasional feeding issues and higher price point. Customers appreciated the color consistency and strength for functional prints.
Good filament, very strong
I finally got a printer that can handle ABS like a champ and this stuff looks perfect. I am probably converting everything from PETG to ABS based on how well this stuff printed in my Anycubic S1 Max!
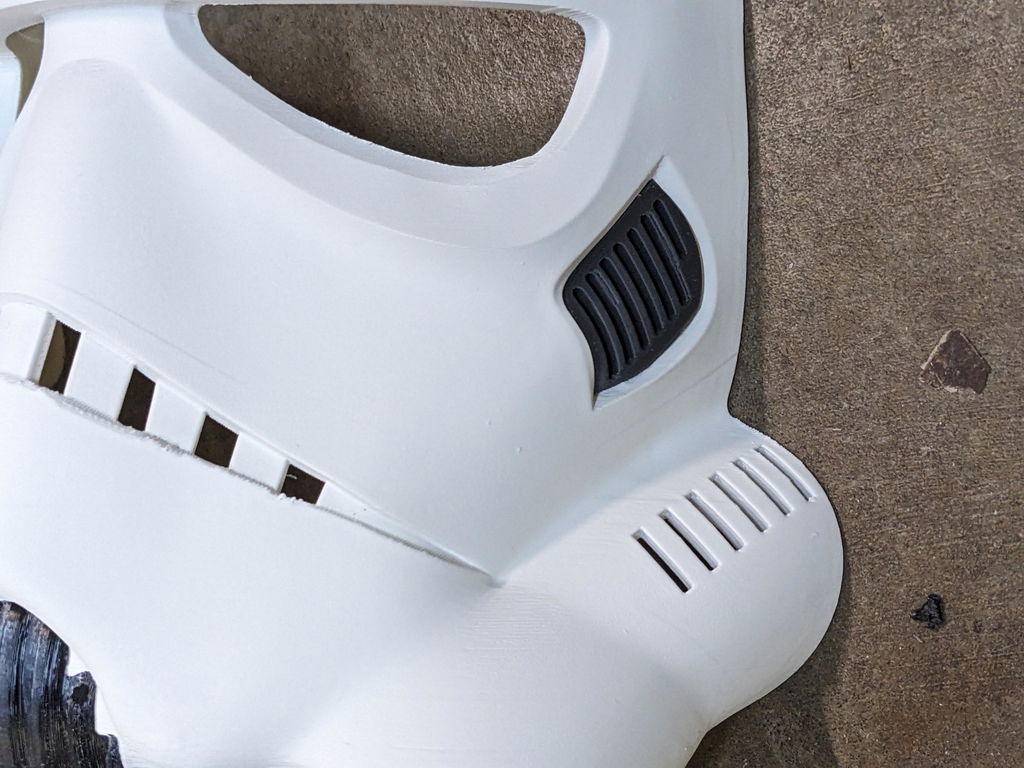
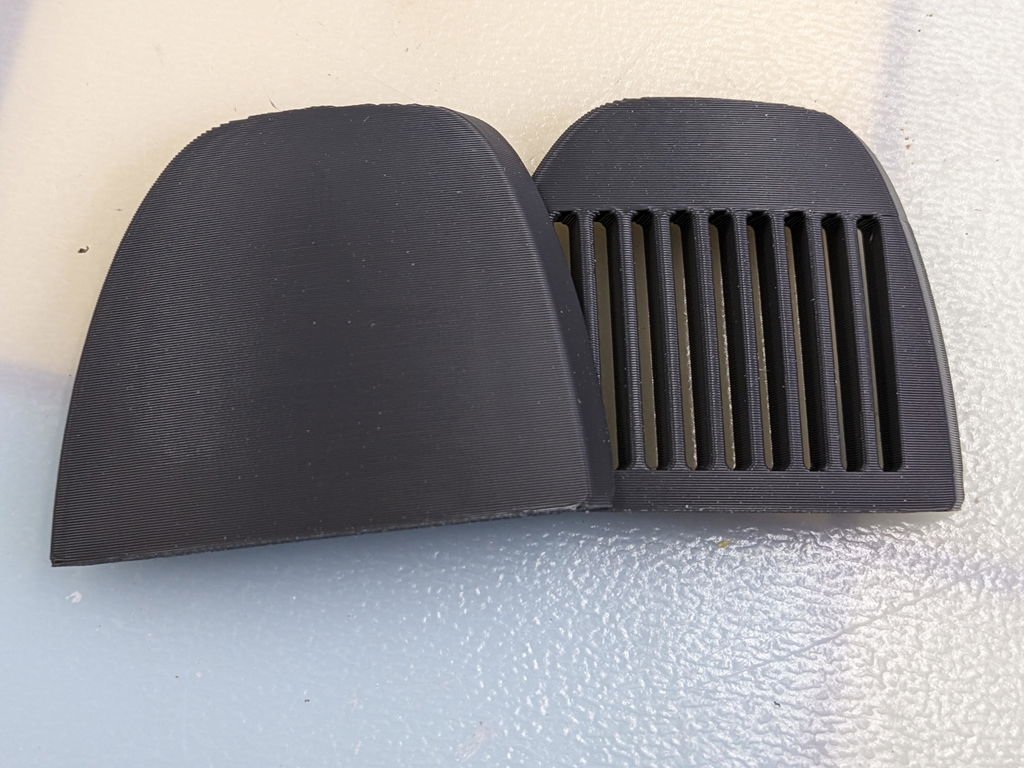
Very good quality filament. Easy to print.
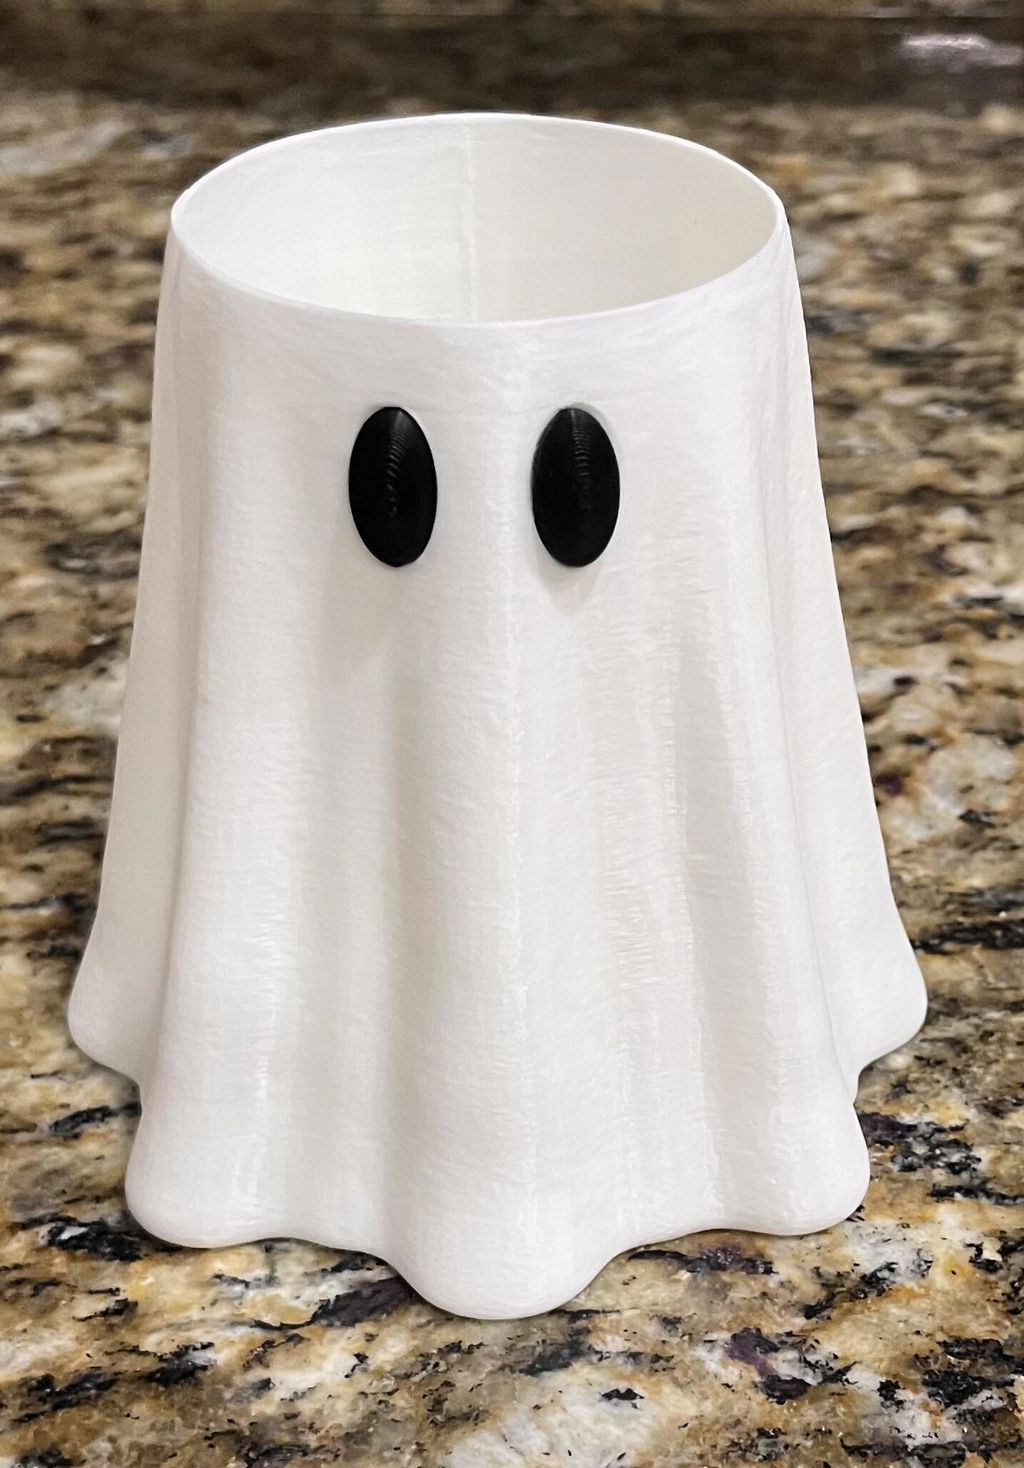
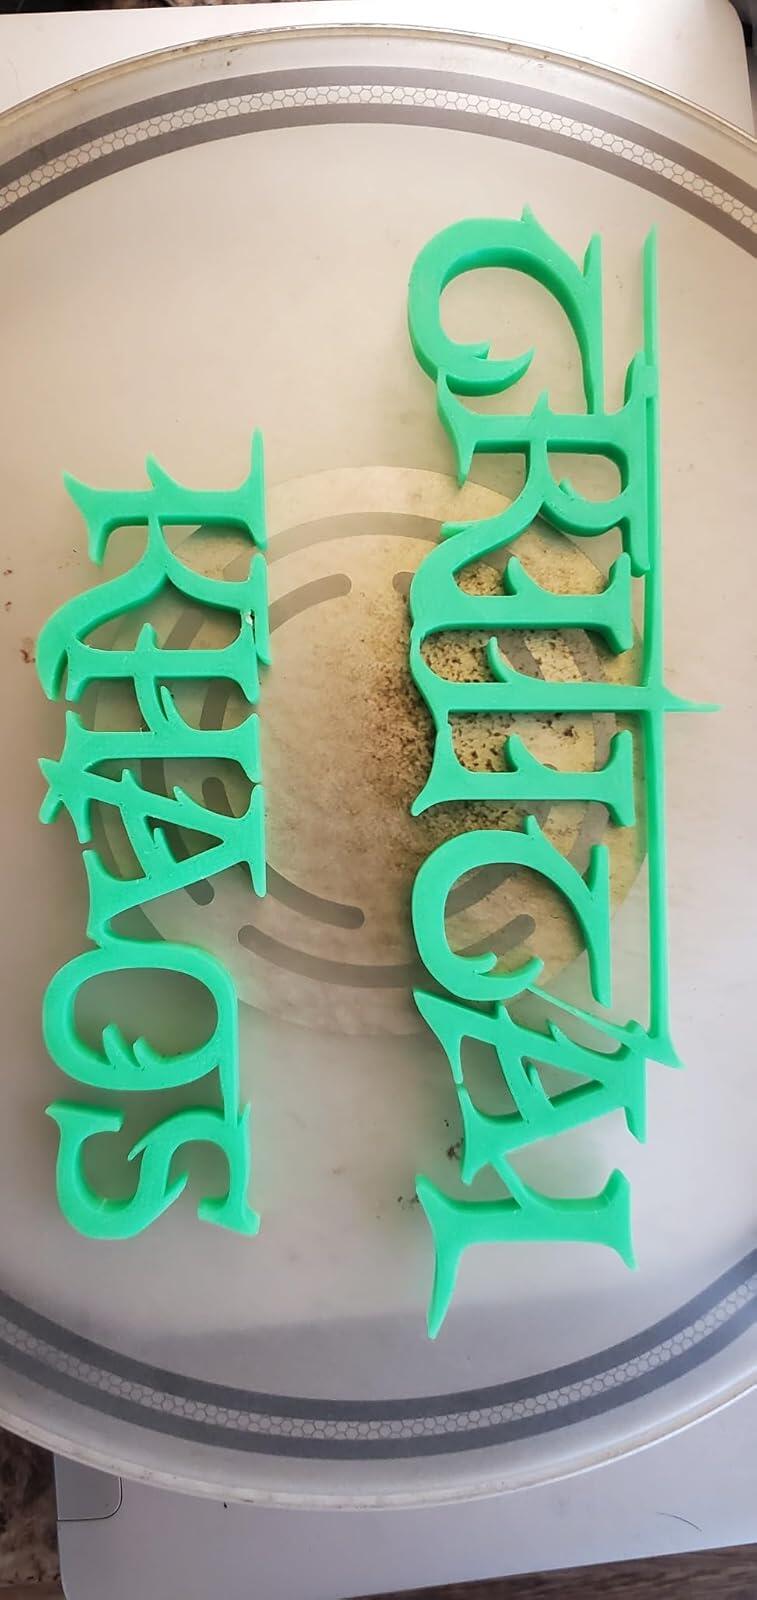
Nothing but success with the ABS. Using for Cosplay and works very well...!!!
The most reliable and best printing ABS I’ve found. It's the only filament I use for the products I sell.
Using it now as I’m writing this. Working great no flaws that I can see.
This filament is great, I use it all the time. Also, their customer service is one of the best if I ever have any issues which is rare. Shipping is fast and communication online you can’t beat. Thanks.
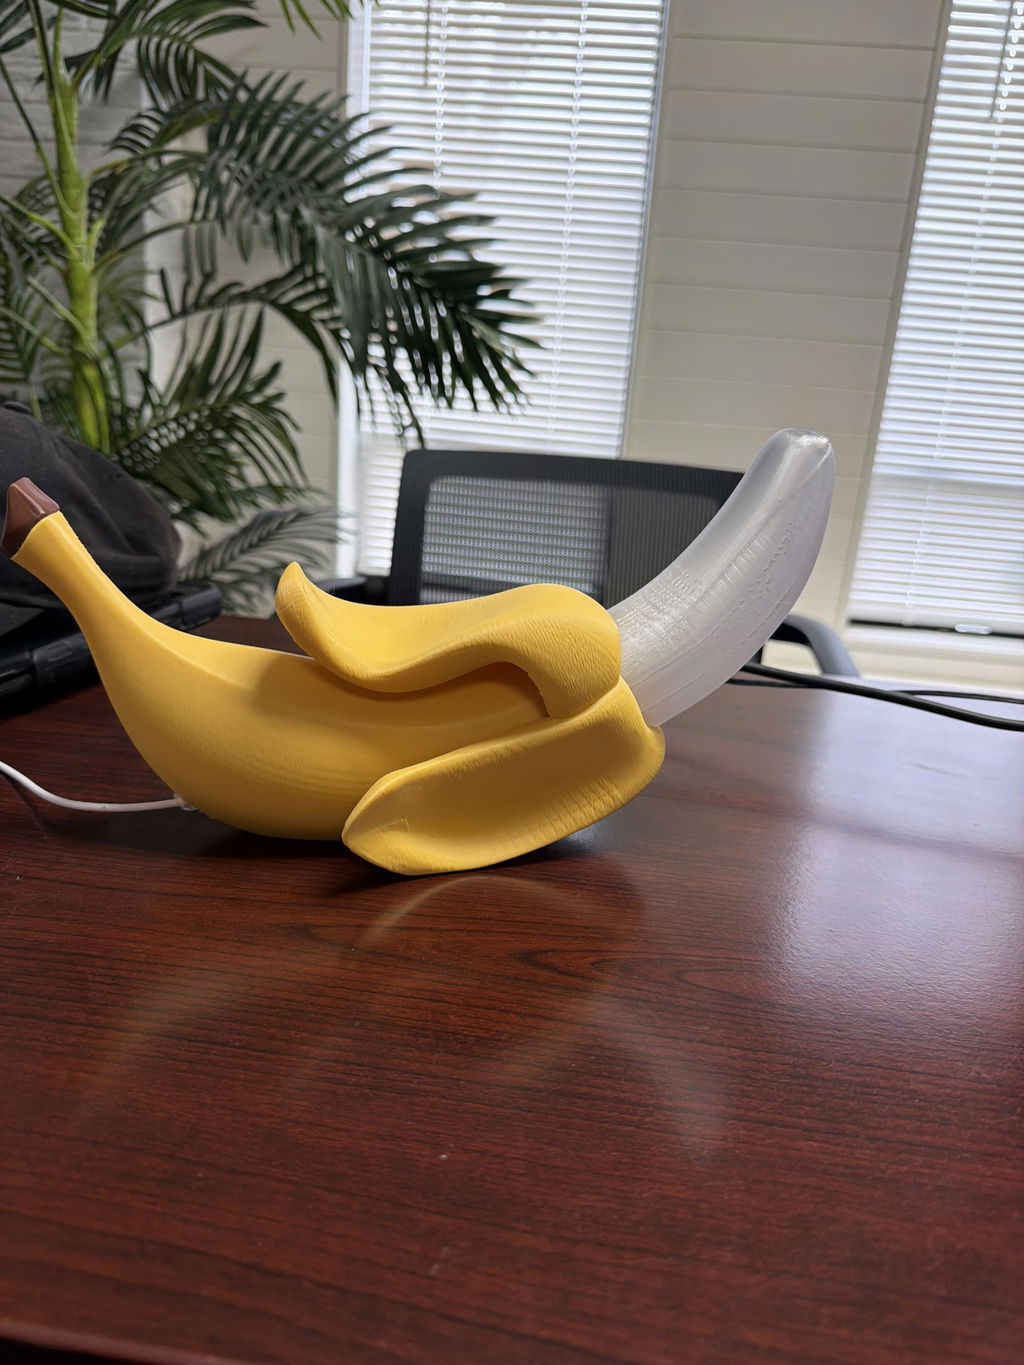
I need a lot of ABS for a lots of project! the Polymaker ABS is one of the best choice!
My favorite ABS filament, always a smooth print process with no fuss
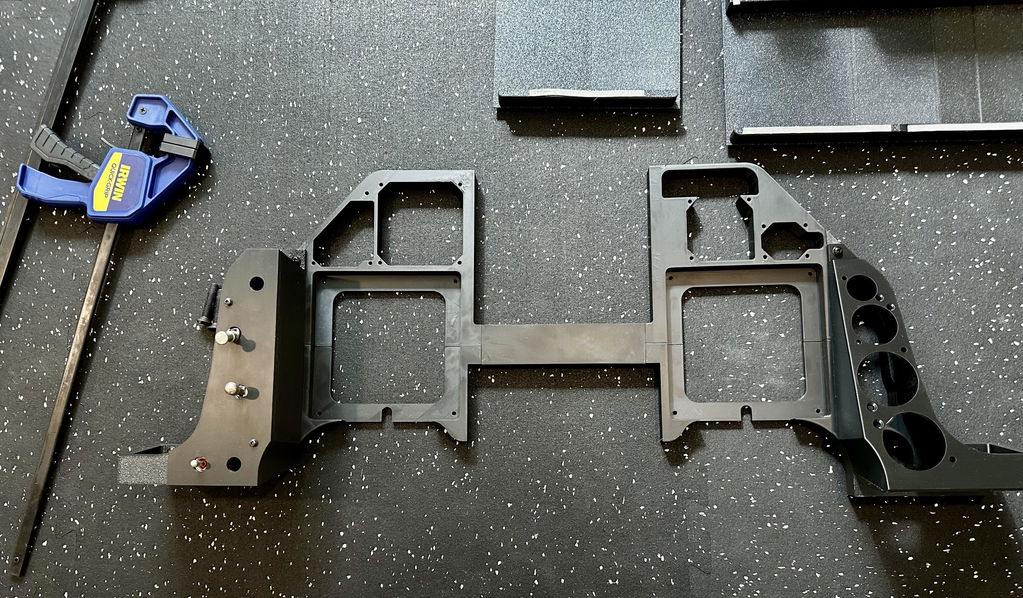
Filament printed great, i was printing it on an x1c and a p1s, the polymaker profiles just work, its great.
Ive allready printed 800g of the roll within a week of starting it! which shows just how much i like it.
So far ive seen no cracking and some warping, however it is ABS, unless you add cf or gf its allways going to be prone to warping.
Something interesting i spotted was that putting in heat inserts, compared to overture and especially esun, they took longer to go in, and were less likely to crack if you pushed too hard.
Maybe thats due to additives or a lack of? Im not sure, but im not complaining, potentially higher temp resistance could be cool.
The main downside of it, is that its quite pricey. At £26 a kilo its REALLLY pricey. My normal ABS (overture ABS) prints about as well and costs 35% less .
In summary:
-prints well
-havent seen cracking on any parts
-have seen warping but could be my fault
-like all polymaker filaments I've tried so far the profiles are bang on
-better temp resistance?
-its really expensive, i dont believe at full price it provides great value at all
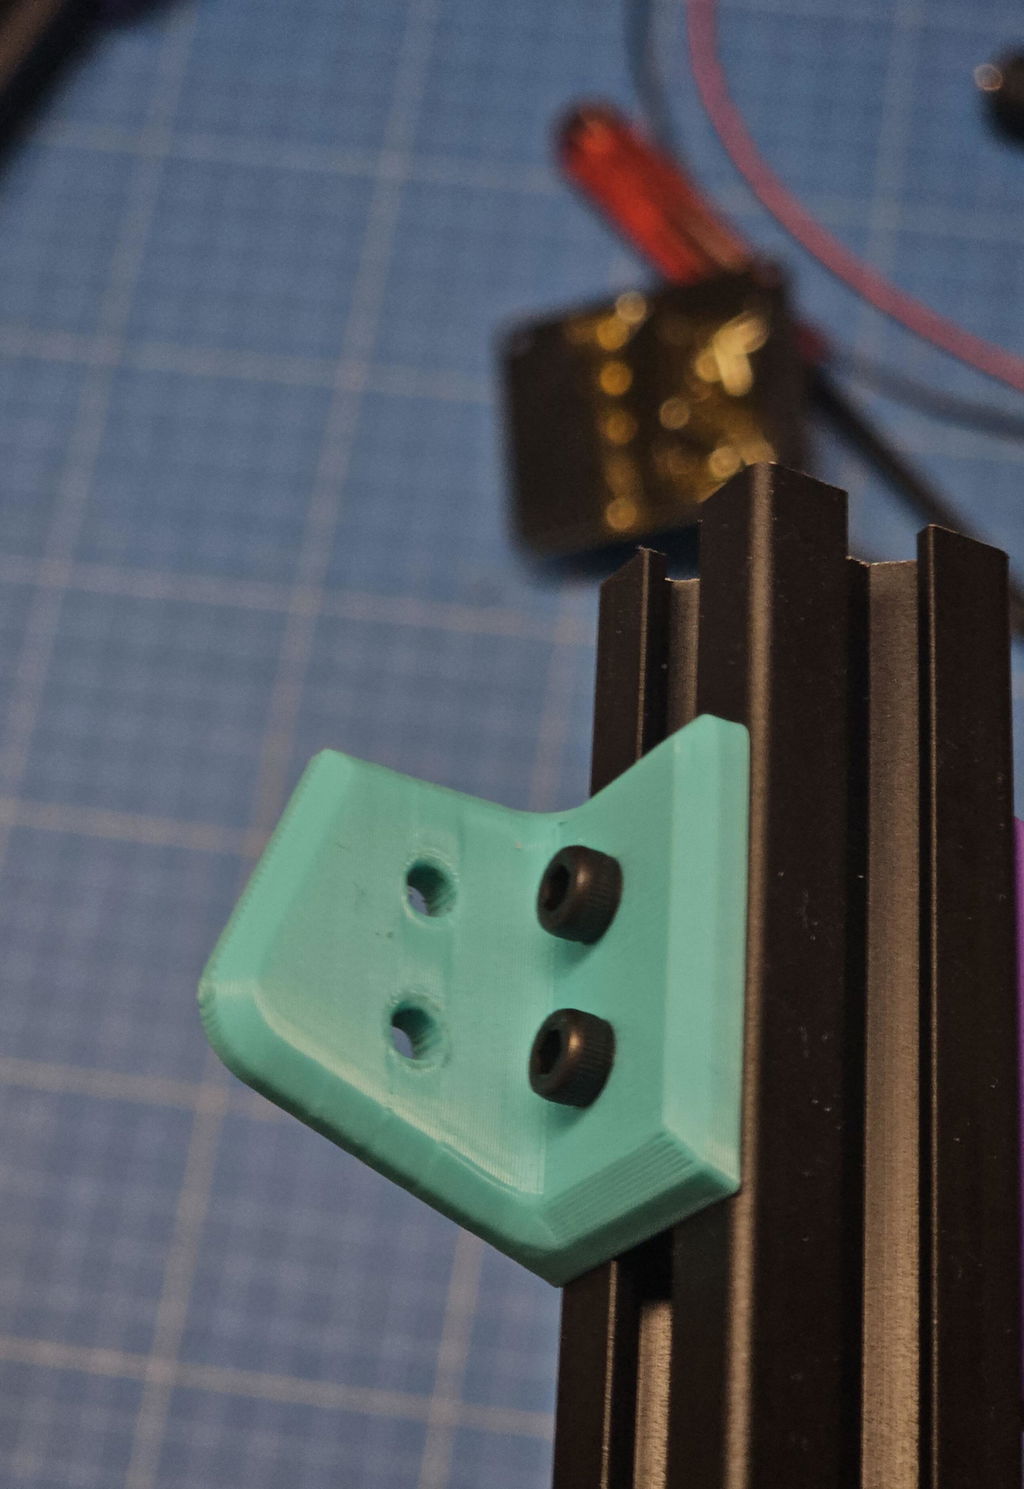
I just put in the ams and hit print. The prints come out as they should amazing. Took it out of the package and put it in a dryer to see if it anymore moisture needed to come out. Nope it was already at 13%, so no need to go into a dryer right out of thw bag. Great product and will be buying more in the future.
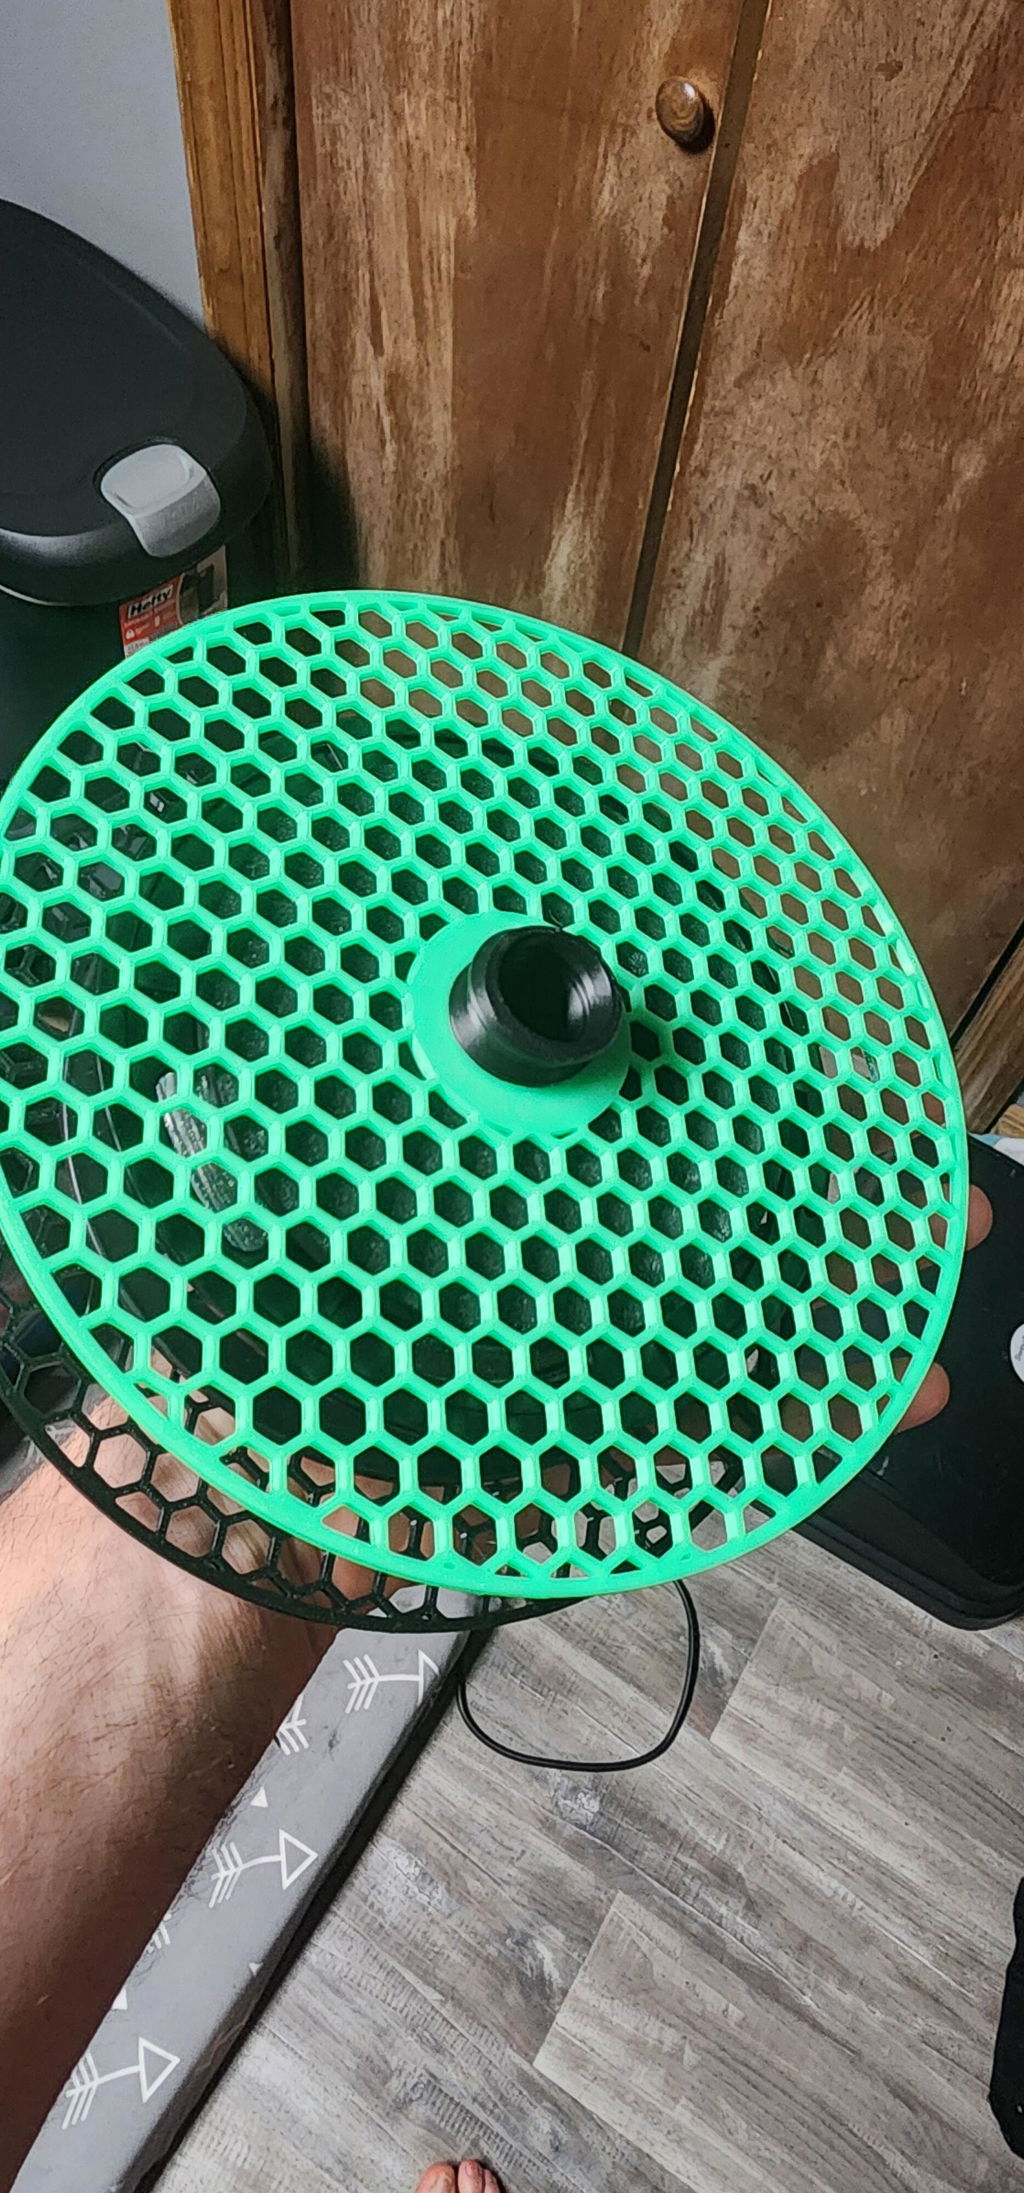
Great stuff!
Dry and throughly clean your built plate before using and let cooling happen after if you plan to swap materials
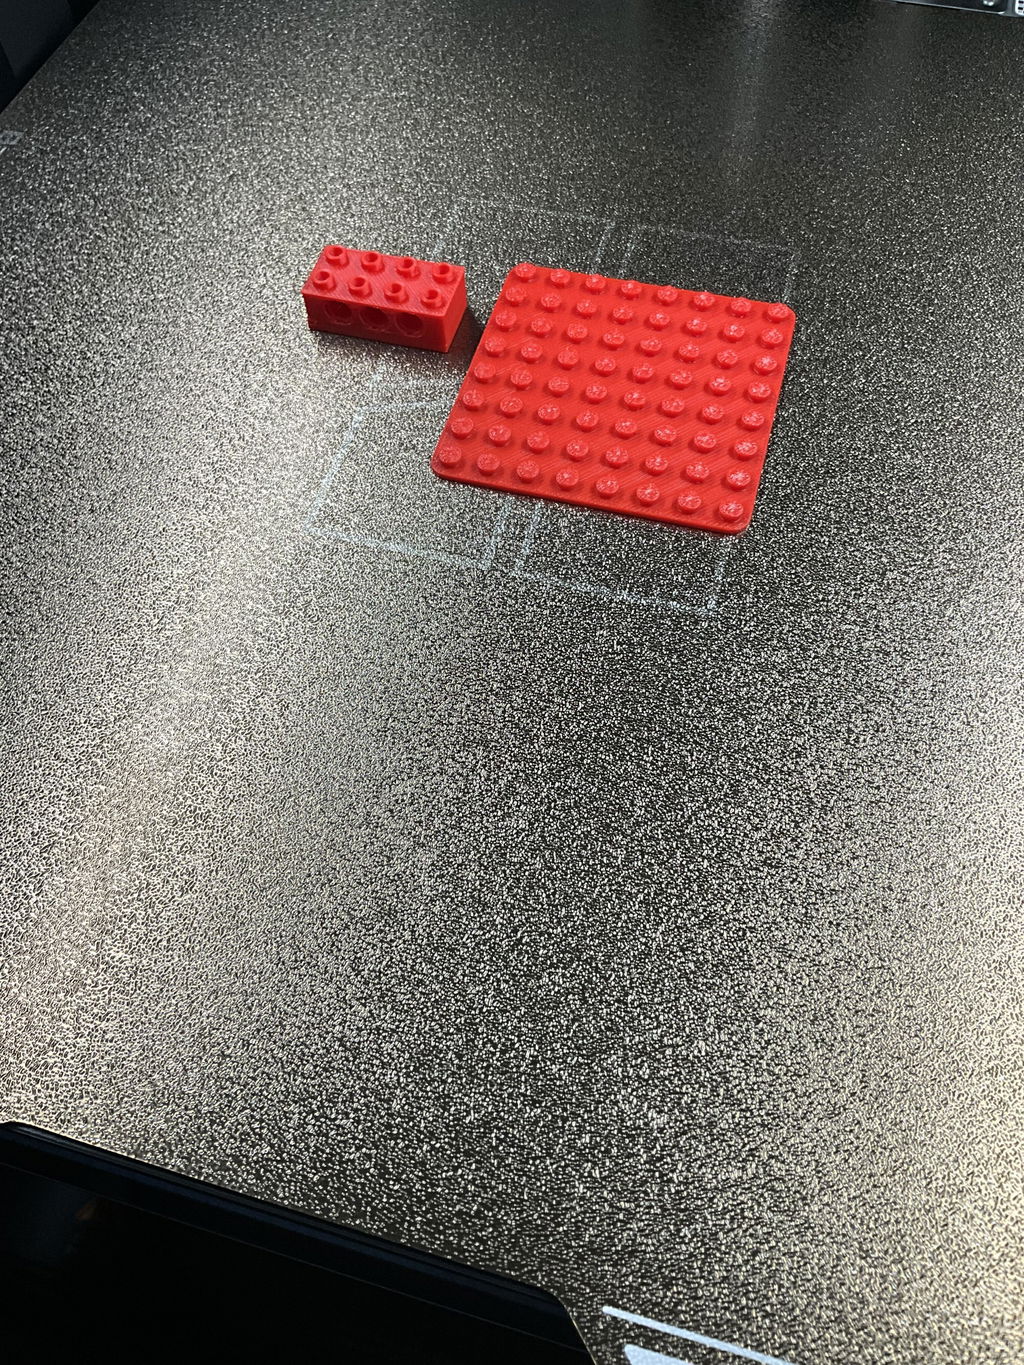
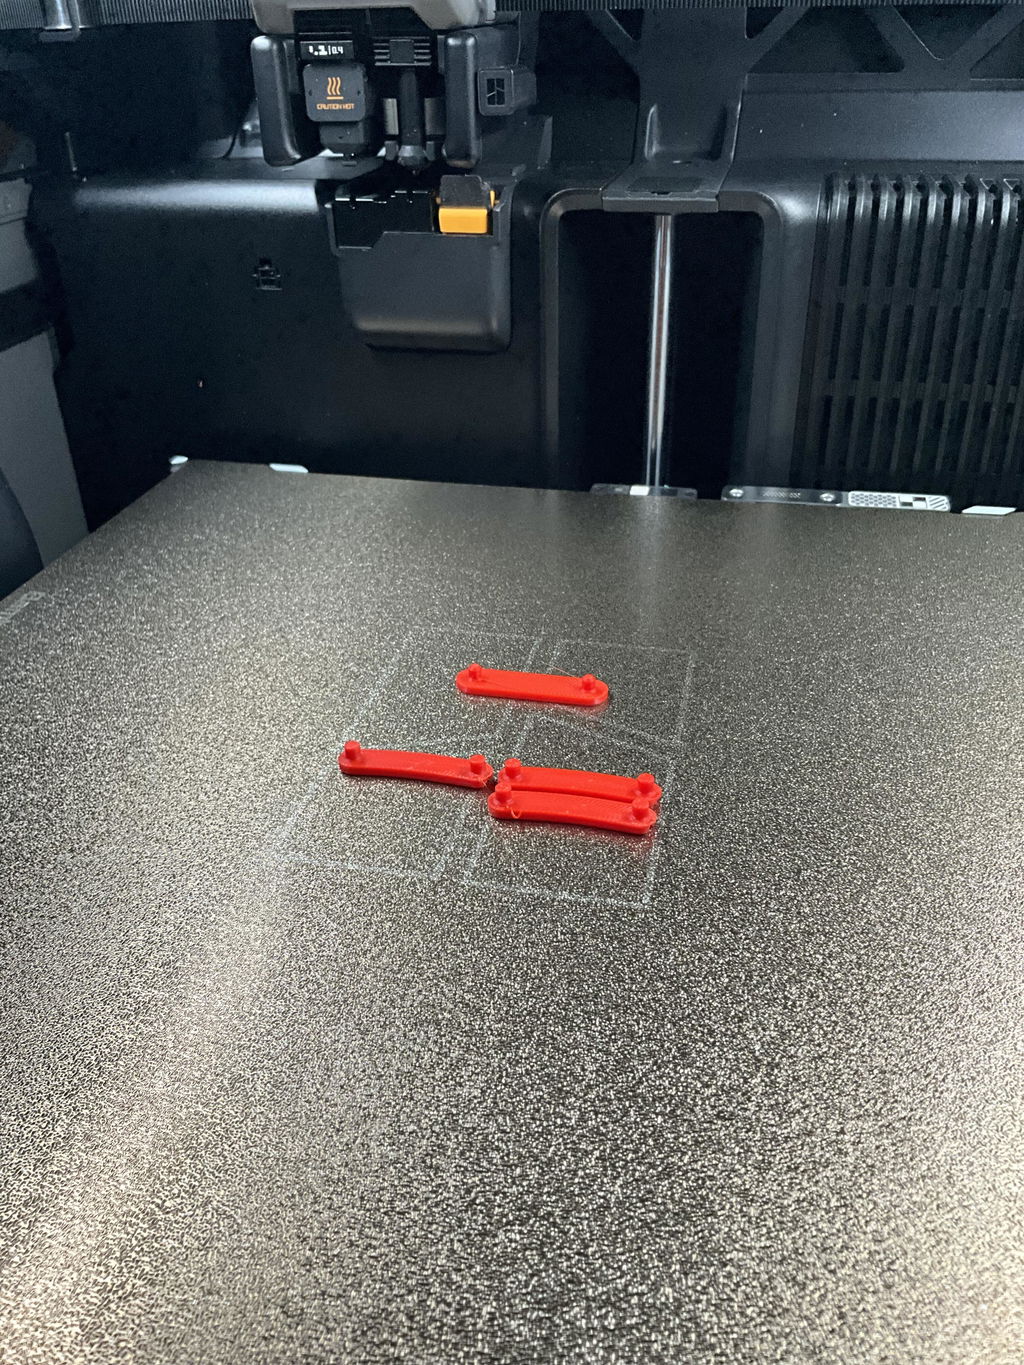
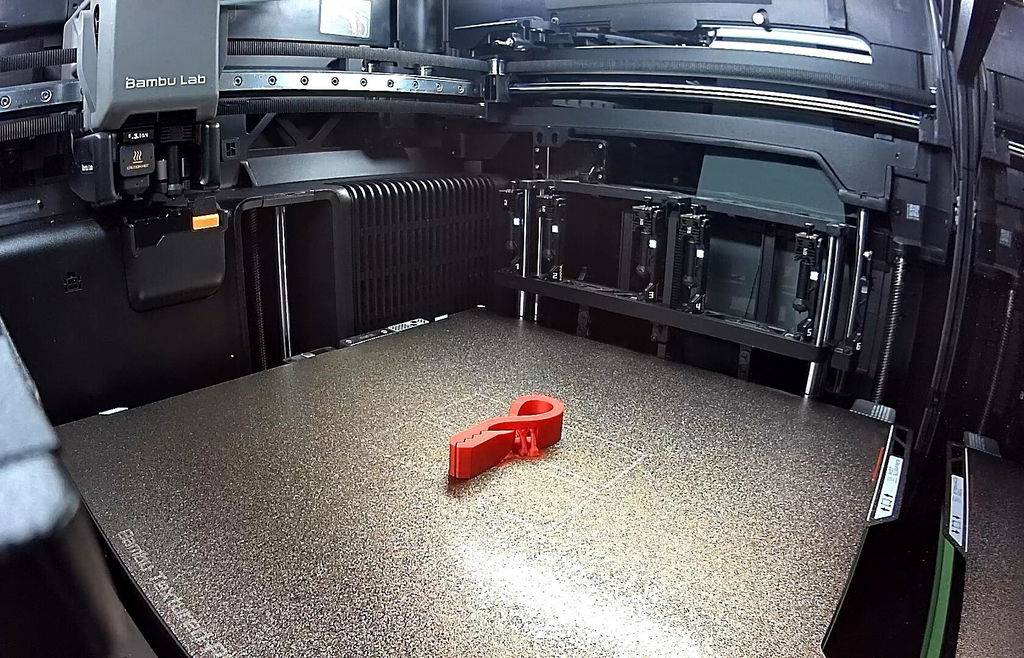
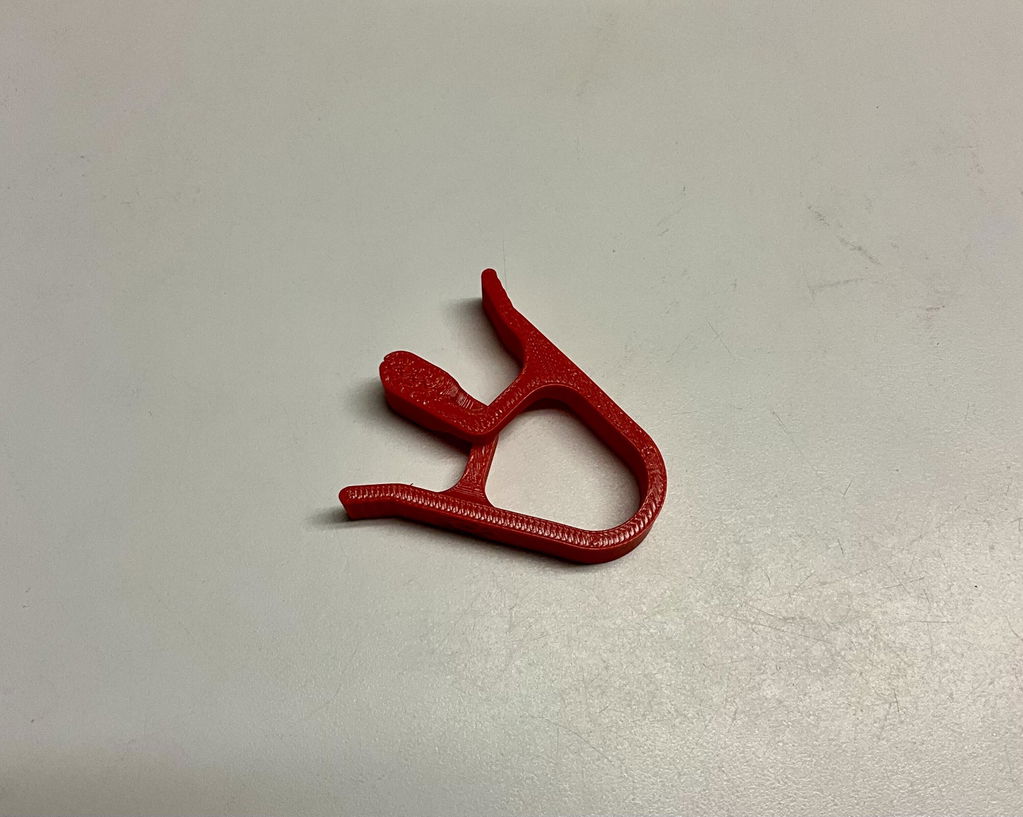
I bought the dark purple for prototyping because it had a bigger discount than the other colors of ABS. Turns out that I really like the color and will probably order another roll. It looks good contrasted with stainless steel hardware. I used to be a fan of cheap off-brand ABS, but got tired of re-calibrating for every new mystery roll. The color and tolerances of the polymaker ABS is more consistent and it shows.
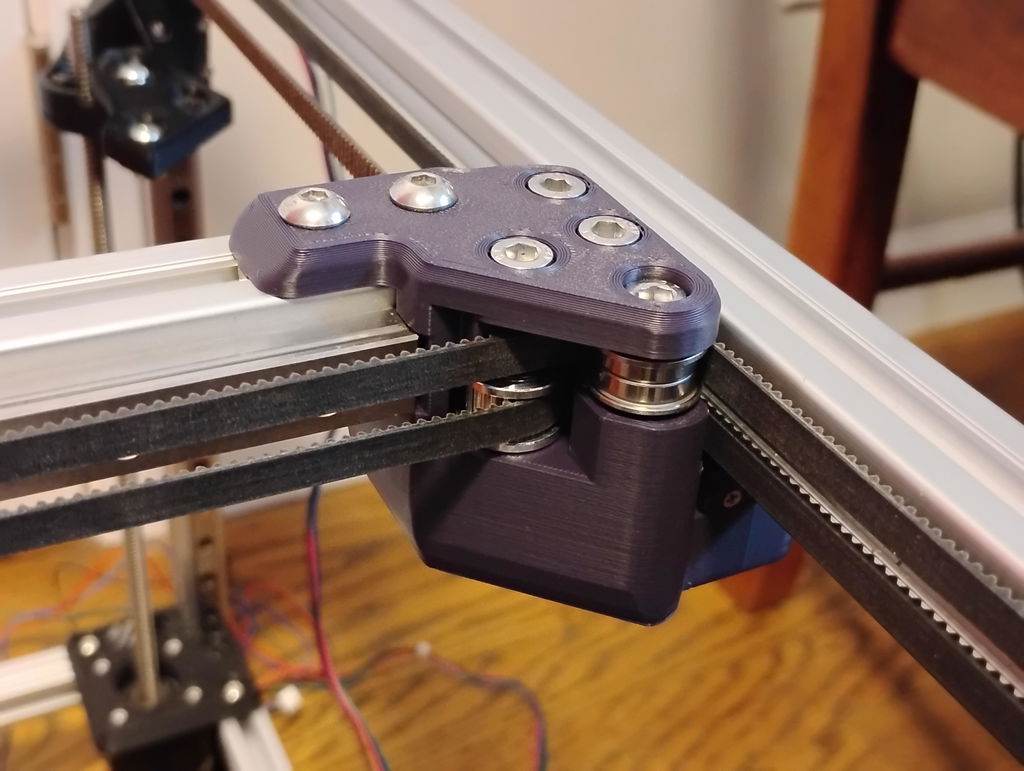
This filament is great. I was hesitant to print with it because I had heard it could be tricky and I have less-than-great experiences with PETG and TPU to a lesser extent. But no, it prints easily and about as fast as PLA at least in my printer (Qidi Q1 Pro). The color and surface finish look beautiful, and the prints just FEEL really sturdy in the hand.I admittedly haven't used any other brand of ABS filament, but I'll go ahead and believe that the smell is minimal compared to others. That being said: the fumes are still there even if there's no chemical odors. Don't be like me and try to print this stuff indoors especially if you have asthma or other respiratory condition like I do. But since that's a quirk of ABS printing in general I won't hold it against this product and it won't affect the rating.
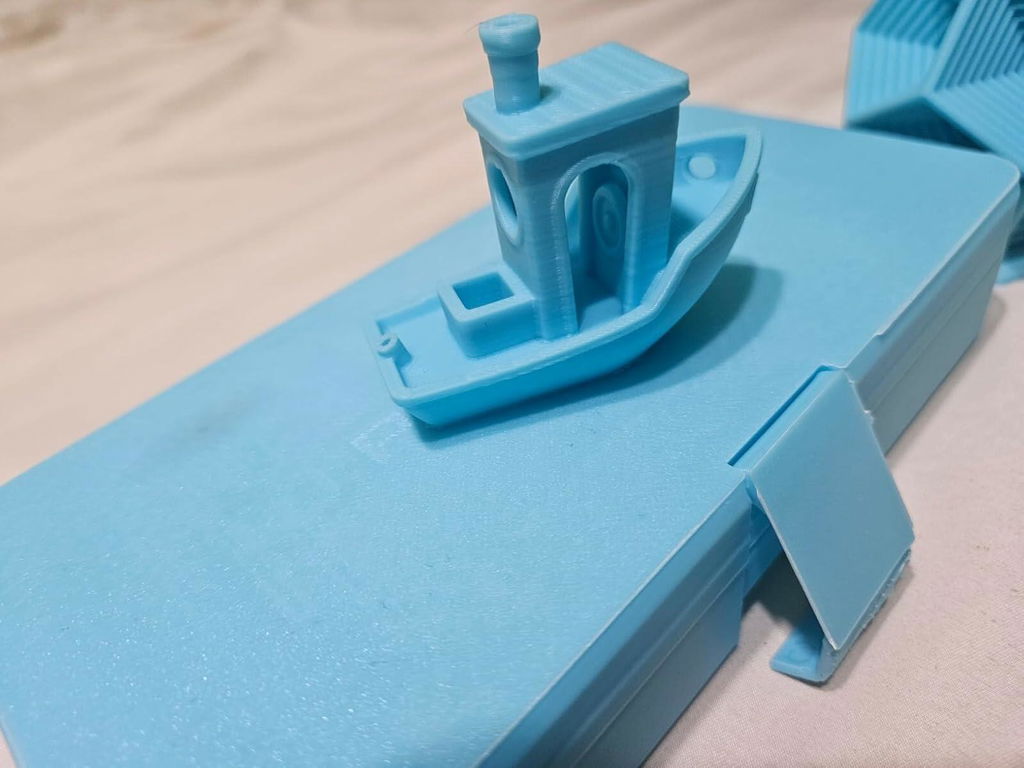
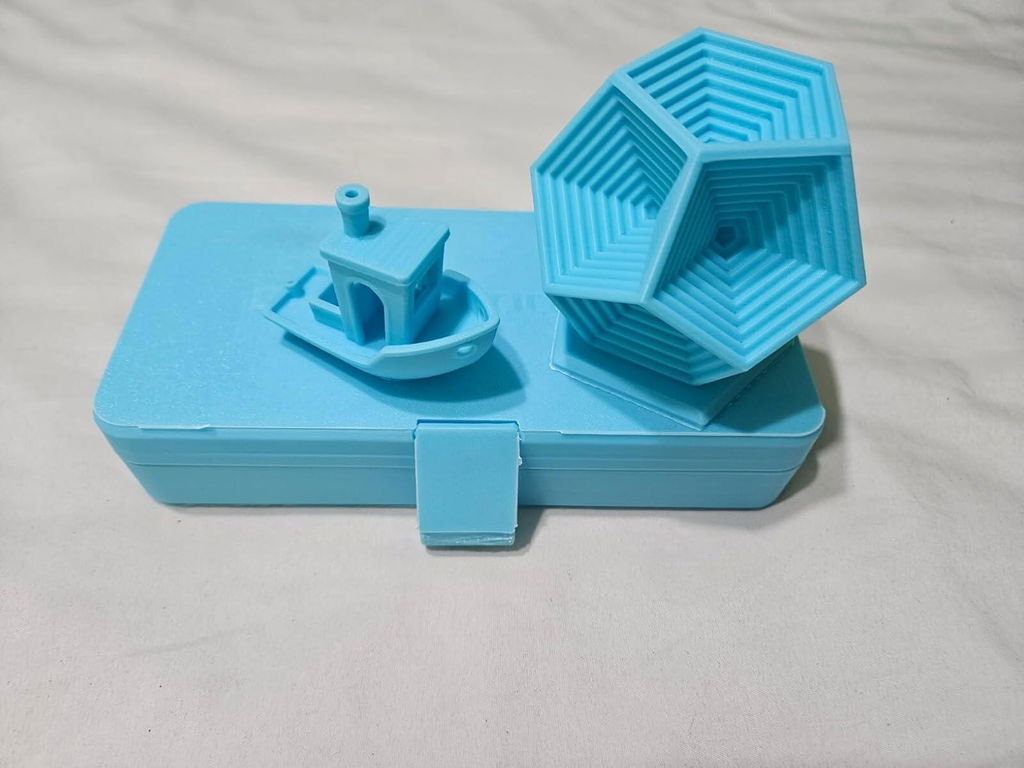
purple abs what can i say i love it i just wish polymaker would come out with the "pop" colors like on asa other then that prints amazing270c n100c b55c chamber300mms real print speed
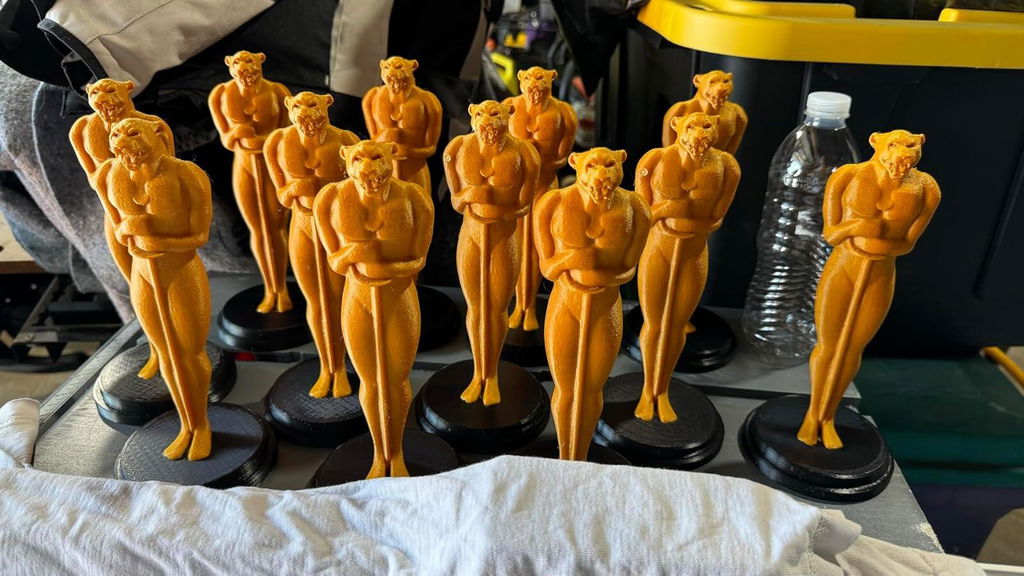
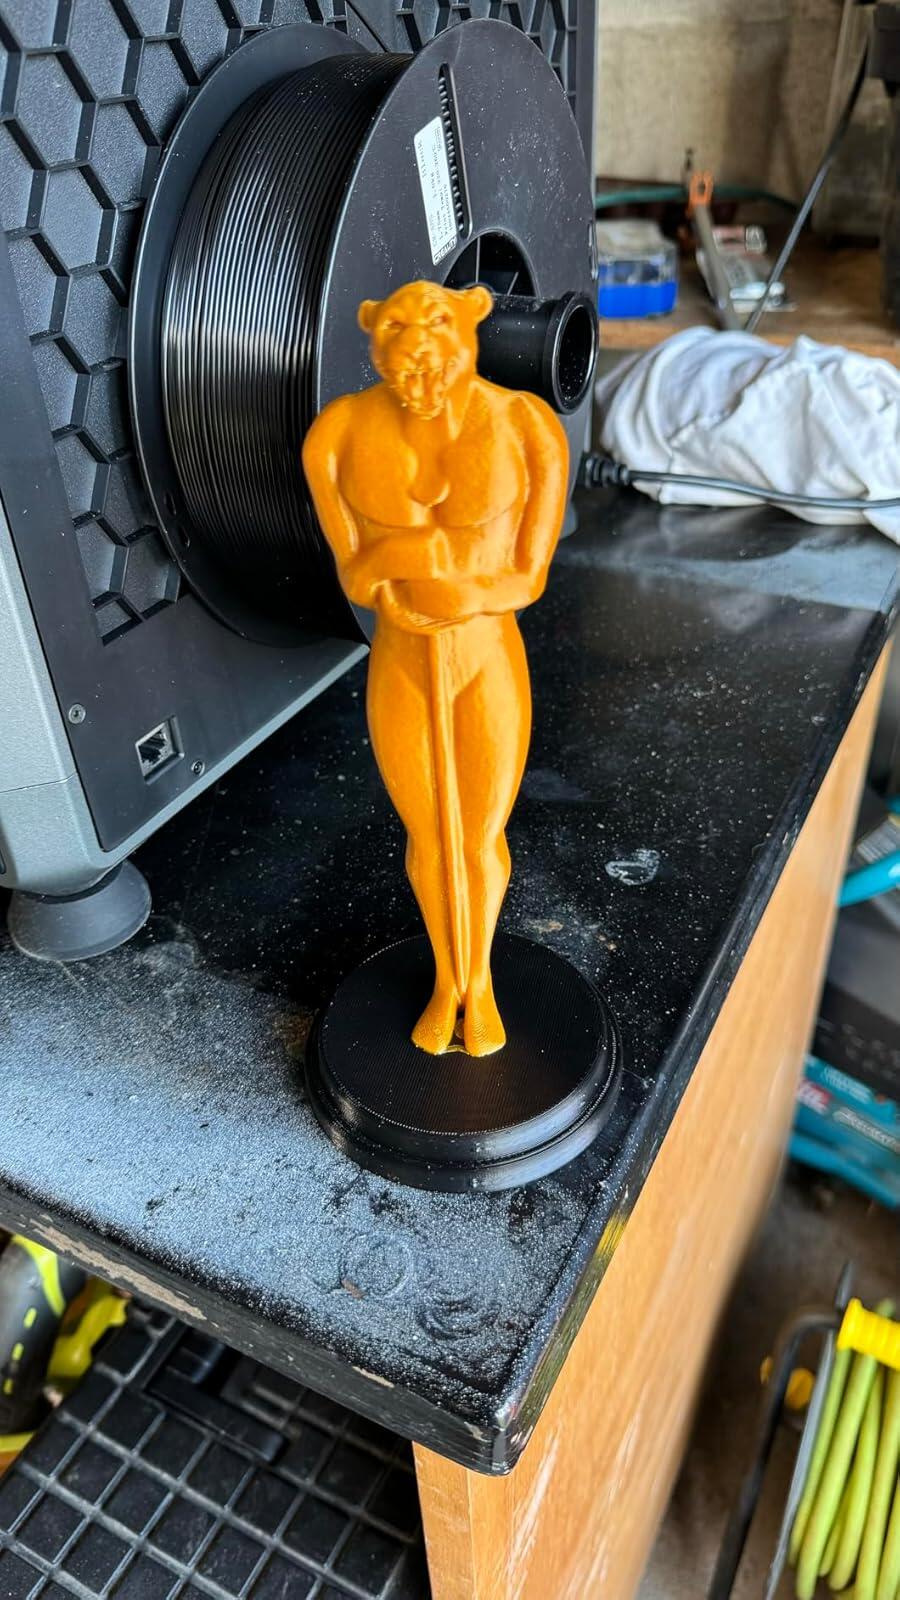
Polymaker has the best filaments. They always deliver dry, high tolerance, quality filaments for any of my projects. This one was for an Oscar statue with a school mascot head on it. Once I worked through a couple test prints for ABS and dialed in my slicer settings I got excellent results. I had to slow down my prints and increase the temperature to 280c at the nozzle but I got good results on my Creality K1 Max.
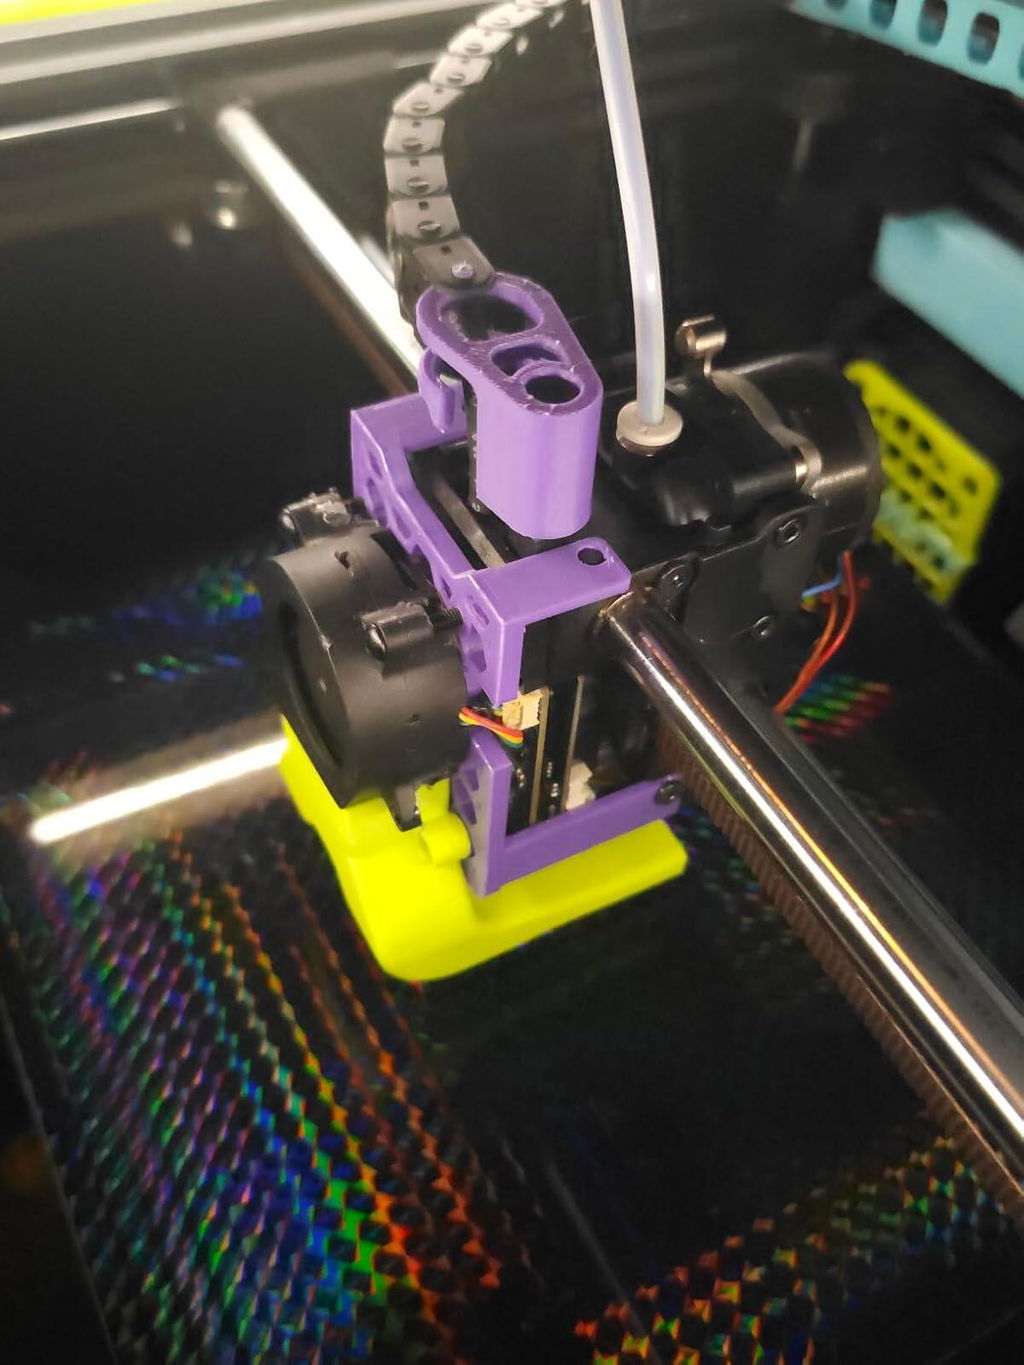
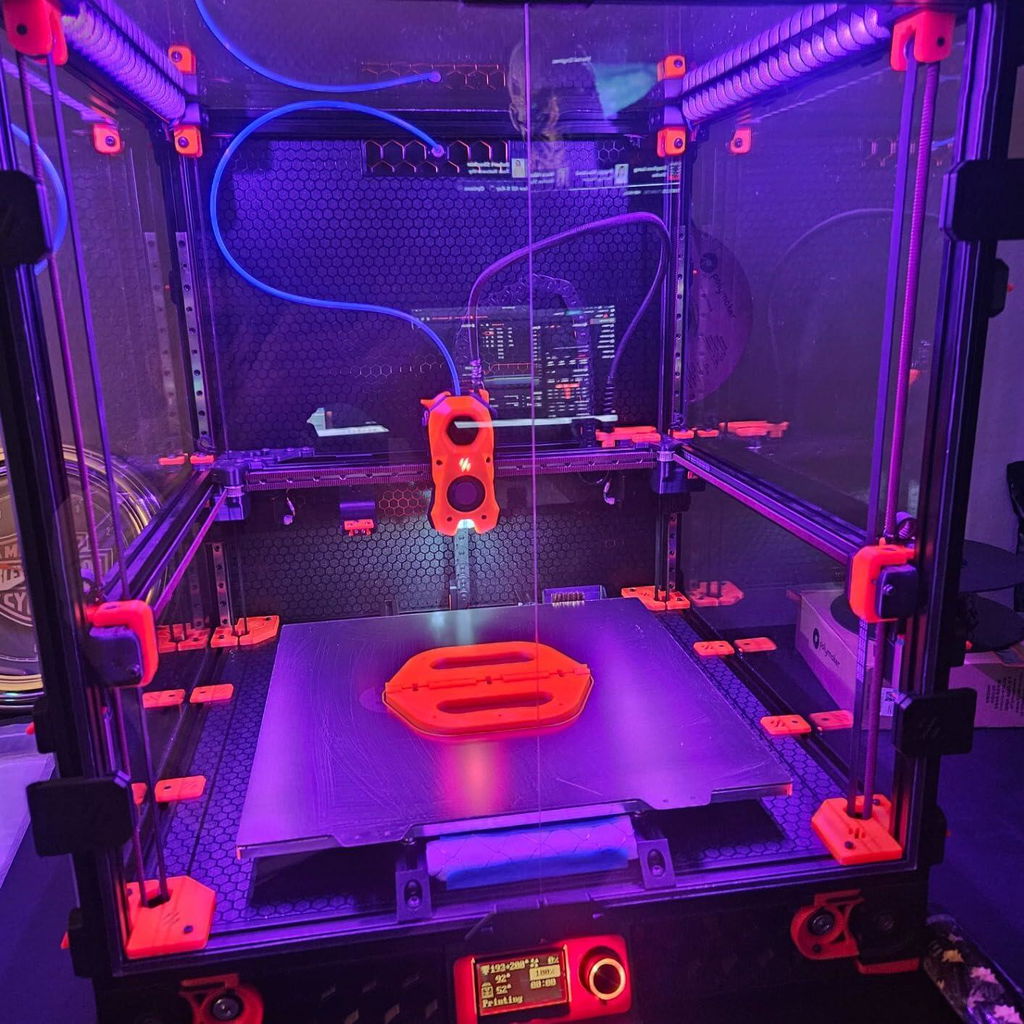
Built my Voron 2.4 with Polymaker ABS. Awesome filament, and now my go-to ABS. Highly recommend!
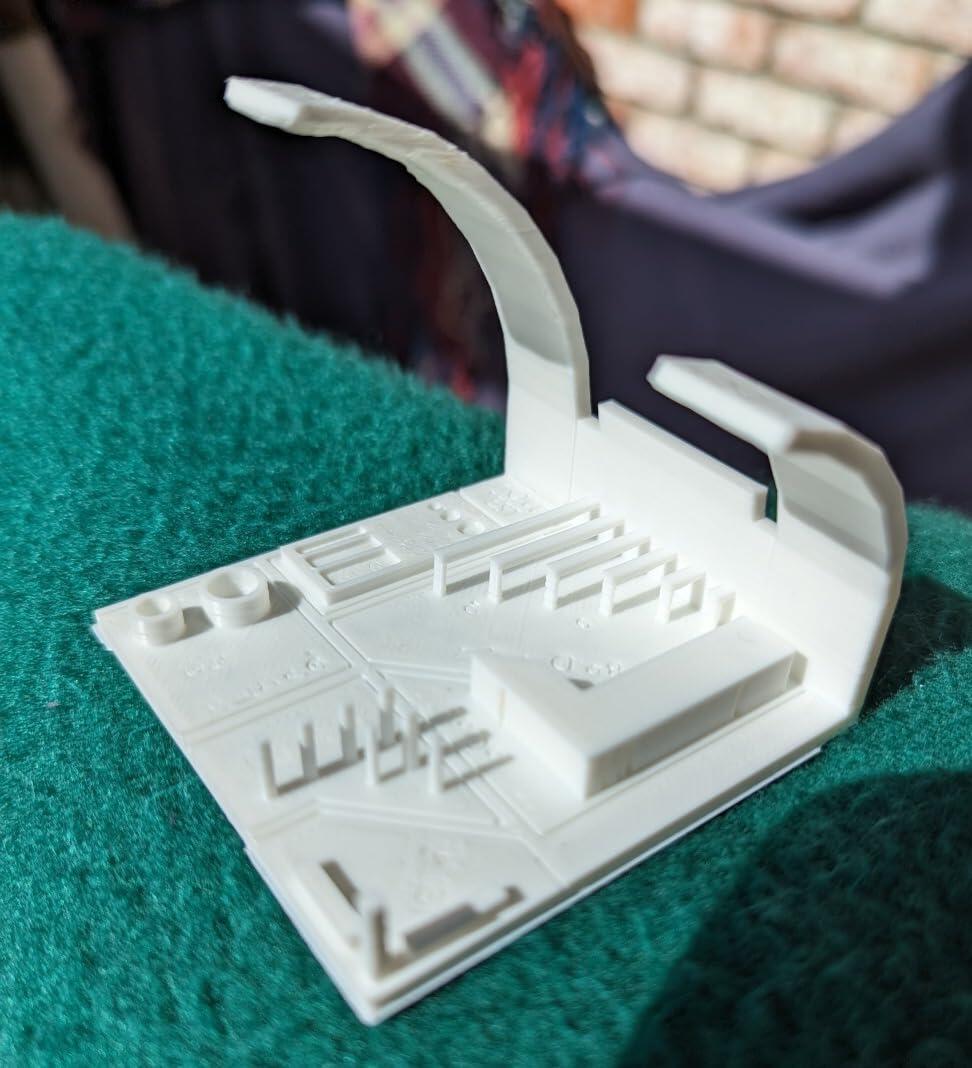
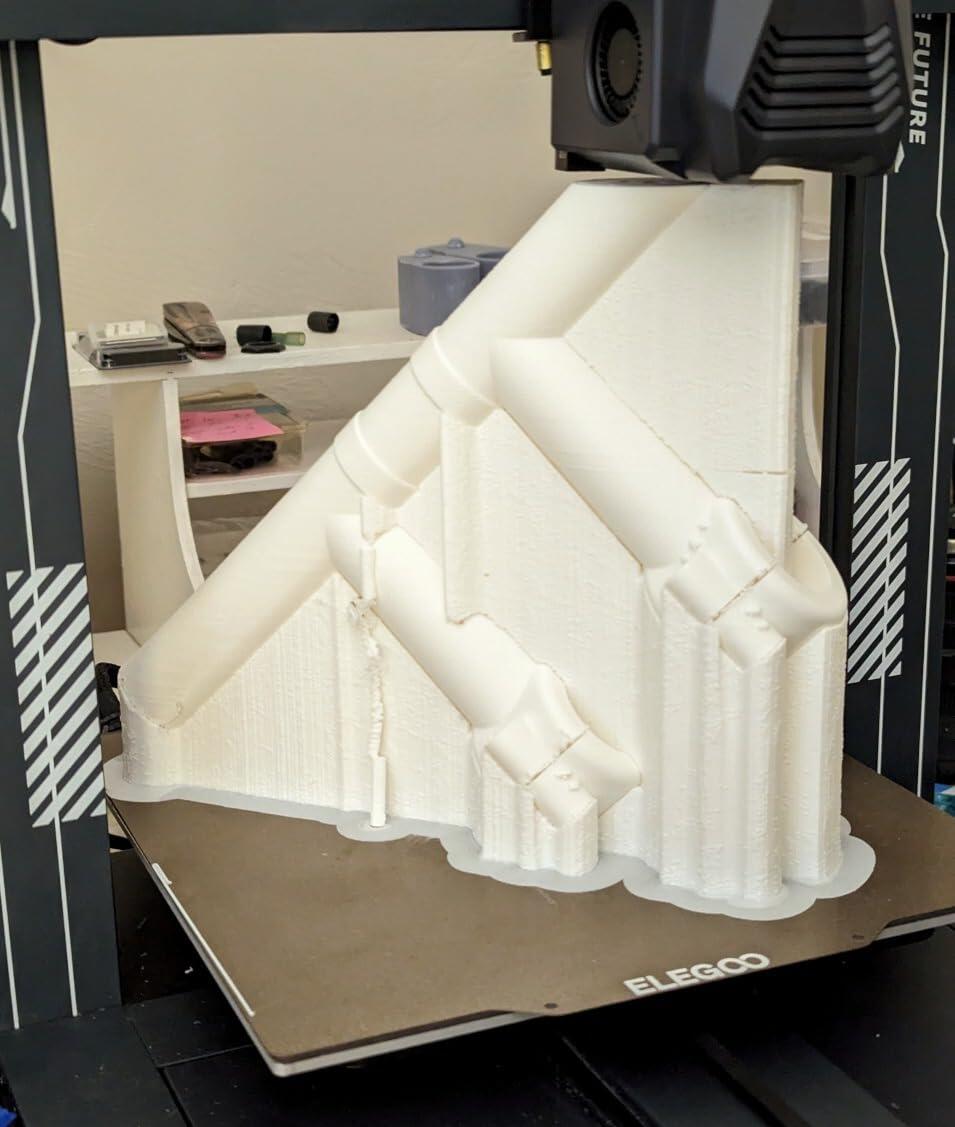
I got this for two projects where I needed some extra strength. My first small test prints were nearly perfect, without the stringing of PETG or PLA, but I still had some lessons to learn.This ABS has much less adhesion to the print bed than the PLA and PETG I used before. This caused my first larger object to lift at one end, hitting the print head and creating an unacceptable "washboard" effect. The fix wasn't hard. I used the stick adhesive which came with my printer (other people use hairspray). That was enough to keep things stable.Note also that the ideal temperature for ABS is higher. I'm using 90 C for the bed and 255 C for the print head, but testing for your application is always a good idea.The first photo shows my real reason for buying ABS. It is a handlebar to add more comfortable hand positions on an indoor trainer. It clamps to the bike's original bar at two points, using steel bolts through the ABS shapes. Hex insets for the nuts worked nicely. This is the center part of the bar, to which I added "cowhorns" printed separately. I made D.I.Y white ABS cement from a recipe online and it worked great. I would not consider it responsible to ride a home-printed ABS bar on a road or trail, but for a trainer it seems more than strong enough. I should spray it with a UV-resistant coating since it does see some sun exposure through a window.If you look carefully you can see that one of the tall thin supports failed, but you can blame me or the Cura slicing software for that. Probably no material would have built that correctly. There was no harm to the final object.The other photo shows one of the test objects you can find online. It was printed with no supports and the "bridges" came out nicely with no stringing. I have not cleaned up this print. You can see that the underside of the large overhang is quite rough beyond 50 degrees, but the overall shape is right.
Ill buy more, but the green works perfect on my Dimension SST 1200es commercial printer at 300c!!!. This seller is my new source for 3d filament and I'm saving a thousands. I'm glad I found this. I have a pile of other filaments I purchased to test from other vendors, anybody want them? p.s It even fits perfectly inside the cartridge!