


5–10 giorni
Pagamenti
Descrizione
Descrizione
Fiberon™ PET-CF17: Filamento rinforzato in fibra di carbonio ad alte prestazioni PET
Progettato per la forza e la precisione
Fiberon™ PET-CF17 è un filamento PET (tereftalato di polietilene) rinforzato in fibra di carbonio, appositamente progettato per la stampa engineering di grado 3D. Con 17% contenuto di fibre di carbonio, fornisce un elevato modulo per un'eccellente rigidità e stabilità dimensionale, rendendolo ideale per i prototipi funzionali e le parti di uso finale.
Caratteristiche chiave delle prestazioni
- Modulo alto & Forza: Il rinforzo della fibra di carbonio fornisce una rigidità e una resistenza meccaniche eccezionali, idoneo per applicazioni impegnative engineering.
- Resistenza al calore: mantiene l'integrità strutturale a temperature elevate, rendendolo idoneo per parti esposte al calore o che richiedono stabilità termica. Per una maggiore resistenza al calore è necessaria l'annellazione.
- Insensibilità all'umidità: A differenza di molti filamenti engineering, Fiberon™ PET-CF17 è meno sensibile all'umidità, garantendo una qualità di stampa coerente e riducendo la necessità di asciugatura preventiva.
- Facile da stampare: Offre un'estrusione liscia e un'adesione affidabile al letto, rendendolo accessibile agli utenti con stampanti standard ad alta temperatura FDM/FFF 3D dotati di un fumo indurito.
Ideale per le applicazioni Engineering
Perfetto per l'automotive, l'aerospaziale, la robotica e le parti industriali dove la forza, la durabilità e la precisione sono essenziali.
Scegli Fiberon™ PET-CF17 per i tuoi progetti engineering quando hai bisogno di un materiale composto che combina alta resistenza, resistenza al calore, insensibilità all'umidità e stampa affidabile e facile.
Requisiti di stampa
Imprinta impostazioni
Imprinta impostazioni
Fiberon™ PET-CF17
Caratteristiche chiave
- Alta forza e rigidità
- Alta resistenza al calore
- Pronto per la stampa ...
- Facile da stampare
Fiberon™ PET-CF17 - Nero / 0.5kg ...è stato ordinato al fornitore e verrà spedito non appena sarà di nuovo disponibile.

Specificità tecniche
Tutto quello di cui hai bisogno prima di stampare
Suggerimenti per la stampa
- Utilizzare un metallo completo hotend all'interno di 270-300°C e un fumo resistente all'usura perché il rinforzo in fibra di carbonio è abrasivo.
- Asciugare a 100°C per ore 10 e mantenere secco il filamento durante l'uso.
- Si raccomanda una stampante chiusa; mantenere la porta della camera chiusa durante la stampa.
- Per le prestazioni annellate indicate nel TDS, annellare a 120°C per ore 10.
- Prima di annullare, lasciare che la stampa riposi per più di 24 ore o posizionarla a 80°C per 2 ore; non applicare carico e mantenere la temperatura del forno uniforme.
- Tenere i supporti per ponti o sospensioni e rafforzare le pareti sottili quando la deformazione è un problema.
| Proprietà | X-Y | Z | Valore | Metodo |
|---|---|---|---|---|
| Densità | — | — | 1.34 g/cm³ Importanti | ISO 1183 |
| Resistenza della tensione | 65.9 MPa Importanti | 27.9 MPa Importanti | — | ISO 527 |
| allungamento al momento della pausa | 2.4 % Importanti | 1 % Importanti | — | ISO 527 |
| Forza di piegatura | 109.3 MPa Importanti | 43.4 MPa Importanti | — | ISO 178 |
| Modulo di piegatura | 4744.4 GPa Importanti | — | — | ISO 178 |
| Modulo di Young | 5481 GPa Importanti | 3558.8 GPa Importanti | — | ISO 527 |
| Charpy, non incatenato | — | 3.1 KJ/m² Importanti | — | ISO 179 |
| Carpi, incisivi | 5.1 KJ/m² Importanti | — | — | ISO 179 |
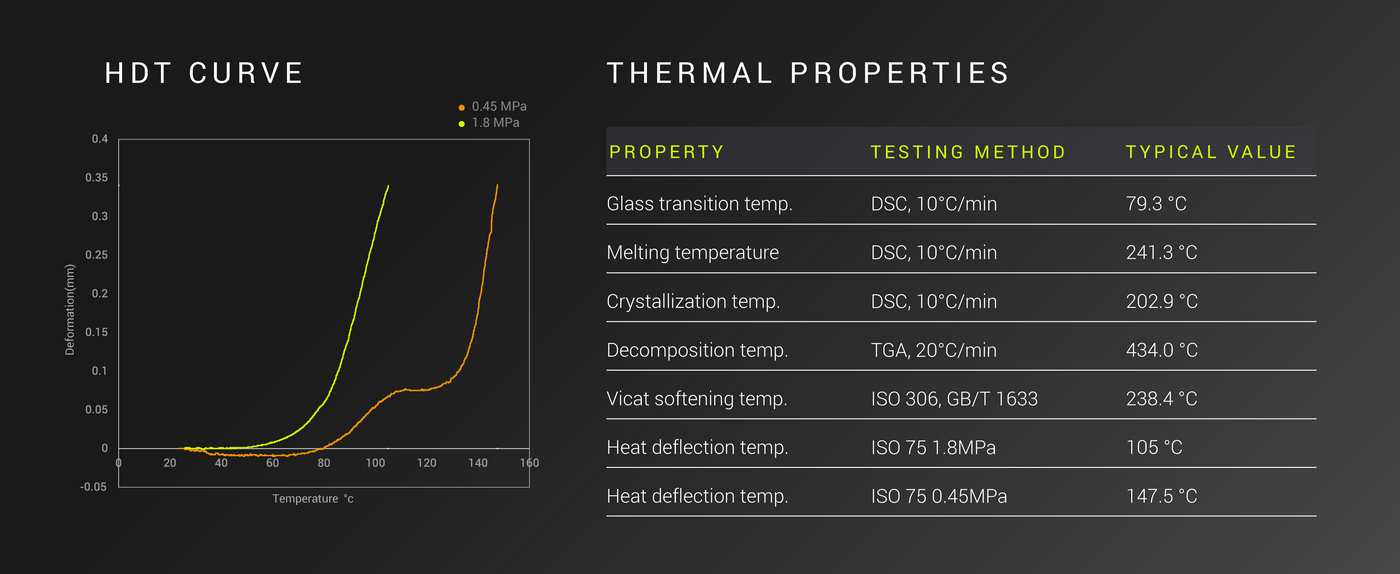
| Temperatura di fusione | — | — | 241.3 °C Importanti | ISO 11357 |
| Temperatura di transizione del vetro (Tg) | — | — | 79.3 °C Importanti | ISO 11357 |
| Temperatura di ammorbidimento | — | — | 238.4 °C Importanti | ISO 306 |
Testato su esemplari 100% infill. X-Y = attraverso gli strati, Z = tra gli strati (adesione dello strato).
Domande frequenti
Ha delle domande? Abbiamo risposte. Dalla scelta del materiale giusto alla cura delle cuciture, ecco tutto quello che devi sapere in un unico posto.
Che cos’è la ricottura?
Devo annullare il mio PET-CF17?
Annellazione a 120°C sta deformando la mia parte, cosa dovrei fare??
Le bobine funzionano con AMS?
Qual è la differenza tra PET e PETG?
Mi serve un asciugatore a filamenti?
Puoi offrirmi 1KG Fiberon™ Opzioni di spool?
Recensioni
Customers praised this engineering filament for excellent print quality and strength. "Prints like PLA" with consistent results and a smooth finish that hides layer lines. Strong mechanical properties ideal for functional parts. Must be kept very dry. Some concerns about layer adhesion at high CF content and brittleness. Requires annealing for high-temp use.
I have 4000 print hours on my P1s and this filament has given me the best print quality of any I have used. Easy to print! I dried it at 65 for 24 hours and I had zero issues. I ran a calibration with it and started printing beautiful, dimensionally accurate parts. I have not tried overhangs but it shows small detail extremely well, while simultaneously not showing layer lines. I used the stock CF17 print profile for both CF17 and GF15. The GF15 has slightly better layer adhesion (as advertised) but for some parts I would rather have the rigidity offered by the CF17.
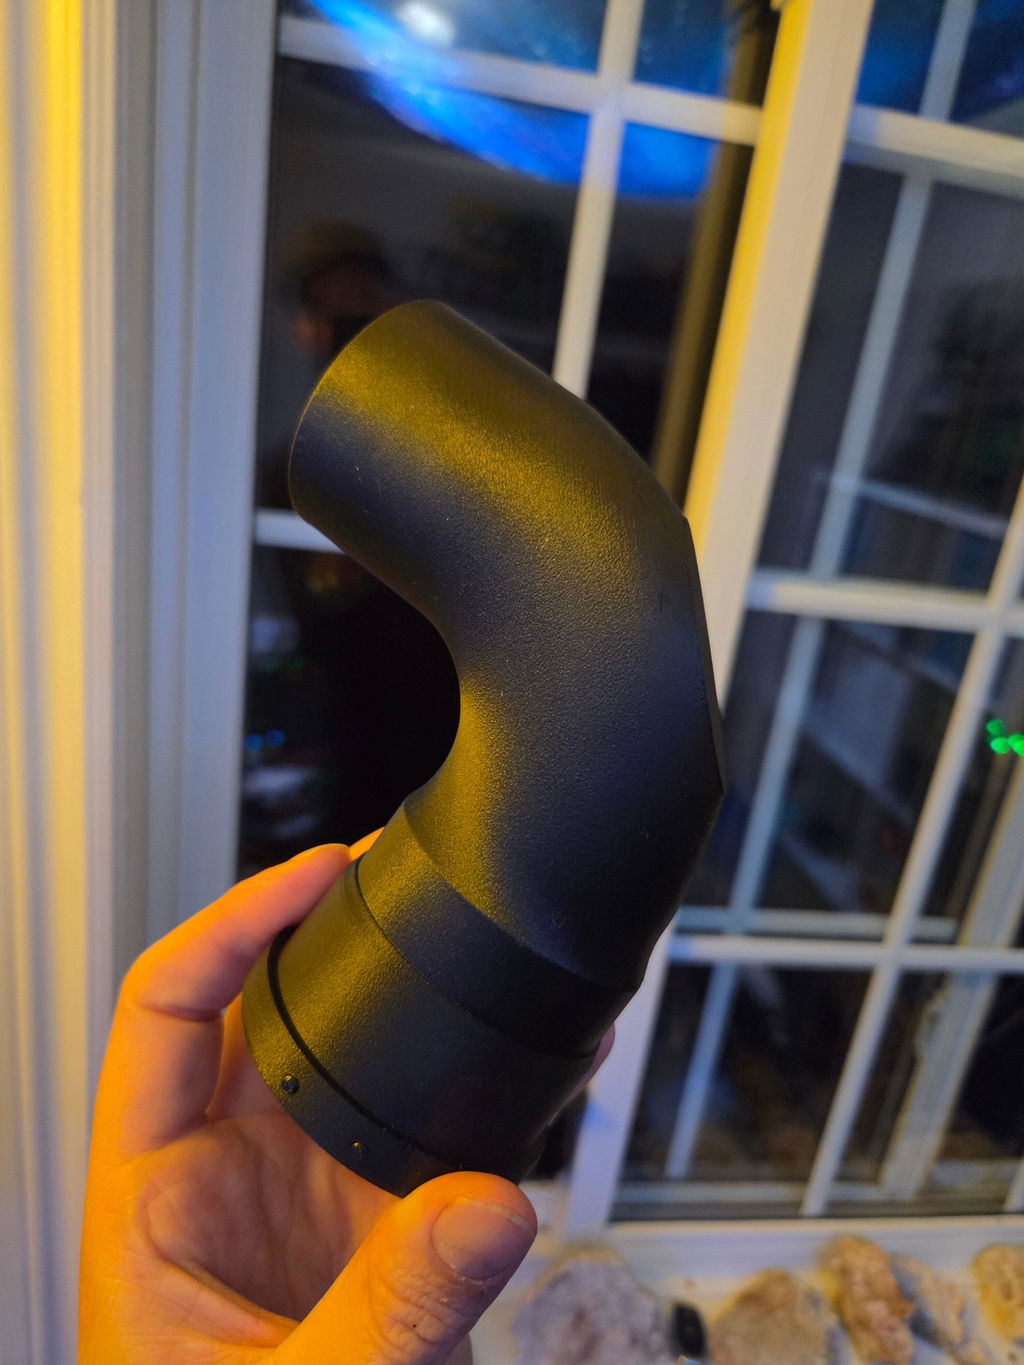
PET-CF is a really great engineering filament, especially considering the price. It’s surprisingly easy to print and gives very consistent results. The mechanical properties and overall quality are excellent, making it a great choice for functional and technical parts.
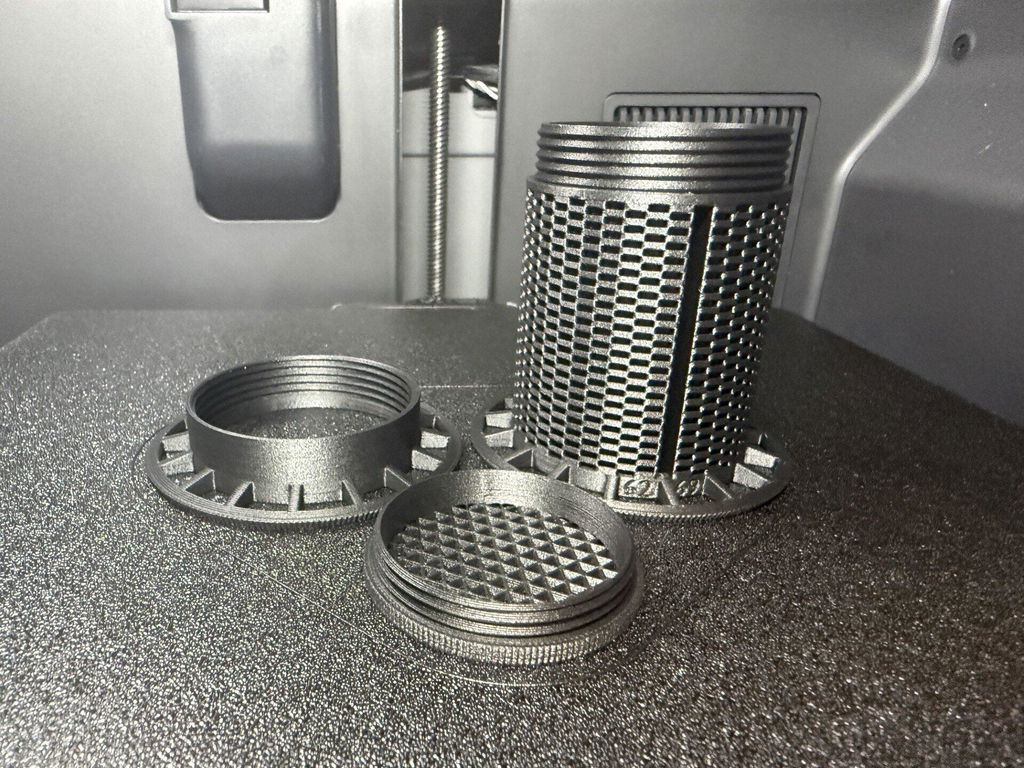
Consistent and worry-free filament. Fiberon pet-cf17 is my new favorite CF filament.
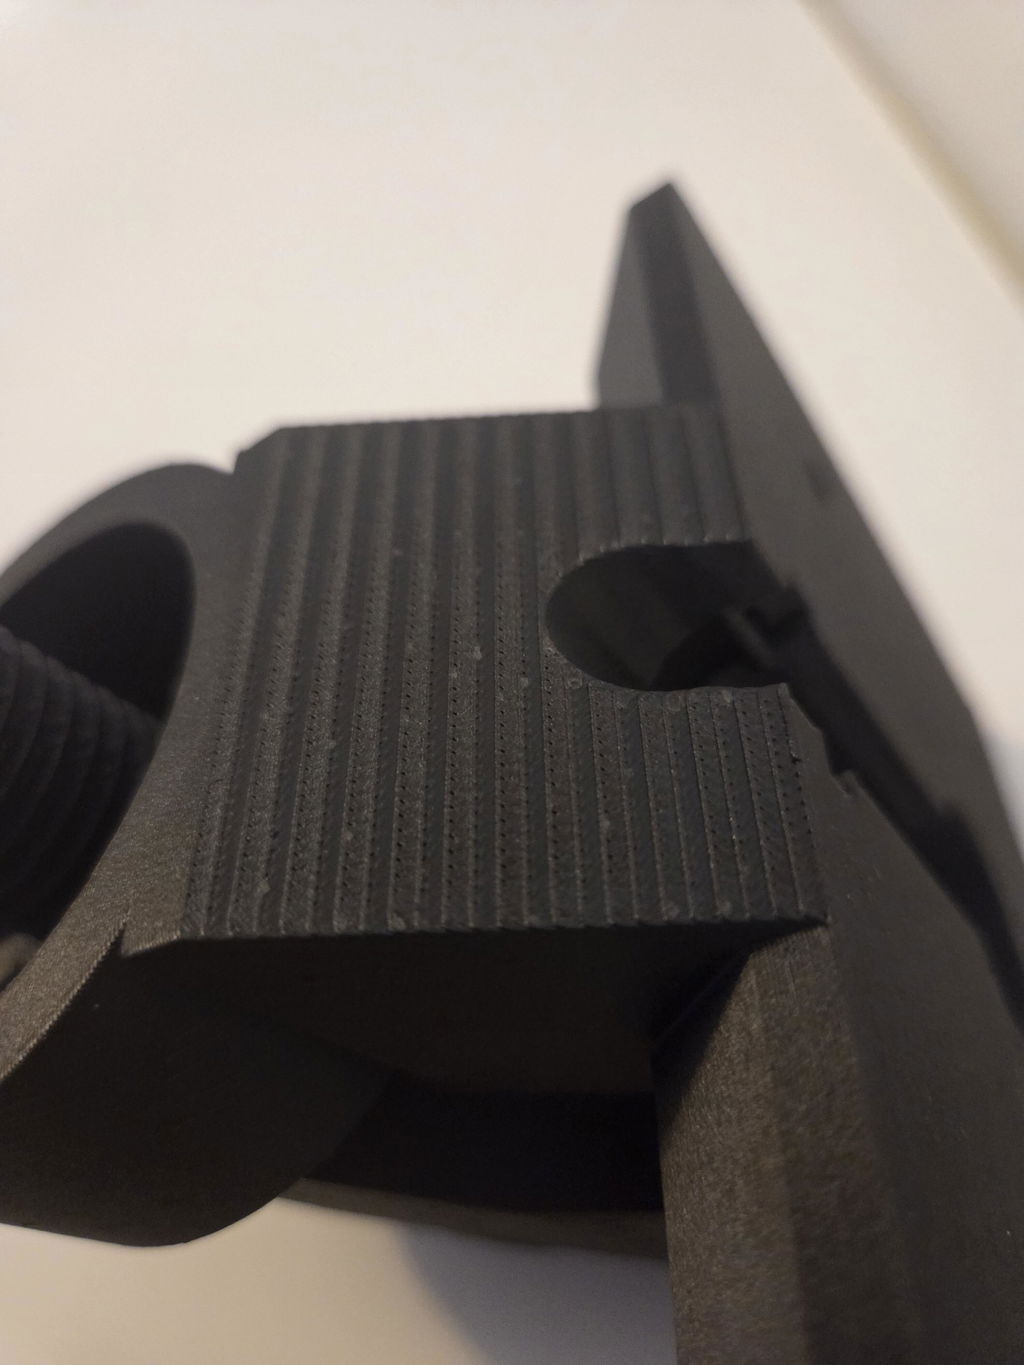
Well packed, quick shipping, quality product resulting in quality functional prints.It's not cheap,but when it comes to printing parts you rely on,you gget what you pay for.
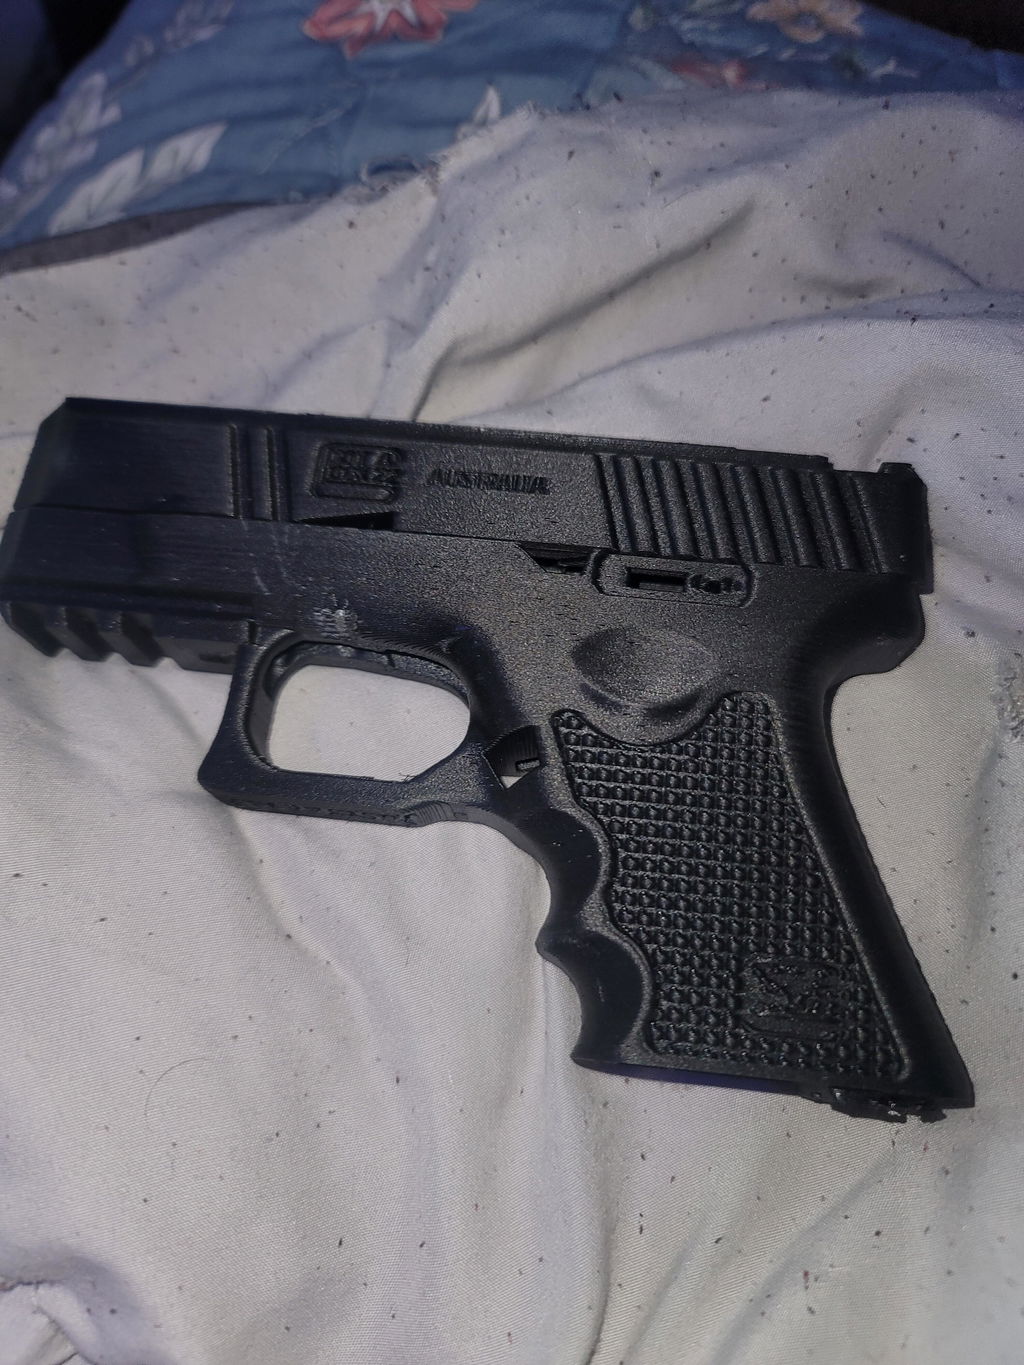
I was worried these large spools would be trouble, but I was wrong. They have worked out better than I thought they could! I print a lot of large files. Being able to print several parts back to back without having to change the spool has been a huge blessing! Will be ordering more very soon!
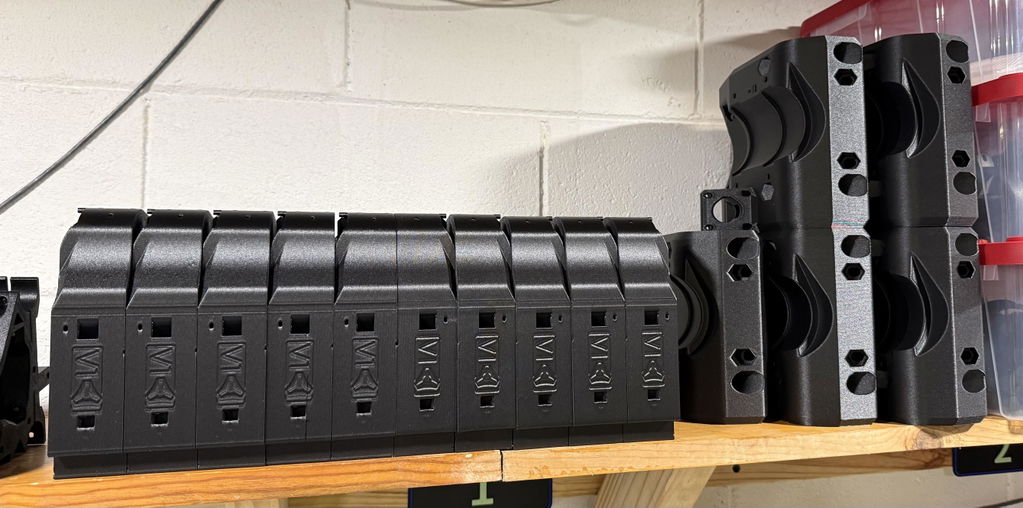
Great product. Worked as expected.
This filament prints like pla but is insanely strong. It comes off the printer perfectly when using their settings on my p1s. Ive printed with it all day at times and each print came out the same. Its by far my favorite CF filament!
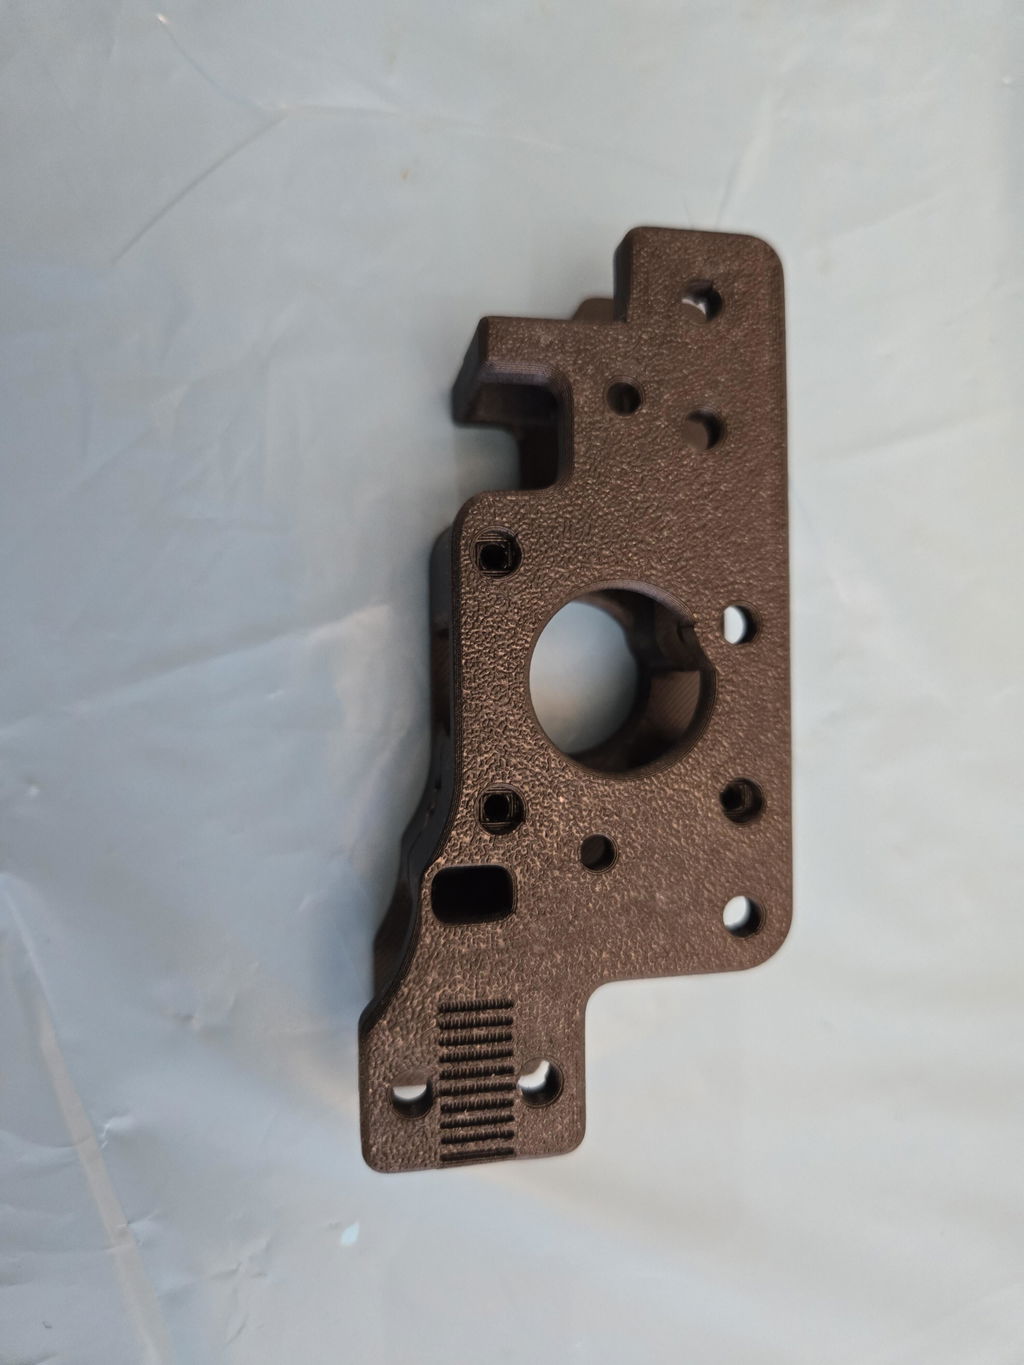
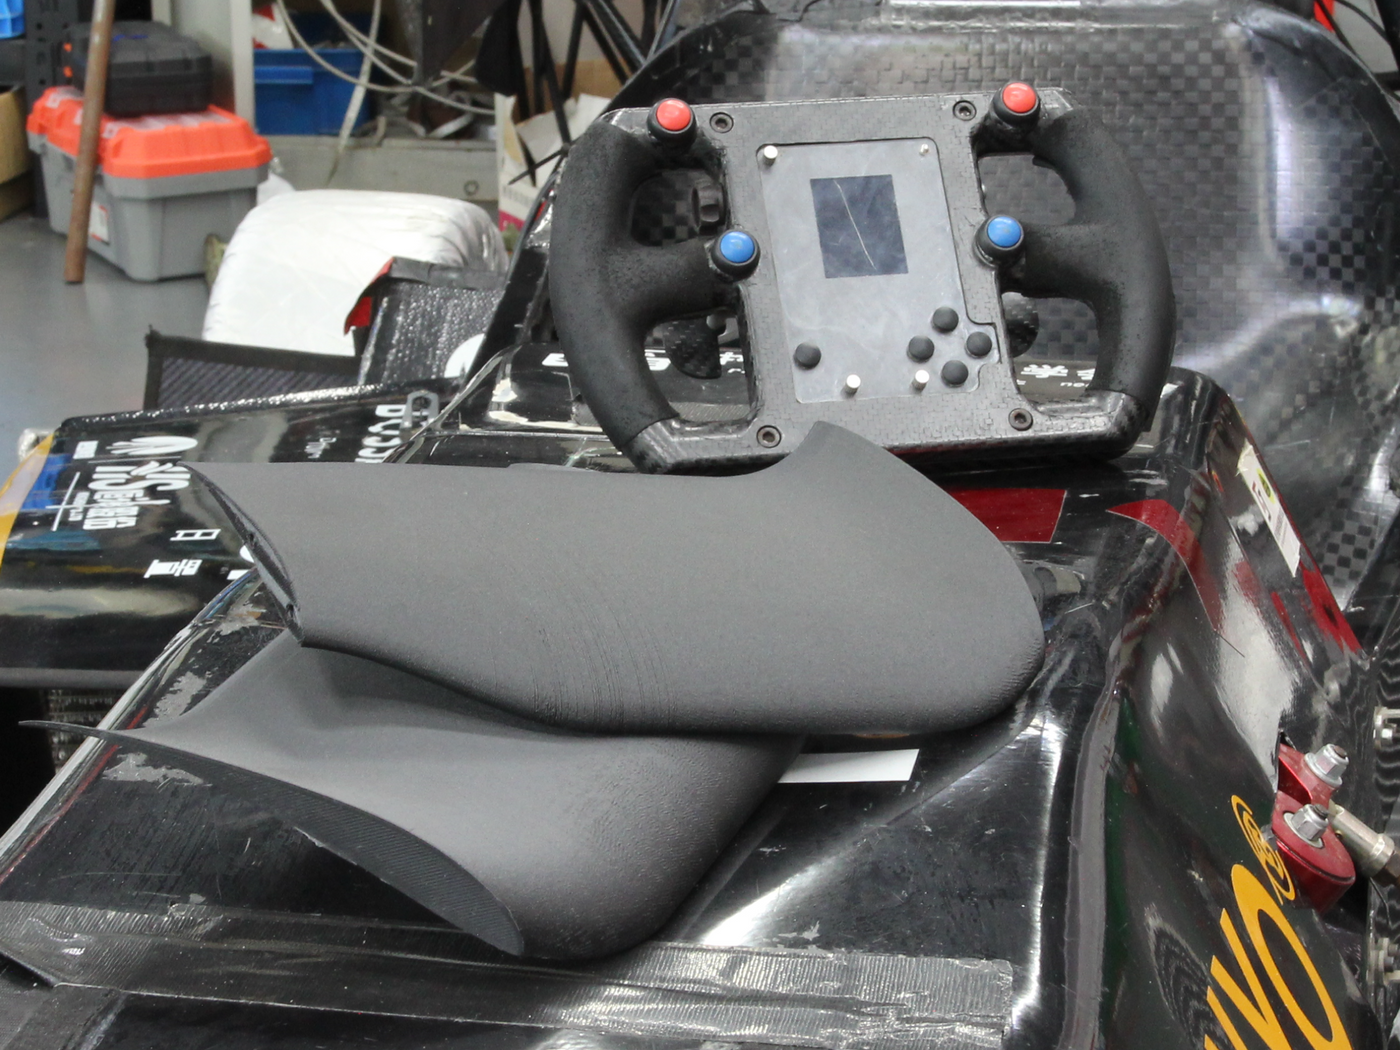
I ordered this stuff because I wanted to print a new handle for our Big Green Egg. The original handle had seen better days, and of course I needed something that would have a lot of heat resistance, so I went for the PET-CF17. Both things printed here were done on a Bambu Lab A1 using a 0.4mm hardened hotend with a Darkmoon3D Satin build plate, and it pretty much runs at the limit of the hotend, printing at 300C. These prints were straight out of the package, no drying time. I did place the spool in a drybox that I'm printing from.I first printed a Benchy, which as you can see came out about as nicely as any I've seen. Zero stringing, bridging was perfect, no layer shifts, etc. All the good things you're looking for. Also shown is the new handle on the Egg, alongside the old one. The big handle warped a tiny bit, but once I screwed it in place, it straightened right out. I'm confident that if I was running an enclosed printer, or maybe went up to 75 or 80C on the bed that it would be perfect.
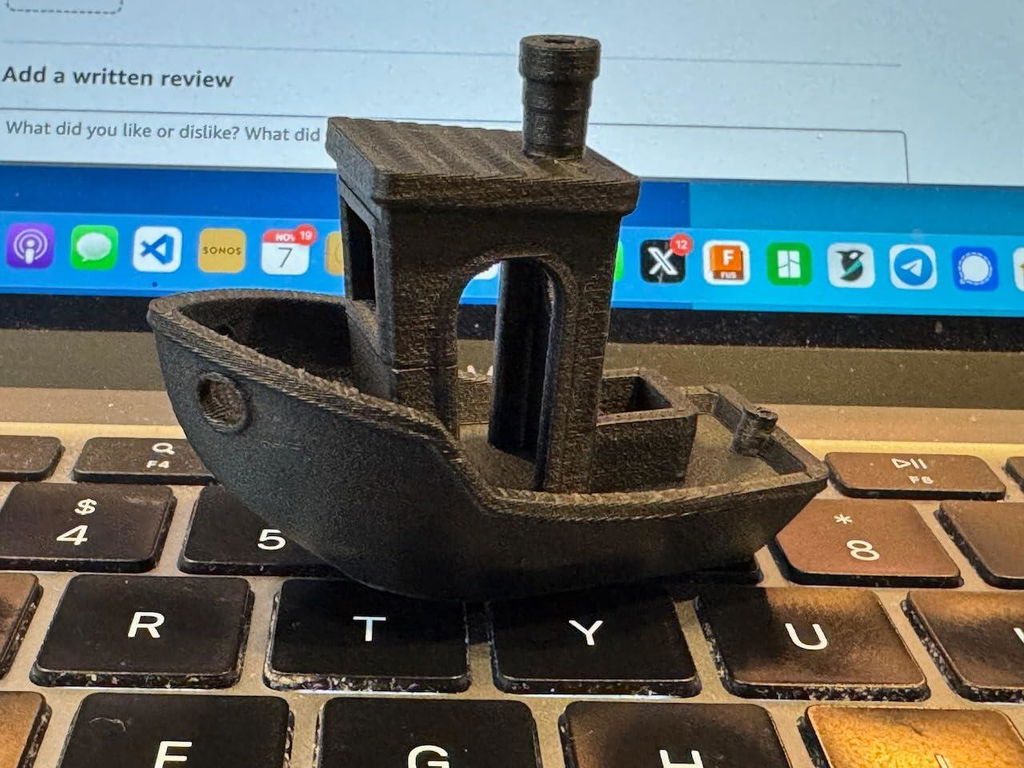
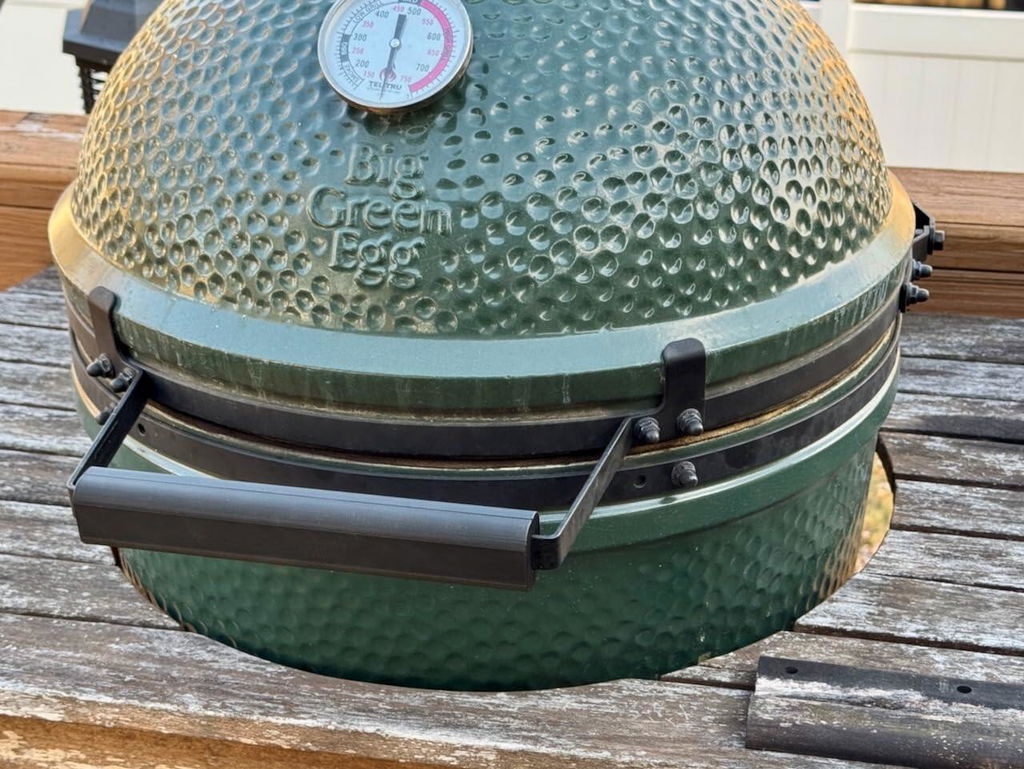
Love this stuff. It prints easy and is easy to print. It sticks to the bed pretty solidly, but it's not hard to remove.
Shipping was fast, less than a week.
After drying, the filament (PET CF) printed like a charm.
I was only printing with bambu lab filaments before but this experience really made me think things twice.
PET17CF is my favorite Fiberon filament. It prints perfectly and is very strong.
used for a d class model rocket. performed great.
Love it!
Relatively poor layer adhesion due to the high carbon fiber content. Sticks extremely well to my PEI coated bed, so much so that I destroyed the coating trying to get the brim off of my latest print.
Fiberon PET-CF17 is one of my favorite materials. I made some brake levers for my moped out of this stuff and I have been extremely pleased with the results. Compared to nylon this is definitely stiffer, it has very minimal flex. It can be a little brittle though. If your part is prone to flexing, this is not the best choice of material. The moisture absorption is definitely much lower than nylon BUT it does require drying before use for a nice surface finish.
It very strong in xy axis. very weak in z axis. needs to be annealed if it's going to be exposed to temps over 90-100c. Impact resistance is verylow.
Outstanding filament. Very wear resistant and good for mechanical prototyping.
Love this stuff, its my preferred filament for structural parts
Easy to print with and makes good looking parts. Be worn though you do not get high temp resistance unless you anneal the parts. When an annealing it can warp. Especially with larger parts.
Great high performance material for all around use. Rigid, Strong, Prints easily, High temperature resistance, great price. Pretty much my default for functional parts.
Prints like PLA
I had no problem printing on a Bambulab A1 Mini with a .6mm hardened nozzle. My project came out excellent. Extreme strength!! This is a bit pricey but worth it!!
This stuff prints so good! Surface finish is amazing! And very strong! Will be buying more!
I purchased a spool of Fiberon PET-CF17. The instructions say to dry at 100 C for 10 hours. How long should I dry it at 85 C?
Depends on how good your airflow is. We say 100C if using a convection oven. But if you have good airflow 85C at 10 hours would be fine.
Hello,
Is it possible to buy 1kg of this mateiral on the spool? No saw on another page 0.5kg-1kg and 3kg, but on your website is not possible to buy it.
Please, let me know.
Hi there - we do have 1KG of PET-CF now! Currently out of stock in the USA but if you sign up for restock notifications you can be notified when it is back! https://shop.polymaker.com/products/fiberon-pet-cf17?variant=45679990669369
How much shrinkage can be expected after annealing?
We do not have exact data on PET-CF17 but there could be minor dimensional changes. To note - annealing is only required if you need added heat resistance, not mechanical improvements.
If you need better dimensional stability through annealing - we would suggest PET-GF15
