


5–10 giorni
Pagamenti
Descrizione
Descrizione
Costruito per prestazioni serie
Polymaker™ HT-PLA-GF combina stabilità ad alta temperatura con maggiore resistenza e durata. Resiste fino a 150°C senza scivolare o perdere forma. Quando è annealed può essere perfetto per parti funzionali che devono sopportare il calore. Scopri di più sul prodotto
Stampa senza sforzo, sovraccaricata
Stampa meravigliosamente con impostazioni standard PLA e supporta velocità fino a 350mm/s. Basta caricare e andare. Non c'è bisogno di sintonizzazione specializzata.
Fortificato con fibra di vetro
Piu' dura. Più forte. Più intelligente. HT-PLA-GF è rinforzato con fibre di vetro, offrendo una maggiore rigidità e durata per applicazioni impegnative.
Nota: Questo materiale è abrasivoutilizzare un fumo di acciaio o di rubino indurito per ottenere i migliori risultati.
Hai bisogno di un'ulteriore deflezione del calore?
Anneal a 80–100°C per 30 minuti (recomandiamo 100°C) per un HDT ancora più alto.
9 Colori sorprendenti
Disponibile in: 9 sfumature audaci, HT-PLA- GF porta una seria forza e stile alle tue impronte.
Cerchi altre opzioni di colore? Guarda qui. Polymaker HT-PLA
Requisiti di stampa
LayerHub E' ora in diretta. Una casa costruita dalla comunità per i preimpostamenti del filamento — aperta a tutti i marchi di filamenti, a tutte le stampanti. Ogni preimpostamento viene fornito con una vera foto stampata per dimostrarlo.
Imprinta impostazioni
Imprinta impostazioni
Polymaker™ HT-PLA-GF
Caratteristiche chiave
- Alta resistenza al calore
- High-Speed Stampa
- Fibra di vetro rinforzata
- Facile da stampare
Polymaker™ HT-PLA-GF - Power Tool Red / 1kg ...è stato ordinato al fornitore e verrà spedito non appena sarà di nuovo disponibile.


Specificità tecniche
Tutto quello di cui hai bisogno prima di stampare
Suggerimenti per la stampa
- Utilizzare un fumo indurito perché la formulazione riempita o contenente particelle può indossare fumoli di ottone.
- Anneal per 30 minuti a 80°C - 100°C (100°C raccomandato) quando è richiesta una maggiore stabilità termica.
- Iniziare all'interno dei ranghi di letto raccomandati 210 - 230°C e 25 - 60°C, quindi effettuare piccole regolazioni per la stampante e il modello.
- Utilizzare l'impostazione di ventilatore di raffreddamento ON raccomandata e mantenere la velocità di stampa entro 350 mm/s.
| Proprietà | X-Y | Z | Valore | Metodo |
|---|---|---|---|---|
| Densità | — | — | 1.337 g/cm³ Importanti | ISO 1183 |
| Resistenza della tensione | 50.09 MPa Importanti | 23.68 MPa Importanti | — | ISO 527 |
| allungamento al momento della pausa | 2.77 % Importanti | 0.85 % Importanti | — | ISO 527 |
| Forza di piegatura | 86.41 MPa Importanti | 29.21 MPa Importanti | — | ISO 178 |
| Modulo di piegatura | 3684.87 GPa Importanti | — | — | ISO 178 |
| Modulo di Young | 3793.85 GPa Importanti | 3018.1 GPa Importanti | — | ISO 527 |
| Charpy, non incatenato | 22.99 KJ/m² Importanti | — | — | ISO 179 |
| Carpi, incisivi | 4.92 KJ/m² Importanti | — | — | ISO 179 |
| Temperatura di fusione | — | — | 174.87 °C Importanti | ISO 11357 |
| Temperatura di transizione del vetro (Tg) | — | — | 59.76 °C Importanti | ISO 11357 |
| Temperatura di ammorbidimento | — | — | 148.9 °C Importanti | ISO 306 |
| HDT (0.45 MPa) | — | — | 75.5 °C Importanti | ISO 75 |
| HDT (1.8 MPa) | — | — | 59.7 °C Importanti | ISO 75 |
Testato su esemplari 100% infill. X-Y = attraverso gli strati, Z = tra gli strati (adesione dello strato).
Domande frequenti
Ha delle domande? Abbiamo risposte. Dalla scelta del materiale giusto alla cura delle cuciture, ecco tutto quello che devi sapere in un unico posto.
Riesci a richiamare le Polymaker™ HT-PLAs?
Che cos'è la stabilità del calore?
Sono Polymaker™ HT-PLA’s Igroscopico?
Le Polymaker™ HT-PLA sono resistenti alle radiazioni UV/ meteo?
Qual è il tasso di contrazione?
Sono Polymaker™ HT-PLA’s La lavastoviglie? (sicurezza alimentare, vapore idrico))
Può stampare con le impostazioni PLA?
Le Polymaker™ HT-PLA sono abrasive?
Puoi stampare Polymaker™ HT-PLA con un bozzolo più piccolo?
Qual è la velocità massima a cui puoi stampare?
Tutti i colori hanno la stessa resistenza al calore?
E' biodegradabile?
Cosa c'è in HT-PLA?
E' forte?
C'e' fumo quando si stampa?
Posso annullare HT-PLA in acqua bollente?
Questo PLA si basa anche su NatureWorks?
HT-PLA ha resistenza chimica simile a regular PLA?
Qual è la percentuale di fibra di vetro (GF) contenuta nella composizione HT-PLA-GF?
Perché scegliamo di non inserire il contenuto di fibre % nel nome simile a Fiberon?
Può CoPE funzionare bene come materiale di supporto?
nel forno dopo l'anello?
Recensioni
Customers praised this glass fiber-reinforced PLA for being "easy to print" with "amazing temperature resistance" and a "nice textured finish that obscures layer lines." Most found it ideal for functional parts in high heat. However, some noted brittleness issues, with prints breaking during support removal or filament snapping mid-print. Requires hardened nozzles.
Power tool red HT-PLA-GF
First print was a timing cover tool and dimensionality and surface finish were fantastic! Worked excellently. Can't wait to make more with this in the future!
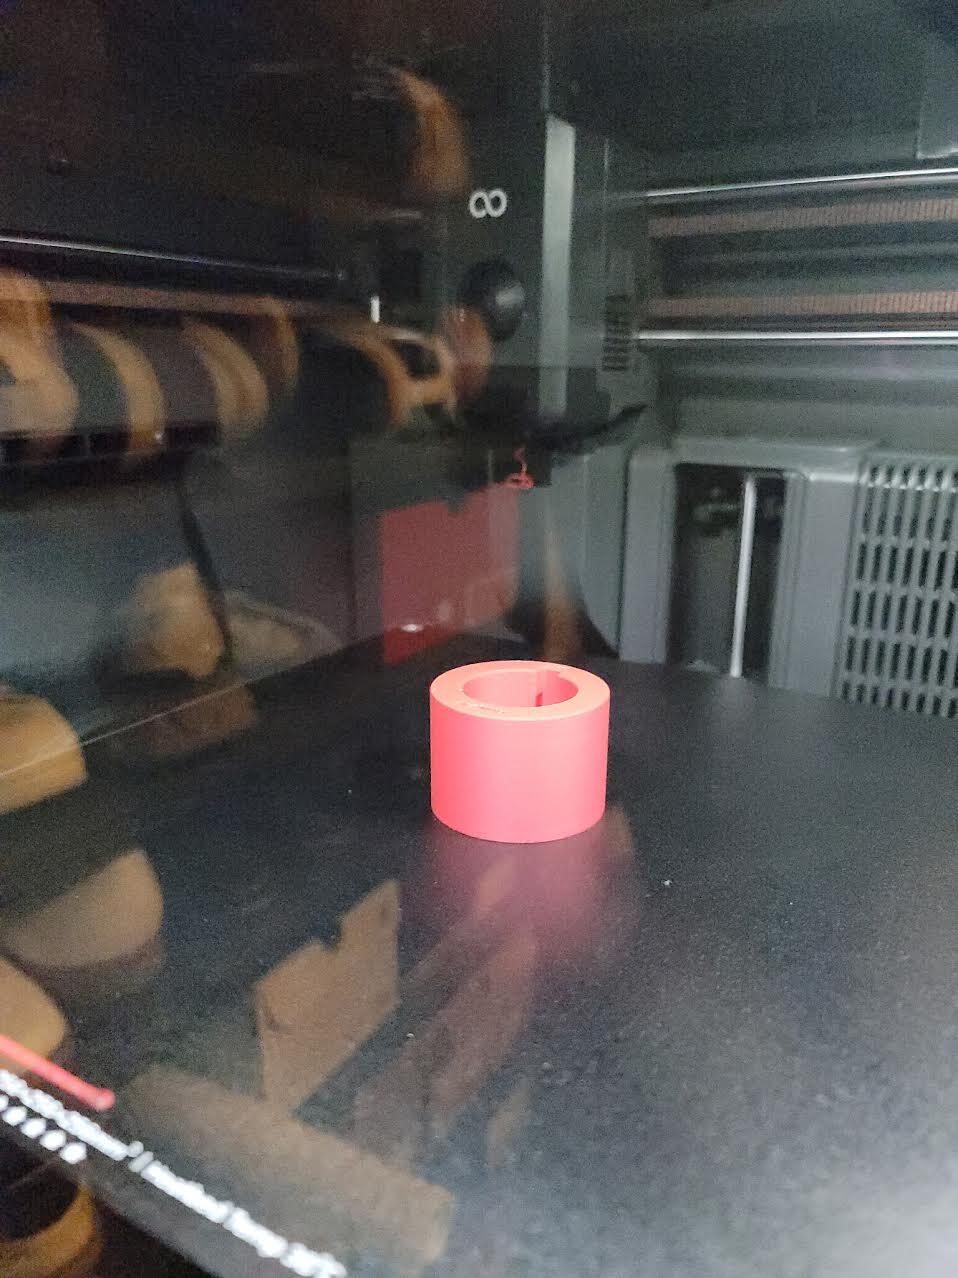
I got this for printing targeted car accessories. The fit was really nice straight off my Elegoo Neptune. The U1 prints it well, too. Carl interior temp and small pressure don't make it move. Nicely stable! Layer adhesion is a little weak, as advertised.
Next were accessories for my reloading dies. These are dense and tend to deform PLA over time. No shifts at all yet!
I expected the surface to be a little rough due to the glass,
and the non-slip surface feels really nice under my hand.
Definitely a re-order item!
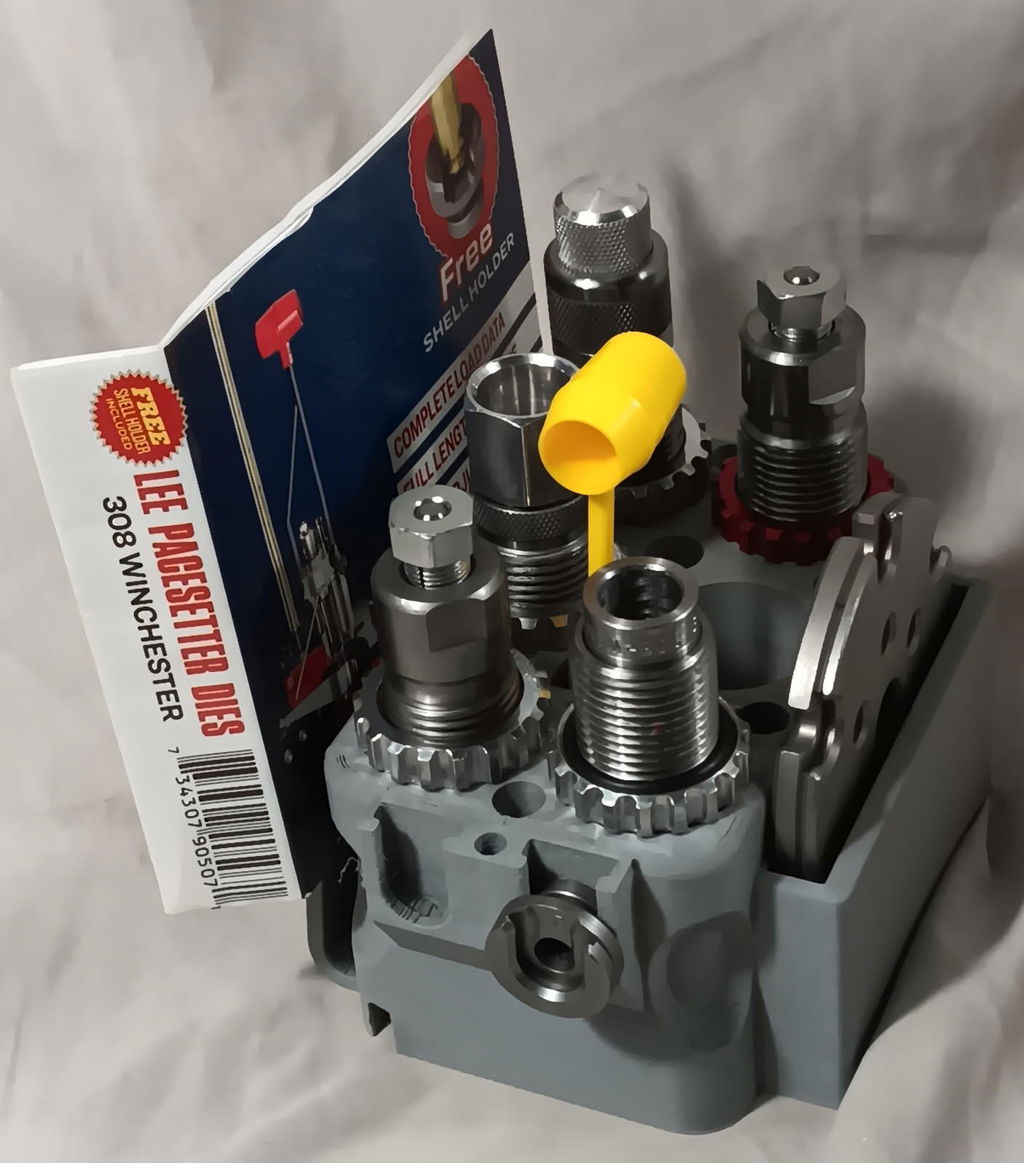
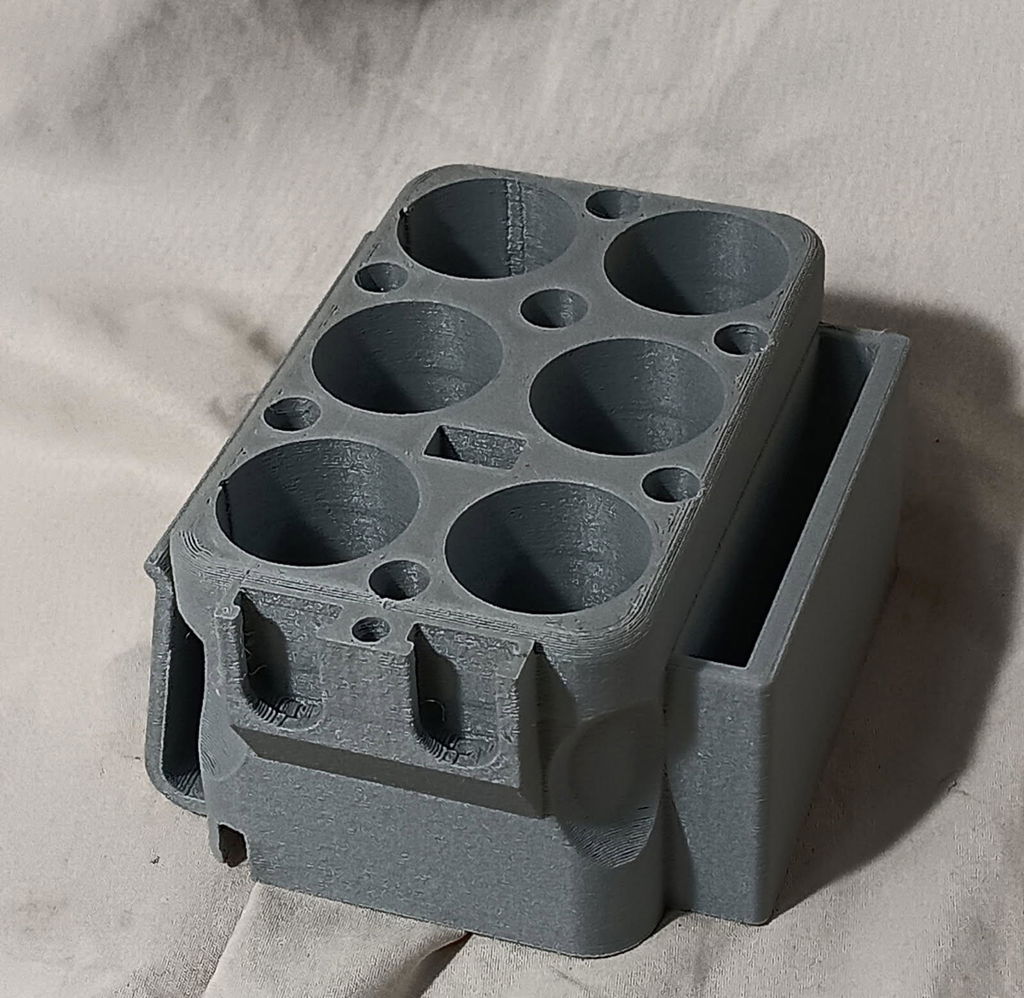
This is an amazing filament. Perfect for everyday functional prints. If you want a natural non-smooth finish that shows minimal layer lines then look no farther.
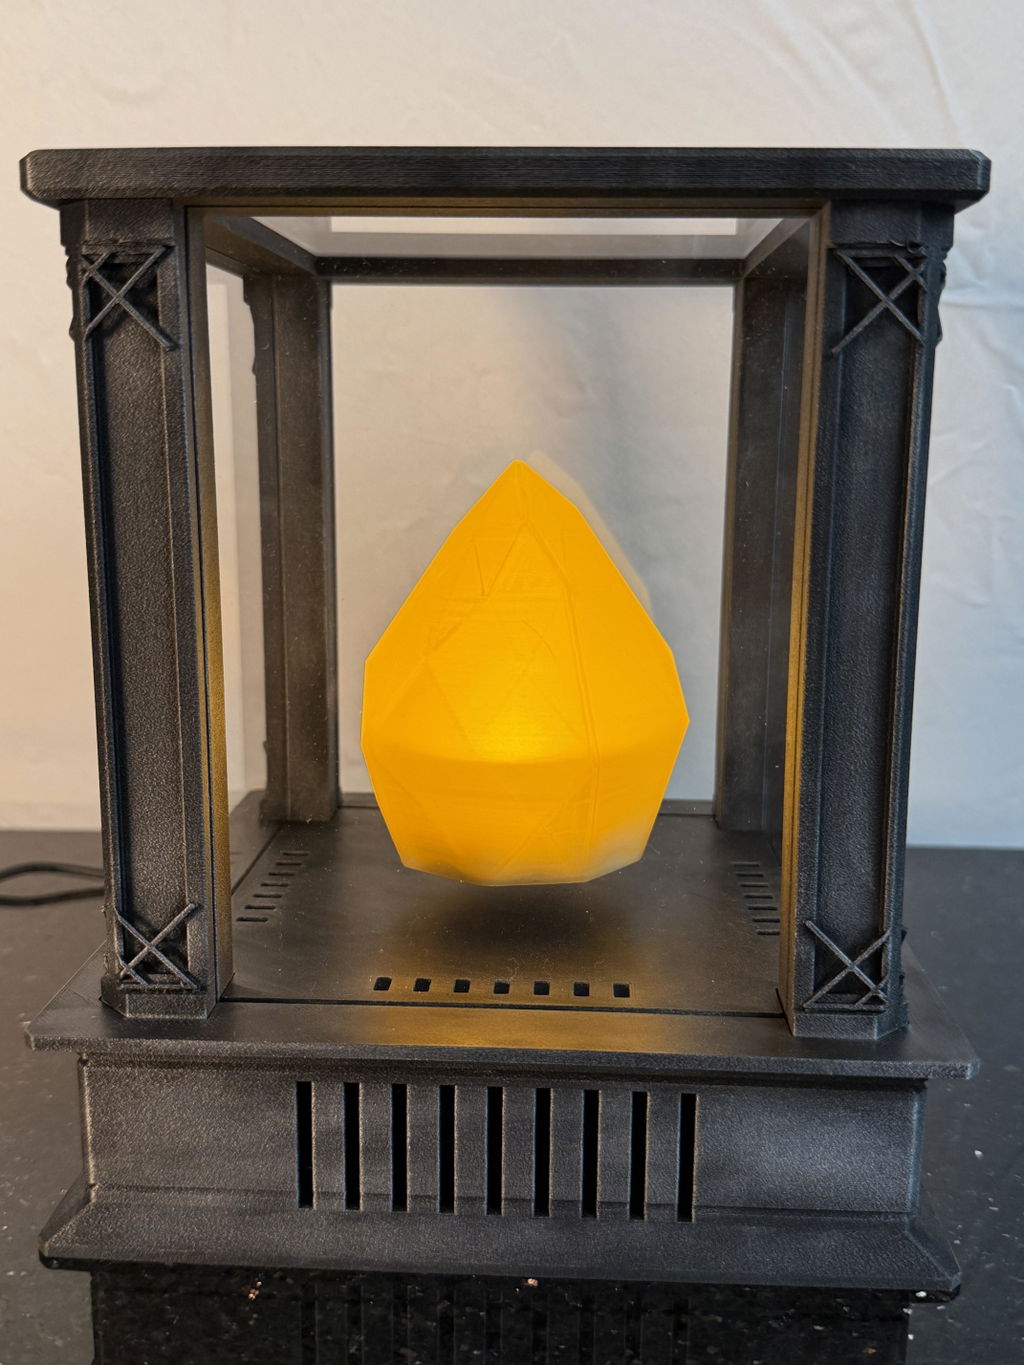
prints as easy as PLA, but significantly better heat resistance, and the GF versions have a really nice textured finish that obscures the layer lines nicely.
I’ve used it for functional parts that are exposed to pretty hot temperatures inside our motorhome and they’ve held up very well.


I am in love! This filament is amazing to work with and definitely adds the next level I needed to do some work with PLA. I had some brand specific projects I wanted to do and wanted the colors to match. It was great to see them come to life.

HT-PLA-GF Grey printed on X1C using default PLC-CF profile, 230 C temp. Printed without any issue. Most importantly the supports came off very easily and cleanly. By far that is my favorite property of PLC-CF now GF. I hope they stock them as refills so they'll run better in an AMS.

Excellent heat resistance. Gives an amazing finish for walls. Just wipe down any parts you make with this to break off any glass fibers that are protruding.

Easiest fiber reinforced filament I have ever used. Easiest high temp filament I have used. Printing functional power tool parts for outdoor use.


Great to work with

Polymaker is my go-to source for filament, with an amazing color palette and an unbeatable, strong, tough series. I haven’t tried HT-PL-GF yet, but from the reviews I’ve read, everyone praises its strength and ease of printing.

EXCELLENT filament! I own mainly Milwaukee tools, and these new filaments are perfect! I have even turned some friends (they are all Makita) to your new colors!

Perfect for this project (PLA Filament Spool). It is a little finicky to print. Very Hard but also brittle. It broke in the PTFE tube once. High temperature characteristics were spot on, just as described. It has a very interesting texture. It feels nice to the touch, but the extruder had some trouble grabbing it.

I purchased this to print a battery holder for a friend and it worked flawlessly.

This is absolutely my favorite PLA to use!! Will continue using it unless an even better material comes out!

I love this filament. I designed and printed a phone holder for my car. The glass fibers make it look incredible. I've annealed the print, I've had no issues with softening in the car on a hot day. Also, it's about the only PLA I have that I don't have warping issues with, it's super stable and dimensionally accurate. It's my new favorite filament. Make sure you use a hardened nozzle with it.


I was very impressed with the PolyMaker HT-PLA-GF. I printed using .4 hardened nozzle with my Qidi Plus 4 with typical speeds used for PLA with additive in it. I push temps up to the 230C-234C, which for speed I run works out perfect in my experience after thousands of hours perfecting my Plus4 tuning. I then decided to anneal this filament to see full benefits. This was a very easy process and the results were very noticeable. Two parts of item I made when banged together rung out like solid wood.
I was very happy with my final results, will keep this material on hand for other unique projects that require the amazing tensile strength of PLA mixed with the high temp resistance found with Poly Maker HTPLA-GF. Do anneal your prints, this can very easily be done direct on your build plate if your part is not too thick. The result of annealing was impressive. Thank you PolyMaker for such a wonderful product. I will be purchasing your HT line more often going forward.
I would love to see PCTG from PolyMaker?

Good filament but does not work for structural parts in the heat. Annealing helps but I can achieve better results with GF ASA with no post processing

This is definitely my favorite PLA. It can withstand high heat temperatures. I already have stuff 3-D printed and put on my boat and it’s doing great. I love the texture of the Glassfield PLA it prints great if I had to give it a couple cons, it is stringy, but that can be fixed with just a little bit heat heat and I also printed at 250° C because I tried to get the best of layer adhesion and that’s the only other con. But it prints so beautifully


It prints like a dream, has the finish texture that you love of fiber filaments and won't turn into a puddle when accidentally left in your car! The support removal is impressive as well, it really does release from itself as a support material quite nice.


What type of machine is recommended to use this material? Can you use say the A1?
Any printer that can print PLA can print HT-PLA-GF, so long as it has a hardened nozzle. So the A1 would need a hardened nozzle due to the abrasiveness of GF. That said - we suggest a clear filament path since it is more brittle than other materials.
How impact resistant is this product compared to Polylite PLA PRO?
HT-PLA-GF should not be used for impact resistant applications - PolyLite PLA Pro will be much more impact resistant. You can compare stats on our app: https://app.polymaker.com/
