


5–10 giorni
Pagamenti
Descrizione
Descrizione
Fiberon™ PPS-CF10: Filamento rinforzato in fibra di carbonio di grado professionale PPS
Progettato per ambienti estremi
Fiberon™ PPS-CF10 è un filamento di stampa ad alte prestazioni 3D realizzato a partire da polifenilensulfuro (PPS) rinforzato con fibra di carbonio 10%. Questo materiale avanzato è appositamente progettato per i professionisti che richiedono eccezionale resistenza meccanica, stabilità dimensionale e durata nelle applicazioni più esigenti.
Caratteristiche di prestazioni eccezionali
- Distorsioni minime: Stampe con eccellente precisione dimensionale e minima deformazione, anche senza camera riscaldata.
- Alta resistenza al calore: mantiene l'integrità strutturale a temperature elevate, rendendolo ideale per applicazioni automobilistiche, aerospaziali e industriali.
- Resistenza chimica eccezionale: Resiste all'esposizione a sostanze chimiche e solventi duri, garantendo prestazioni a lungo termine in ambienti chimicamente aggressivi.
- V0 Ritardanza della fiamma: Ratificato V0 per la resistenza alle fiamme, fornendo una maggiore sicurezza per i componenti elettrici e ad alta temperatura.
- Insensibilità all'umidità: Funzionano in modo affidabile senza la necessità di un'ampia pretrasciatura, semplificando lo stoccaggio e la manipolazione.
La stampa è facile per gli utenti avanzati
Nonostante le sue proprietà di tipo industriale, Fiberon™ PPS-CF10 è formulato per migliorare la stampabilità. Non richiede una camera riscaldata, rendendola accessibile agli utenti con stampanti desktop 3D ad alte prestazioni dotate di bozzelle indurite.
Applicazioni raccomandate
Ideale per i prototipi funzionali, le parti d'uso finale, i componenti automobilistici e aerospaziali, le abitazioni elettriche e qualsiasi progetto in cui la resistenza meccanica, la resistenza al calore e la durabilità chimica sono fondamentali.
Scegli Fiberon™ PPS-CF10 quando i tuoi progetti richiedono prestazioni di livello professionale, affidabilità eccezionale e capacità di resistere a condizioni estreme.
Requisiti di stampa
LayerHub E' ora in diretta. Una casa costruita dalla comunità per i preimpostamenti del filamento — aperta a tutti i marchi di filamenti, a tutte le stampanti. Ogni preimpostamento viene fornito con una vera foto stampata per dimostrarlo.
Imprinta impostazioni
Imprinta impostazioni
Fiberon™ PPS-CF10
Caratteristiche chiave
- Distorsioni minime
- Alta resistenza al calore
- Resistente alle sostanze chimiche
- UL94 V-0 Ritardanza della fiamma
- Pronto per la stampa ...
Fiberon™ PPS-CF10 - Nero / 0.5kg ...è stato ordinato al fornitore e verrà spedito non appena sarà di nuovo disponibile.


Specificità tecniche
Tutto quello di cui hai bisogno prima di stampare
Suggerimenti per la stampa
- Utilizzare una bozza ad alta temperatura hotend capace di 310-350°C e una bozza resistente all'usura, come l'acciaio indurito o il rubino; è frequente l'abrasione della bozza in ottone.
- Utilizzare un percorso corto e diretto del filamento con curve minime e evitare il percorso AMS con curve taglienti o curve strette perché il filamento è fragile.
- Conservare e stampare in condizioni secche (umidità relativa inferiore a 20%); asciugare a 100°C per 10 ore prima dell'uso.
- Tenere spento il ventilatore di raffreddamento e la camera a temperatura ambiente.
- Ridurre la velocità di stampa entro l'intervallo raccomandato fino a 300 mm/s per una migliore qualità di stampa.
- Anneale a 125°C per ore di 16 per le massime prestazioni meccaniche e la resistenza alla temperatura.
| Proprietà | X-Y | Z | Valore | Metodo |
|---|---|---|---|---|
| Densità | — | — | 1.29 g/cm³ Importanti | ISO 1183 |
| Resistenza della tensione | 59.4 MPa Importanti | 32 MPa Importanti | — | ISO 527 |
| allungamento al momento della pausa | 1.4 % Importanti | 1.6 % Importanti | — | ISO 527 |
| Forza di piegatura | 94.3 MPa Importanti | 30 MPa Importanti | — | ISO 178 |
| Modulo di piegatura | 4646.9 GPa Importanti | — | — | ISO 178 |
| Modulo di Young | 5446.7 GPa Importanti | 2790 GPa Importanti | — | ISO 527 |
| Charpy, non incatenato | — | 4.1 KJ/m² Importanti | — | ISO 179 |
| Carpi, incisivi | 5.3 KJ/m² Importanti | — | — | ISO 179 |
| Temperatura di fusione | — | — | 279.7 °C Importanti | ISO 11357 |
| Temperatura di transizione del vetro (Tg) | — | — | 97.7 °C Importanti | ISO 11357 |
| Temperatura di ammorbidimento | — | — | 267.5 °C Importanti | ISO 306 |
Testato su esemplari 100% infill. X-Y = attraverso gli strati, Z = tra gli strati (adesione dello strato).
Domande frequenti
Ha delle domande? Abbiamo risposte. Dalla scelta del materiale giusto alla cura delle cuciture, ecco tutto quello che devi sapere in un unico posto.
Ho bisogno di un hotend che possa raggiungere oltre 300 ̊C?
È PPS-CF10 Dovrebbe essere fragile sulla bobina.?
Che cos’è la ricottura?
Le bobine funzionano con AMS?
Puoi offrirmi 1KG Fiberon™ Opzioni di spool?
Recensioni
High-performance filament praised for exceptional strength and ease of printing. Customers said it's "almost comparable with aluminum" with "extremely strong structures." Easy to print with proper settings, excellent bed adhesion, and dimensional stability. Chemical and heat resistant up to 240°C. Main drawback is high price and long drying time at high temperature.
Extrem einfach mit einem H2D zu drucken, wenn man sich ein bisschen damit beschäftigt. Die Materialeigenschaften sind brutal, fast vergleichbar mit Aluminium.
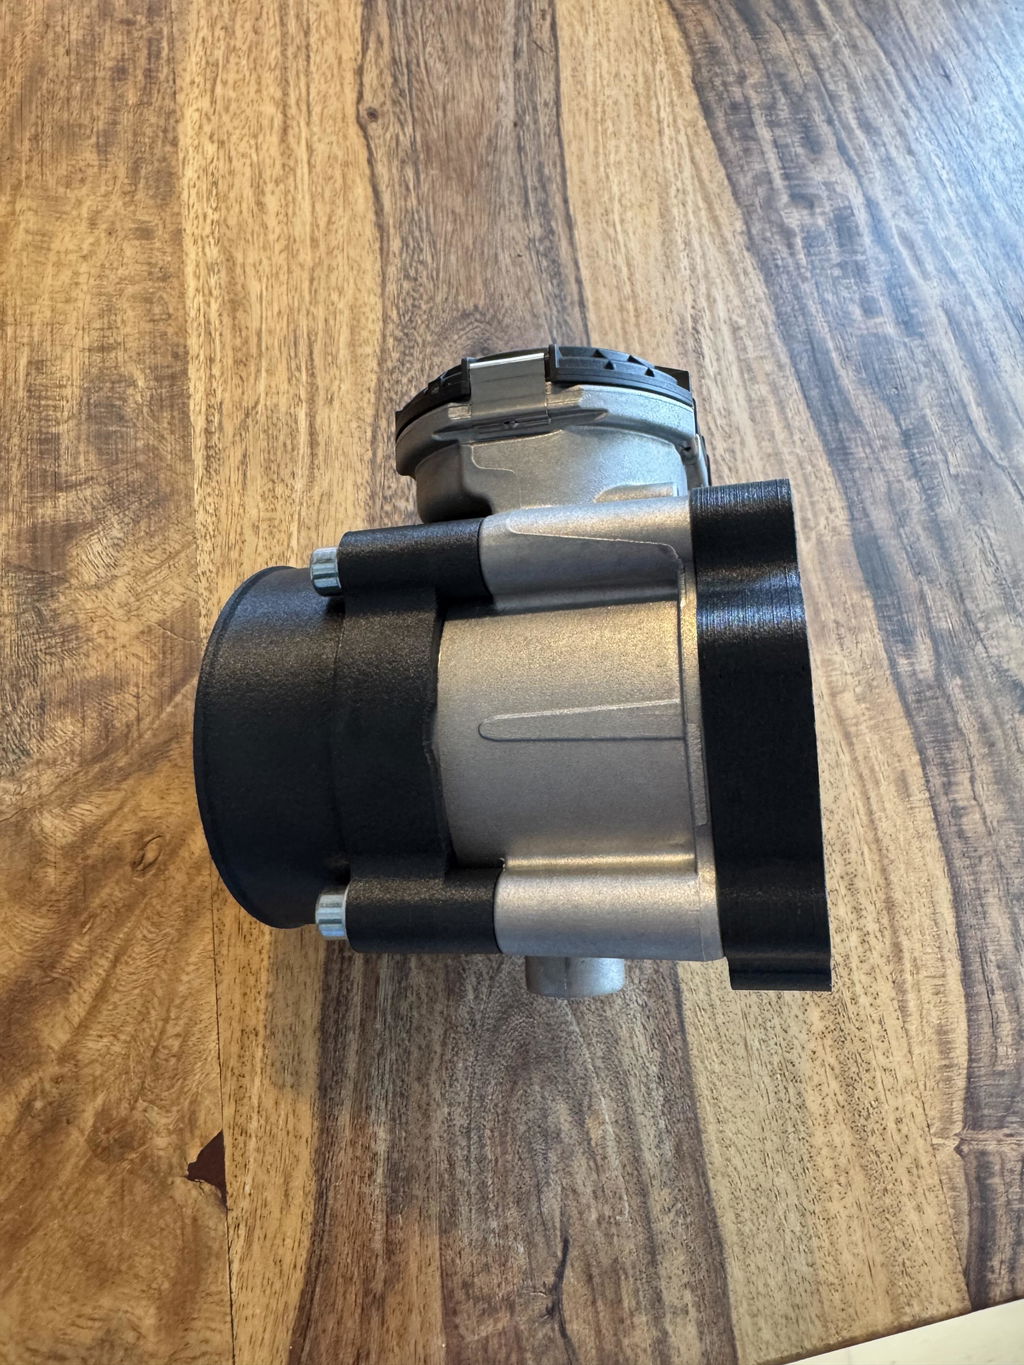
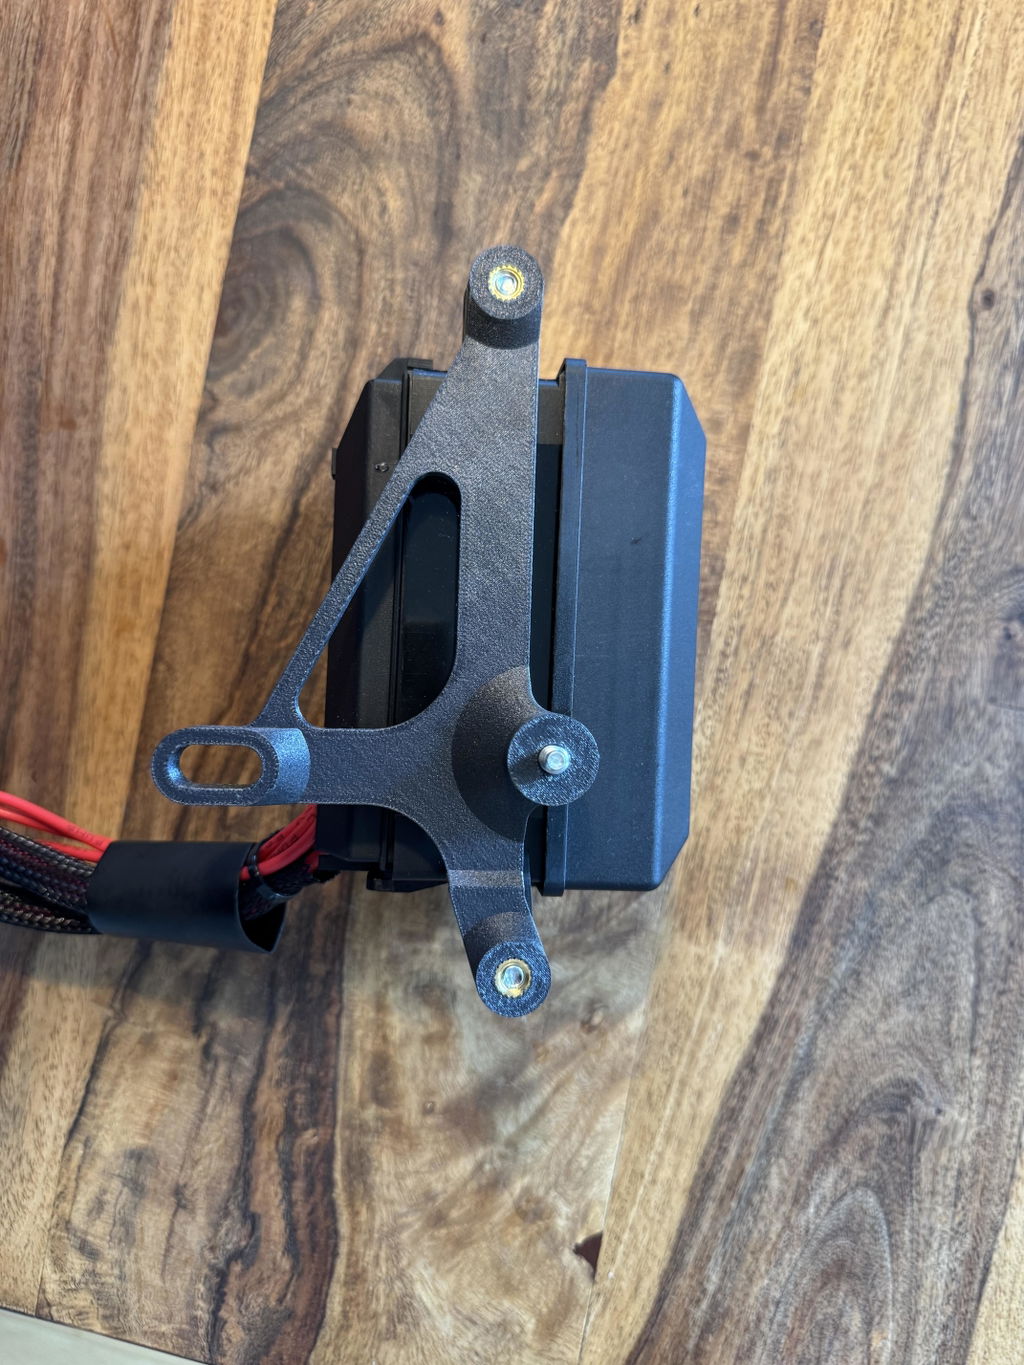
Love this quality filament. Polymaker was my first choice when trying PPS.
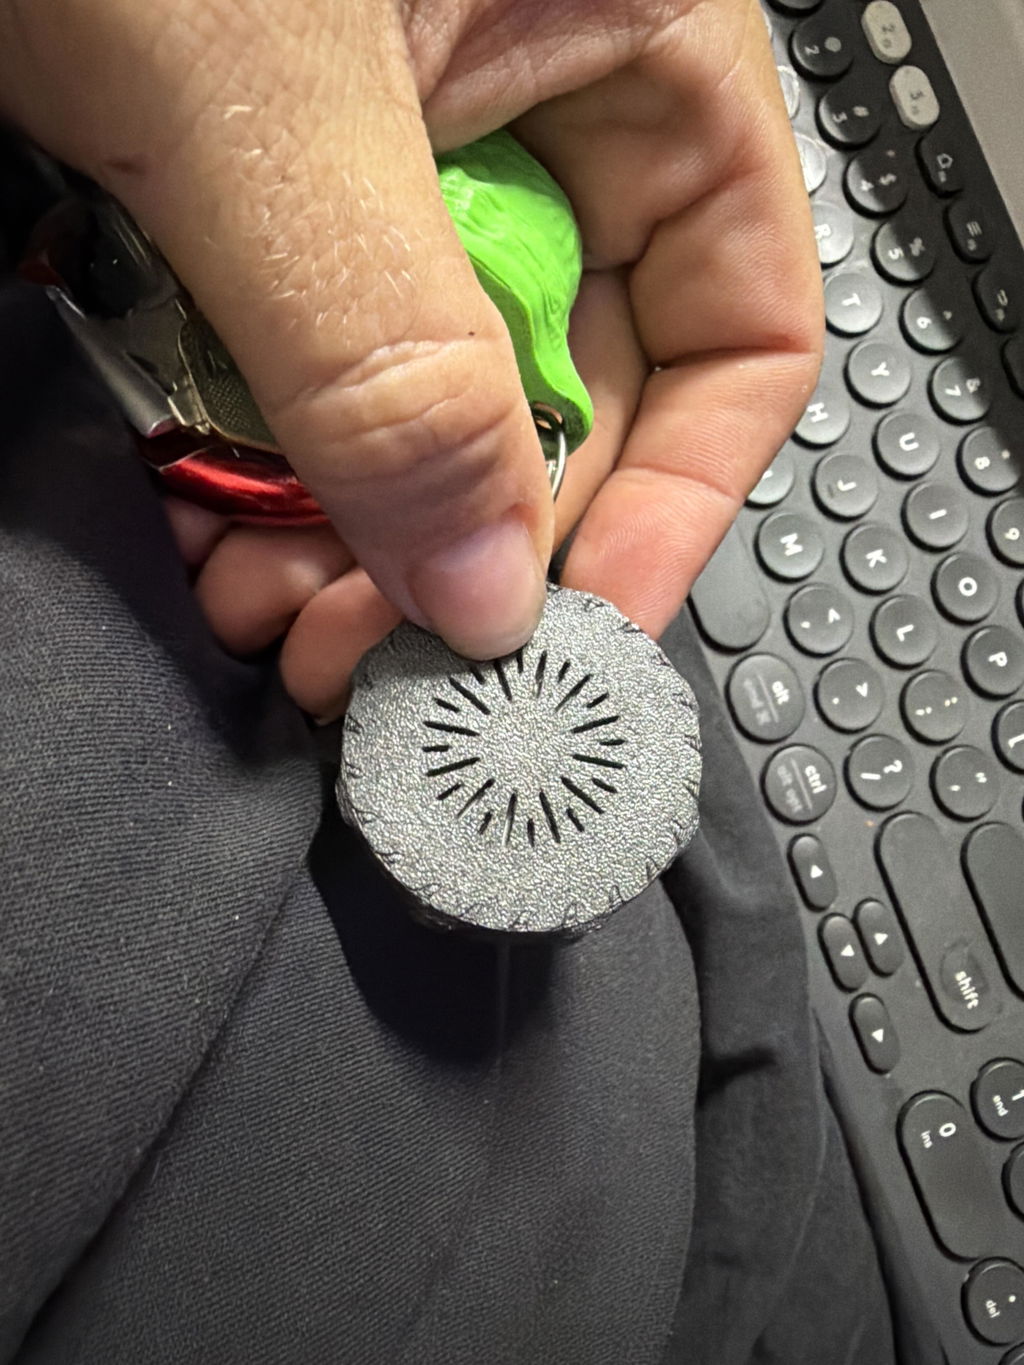
Excellent material. Easy to print on and extremely resistant to chemical attack and high-temperature applications. The pieces in the image were printed at www.arteico.com in Colombia.
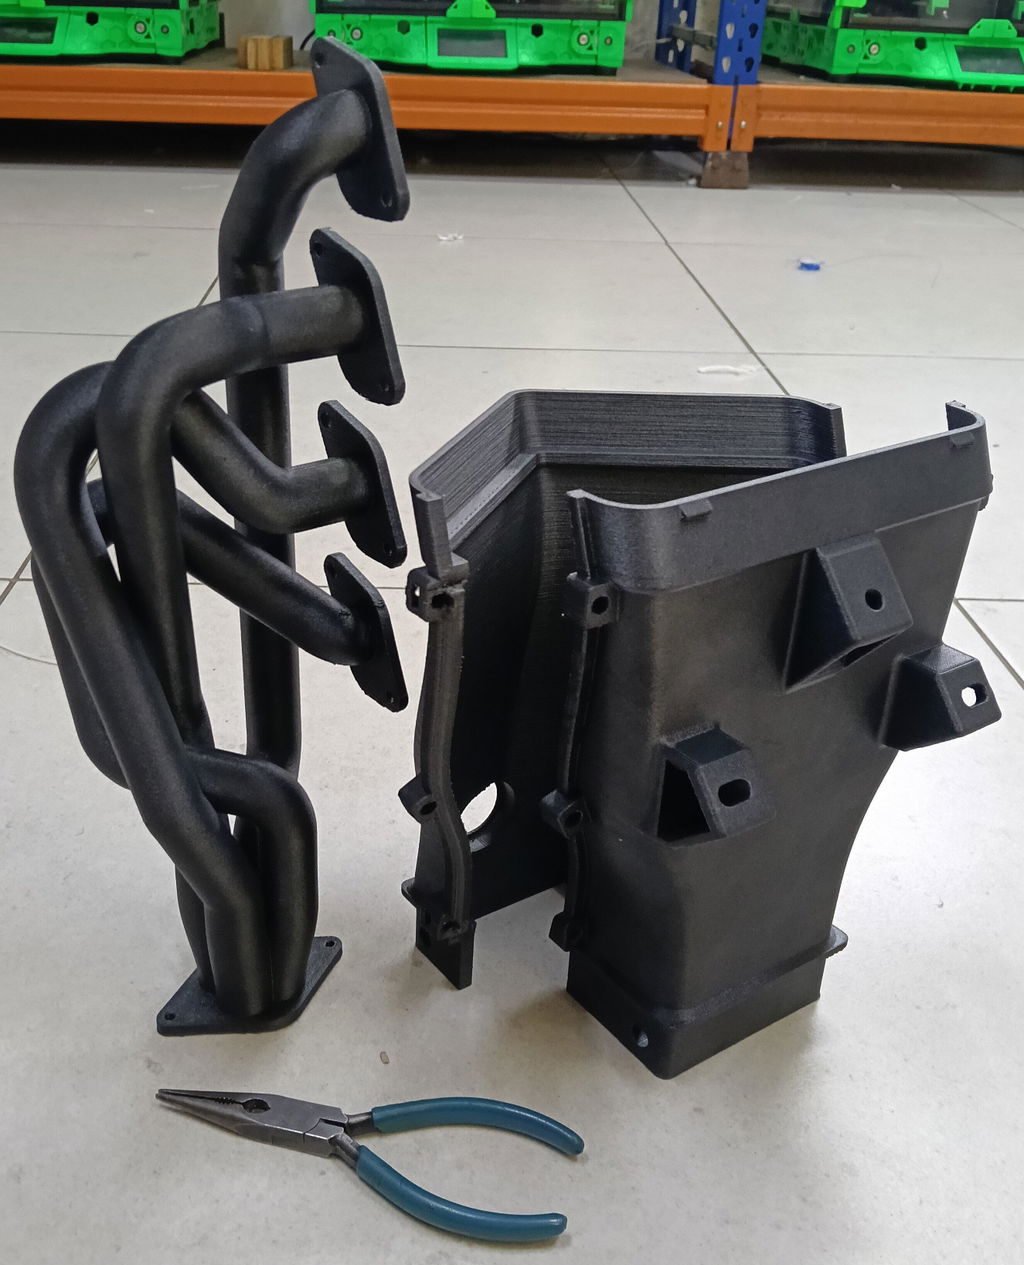
Great product.
Bei der Bestellung, dachte ich, uff. Hoher Preis mit 160€ für 1 KG die ich bestellt hatte. Ich hatte auch ein wenigAngst dass es mein CC2 nicht drucken kann. Ich wurde eines besseren Belehrt. Der Druck haftet super, er ist wirklich sehr Stabil und hört sich an wie Metall. Ich verwende ihn in einem Ofen bei max. 240 Grad, absolut kein Problem. Nur die Lange Trocknungszeit bei hoher Temperatur ist etwas Strom fressend.
I like it. I needed to slow the printing speed compared to nylon, but it worked well.
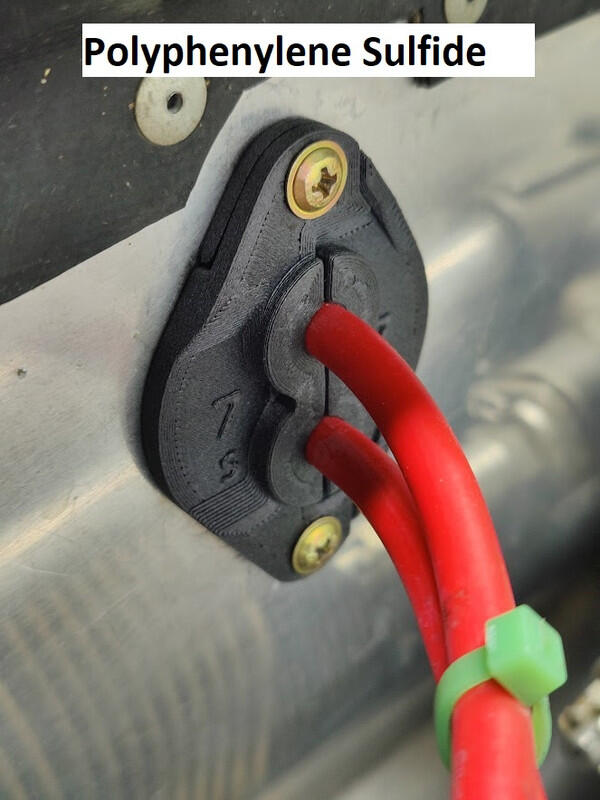
I was a little nervous trying this filament.High performance filaments like abs and nylon are very hard to print,in my opinion, too many variables (moisture,chamber temperature, fan speeds....).I tried printing nylon,and couldn't get a decent print out of it.
Fiberon pps-cf10,however, was surprisingly easy,and the results are outstanding. Just had to set nozzle and bed temperature.The only waste i had was for the supports. Expensive yes,but totally worth it
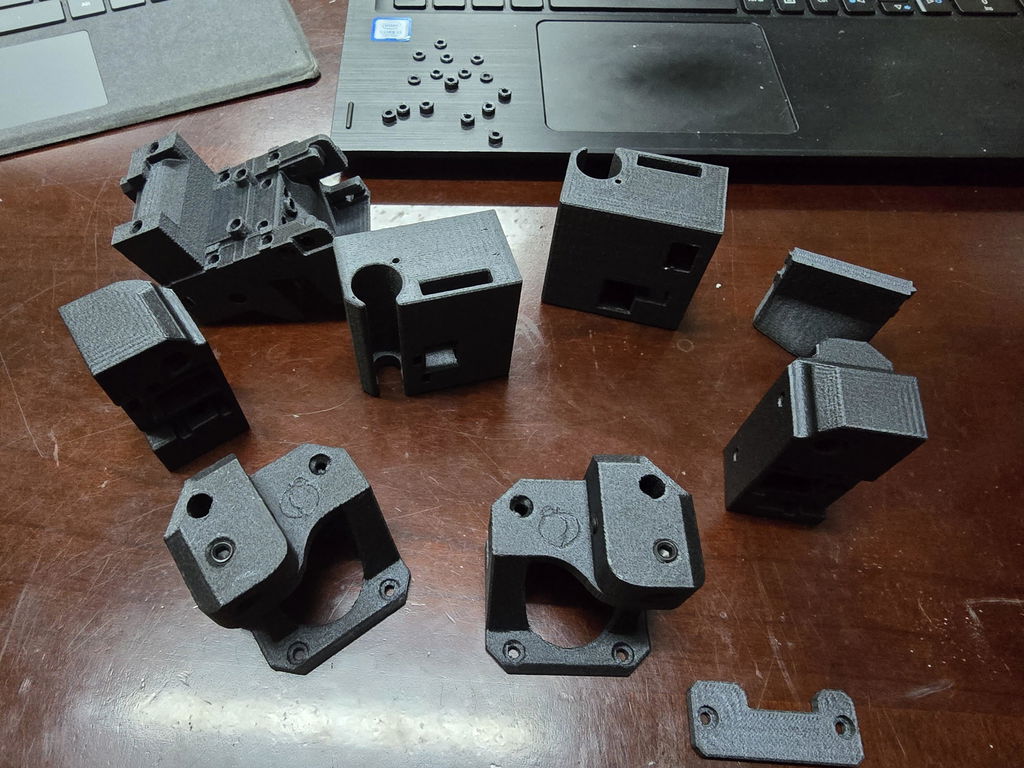
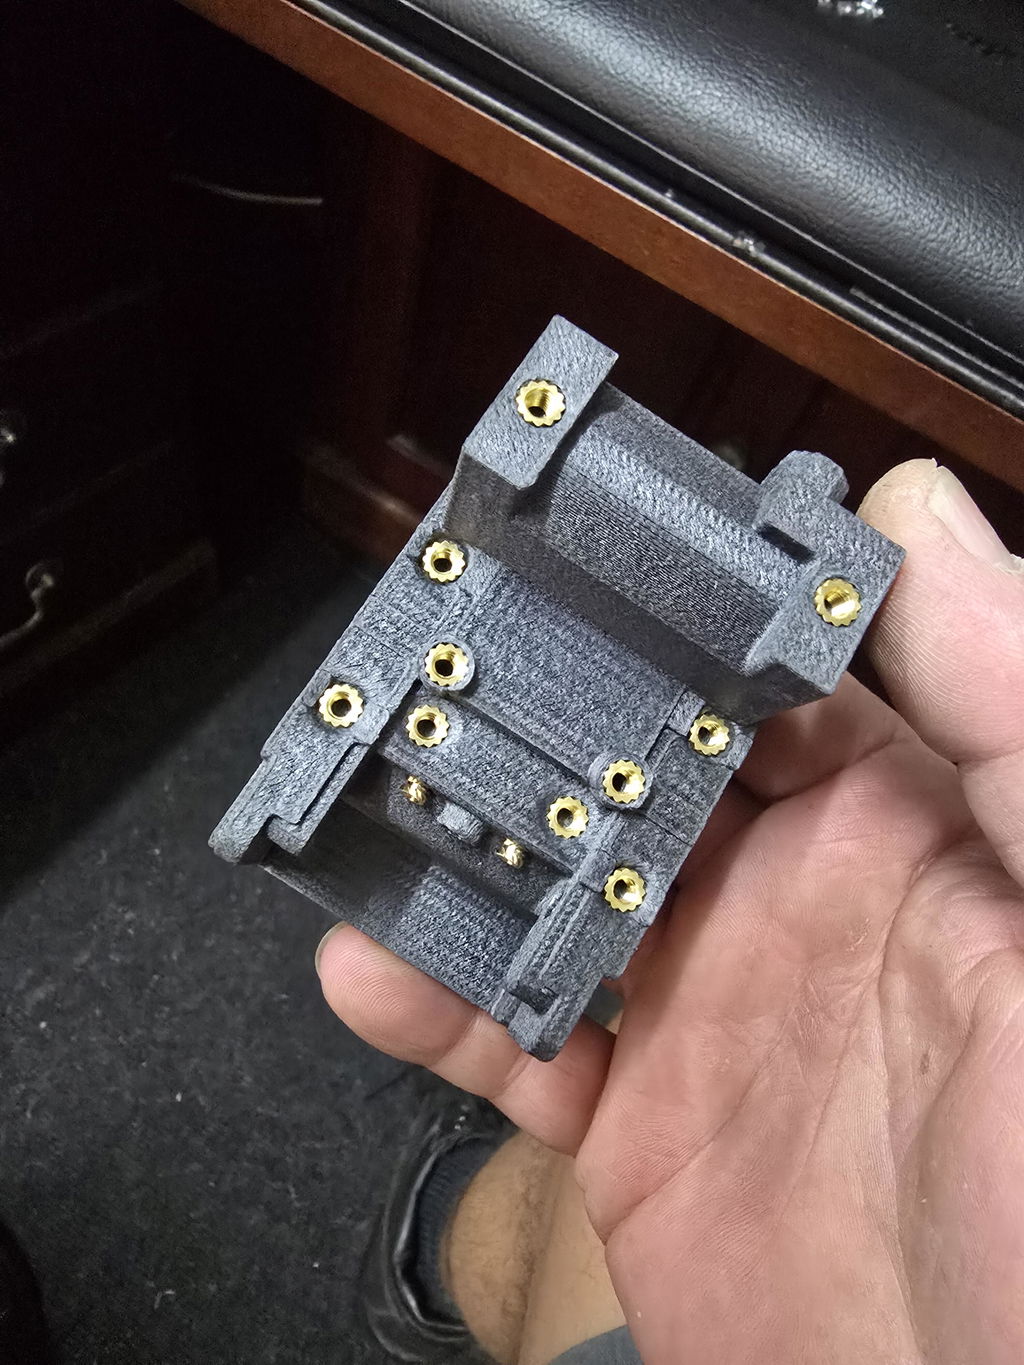
Simply amazing. I was scared to print such expensive material only to have it fail, but following simple, easy directions and settings proves it to make flawless prints and extremely strong structures. Excellent product!
Very stiff and powerful material. One of the best for FFF desktop printers.
Incredible material - prints extremely easily, bed adhesion is fantastic, and it is dimensionally stable and gives me an extremely strong part every single time.
Performs very well.
Capable of printing at 305 if you slow down which alows most off the shelf hot ends to print it. Absolutely remember to anneal. This stuff is impressive.
I am extremely impressed with this filament.The finish is awesome; it is a metal-like finish.Sticks to the bed easily. No warping.
Incredibly strong, and prints nearly flawlessly with just the manufacturer's profile.
What if I don't have a filament dryer that reaches 100°C, but I have one that goes up to a maximum of 70°C? Could I use it to dry the filament, and what would be the recommended duration?
The 100°C is a recommendation if you do not have good airflow and more for when using a convection oven. We always say you don't dry your hair by sticking in the oven - airflow is key! So if you have a good airflow dryer - 70°C should be fine.
what are the 3kg spool dimensions?
The 3kg cardboard spool dimensions are:
Inner hole diameter: 55 ± 1 mm
Spool diameter: 250 ± 1 mm
Spool width: 117.2 ± 2 mm
Spool weight: 425 ± 21.3 g
On PPS-CF10, could you send a SDS or list of materials? We're most concerned with silicones that could affect microelectronics processes.
All of our SDS documents can be found on our Wiki! https://wiki.polymaker.com/polymaker-products/more-about-our-products/documents/safety-data-sheets
