


5–10 días
seguros
Descripción
Descripción
PolyMax™ PETG: Resistencia y versatilidad de otro nivel
Diseñado para aplicaciones exigentes, PolyMax™ PETG supera a los filamentos PETG estándar con una resistencia mecánica y una resiliencia excepcionales.
Resistencia superior y resistencia al impacto
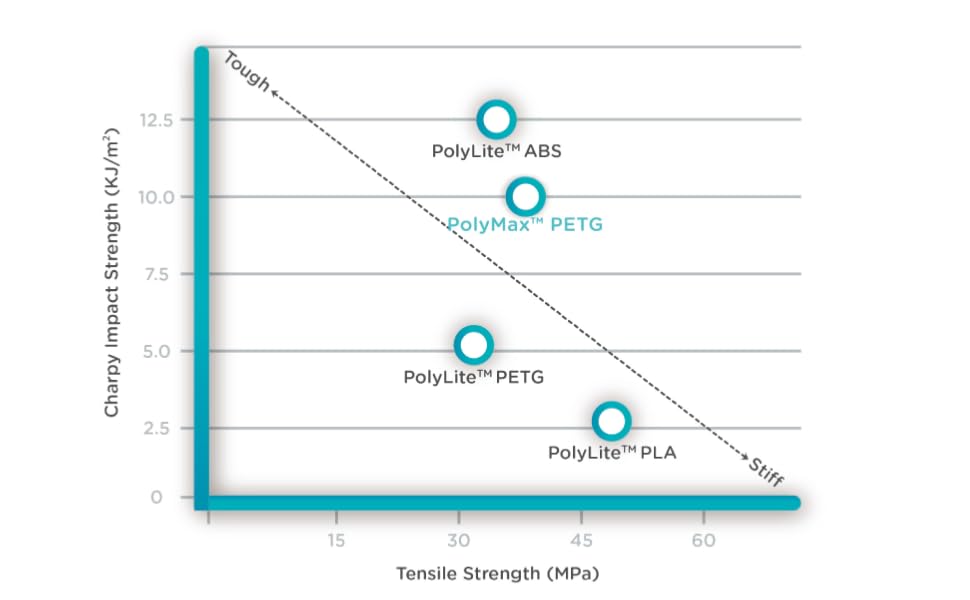
Sobre la base de la reconocida resistencia química del PETG, PolyMax™ PETG ofrece una tenacidad a la fractura significativamente mayor que PolyLite™ PETG. Su formulación avanzada garantiza una ductilidad mejorada y una resistencia al impacto excepcional para piezas que deben soportar las exigencias del mundo real.
Innovadora mezcla de PETG modificado
PolyMax™ PETG combina lo mejor del PETG y el PCTG, ofreciendo una gran resistencia y rigidez mientras mantiene una flexibilidad y resiliencia mejoradas. Este equilibrio único lo hace ideal tanto para prototipos funcionales como para piezas de uso final que requieren durabilidad y fiabilidad.
Elige PolyMax™ PETG cuando tu proyecto requiera la máxima resistencia, sin renunciar a la facilidad de impresión ni al rendimiento.
Requisitos de impresión
LayerHub Ahora está vivo. Una casa construida por la comunidad para los presetos de filamento — abierto a cada filamento Marca, cada impresora. Cada preseta viene con una foto de impresión real para demostrarlo.
Ajustes de impresión
Ajustes de impresión
PolyMax™ PETG
Características principales
- Alta Toughness
- Impacto Resistente
- PETG/PCTG Blend
- Resistencia química
- Ideal para Piezas funcionales
PolyMax™ PETG - Negro / 1.75mm / 0.75kg está en pedido pendiente y se enviará tan pronto como vuelva a estar en stock.
Especificaciones técnicas
Todo lo que necesitas antes de imprimir
Tipos de impresión
- Mantén el filamento sellado y seco; utiliza el ciclo de secado indicado de 65 °C / 6 h si aparecen defectos relacionados con la humedad.
- Seca primero el filamento y, si persisten los hilos, ajusta la retracción y los desplazamientos.
- Usa un adhesivo adecuado como capa de despegue y deja que la placa de impresión se enfríe antes de retirar la pieza.
- Reduce la refrigeración y seca el filamento si aparecen hilos o una débil adhesión entre capas.
- Comienza dentro de los intervalos recomendados de 230 - 260 °C para la boquilla y 70 - 80 °C para la cama, y luego haz pequeños ajustes según la impresora y el modelo.
- Usa el ajuste recomendado del ventilador de refrigeración, de APAGADO a 20 %, y mantén la velocidad de impresión entre 50 y 100 mm/s.
| Propiedad | X-Y | Z | Valor | Método |
|---|---|---|---|---|
| Densidad | — | — | 1.24 g/cm³ Importante | ISO 1183 |
| Resistencia a la tracción | 37.9 MPa Importante | 29.4 MPa Importante | — | ISO 527 |
| Alargamiento a la rotura | 5.22 % Importante | 3.1 % Importante | — | ISO 527 |
| Resistencia a la flexión | 58.3 MPa Importante | 55.1 MPa Importante | — | ISO 178 |
| Módulo de flexión | 1068 MPa Importante | — | — | ISO 178 |
| Módulo de Young | 1684 MPa Importante | 1603 MPa Importante | — | ISO 527 |
| Resistencia al impacto Charpy, con entalla | 11.6 KJ/m² Importante | — | — | ISO 179 |
| Temperatura de transición vítrea (Tg) | — | — | 76.83 °C Importante | ISO 11357 |
| Temperatura de reblandecimiento Vicat | — | — | 82 °C Importante | ISO 306 |
| HDT (0.45 MPa) | — | — | 76 °C Importante | ISO 75 |
| HDT (1.8 MPa) | — | — | 72 °C Importante | ISO 75 |
Probado en muestras con un 100 % de relleno. X-Y = transversal a las capas, Z = entre las capas (adhesión entre capas).
Preguntas frecuentes
¿Tienes preguntas? Tenemos las respuestas. Desde elegir el material adecuado hasta cuidar tus bobinas, aquí encontrarás todo lo que necesitas saber en un solo lugar.
