


5-10 days
Payments
Descripción
Descripción
Imprime piezas ESD de calidad industrial con Polymaker™ Fiberon PA612-ESD
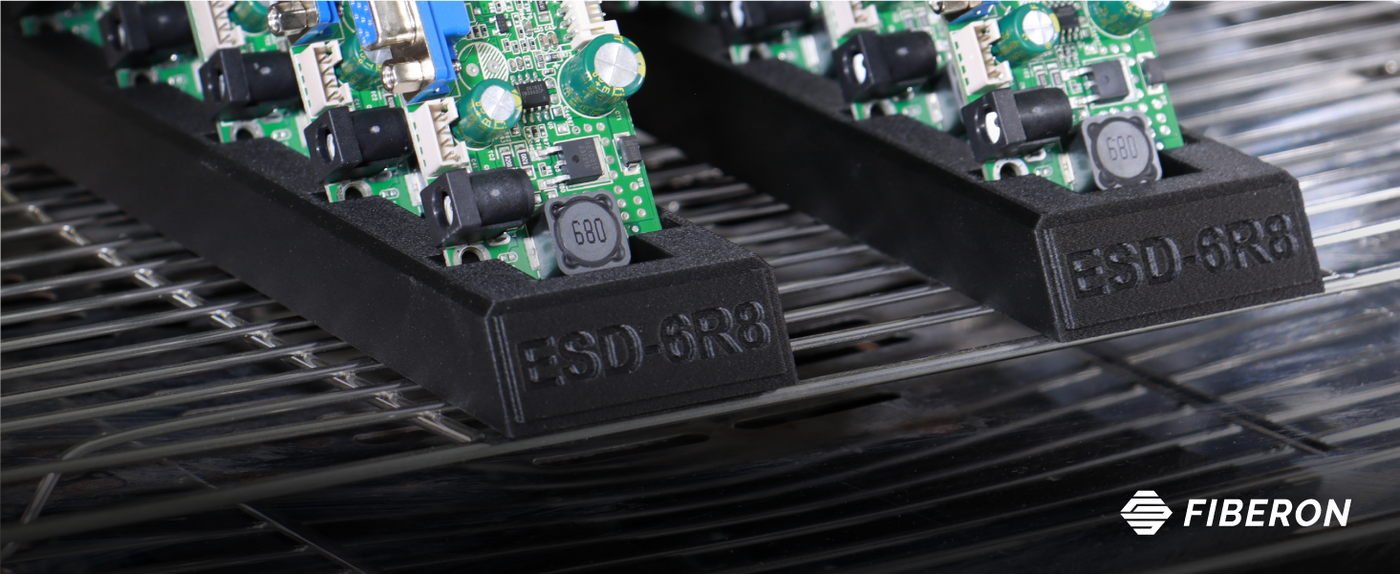
Diseñado para profesionales que necesitan rendimiento donde cuenta. Con seguridad ESD integrada, refuerzo de fibra de carbono y alta estabilidad térmica, este filamento de nailon es tu material de referencia para aplicaciones exigentes de electrónica y fabricación.
Seguro frente a ESD y listo para la acción
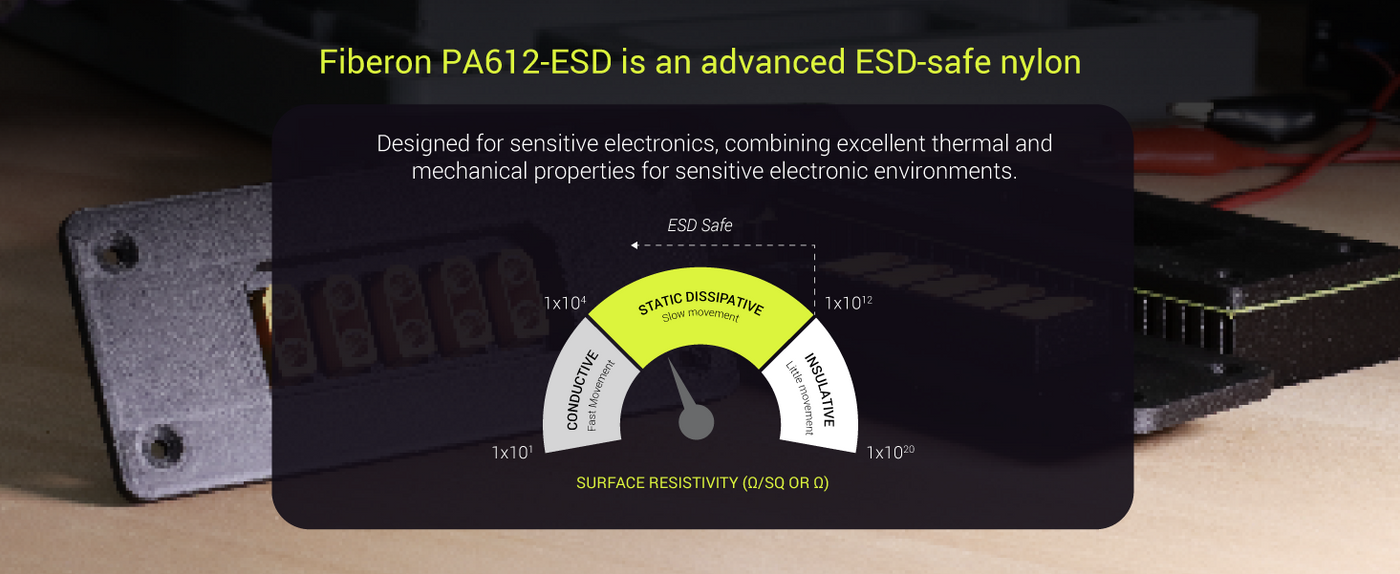
Con una resistividad superficial de 10⁴–10⁷ Ω/sq, Fiberon PA612-ESD protege los componentes sensibles de las descargas estáticas, lo que lo hace ideal para PCB, carcasas y herramientas para salas blancas.
Alta resistencia y excelente precisión dimensional
Reforzado con CNT y un 10% de fibra de carbono, este filamento ofrece gran rigidez, una resistencia a la tracción XY de 84 MPa y una precisión dimensional constante.
Diseñado para altas temperaturas
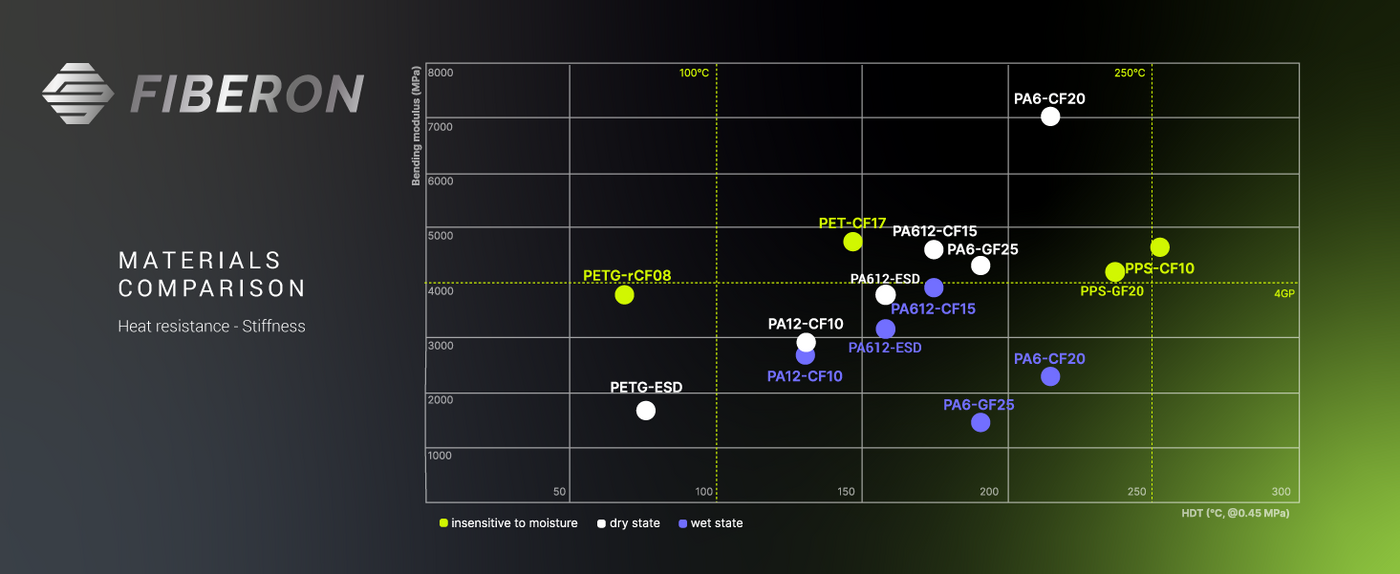
Mantén la integridad mecánica en entornos de alta temperatura con una temperatura de deflexión térmica de hasta 157 °C a 0.45 MPa.
Impresión fiable, sin sorpresas
Imprime rápidamente - hasta 300 mm/s - con poca deformación y un excelente acabado superficial. Admite estructuras autoportantes y mantiene la estabilidad durante trabajos prolongados.
Compatible con AMS, resistente a la humedad y sin enredos
Cada bobina está sellada al vacío, libre de enredos y es compatible con AMS, para que tus impresiones sean uniformes y tu flujo de trabajo no se interrumpa.
¿Necesitas más opciones de ESD?
Consulta: Polymaker Fiberon PETG-ESD
NOTA: ™ PA612-ESD está compuesto con nanotubos de carbono:
Aquí hay una investigación sobre ABS compuesto con nanotubos de carbono.
Requisitos de impresión
El LayerHub Ahora está vivo. Una casa construida por la comunidad para los presetos de filamento — Abierto a todos los filamentos Marcacada impresora. Cada preseta viene con una foto de impresión real para demostrarlo.
Ajustes de impresión
Ajustes de impresión
Fiberon™ PA612-ESD
Características principales
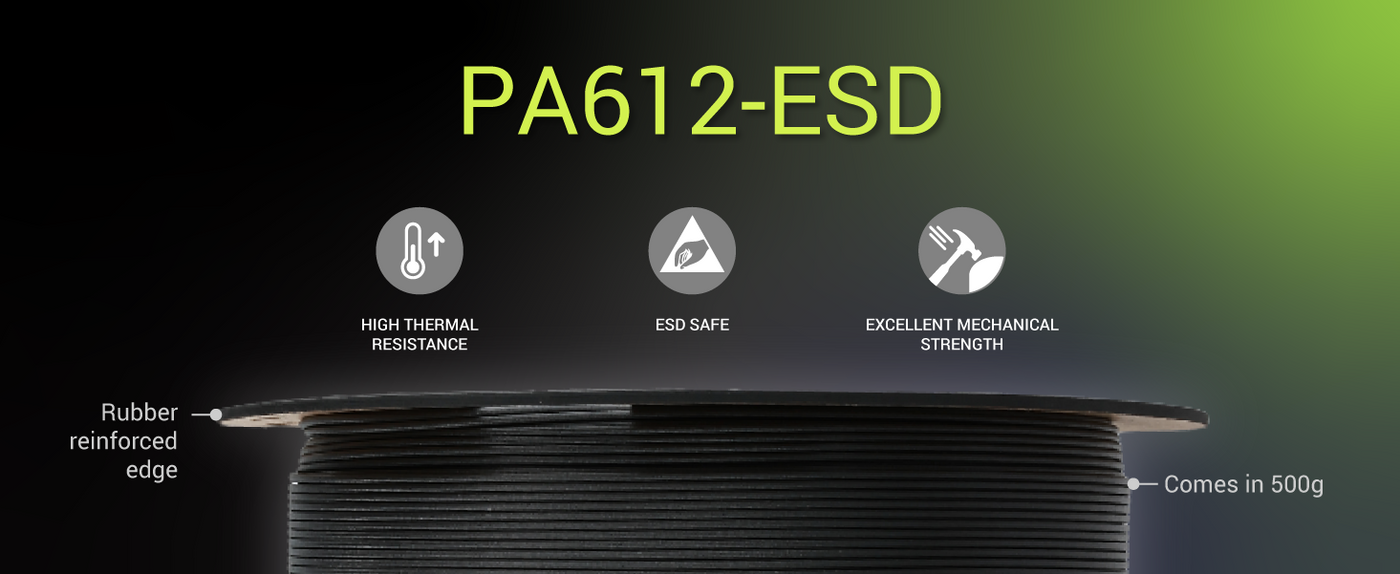
- ESD Protección
- Alta fuerza y estímulo
- Alta resistencia al calor
- Tecnología Warp-Free:
- Impresión de alta velocidad
Fiberon™ PA612-ESD - Negro / 0.5kg está en pedido pendiente y se enviará tan pronto como vuelva a estar en stock.

Especificaciones técnicas
Todo lo que necesitas antes de imprimir
Tipos de impresión
- Utilice un hotend totalmente metálico a 280-300 °C y una boquilla resistente al desgaste, como una de acero endurecido o rubí.
- Almacene e imprima en condiciones secas (humedad relativa inferior al 20 %); seque a 100 °C durante 10 horas antes de usar y alimente desde una caja seca o un secador de filamento calefactado durante la impresión.
- Utilice una cama de impresión a 40-50 °C y apague el ventilador de refrigeración; no se requiere una cámara con calefacción activa.
- Utilice una barra de pegamento o Magigoo PA si la adhesión a la cama es débil.
- Si el material se utiliza como su propio soporte, retire el soporte antes de que absorba demasiada humedad para evitar una unión permanente.
- Realice un recocido a 100 °C durante 16 horas cuando se requiera el rendimiento tras el recocido indicado en la TDS.
- La Temperatura de la boquilla y la orientación de impresión afectan a la resistividad superficial; valide la pieza terminada para el requisito de ESD previsto.
| Property | X-Y | Z | Value | Method |
|---|---|---|---|---|
| Density | — | — | 1.1 g/cm³ Important | ISO 1183 |
| Tensile strength | 84.3 MPa Important | 21.5 MPa Important | — | ISO 527 |
| Elongation at break | 3 % Important | 1.4 % Important | — | ISO 527 |
| Bending strength | 116.2 MPa Important | 39.5 MPa Important | — | ISO 178 |
| Bending modulus | 3745.5 MPa Important | — | — | ISO 178 |
| Young's modulus | 4293.7 MPa Important | 1784.4 MPa Important | — | ISO 527 |
| Charpy, unnotched | — | 4.5 KJ/m² Important | — | ISO 179 |
| Charpy, notched | 5.9 KJ/m² Important | — | — | ISO 179 |
| Melting temperature | — | — | 187.3 °C Important | ISO 11357 |
| Glass transition temperature (Tg) | — | — | 41.8 °C Important | ISO 11357 |
| Vicat softening temperature | — | — | 190 °C Important | ISO 306 |
Probado en muestras con un 100 % de relleno. X-Y = transversal a las capas, Z = entre las capas (adhesión entre capas).
Preguntas frecuentes
¿Tienes preguntas? Tenemos las respuestas. Desde elegir el material adecuado hasta cuidar tus bobinas, aquí encontrarás todo lo que necesitas saber en un solo lugar.
