5–10 giorni
Pagamenti
Descrizione
Descrizione
Polymaker™ PETG Filament – High-Speed, Filamento di alta resistenza, di alta qualità
✔️ Nuova formula ad alta velocità
✔️ Più forte, più liscio e più affidabile
✔️ Perfetto per i prototipi & Parti per l'uso finale
✔️ Facile da stampare su qualsiasi Setup
Polymaker™ PETG è progettato per stampare più velocemente senza perdere forza o qualità. Il suo high-flow la formulazione consente un'estrusione pulita e precisa a velocità fino a 300 mm/s, o oltre 500 mm/s con high-flow fuse, mantenendo un'eccellente adesione di strati, durata e superficie finish.
La temperatura di stampa raccomandata è 240-260 °C.
La temperatura del letto deve essere impostata tra: 60-70 °C.
Questa nuova formula è progettata per una prestazione affidabile, offrendo un collegamento interlayer superiore, una bassa deformazione e un'esperienza senza ostruzioni anche durante le stampe lunghe. Il risultato sono parti forti e dimensionalmente stabili con un aspetto professionale proprio dal letto.
Ideale per una varietà di applicazioni, da ingranaggi, supporti e apparecchiature fino a utensili esterni, accessori sportivi e cosplay props. Polymaker PETG offre il giusto equilibrio di toughness, flessibilità, resistenza chimica e tolleranza a temperatura (circa 70 °C HDT), che lo rendano idoneo sia per usi funzionali all'interno che all'esterno. Polymaker PETG è meno fragile e più resistente all'impatto che PLA.
Compatibile con la maggior parte FDM macchine di stampa, Polymaker™ PETG stampa in modo fluido senza richiedere un involucro e funziona perfettamente con AMS e sistemi multimateriali per l'alimentazione affidabile dei filamenti e gli scambi di colore.
Avvertimento: Polymaker PETG è molto igroscopico, bagnato. PETG può portare a problemi come la cordezza e la scarsa qualità della superficie. Tenete asciutto il filamento per evitare un'eccessiva stringatura. Polymaker PETG possono essere immagazzinati in sacchetti di barriera a vuoto resealabili per la protezione dall'umidità che fanno parte dell'imballaggio. Per ottenere i migliori risultati, utilizzare un asciugatore a filamenti Polydryer con la scatola di stoccaggio dei filamenti Polydryer.
Nota: Polilite PETG sarà interrotto e sostituito dal successore più veloce, più forte e più facile da stampare, Polymaker PETG.
Scarica elettrostatica (ESD) variazioni di PETG sono disponibili per applicazioni specifiche. Scopri di più su Fiberon PETG-ESD Qui..
In cerca di polilite PETG TDS e SDS Le sinistre? Potete trovarli qui sotto.
Polilite PETG TDS
Polilite PETG SDS
Requisiti di stampa
LayerHub E' ora in diretta. Una casa costruita dalla comunità per i preimpostamenti del filamento — aperta a tutti i marchi di filamenti, a tutte le stampanti. Ogni preimpostamento viene fornito con una vera foto stampata per dimostrarlo.
Imprinta impostazioni
Imprinta impostazioni
Polymaker™ PETG
Caratteristiche chiave
- High-Speed Stampa
- Forte e affidabile
- Durissima e resistente alle sostanze chimiche
- Facile da stampare
Polymaker™ PETG - Nero / Nuova formula / 1kg ...è stato ordinato al fornitore e verrà spedito non appena sarà di nuovo disponibile.


Vedi cosa sta facendo la Comunità
Specificità tecniche
Tutto quello di cui hai bisogno prima di stampare
Suggerimenti per la stampa
- Tenere il filamento sigillato e asciutto quando non è in uso. Per il filamento che non è stato esposto a lungo, asciugarlo a 60°C per ore 6. Se è stato esposto per un periodo prolungato, soprattutto in condizioni calde e umide, utilizzare un ciclo di asciugatura più lungo se necessario.
- Per l'adesione della piastra di costruzione: Per ottenere i migliori risultati, utilizzare una piastra di costruzione con texture PEI. Quando si stampa su PEI o vetro liscio, applicare un sottile strato di colla come strato di rilascio per evitare che la stampa si unisca troppo fortemente. Se il primo strato non si attacca, aumentare leggermente la temperatura del letto e rallentare la velocità di stampa del primo strato.
- In caso di stringatura: Asciugate prima il filamento. Se rimane la stringatura, ridurre la temperatura della bozza entro la gamma raccomandata 240–260°C, quindi regolare le impostazioni di ritiro e di viaggio.
- Se l'adesione dello strato è debole: Ridurre il raffreddamento nell'intervallo raccomandato 20–60%, aumentare leggermente la temperatura del nozzolo nell'intervallo raccomandato e ridurre la velocità di stampa se necessario. Se si utilizza una stampante chiusa, chiudere l'inclosure può anche contribuire a migliorare l'adesione dello strato.
| Proprietà | X-Y | Z | Valore | Metodo |
|---|---|---|---|---|
| Densità | — | — | 1.3 g/cm³ Importanti | ISO 1183 |
| Resistenza della tensione | 47.96 MPa Importanti | 45.71 MPa Importanti | — | ISO 527 |
| allungamento al momento della pausa | 9.33 % Importanti | 3.54 % Importanti | — | ISO 527 |
| Forza di piegatura | 80.08 MPa Importanti | 57.65 MPa Importanti | — | ISO 178 |
| Modulo di piegatura | 2277.34 GPa Importanti | 1958.74 GPa Importanti | — | ISO 178 |
| Modulo di Young | 2311.11 GPa Importanti | 2202.91 GPa Importanti | — | ISO 527 |
| Charpy, non incatenato | 20.24 KJ/m² Importanti | 15.74 KJ/m² Importanti | — | ISO 179 |
| Carpi, incisivi | 4.95 KJ/m² Importanti | — | — | ISO 179 |
| Temperatura di transizione del vetro (Tg) | — | — | 71.24 °C Importanti | ISO 11357 |
| Temperatura di ammorbidimento | — | — | 75 °C Importanti | ISO 306 |
| HDT (0.45 MPa) | — | — | 69 °C Importanti | ISO 75 |
| HDT (1.8 MPa) | — | — | 65 °C Importanti | ISO 75 |
Testato su esemplari 100% infill. X-Y = attraverso gli strati, Z = tra gli strati (adesione dello strato).
Domande frequenti
Ha delle domande? Abbiamo risposte. Dalla scelta del materiale giusto alla cura delle cuciture, ecco tutto quello che devi sapere in un unico posto.
Quanto veloce può Polymaker™ PETG stampa?
Devo usare il ventilatore di raffreddamento con Polymaker™ PETG?
Questo materiale è compatibile con AMS?
Questo materiale è idoneo al contatto con gli alimenti?
Posso usare una piastra di costruzione con texture PEI con Polymaker™ PETG?
Come si confronta PETG con PLA o ABS?
Polymaker™ PETG è igroscopico?
Può PETG essere utilizzato per applicazioni all'aperto?
Posso stampare senza un recinto?
La Commissione Galaxy I lucchetti bloccano la mia bozza.?
Recensioni
Customers praised this PETG filament for "excellent layer adhesion" and vibrant colors that "print smoothly." Many noted it's easy to print with minimal stringing. Some reported issues with lower temperature resistance vs older formula and occasional equipment problems. "Prints like butter" with consistent quality across color ranges.
10 out of 10
Me gusta como imprime
Imprime muy fácil y muy bien.
The new formula of PETG prints so much smoother and easier than the previous one. Love it!
Some of the best prints i have had success with! Great Pricing
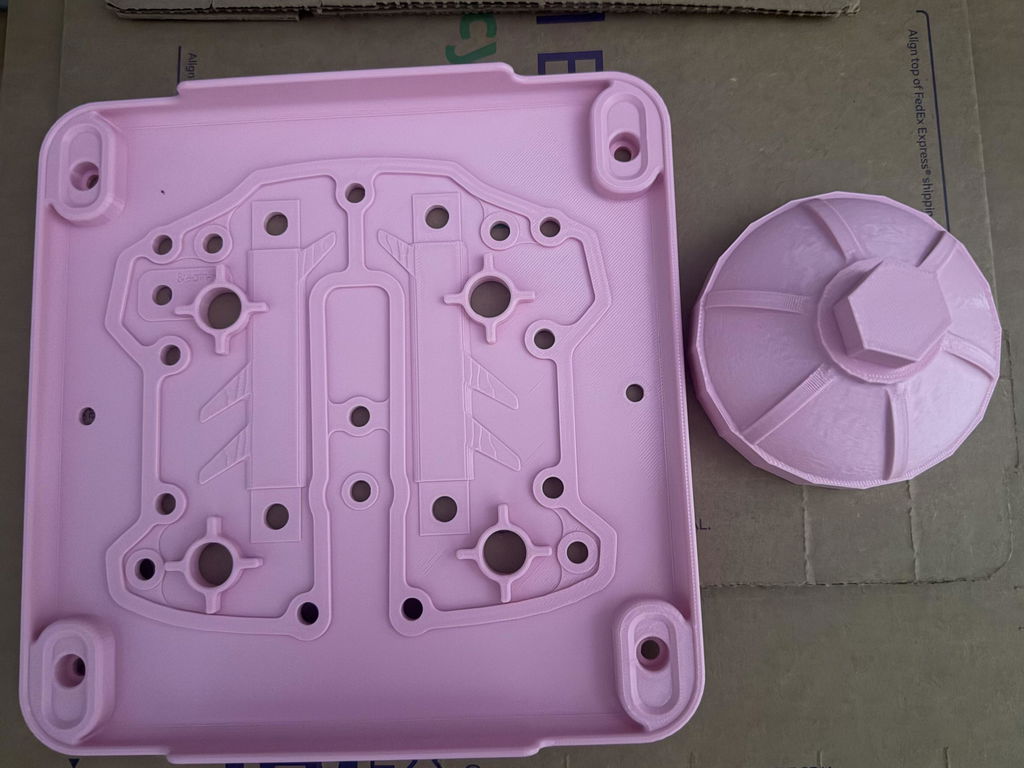
I think this is my 3rd spool, and suddenly the entire product is different. The metallic finish is completely gone, the color is flat and muted and brown looking, and the flow defect where the old and new filament meet tell me that the I'm restarting my research.
I've been printing very specific membranes with this PETG that holds water, but allows slow wicking through into a thirsty medium. Given that the new stuff seems to flow differently enough that it produces defects where they meet, I estimate extremely low chances that the tuning I've done is still valid. I'm midway through printing the finished product.
I'd expect this from a more budget brand, but not from Polymaker.
Update: I've reached out to support but the AI is gatekeeping my request unless I spend literally hours travelling back to the shop to get more photos of batch numbers I've already provided. Rating lowered from 2 stars to 1 star due to continued bad experience due to this order and product.
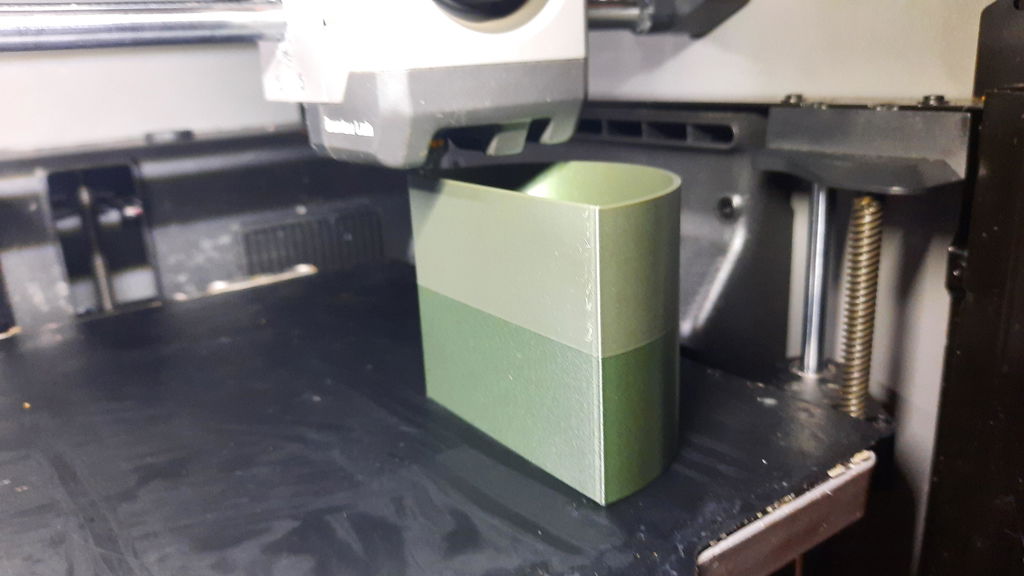
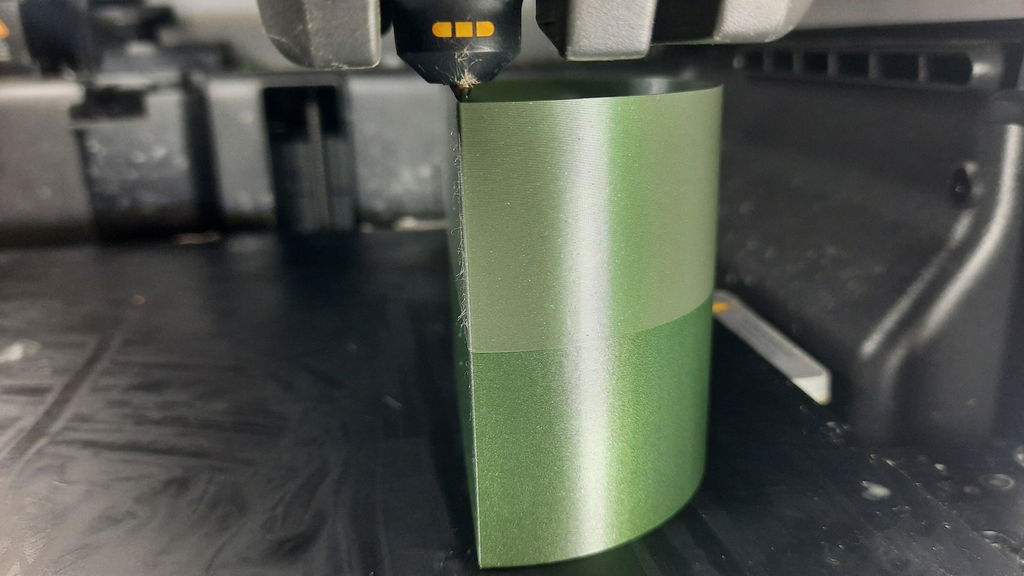
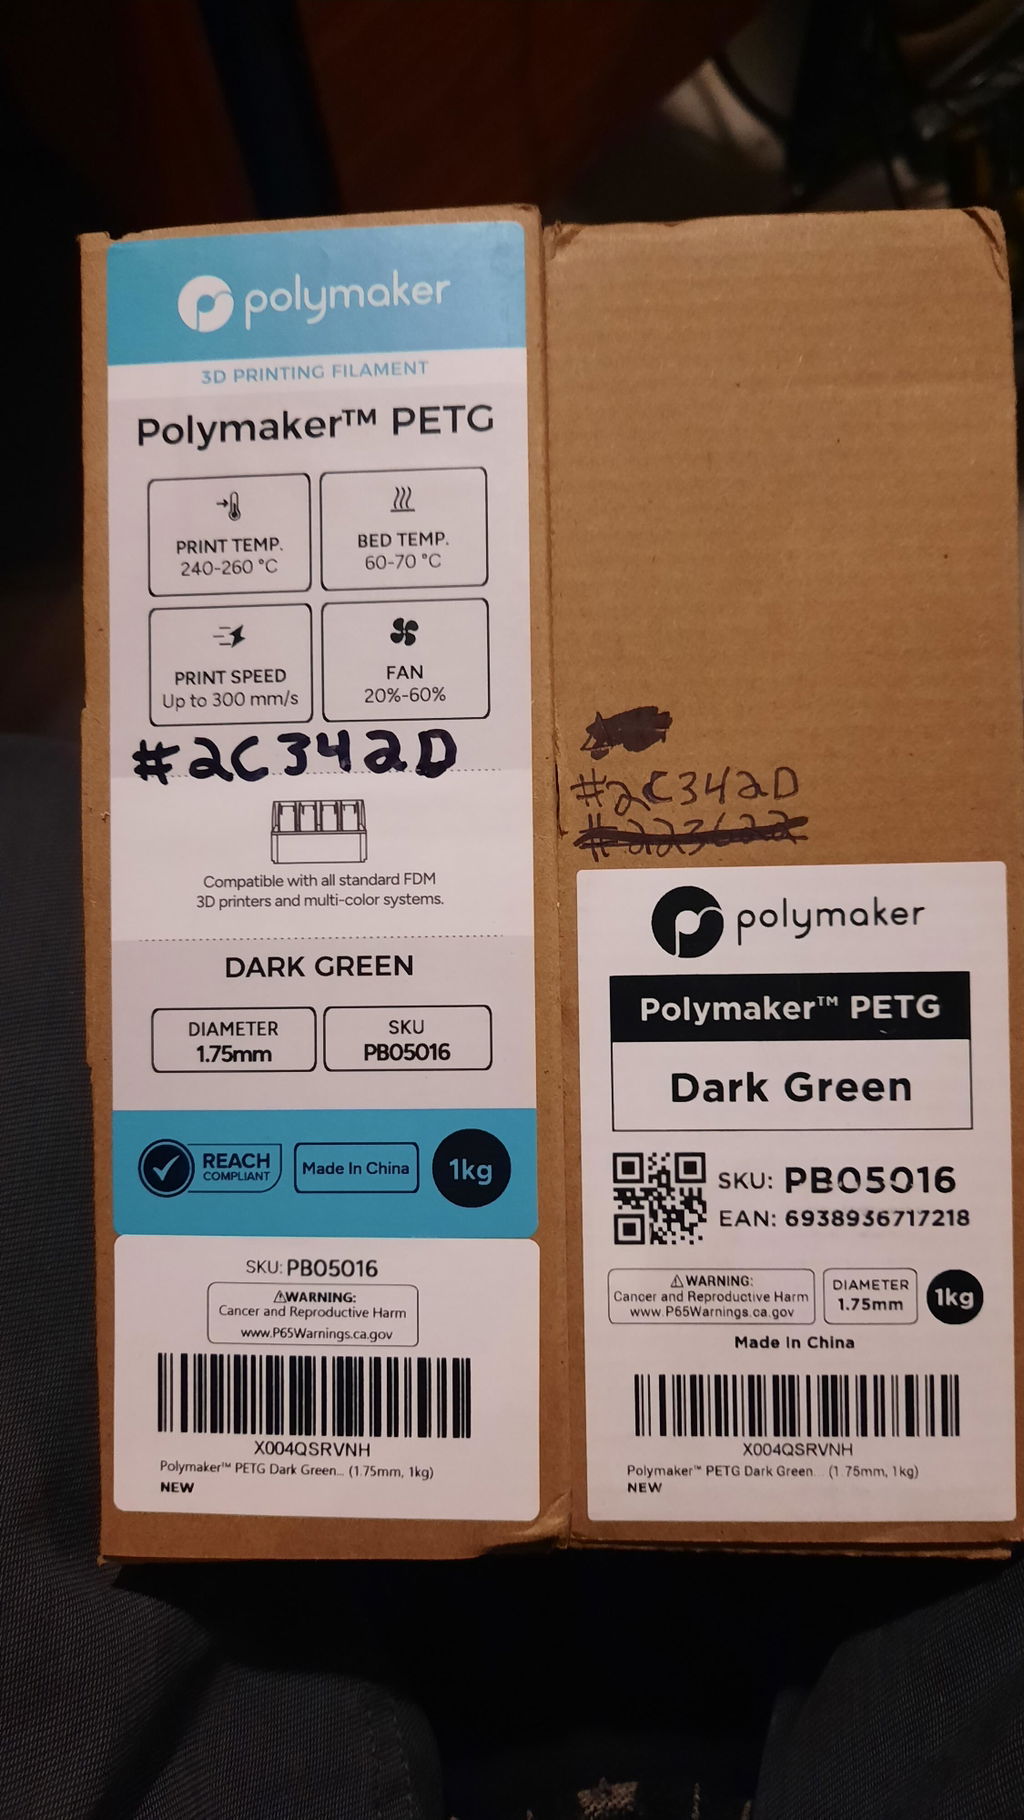
Well something certainly seems wrong here! Can you please send all of this information to support@polymaker.com? We will of course replace but I also want to send a report to the QC team since this would certainly need to be investigated.
We agree that this would not be acceptable.
The subtle glitter effect gives prints a premium look while hiding layer lines effortlessly. Prints cleanly with minimal stringing and great layer adhesion.
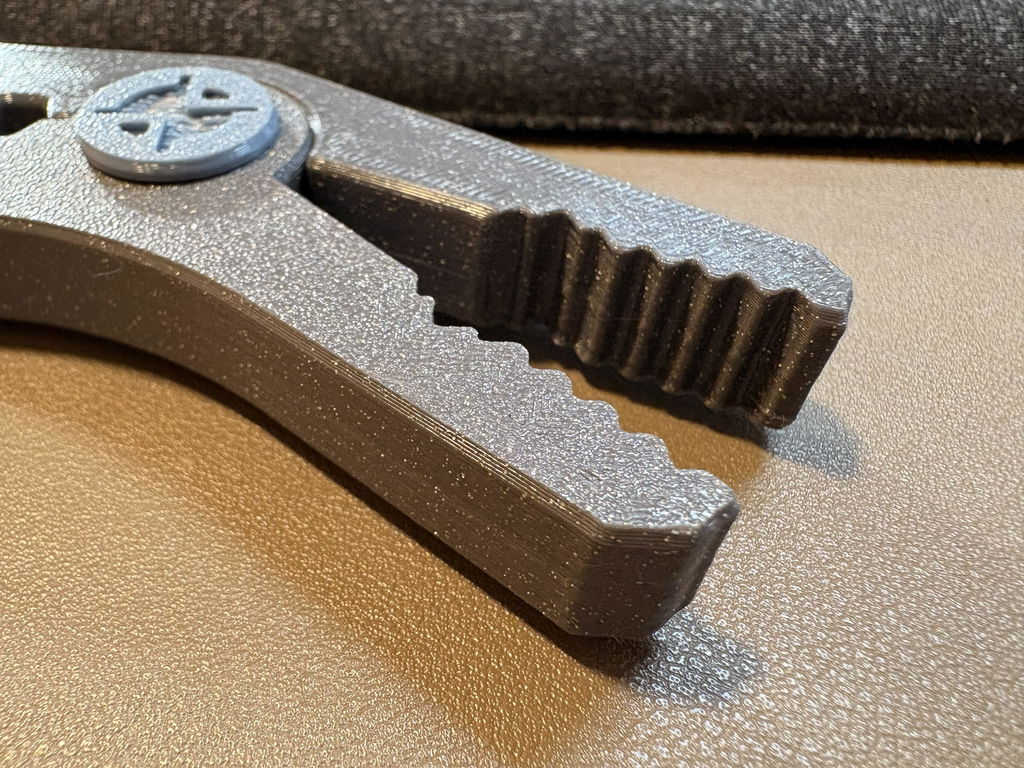
The new formula flows consistently with great layer bonding. The silver sheen looks fantastic on mechanical brackets and doesn't show layer lines easily.
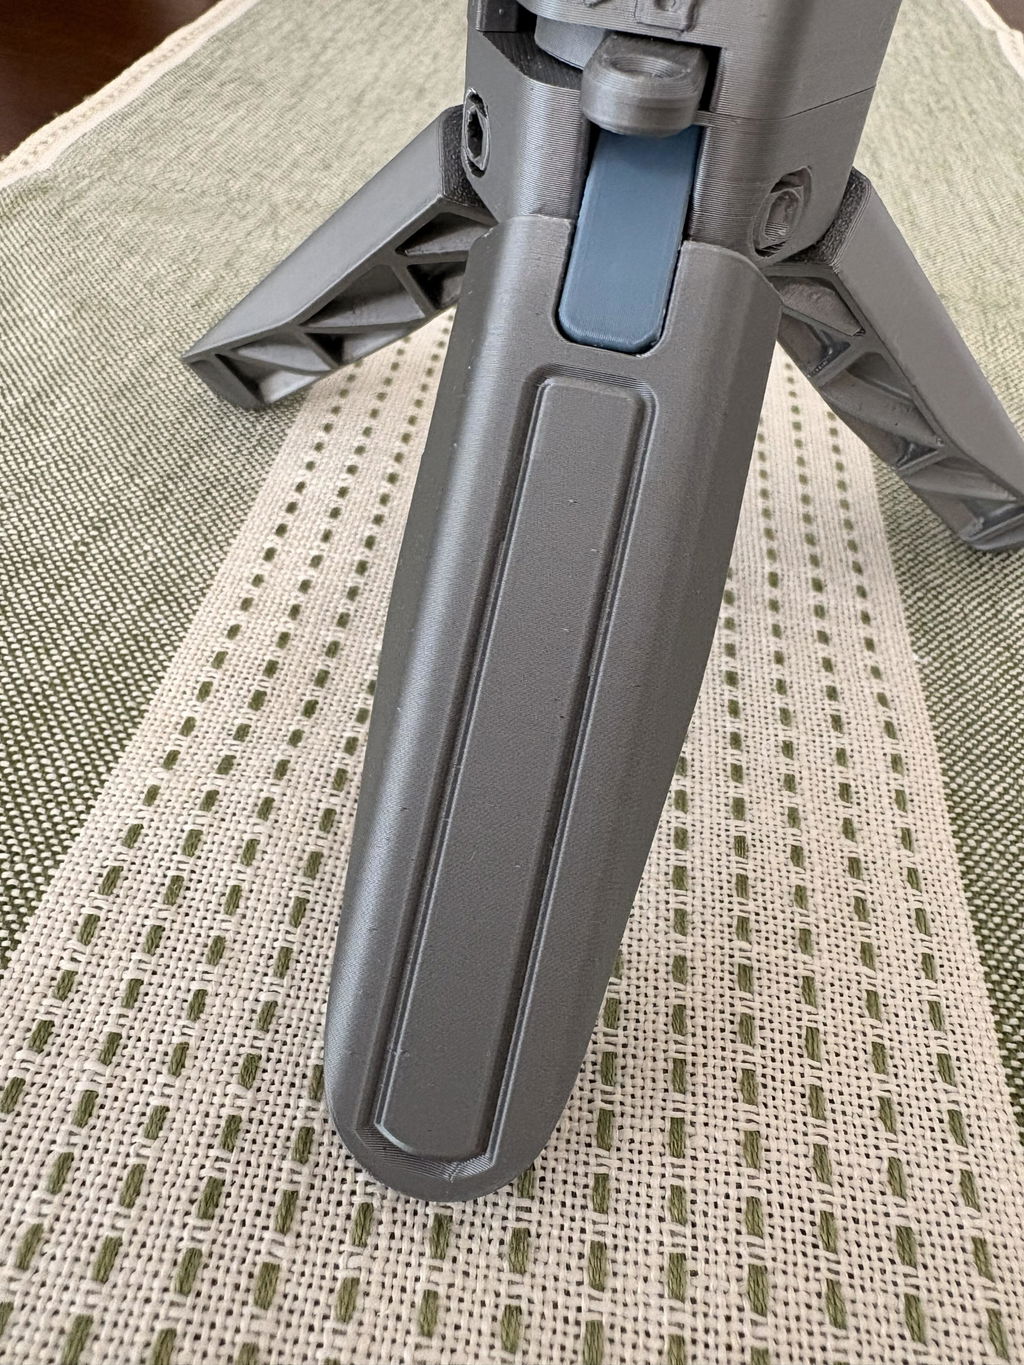
I wasn't sure about this color initially but I pulled the trigger and couldn't be happier with how the parts turned out.
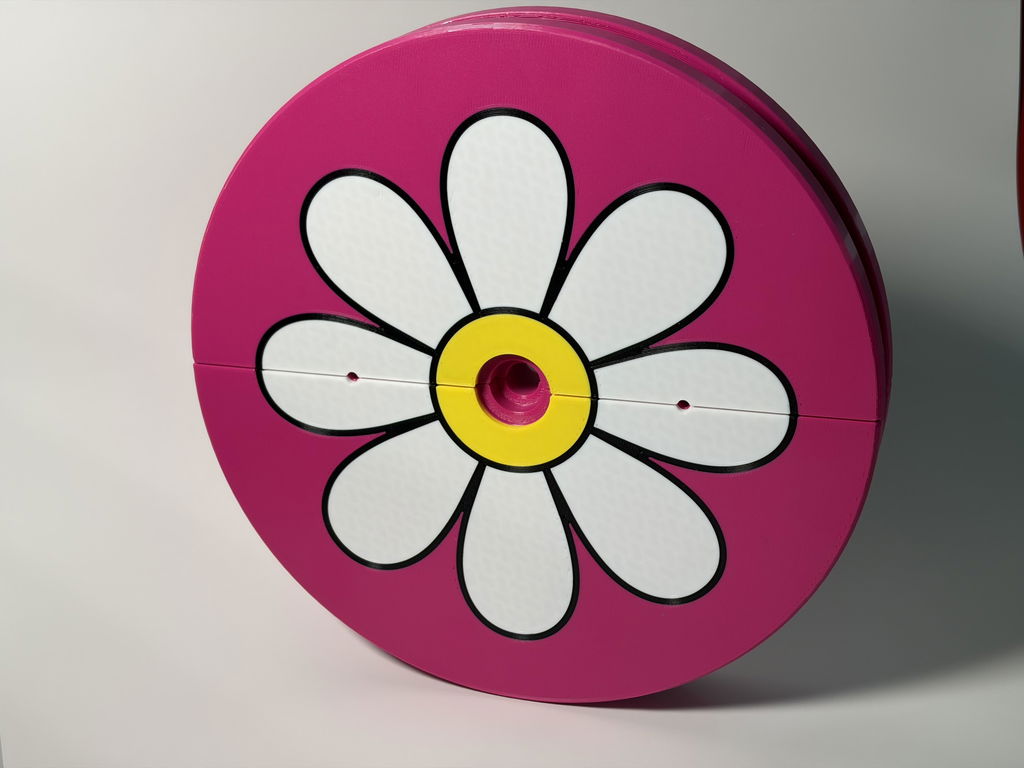
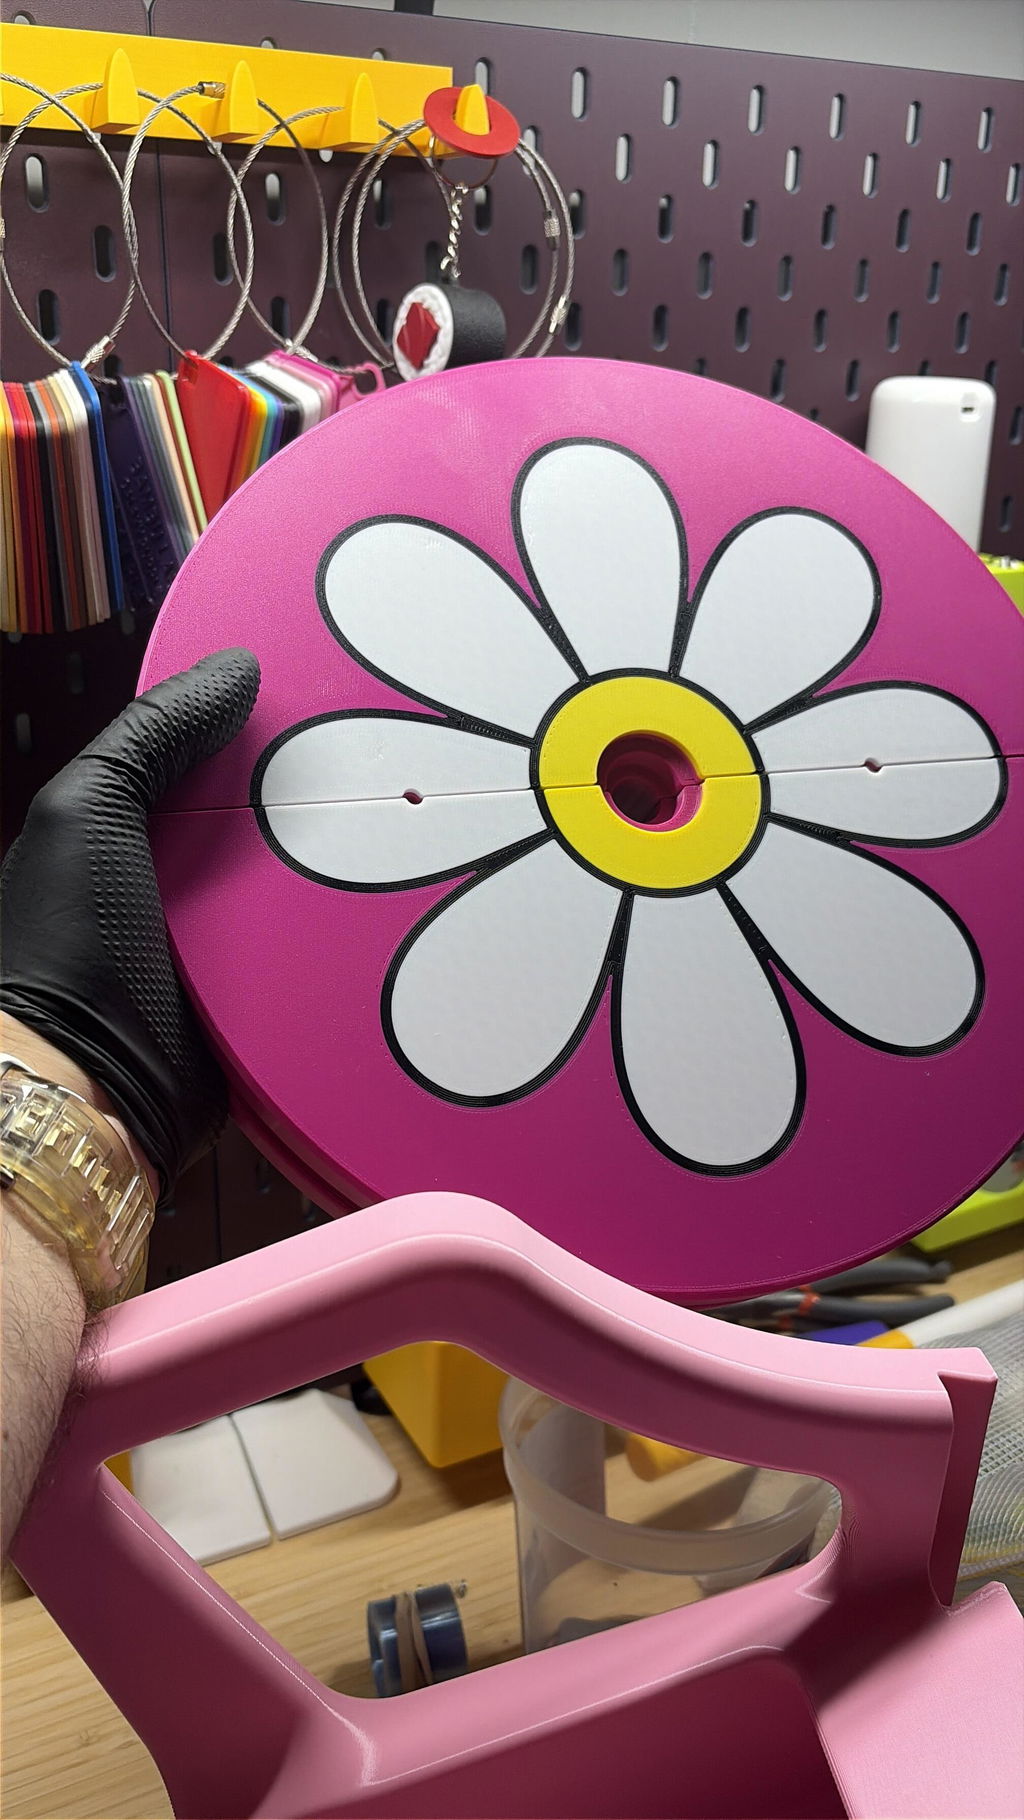
Very happy with this PETG. It was just the color I needed for this TMT.
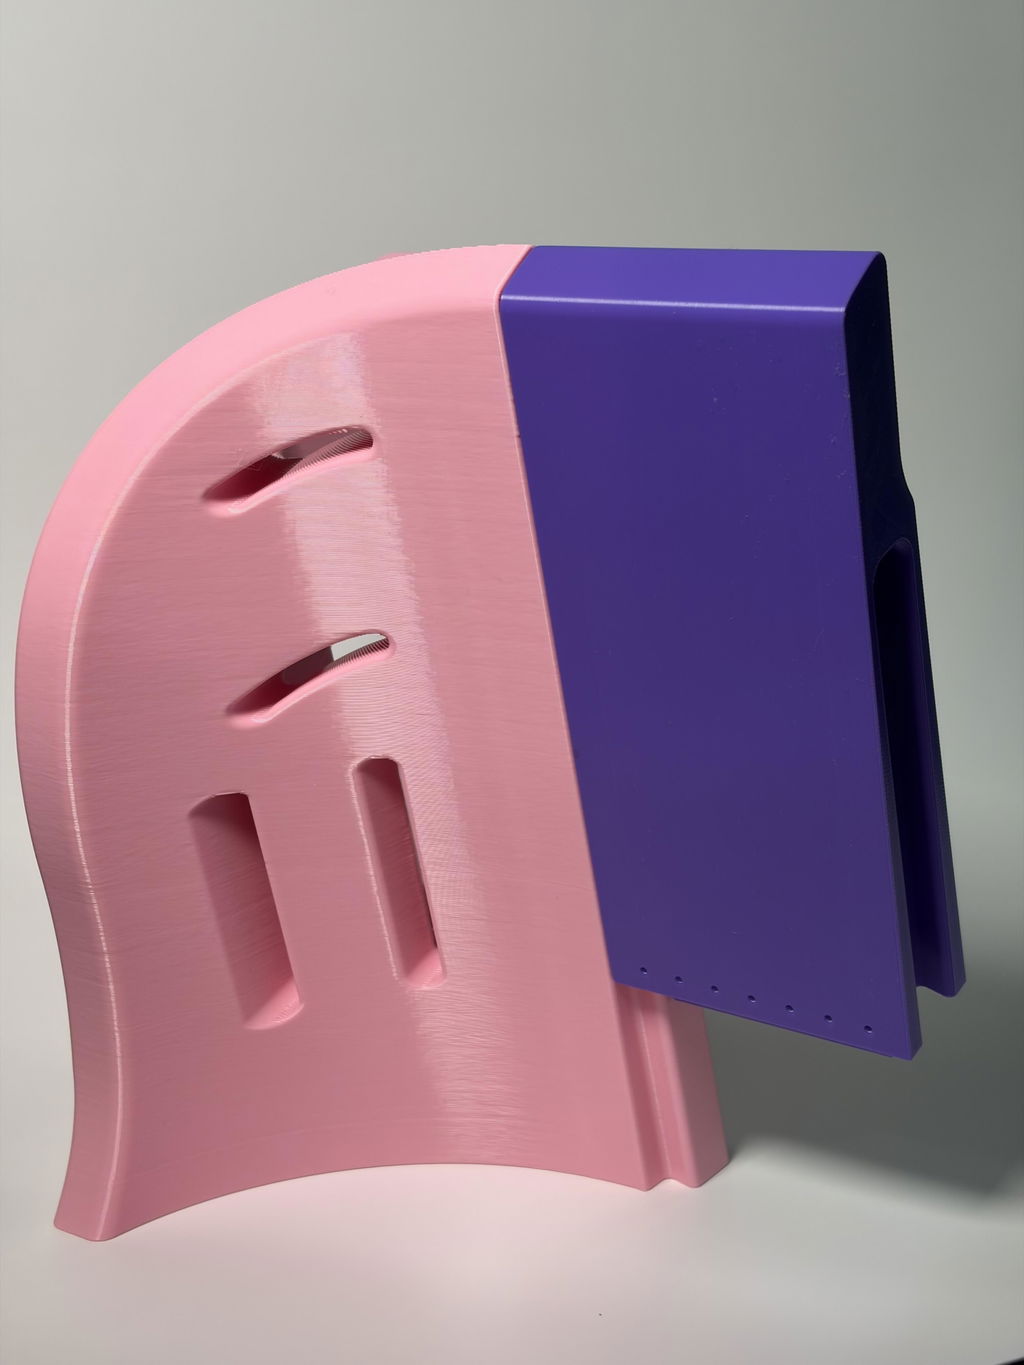
Use this yellow (in addition to pink, purple, and magenta) in a Toddler Mobility Trainer (TMT) and it really came out wonderfully! Really happy with Polymaker PETG.
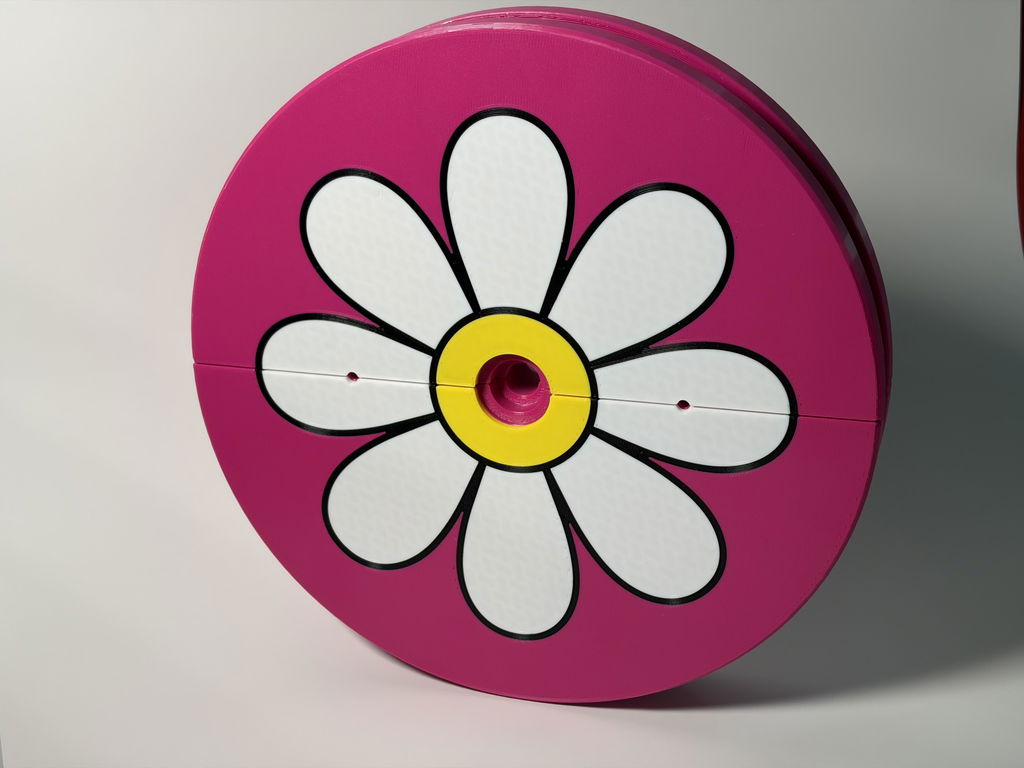
I recently used this pink in a Toddler Mobility Trainer (TMT) and it really came out wonderfully! Really happy with Polymaker PETG.
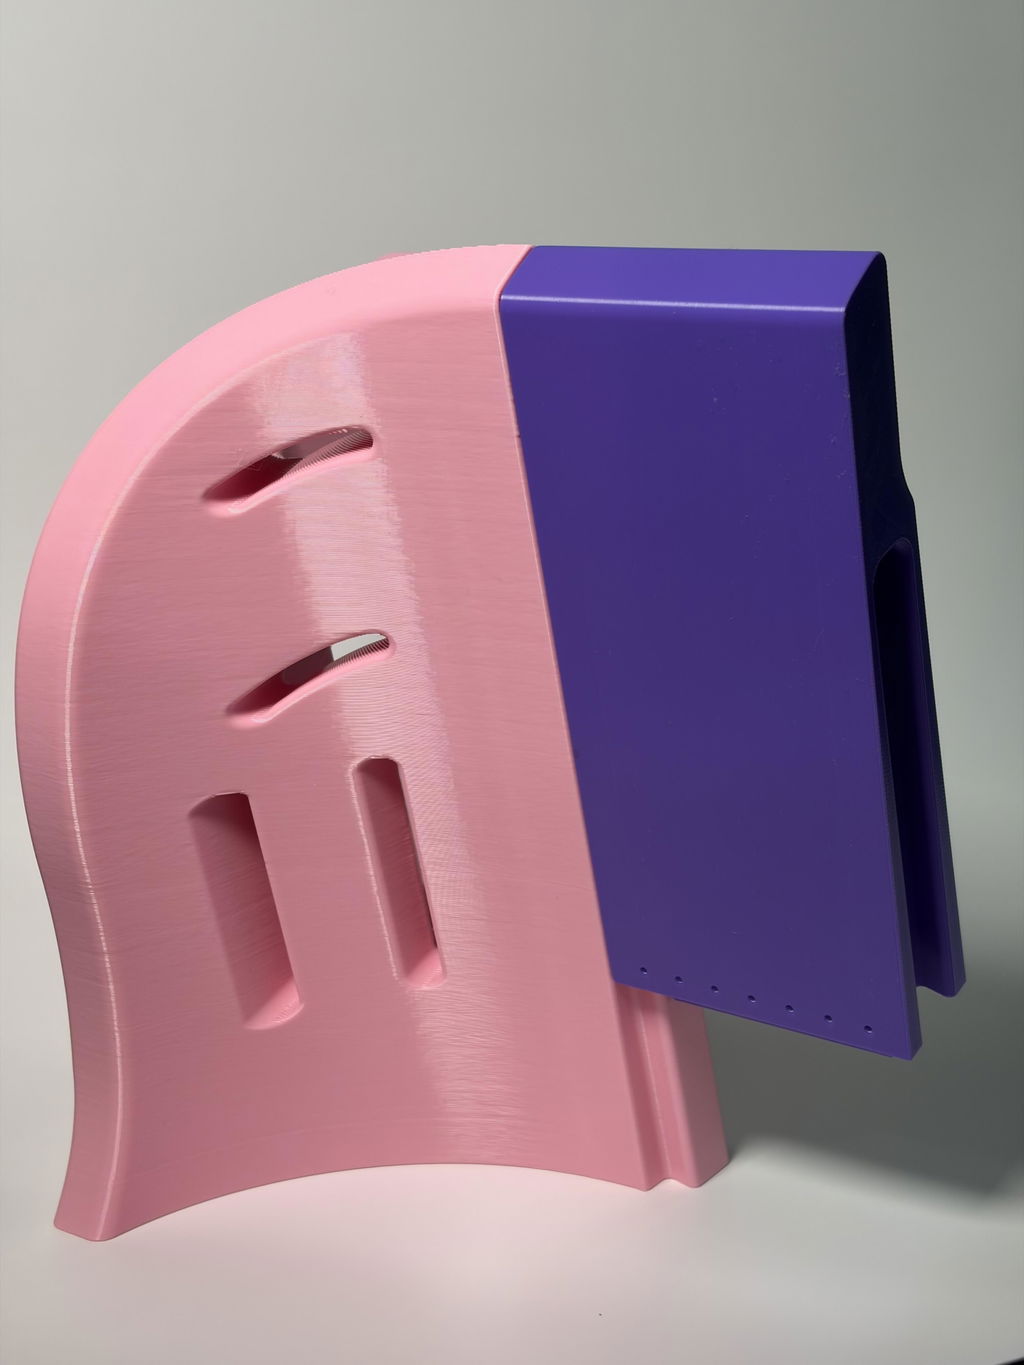
great product
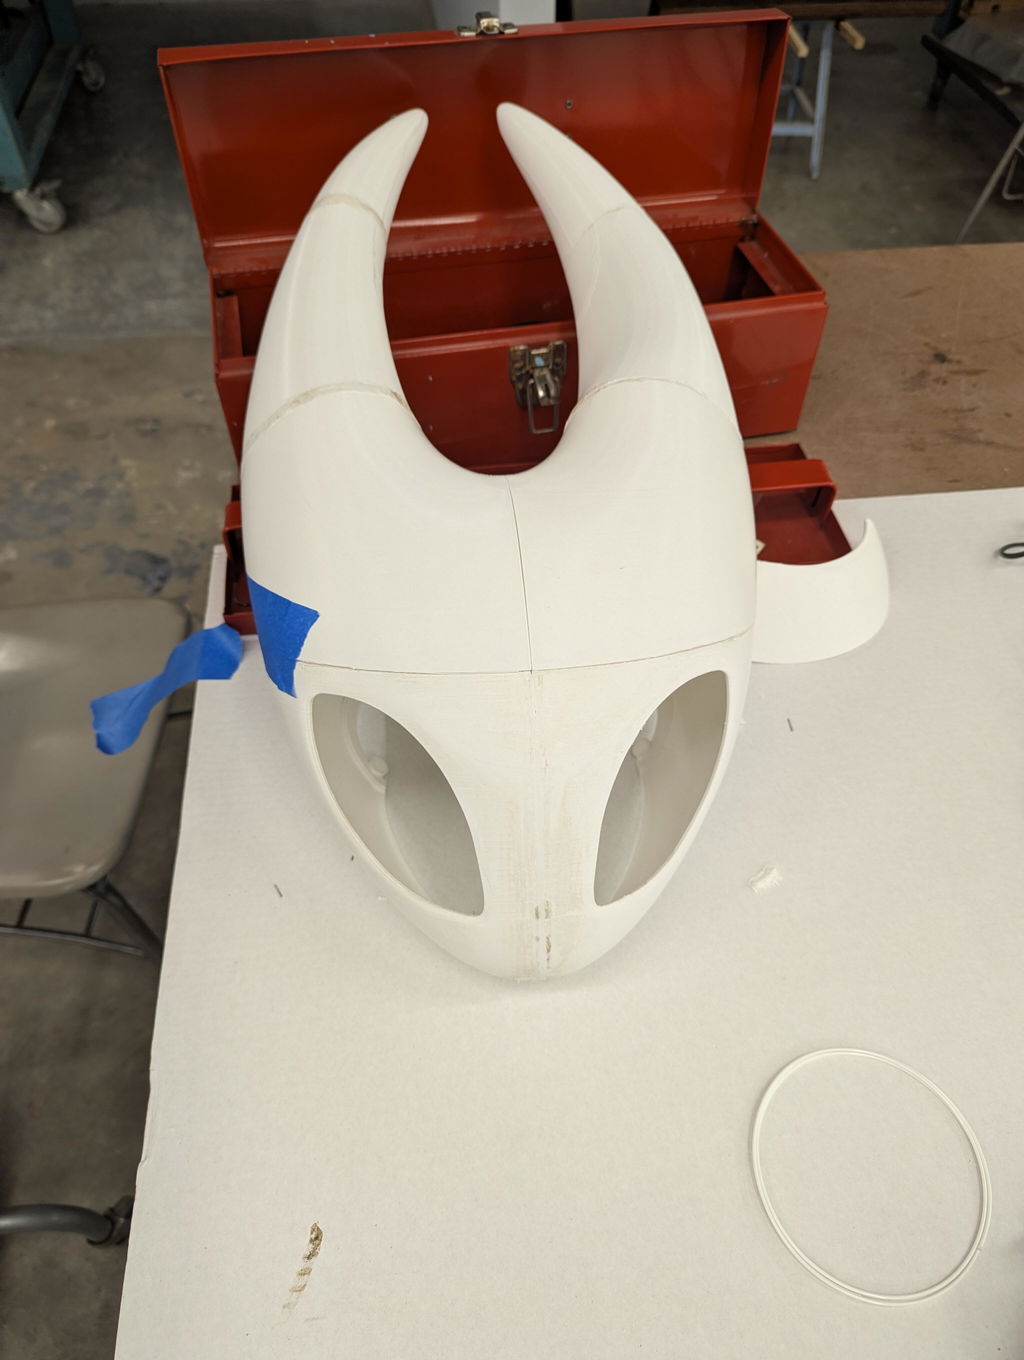
Arrived fast, excellent quality product, as always!
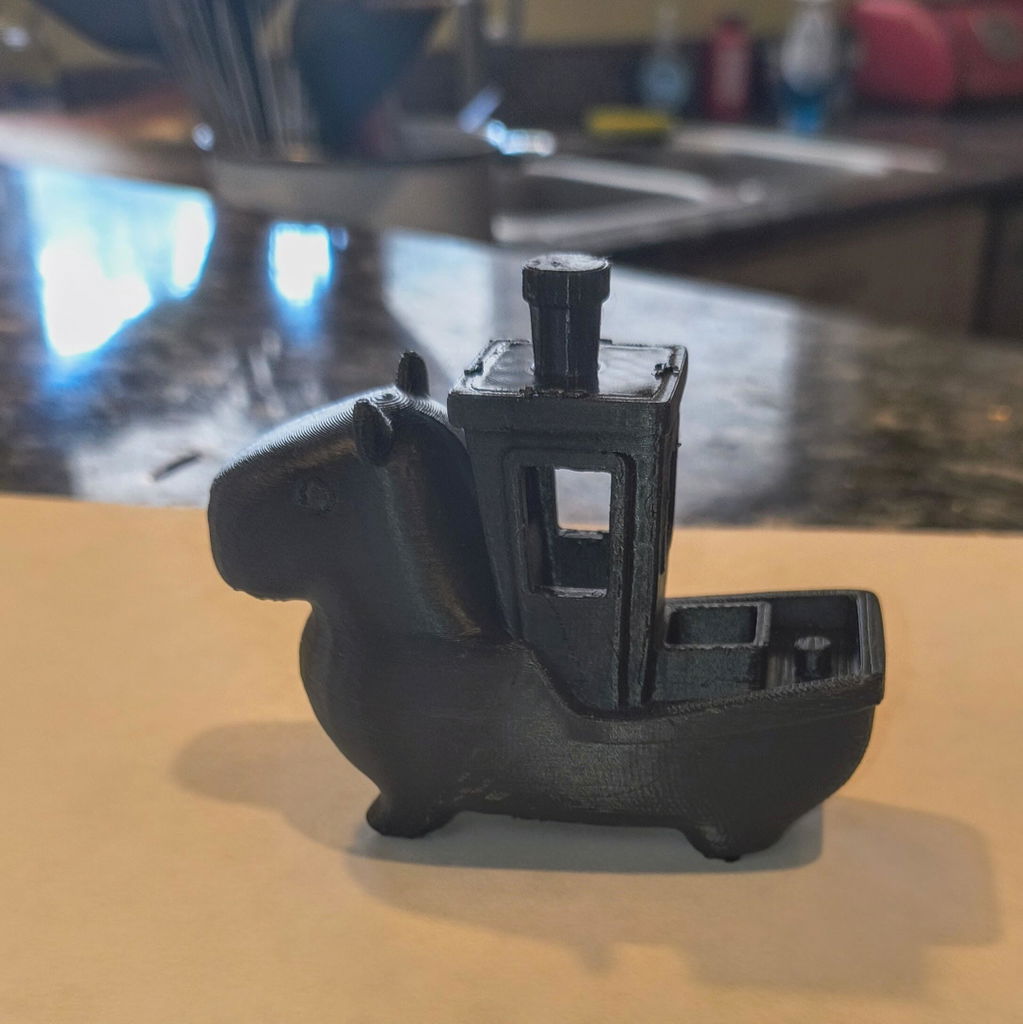
just as petg should be
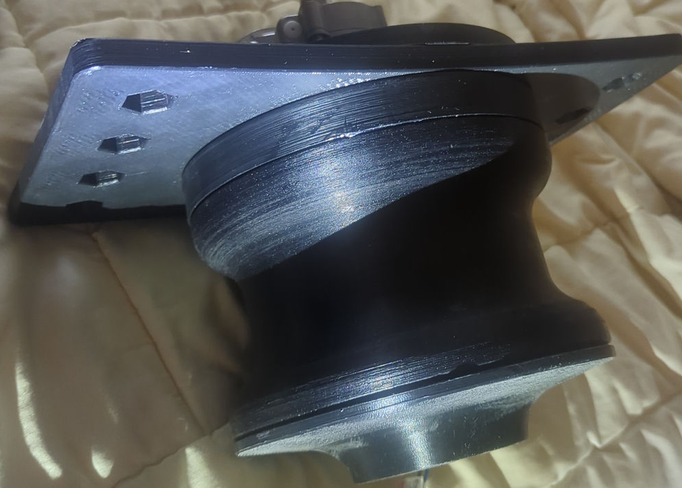
Seems like good stuff. Package arrived I. Good time , good tracking , and have bought from them a few times
Got this a few days ago and it works amazing! printed a few things, it's pretty tough and its working well for my needs I'm for sure am gonna buy more :D
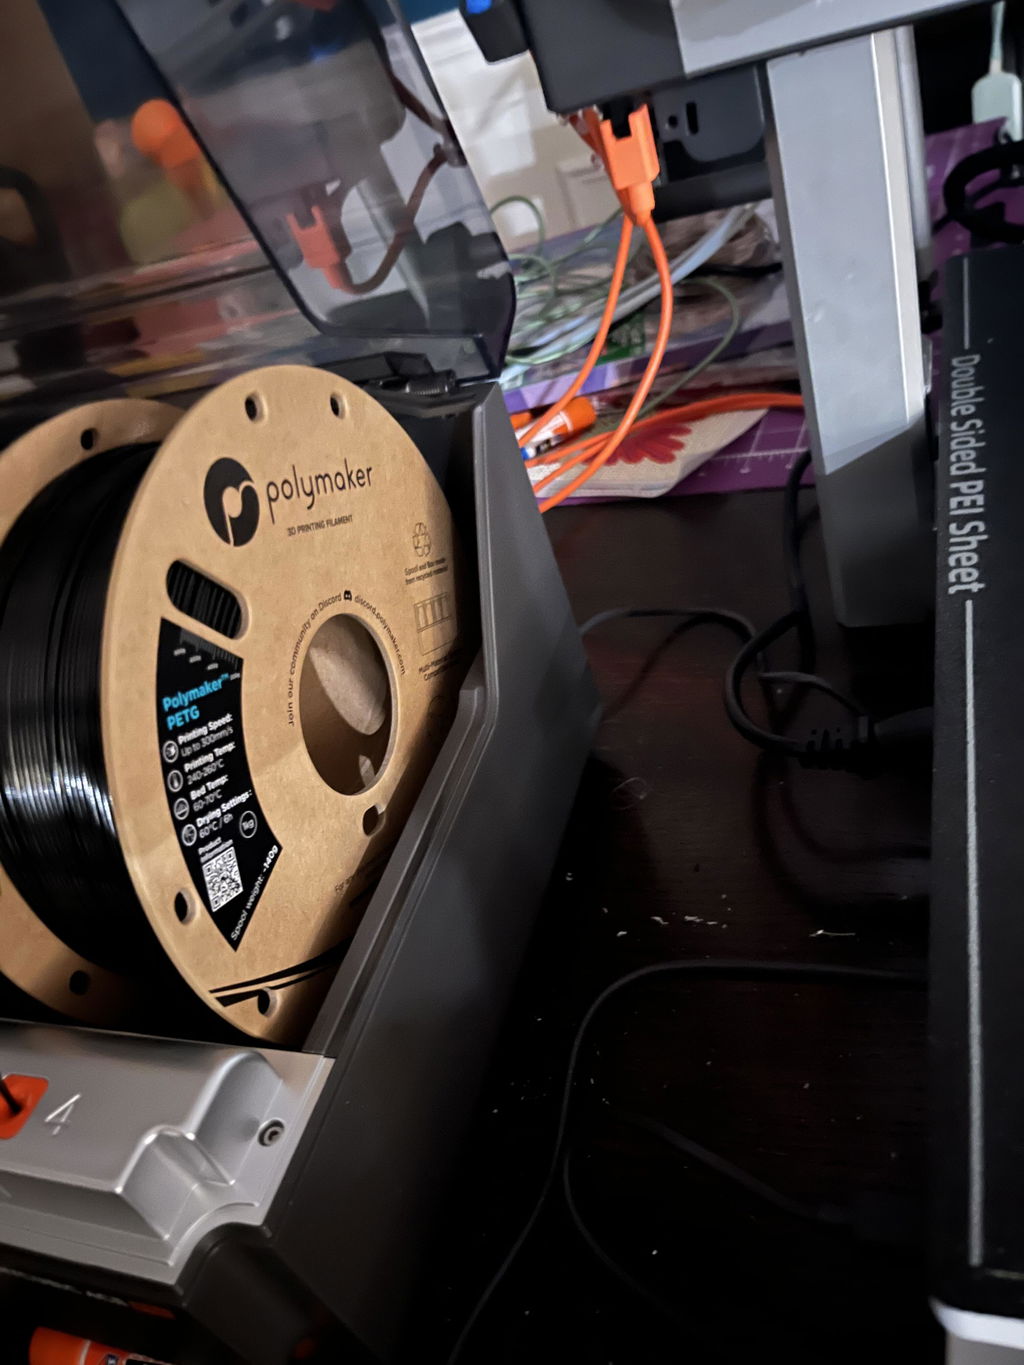
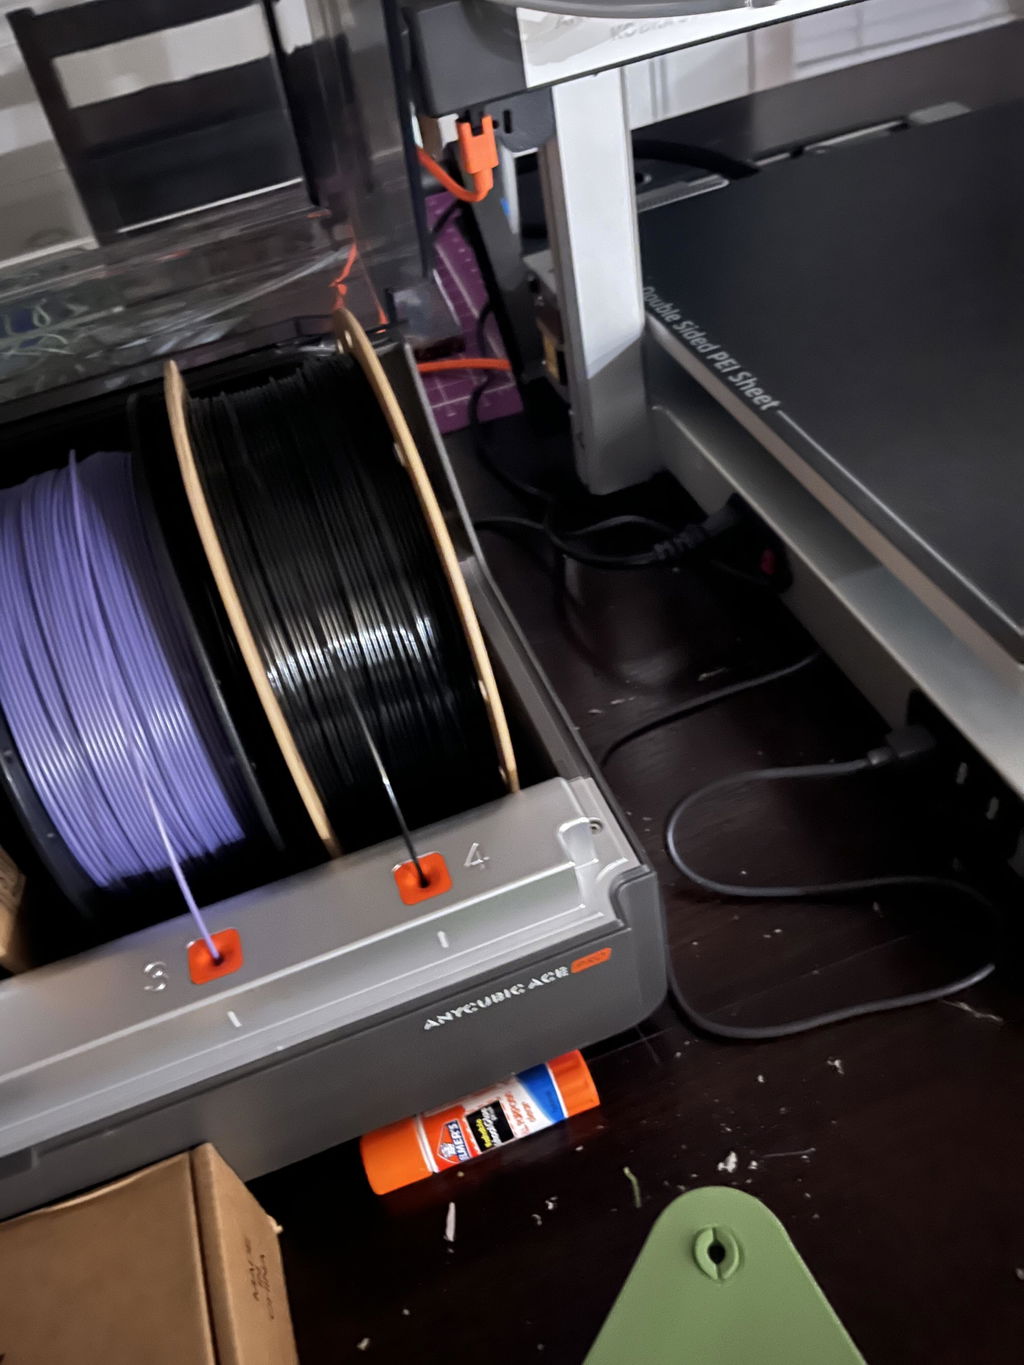
While I've found some drawbacks with it vs the old formula, this works well for most PETG printing. I do tend to think of it as "PETG-Lite", as the OG PolyLite PETG does do some things better.
The new formula prints cleaner at high speeds, hands down. The old formula can be made to print fast if you do the tuning, but the new formula will make a cleaner result.
The old formula offers a BIG improvement on temperature resistance. This is a common trade-off when making high speed filaments, so the new formula doesn't offer enough extra heat tolerance over what normal PLA does IMO. When PLA won't take the heat, I look at PETG. If I don't have PolyLite PETG, I skip right to ABS or ASA because the new PETG formula doesn't offer anything much there.
The new formula has a "respectable" z-axis tensile strength for keeping vertical parts somewhat strong.
The old formula has what I call a "ridiculous" z-axis tensile strength for keeping vertical parts properly strong.
The new formula seems to peel apart much easier, usually coming off of the print bed. The bottom layer often bonds together poorly, resulting in it pulling apart into strings when the print is removed. I've lost the entire bottom layer of prints to this, which never happened with the PolyLite formula. I found that running it hotter (both nozzle and bed) helped prevent this, but this is the direct manifestation of the lower z-axis tensile strength. Thankfully this doesn't really continue through the print, it's mostly the bottom that does this.
TL;DR: Use it like PETG-Lite for faster, less demanding PETG prints. (That's probably 80% of PETG prints.) Don't rely on it for temperature resistance. Be aware of the trade-offs that the new materials make vs the old ones.
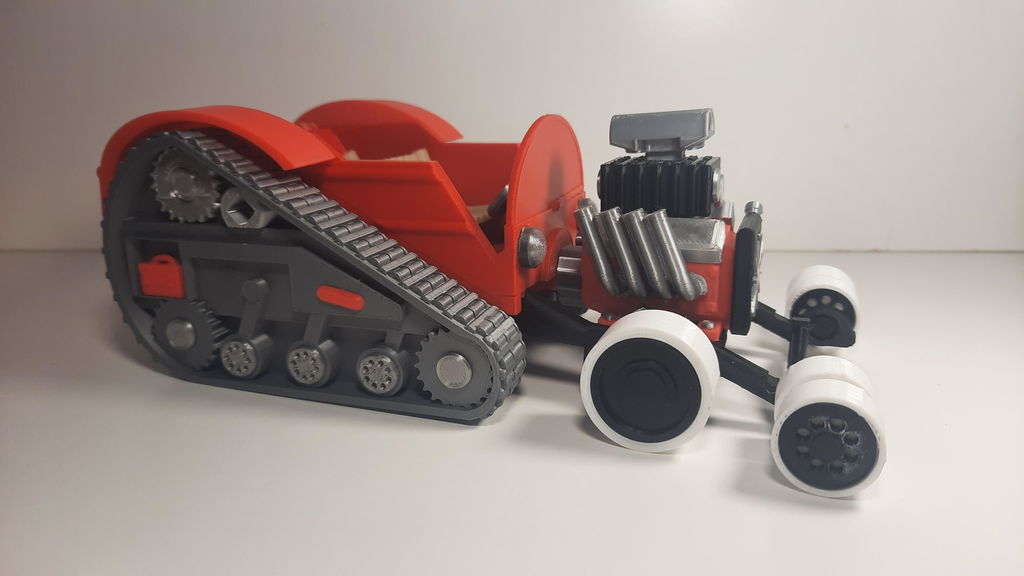
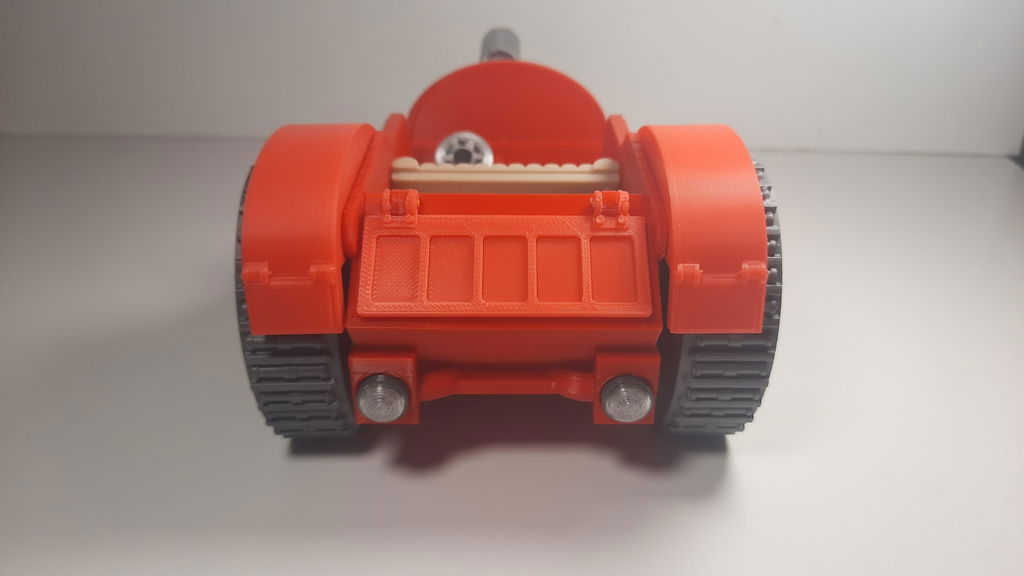
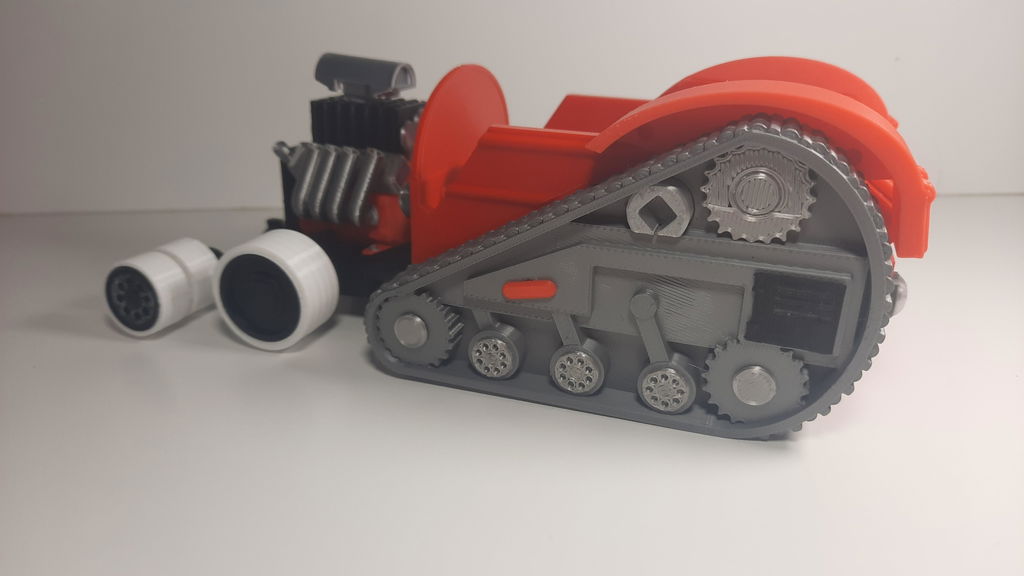
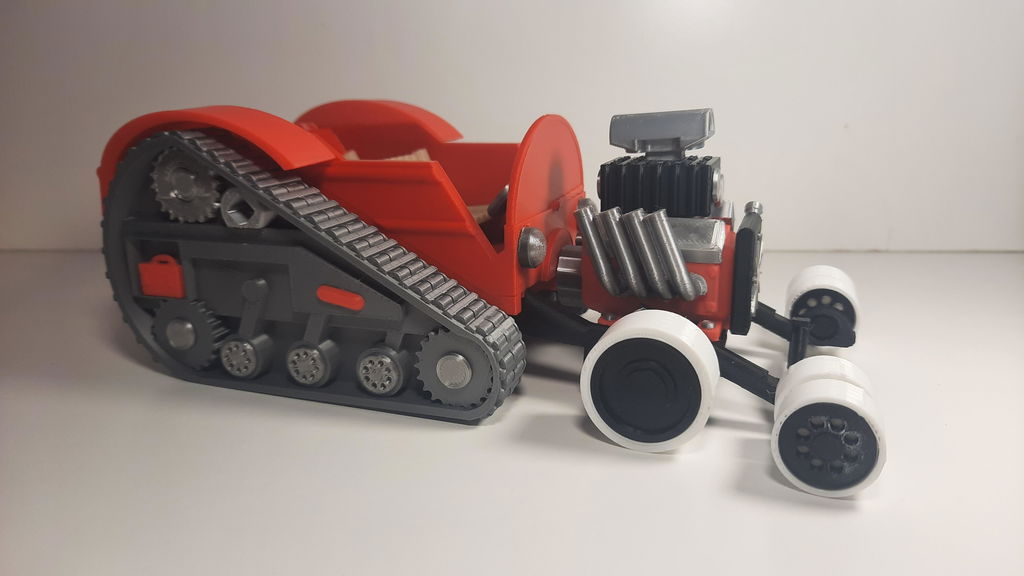
Polymaker has become my all time favorite filament. The color selection is great and very consistent from one project to the next. It always prints smoothly and I rarely have print failures due to adhesion or clogging.
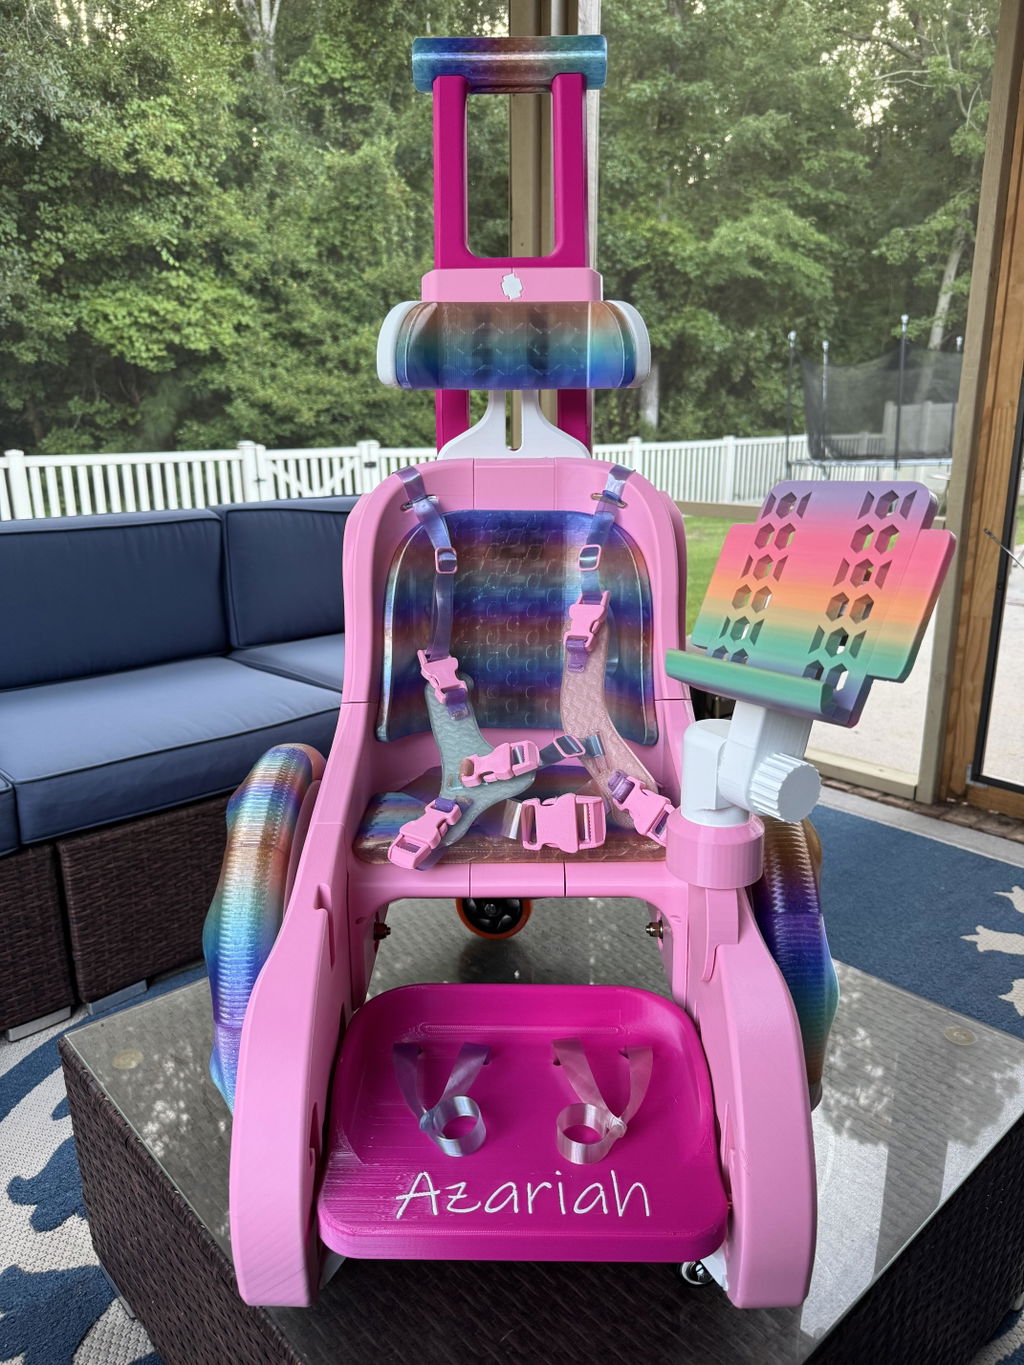
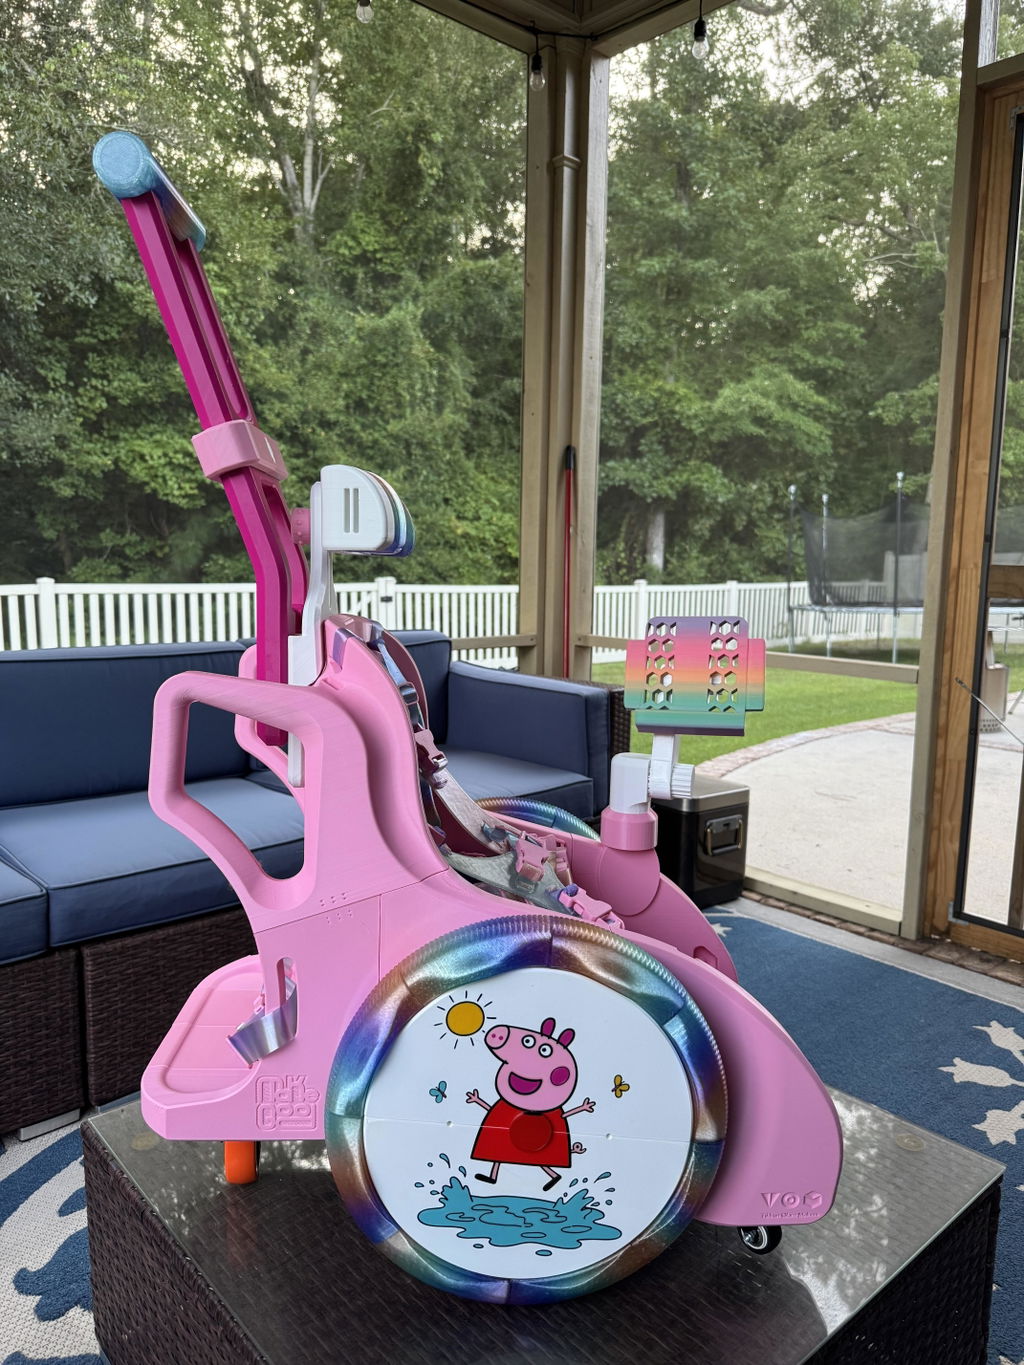
Printed with this on a bambu A1 mini. extremely smooth, sturdy looking prints all around. Really recommend this for its price.
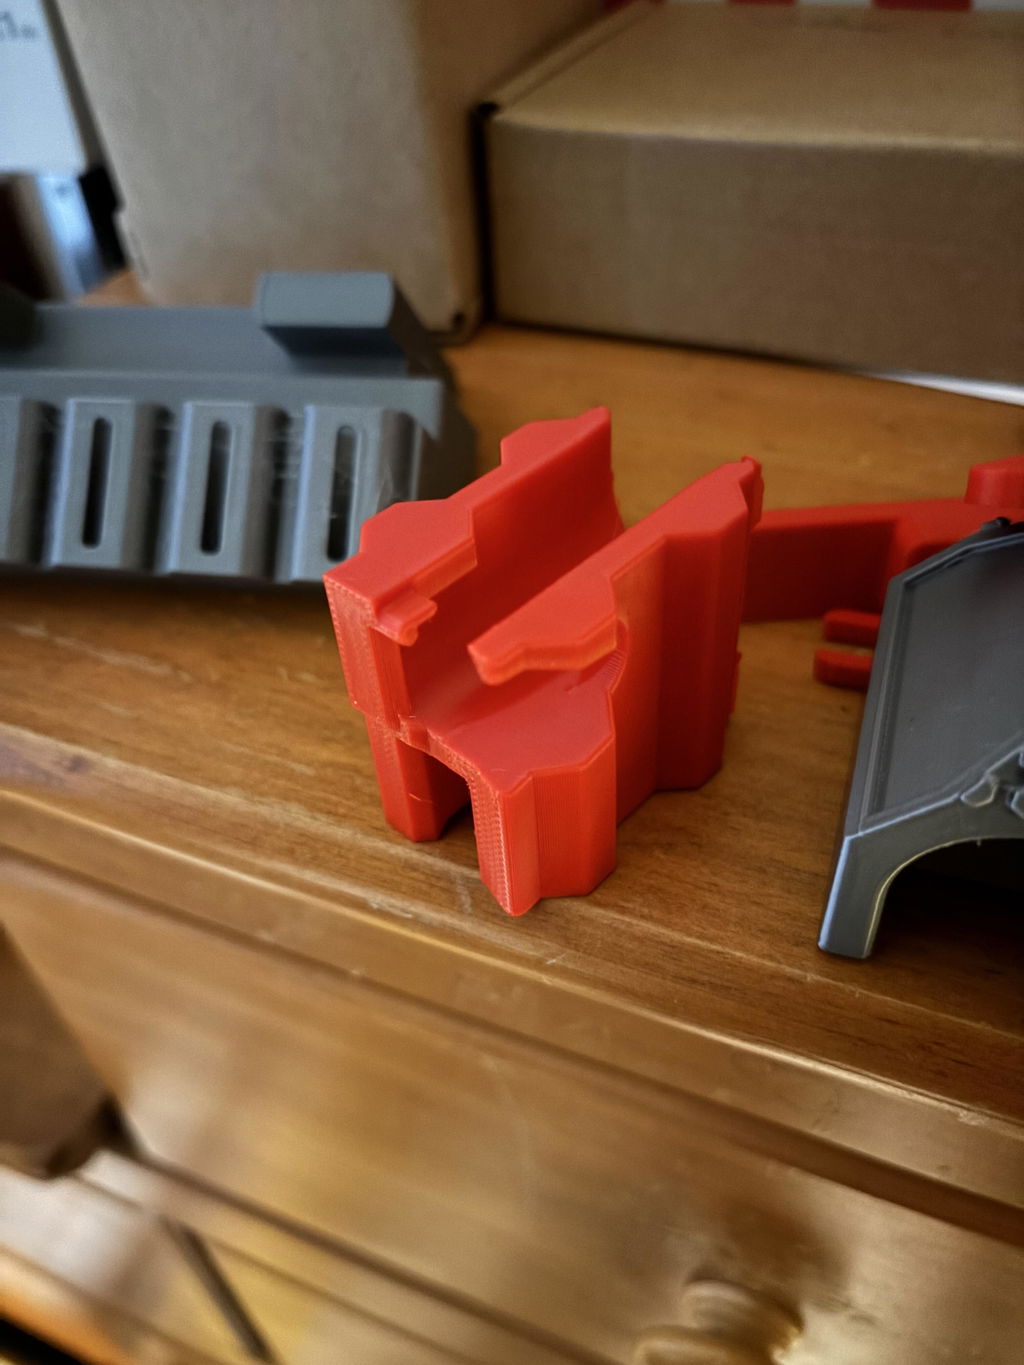
I used this on a project I did for a local restaurant and it printed so smooth. The client loved the look. Great product.