


5–10 giorni
Pagamenti
Descrizione
Descrizione
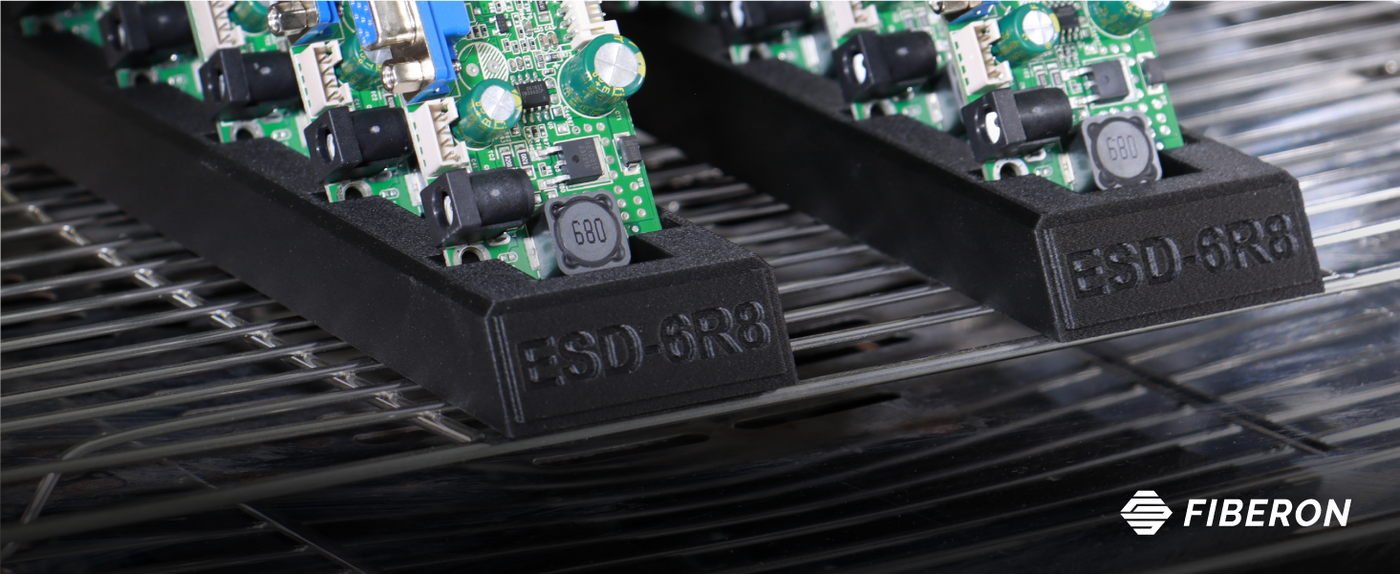
Grado industriale di stampa ESD Parti con Polymaker™ Fiberon PA612-ESD
Progettato per i professionisti che hanno bisogno di prestazioni dove contano. Con impianto integrato ESD sicurezza, rinforzo in fibra di carbonio e elevata stabilità termica, questo filamento di nylon è il tuo materiale ideale per applicazioni elettroniche e manifatturiere esigenti.
ESD-Sicuro e pronto all'azione
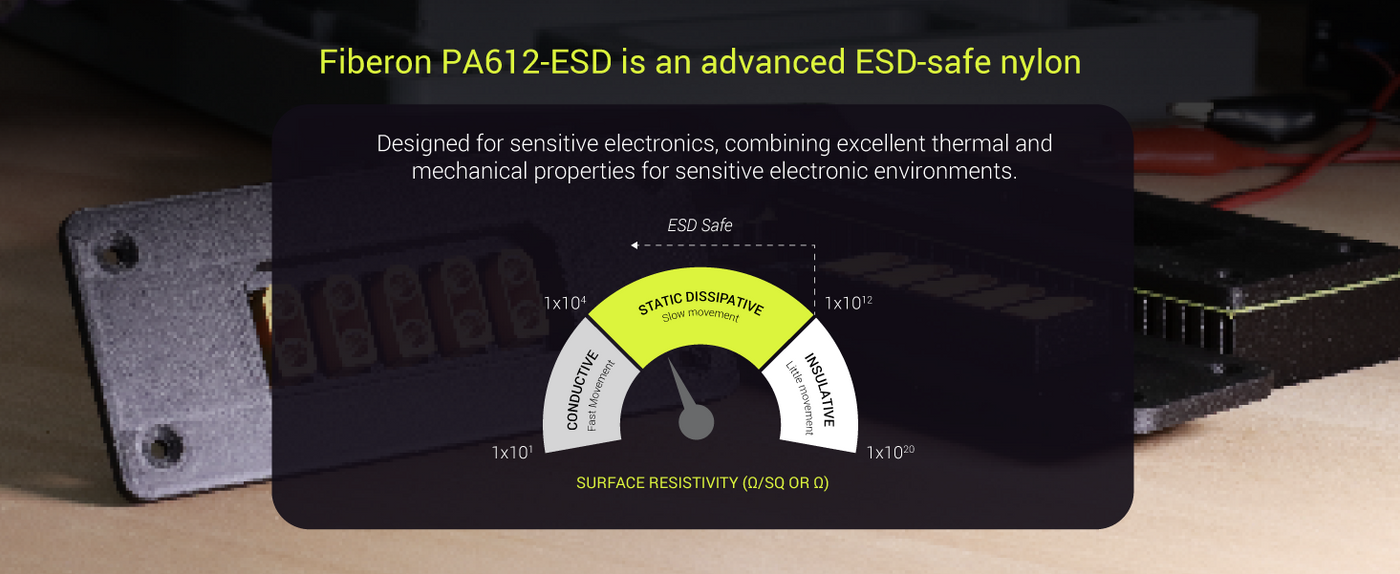
Con un resistenza superficiale di 10⁴–10⁷ Ω/sq, Fiberon PA612-ESD protegge i componenti sensibili dalle scariche staticheideale per i PCB, gli involucri e gli strumenti della stanza pulita.
Alta forza & Eccellente precisione dimensionale
Fortificato con CNT e 10% fibra di carbonio, questo filamento fornisce alta rigidità, 84 MPa La resistenza alla trazione XY e l'accuratezza dimensionale coerente.
Costruito per il calore elevato
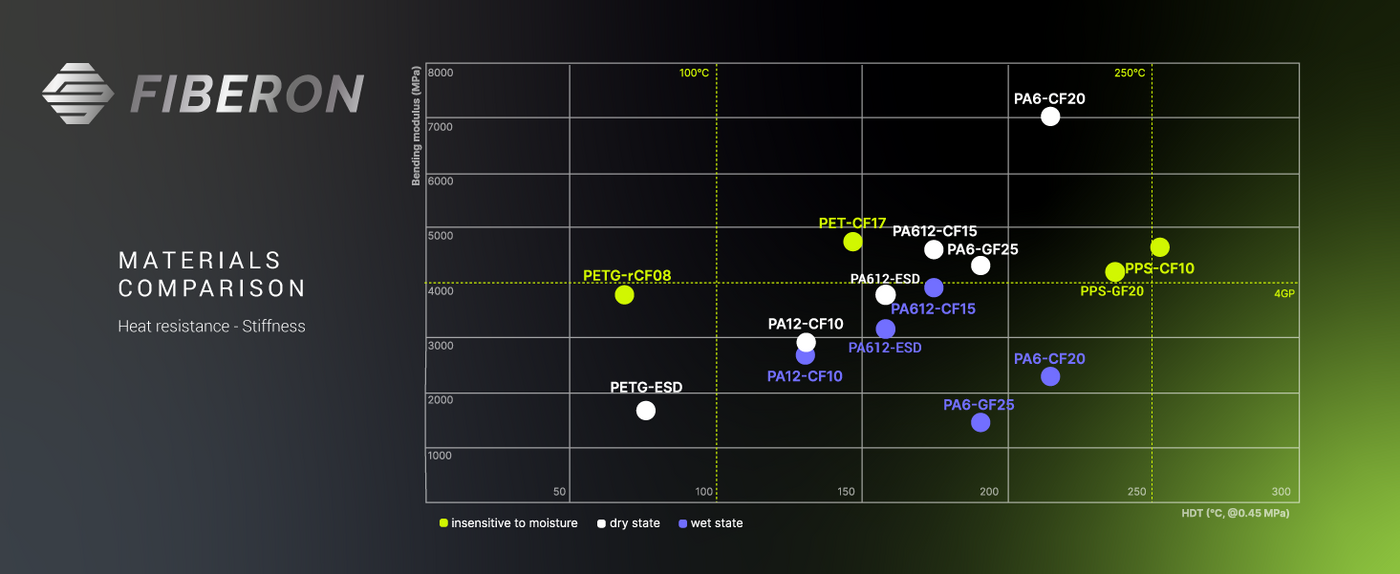
Mantenere l'integrità meccanica in ambienti ad alta temperatura con una temperatura di deflezione termico fino a 157 °C al 0.45 MPa.
Stampa affidabile, senza sorprese
Stampe veloci fino a 300 mm/s—con una bassa deformazione e una superficie eccellente finish. Supporta strutture autosufficienti e rimane stabile durante lunghi lavori.
AMS Compatibile, Umidità & Libero da conflitti
Ogni bobina è sigillata al vuoto, senza intrecci, e AMS-compatibili, in modo che le tue impronte restino lisce e le tue workflow Ininterrottamente.
Abbiamo bisogno di più ESD Opzioni?
Guarda qui.: Polymaker Fiberon PETG-ESD
Nota:: ™ PA612-ESD è composto da nanotubi di carbonio:
Ecco qua. è una ricerca riguardante ABS composto da nanotubi di carbonio.
Requisiti di stampa
LayerHub E' ora in diretta. Una casa costruita dalla comunità per i preimpostamenti del filamento — aperta a tutti i marchi di filamenti, a tutte le stampanti. Ogni preimpostamento viene fornito con una vera foto stampata per dimostrarlo.
Imprinta impostazioni
Imprinta impostazioni
Fiberon™ PA612-ESD
Caratteristiche chiave
- ESD Protezione
- Alta forza e rigidità
- Alta resistenza al calore
- Warp-Free™ Tecnologia:
- High-Speed Stampa
Fiberon™ PA612-ESD - Nero / 0.5kg ...è stato ordinato al fornitore e verrà spedito non appena sarà di nuovo disponibile.

Specificità tecniche
Tutto quello di cui hai bisogno prima di stampare
Suggerimenti per la stampa
- Utilizzare un metallo completo hotend all'interno di 280-300°C e un fumo resistente all'usura, come acciaio indurito o rubino.
- Immagazzinare e stampare in condizioni secche (umidità relativa inferiore a 20%); asciugare a 100°C per 10 ore prima dell'uso e nutrire da una scatola secca o da una secca a filamenti riscaldata durante la stampa.
- Utilizzare una piastra di costruzione 40-50°C e spegnere il ventilatore di raffreddamento; non è necessaria una camera riscaldata attivamente.
- Se l'adesione al letto è debole, utilizzare colla o Magigoo PA.
- Se il materiale viene utilizzato come supporto, togliere il supporto prima di un eccessivo assorbimento di umidità per evitare un legame permanente.
- Anneale a 100°C per ore 16 quando è richiesta la prestazione annellata indicata nel TDS.
- La temperatura della fessura e l'orientamento della stampa influenzano la resistività della superficie; convalidare la parte finita per il requisito previsto ESD.
| Proprietà | X-Y | Z | Valore | Metodo |
|---|---|---|---|---|
| Densità | — | — | 1.1 g/cm³ Importanti | ISO 1183 |
| Resistenza della tensione | 84.3 MPa Importanti | 21.5 MPa Importanti | — | ISO 527 |
| allungamento al momento della pausa | 3 % Importanti | 1.4 % Importanti | — | ISO 527 |
| Forza di piegatura | 116.2 MPa Importanti | 39.5 MPa Importanti | — | ISO 178 |
| Modulo di piegatura | 3745.5 GPa Importanti | — | — | ISO 178 |
| Modulo di Young | 4293.7 GPa Importanti | 1784.4 GPa Importanti | — | ISO 527 |
| Charpy, non incatenato | — | 4.5 KJ/m² Importanti | — | ISO 179 |
| Carpi, incisivi | 5.9 KJ/m² Importanti | — | — | ISO 179 |
| Temperatura di fusione | — | — | 187.3 °C Importanti | ISO 11357 |
| Temperatura di transizione del vetro (Tg) | — | — | 41.8 °C Importanti | ISO 11357 |
| Temperatura di ammorbidimento | — | — | 190 °C Importanti | ISO 306 |
Testato su esemplari 100% infill. X-Y = attraverso gli strati, Z = tra gli strati (adesione dello strato).
Domande frequenti
Ha delle domande? Abbiamo risposte. Dalla scelta del materiale giusto alla cura delle cuciture, ecco tutto quello che devi sapere in un unico posto.
