


5–10 días
seguros
Descripción
Descripción
Polymaker™ PETG Filament – High-Speed, Filamento de alta fuerza, alta calidad
✔️ Nuevo Alto Velocidad Fórmula
✔️ Más fuerte, más suave y más fiable
✔️ Perfecto para prototipos & Piezas de uso final
✔️ Fácil de imprimir En cualquier Setup
Polymaker™ PETG Está diseñado para imprimir más rápido sin perder fuerza o calidad. Y su high-flow La fórmula permite la extracción limpia y precisa a velocidades hasta 300 mm/s, o sobre 500 mm/s con high-flow Los núcleos, mientras se mantiene Excelente adhesión entre capas, Sustentabilidad y Acabado superficial.
Recomendado Temperatura de impresión Es 240-260 °C.
Temperatura de la cama Se debe establecer entre 60-70 °C.
Esta nueva fórmula está diseñada para un rendimiento dependiente, proporcionando un vínculo inter-layer superior, Bajo warping, y una experiencia libre de relojes incluso durante las largas impresiones. El resultado es una parte fuerte, dimensionalmente estable con una apariencia profesional justo fuera de la cama.
Ideal para una variedad de Aplicaciones, desde las gafas, los brackets y las fiestas a las herramientas al aire libre, los accesorios deportivos, y cosplay props. Polymaker PETG proporciona el equilibrio correcto de dureza, flexibilidad, Resistencia química, la tolerancia de la temperatura (aproximadamente 70 °C HDT), hacer que sea adecuado tanto para usos funcionales interiores como exteriores. Polymaker PETG es menos brillante y más resistente al impacto que PLA.
Compatible con la mayoría FDM impresoras, Polymaker™ PETG La impresión sin necesidad de un Cámara cerrada y trabajan sin esfuerzo con AMS y múltiples-Material Sistemas de alimentación de filamentos fiables y Color El swap.
Alertamiento: Polymaker PETG Es muy hygroscópico, húmedo PETG Puede conducir a problemas como el estancamiento y la mala calidad de la superficie. Mantenga el filamento seco para evitar el estreñimiento excesivo. Polymaker PETG Se puede almacenar en bolsas de barreras de vacío resalables para la protección de la humedad que forman parte del paquete. Para obtener los mejores resultados, utilice el secador de filamento de polido con el filamento de polido. Almacenamiento La caja.
Nota: PolyLite PETG será descontinuado y reemplazado por el sucesor más rápido, más fuerte y más fácil de imprimir, Polymaker PETG.
Descarga Electrostática (ESD) variaciones de PETG Disponible para específicos Aplicaciones. Aprende más sobre Fiberon PETG-ESD Aquí.
Buscando PolyLite PETG TDS y SDS ¿La izquierda? Puedes encontrarlos abajo.
PolyLite PETG TDS
PolyLite PETG SDS
Requisitos de impresión
LayerHub Ahora está vivo. Una casa construida por la comunidad para los presetos de filamento — Abierto a todos los filamentos Marca, Todos los impresores. Cada preseta viene con una foto de impresión real para demostrarlo.
Ajustes de impresión
Ajustes de impresión
Polymaker™ PETG
Características principales
- Impresión de alta velocidad
- Fuerte y fiable
- Resistencia química y pesada
- Fácil de imprimir
Polymaker™ PETG - Negro / Nueva fórmula / 1kg está en pedido pendiente y se enviará tan pronto como vuelva a estar en stock.


Ver lo que hace la comunidad
Especificaciones técnicas
Todo lo que necesitas antes de imprimir
Tipos de impresión
- Mantén el filamento sellado y seco cuando no lo uses. Para filamentos que no hayan estado expuestos durante mucho tiempo, sécalos a 60 °C durante 6 horas. Si han estado expuestos durante un periodo prolongado, especialmente en condiciones cálidas y húmedas, utiliza un ciclo de secado más largo según sea necesario.
- Para la adhesión a la placa de impresión: Para obtener los mejores resultados, utiliza una placa de impresión PEI texturizada. Al imprimir sobre PEI liso o vidrio, aplica una capa fina de pegamento en barra como capa de separación para evitar que la impresión se adhiera con demasiada fuerza. Si la primera capa no se adhiere, aumenta ligeramente la temperatura de la cama y reduce la velocidad de impresión de la primera capa.
- Si se producen hilos: Seca primero el filamento. Si persisten los hilos, reduce la temperatura de la boquilla dentro del intervalo recomendado de 240–260 °C y, después, ajusta con precisión la retracción y los parámetros de desplazamiento.
- Si la adhesión entre capas es débil: Reduce la refrigeración dentro del intervalo recomendado del 20–60 %, aumenta ligeramente la temperatura de la boquilla dentro del intervalo recomendado y reduce la velocidad de impresión si es necesario. Si utilizas una impresora cerrada, cerrar el compartimento también puede ayudar a mejorar la adhesión entre capas.
| Propiedad | X-Y | Z | Valor | Método |
|---|---|---|---|---|
| Densidad | — | — | 1.3 g/cm³ Importante | ISO 1183 |
| Resistencia a la tracción | 47.96 MPa Importante | 45.71 MPa Importante | — | ISO 527 |
| Alargamiento a la rotura | 9.33 % Importante | 3.54 % Importante | — | ISO 527 |
| Resistencia a la flexión | 80.08 MPa Importante | 57.65 MPa Importante | — | ISO 178 |
| Módulo de flexión | 2277.34 MPa Importante | 1958.74 MPa Importante | — | ISO 178 |
| Módulo de Young | 2311.11 MPa Importante | 2202.91 MPa Importante | — | ISO 527 |
| Resistencia al impacto Charpy, sin entalla | 20.24 KJ/m² Importante | 15.74 KJ/m² Importante | — | ISO 179 |
| Resistencia al impacto Charpy, con entalla | 4.95 KJ/m² Importante | — | — | ISO 179 |
| Temperatura de transición vítrea (Tg) | — | — | 71.24 °C Importante | ISO 11357 |
| Temperatura de reblandecimiento Vicat | — | — | 75 °C Importante | ISO 306 |
| HDT (0.45 MPa) | — | — | 69 °C Importante | ISO 75 |
| HDT (1.8 MPa) | — | — | 65 °C Importante | ISO 75 |
Testado en 100% infill de ejemplares. X-Y = a través de las capas, Z = entre las capas Adhesión).
Preguntas frecuentes
¿Hay preguntas? Tenemos las respuestas. De elegir el derecho Material para cuidar de sus pimientos, aquí está todo lo que necesita saber en un solo punto.
¿Cuánto rápido puede Polymaker™ PETG ¿La impresión?
¿Tengo que usar el Ventilador de capa con Polymaker™ PETG?
¿Es esto Material AMS compatible?
¿Es esto Material ¿El alimento seguro?
Puedo usar una placa de construcción de PEI texturada con Polymaker™ PETG?
Cómo hace PETG Comparar con PLA o ABS?
Y es Polymaker™ PETG ¿Higroscópico ?
puede PETG Se utilizan para el exterior Aplicaciones?
Puedo imprimir sin una Cámara cerrada?
¿Acaso las luces de Galaxy me aclaran Boquilla?
Revisión
Customers praised this PETG filament for excellent layer adhesion, smooth prints, and vibrant colors. Many noted it "prints beautifully" with minimal stringing and works well across various printers. However, some reported moisture sensitivity, equipment damage issues, and one delivery error. The new formula receives high marks for ease of use and speed.
Arrived fast, excellent quality product, as always!
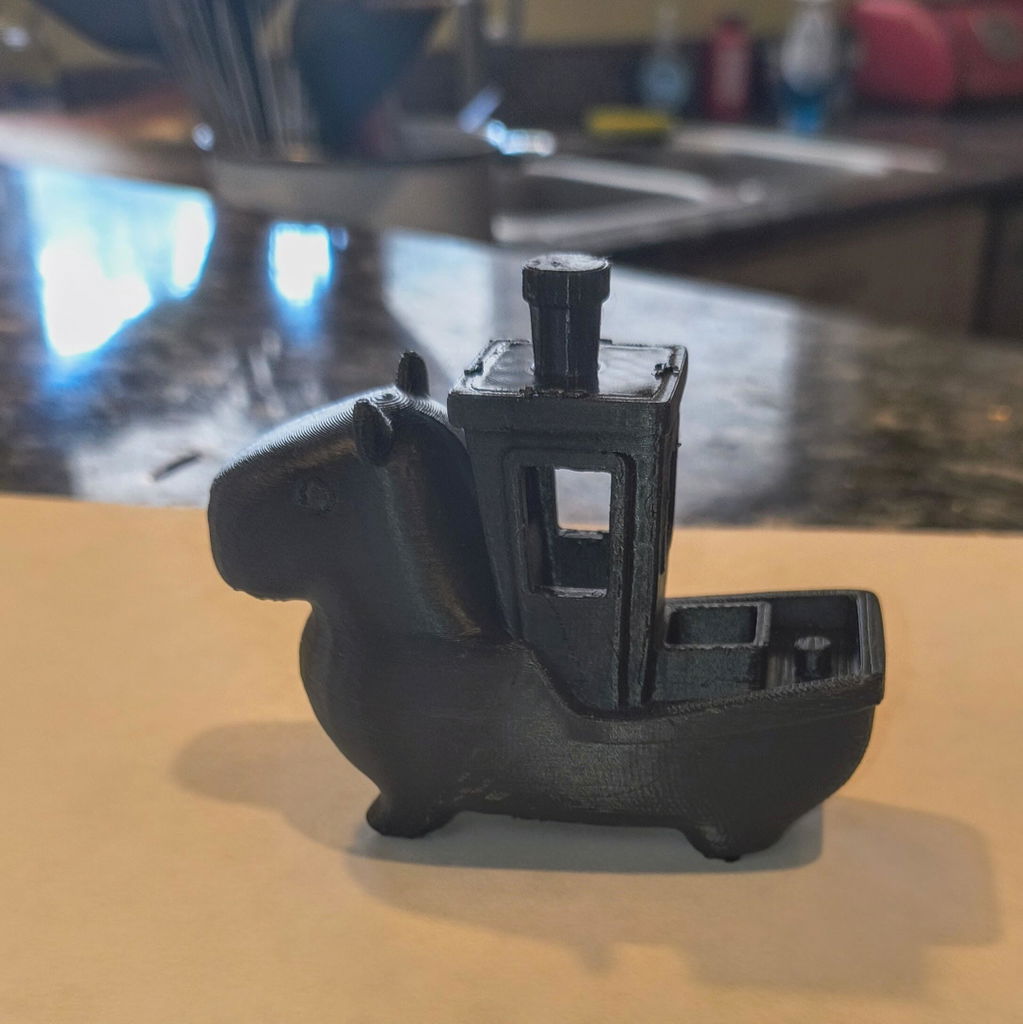
just as petg should be
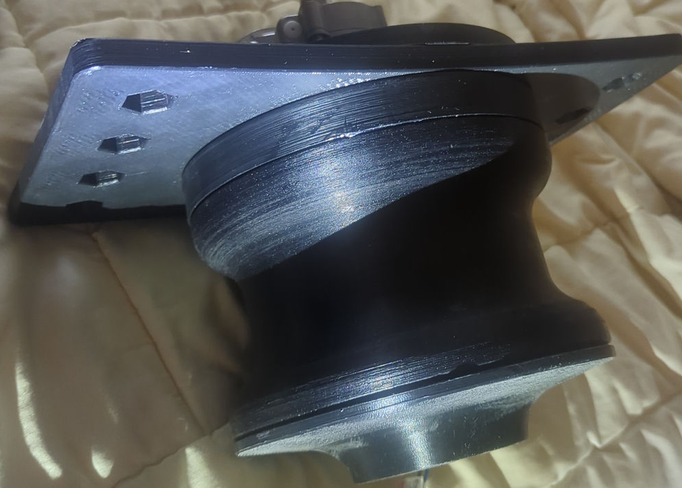
Seems like good stuff. Package arrived I. Good time , good tracking , and have bought from them a few times
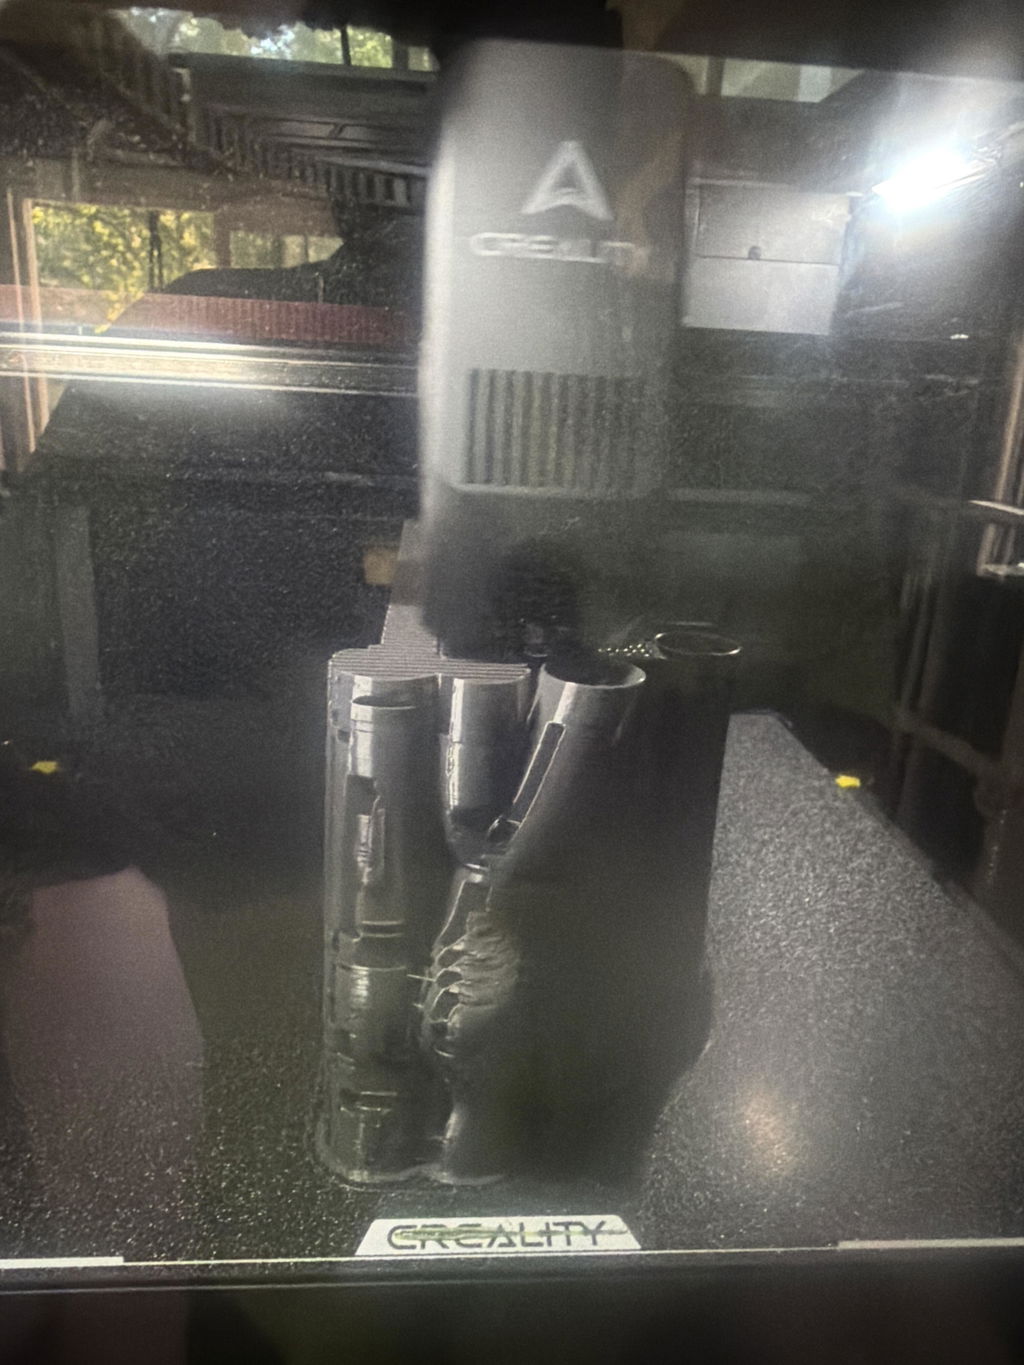
Got this a few days ago and it works amazing! printed a few things, it's pretty tough and its working well for my needs I'm for sure am gonna buy more :D
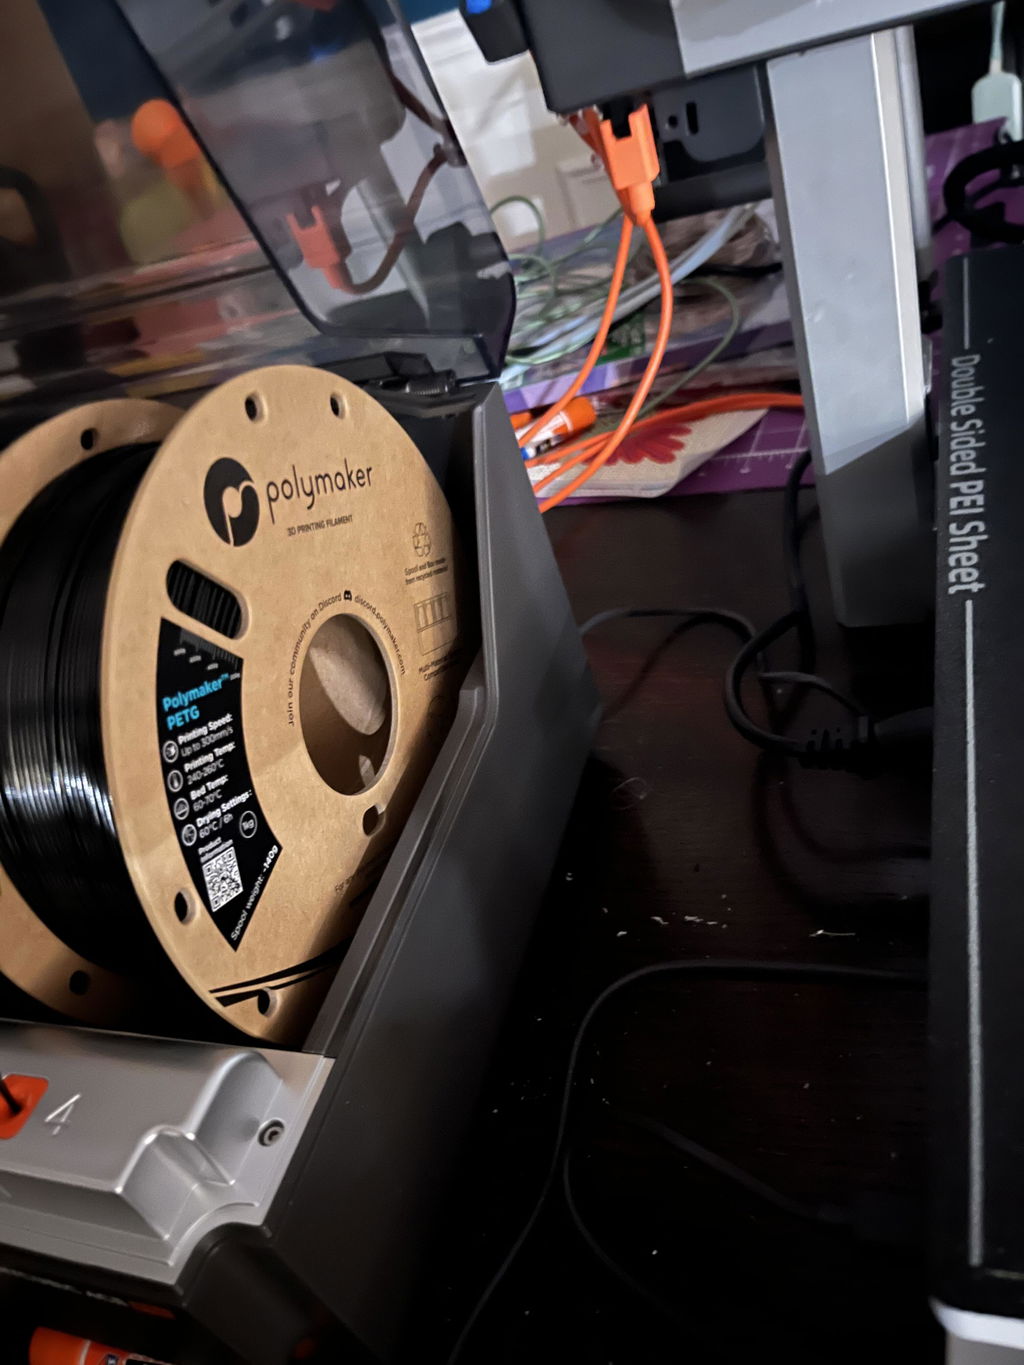
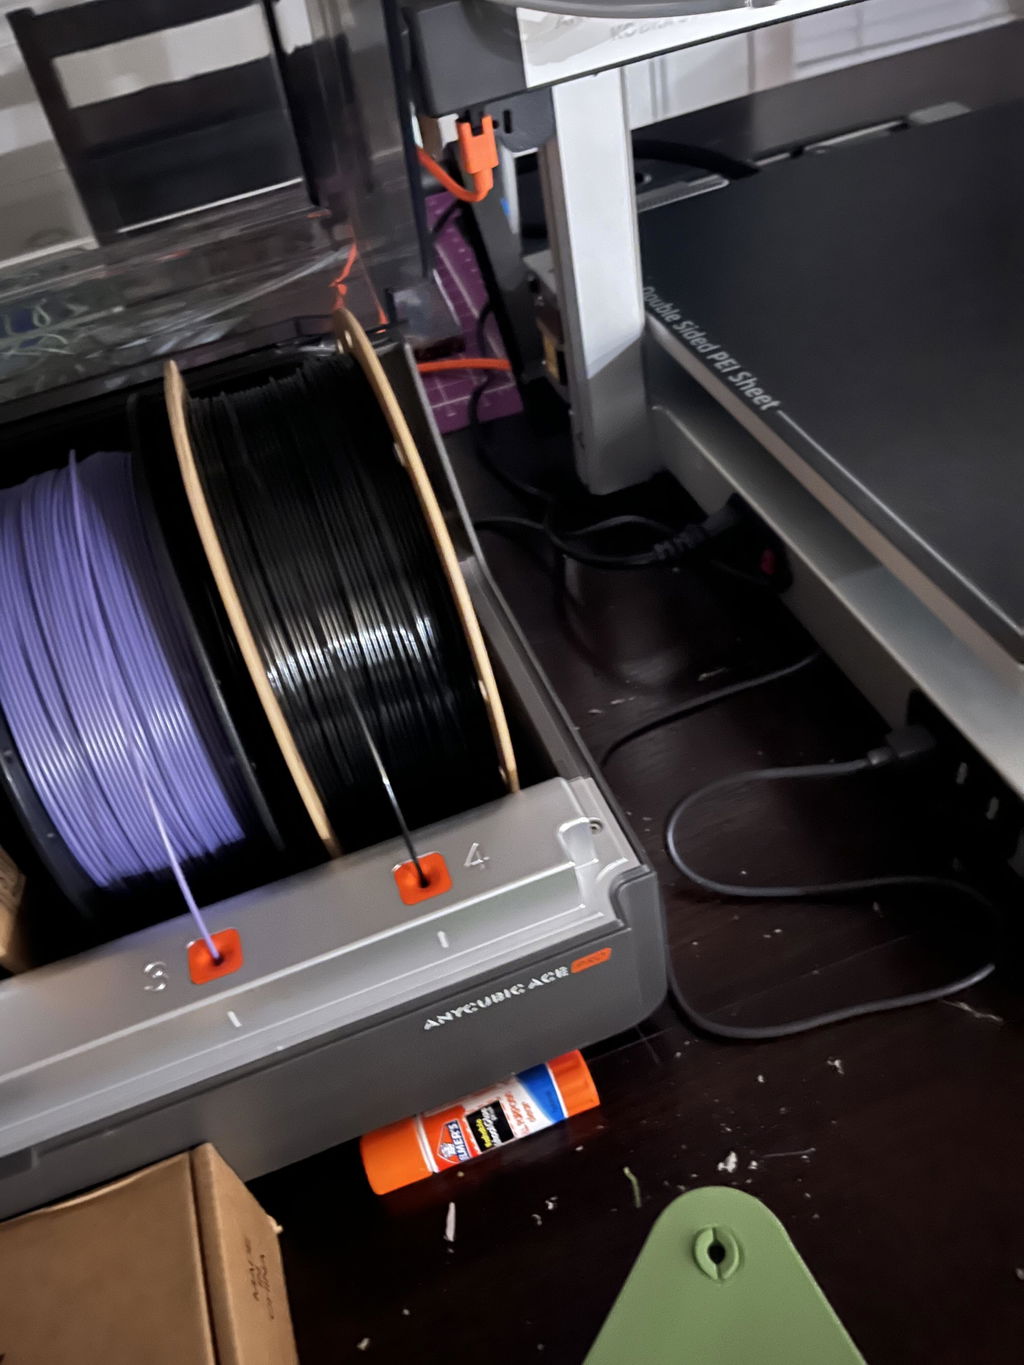
While I've found some drawbacks with it vs the old formula, this works well for most PETG printing. I do tend to think of it as "PETG-Lite", as the OG PolyLite PETG does do some things better.
The new formula prints cleaner at high speeds, hands down. The old formula can be made to print fast if you do the tuning, but the new formula will make a cleaner result.
The old formula offers a BIG improvement on temperature resistance. This is a common trade-off when making high speed filaments, so the new formula doesn't offer enough extra heat tolerance over what normal PLA does IMO. When PLA won't take the heat, I look at PETG. If I don't have PolyLite PETG, I skip right to ABS or ASA because the new PETG formula doesn't offer anything much there.
The new formula has a "respectable" z-axis tensile strength for keeping vertical parts somewhat strong.
The old formula has what I call a "ridiculous" z-axis tensile strength for keeping vertical parts properly strong.
The new formula seems to peel apart much easier, usually coming off of the print bed. The bottom layer often bonds together poorly, resulting in it pulling apart into strings when the print is removed. I've lost the entire bottom layer of prints to this, which never happened with the PolyLite formula. I found that running it hotter (both nozzle and bed) helped prevent this, but this is the direct manifestation of the lower z-axis tensile strength. Thankfully this doesn't really continue through the print, it's mostly the bottom that does this.
TL;DR: Use it like PETG-Lite for faster, less demanding PETG prints. (That's probably 80% of PETG prints.) Don't rely on it for temperature resistance. Be aware of the trade-offs that the new materials make vs the old ones.
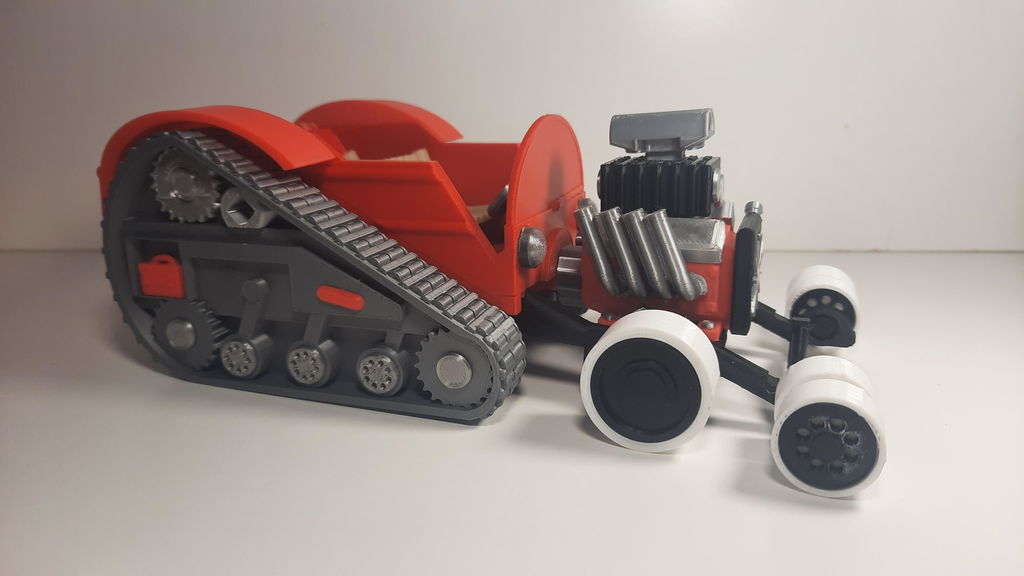
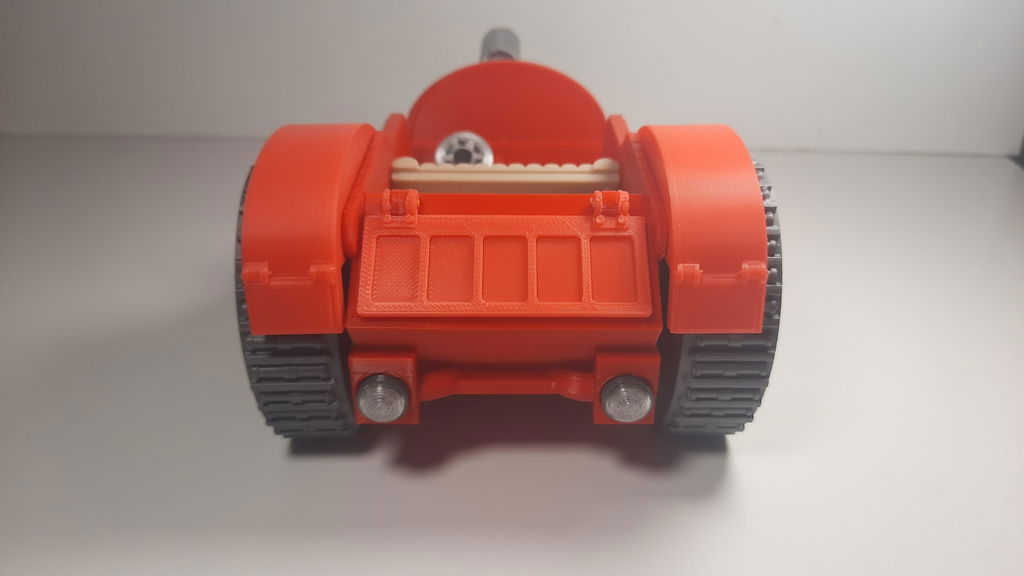
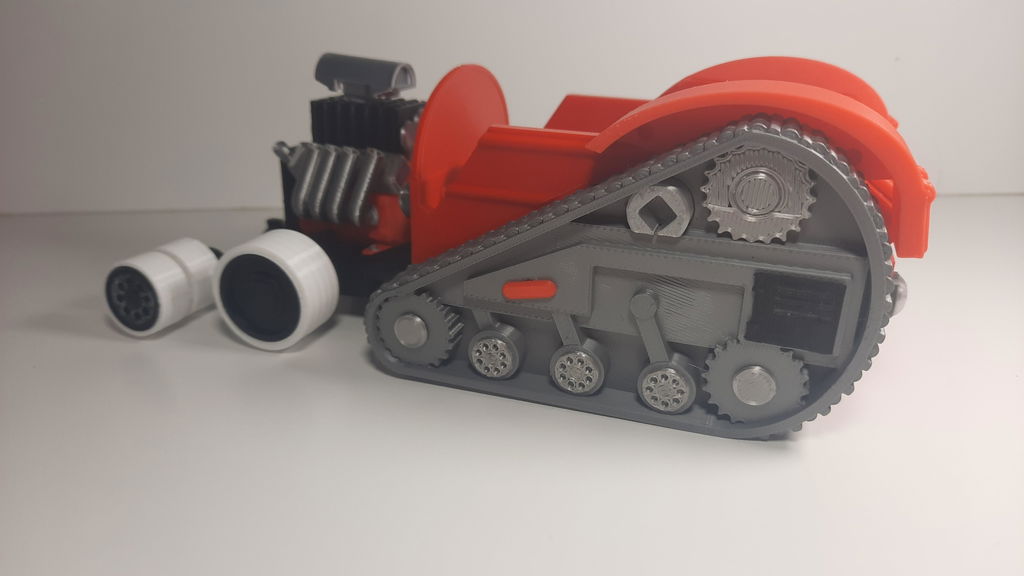
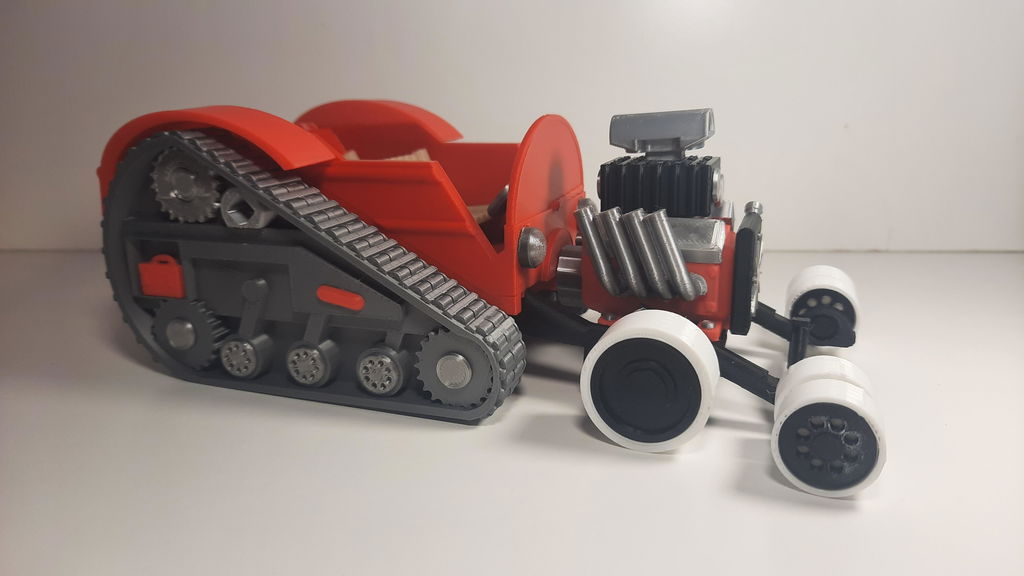
Polymaker has become my all time favorite filament. The color selection is great and very consistent from one project to the next. It always prints smoothly and I rarely have print failures due to adhesion or clogging.
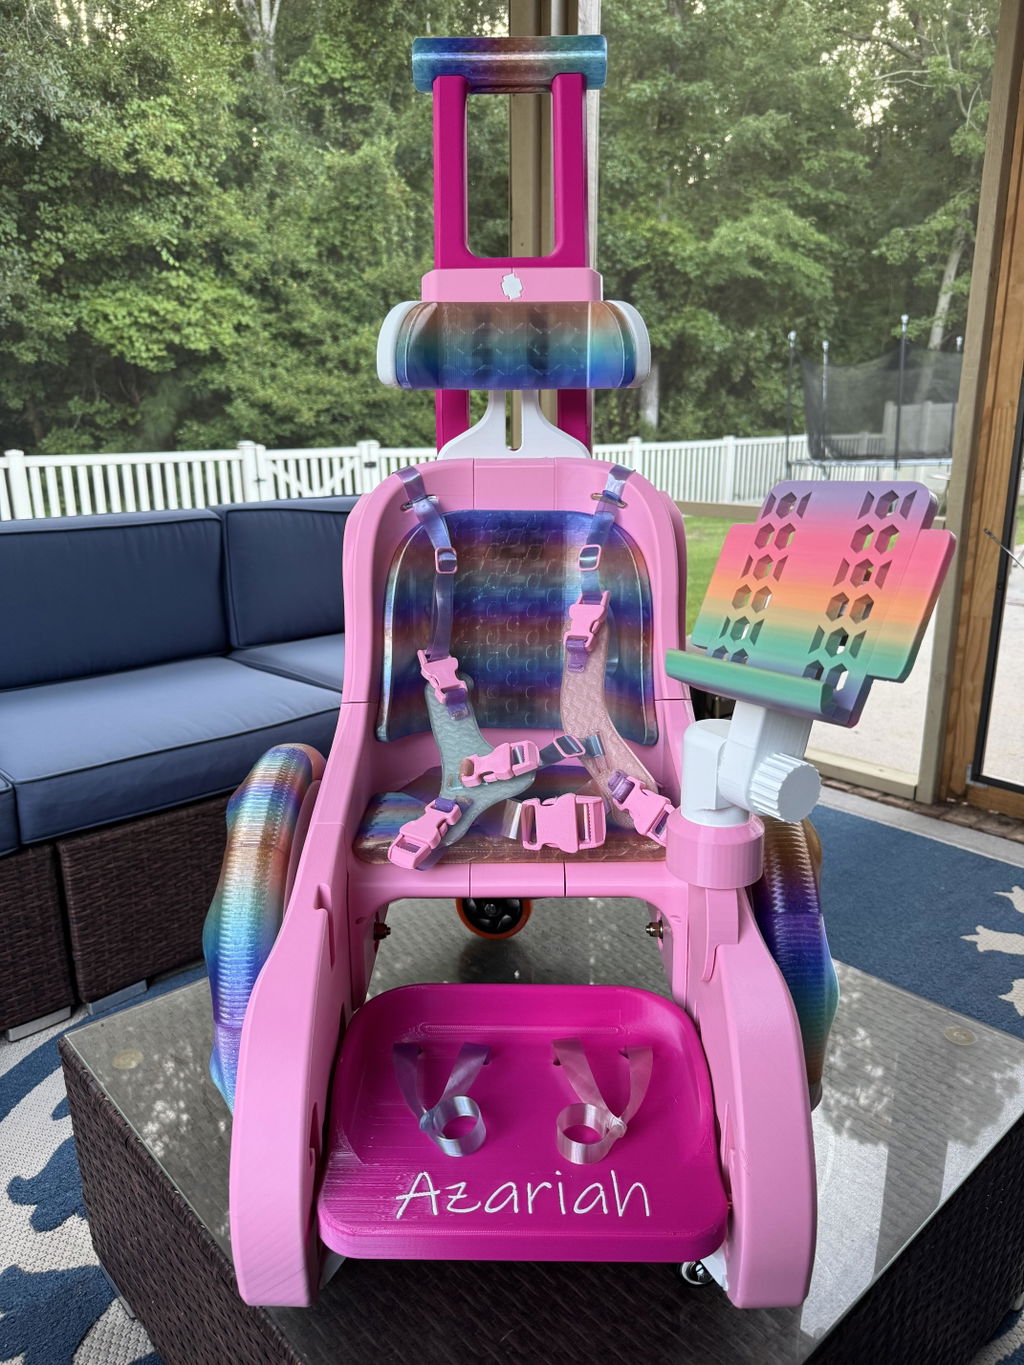
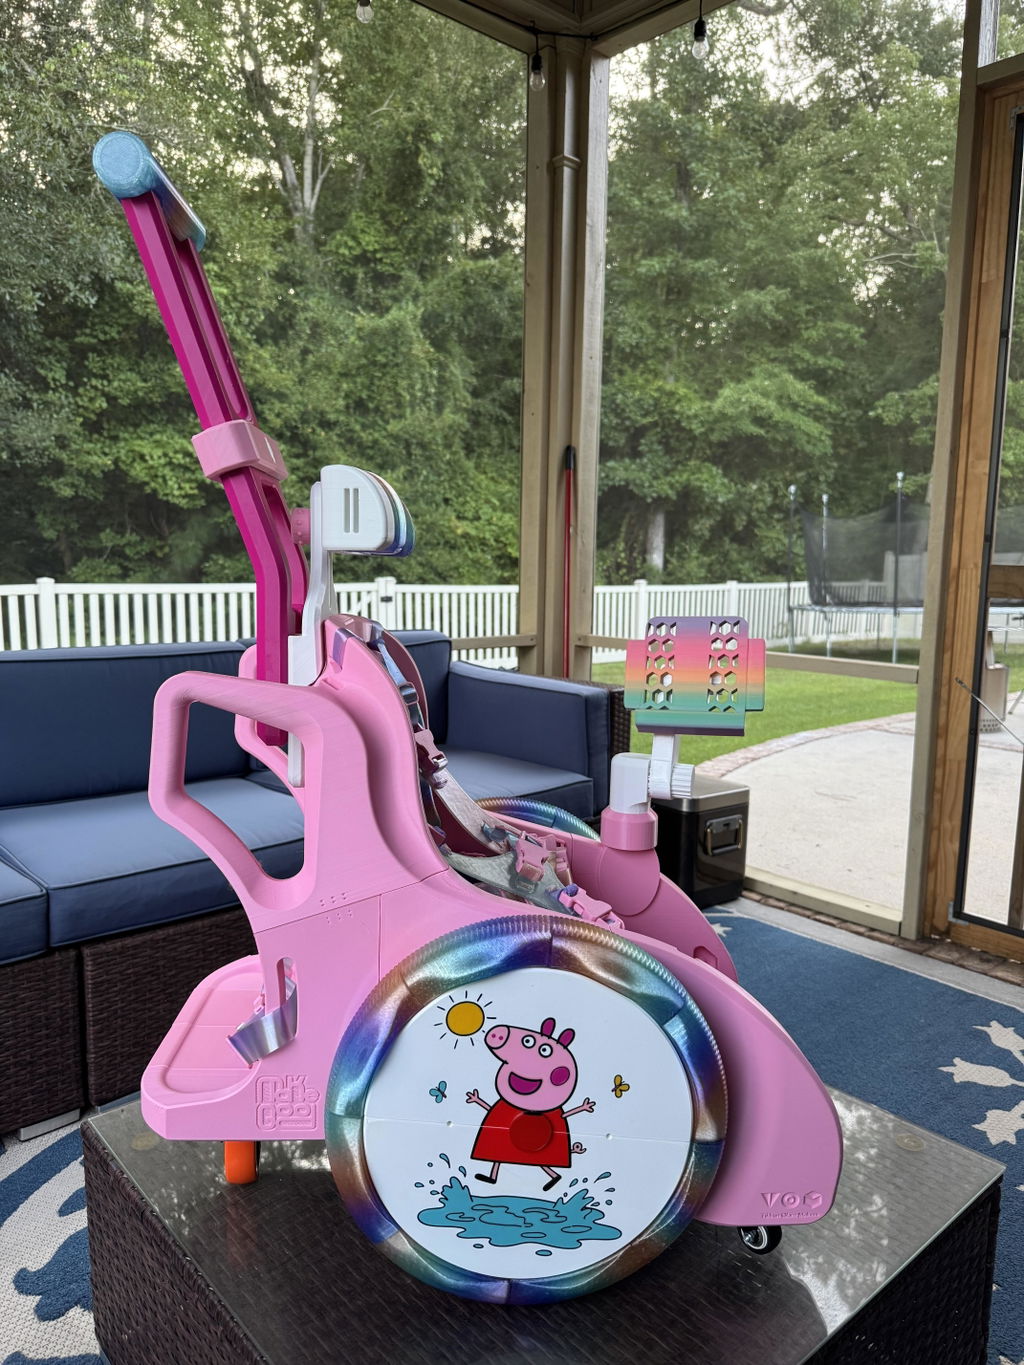
Printed with this on a bambu A1 mini. extremely smooth, sturdy looking prints all around. Really recommend this for its price.
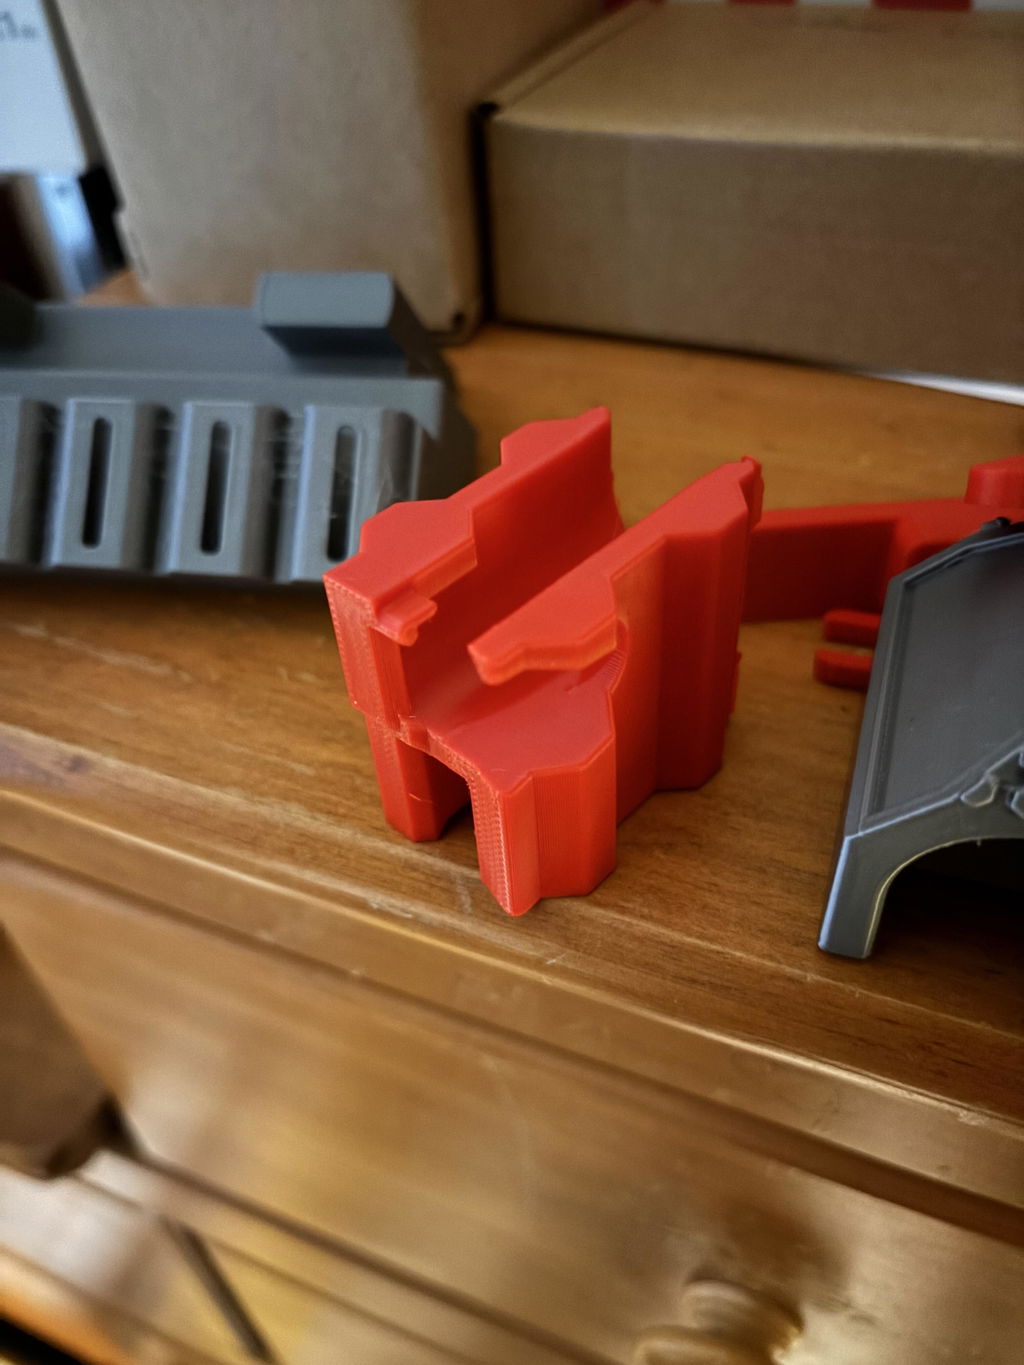
I used this on a project I did for a local restaurant and it printed so smooth. The client loved the look. Great product.
I've been printing with Polymaker PETG now for about 6 months and have had exceptional results. No clogs, great layer adhesion, strength, and it irons well. Overall a fantastic product!

I love Polymaker PETG! I print with it constantly because it has good layer adhesion, a lot of great color choices, and is stronger and can withstand higher temperatures than PLA!

I love polymaker's new PETG formula. It prints beautifully and has excellent layer adhesion.
I used it to print some filament shelf brackets I designed to use some old square metal tubing left over from an old bed frame. It's held up great for the past couple of months since I put up the shelves and loaded them with filament. I print a lot of PETG and this will be my go-to PETG for the foreseeable future. I just need polymaker to make a lime green now... 🍻


I love the dark green PETG it prints great!!! I will be ordering lots more.


Prints perfectly, but dont forget to dry your filament!

Great quality print, no complaints there. Was using it to build my hydroponics tower!

This PETG prints well on both the Anycubic Kobra 3 Max or Snapmaker U1. The Teal color is a perfect match for the Polymaker brand color.

Broke the front assembly and complete hotend by gunking up all over the nozzle and up into the print head housing. Bought a second front assembly and another complete hotend and ensure everything was set appropriately and filament is dried. Same thing happens a second time. Swap the front assembly and complete hotend a THIRD time and print with a different brand of PETG in my AMS and that prints fine. Ended up just throwing the rest of this spool away. Probably won't be buying from Polymaker for awhile with an experience like that; unacceptable.

Hey! We followed up via email recently - we are very sorry for the issues! We can be sure to help troubleshoot or replace via those emails.
good and strong material

I purchased PETG and it was great. Spools neatly wound and had no issues. Will be making another bulk purchase, soon.

Polymaker did it again!

Polymaker is my absolute go-to for 3D printing filament! Their color palette is massive, and they offer an incredible ecosystem of specialized and engineering filaments—from their Fiberon PA6-CF20 to unique lines like their casting and polycarbonate materials—giving them a variety that most other brands can't match. Lately, I’ve been using their new formula PETG, and I'm incredibly impressed. It prints fast with zero issues and offers fantastic layer adhesion. I'm already planning my next orders for their translucent PETG, ASA, and additional engineering filaments. If you want unmatched variety and reliability, Polymaker is the best out there.


