


5-10 days
Payments
Beschreibung
Beschreibung
PolyLite™ PLA-CF: Kohlefaserverstärkte Festigkeit und Präzision
Hochwertige Kohlefaserverstärkung
PolyLite™ PLA-CF ist ein leistungsstarkes PLA-Filament, das mit 8 Gewichtsprozent geschnittener Kohlefaser angereichert ist. Diese fortschrittliche Zusammensetzung sorgt für außergewöhnliche Steifigkeit und Festigkeit und eignet sich daher ideal für anspruchsvolle technische Projekte und funktionale Prototypen.
Hervorragendes Oberflächen-Finish und Maßgenauigkeit
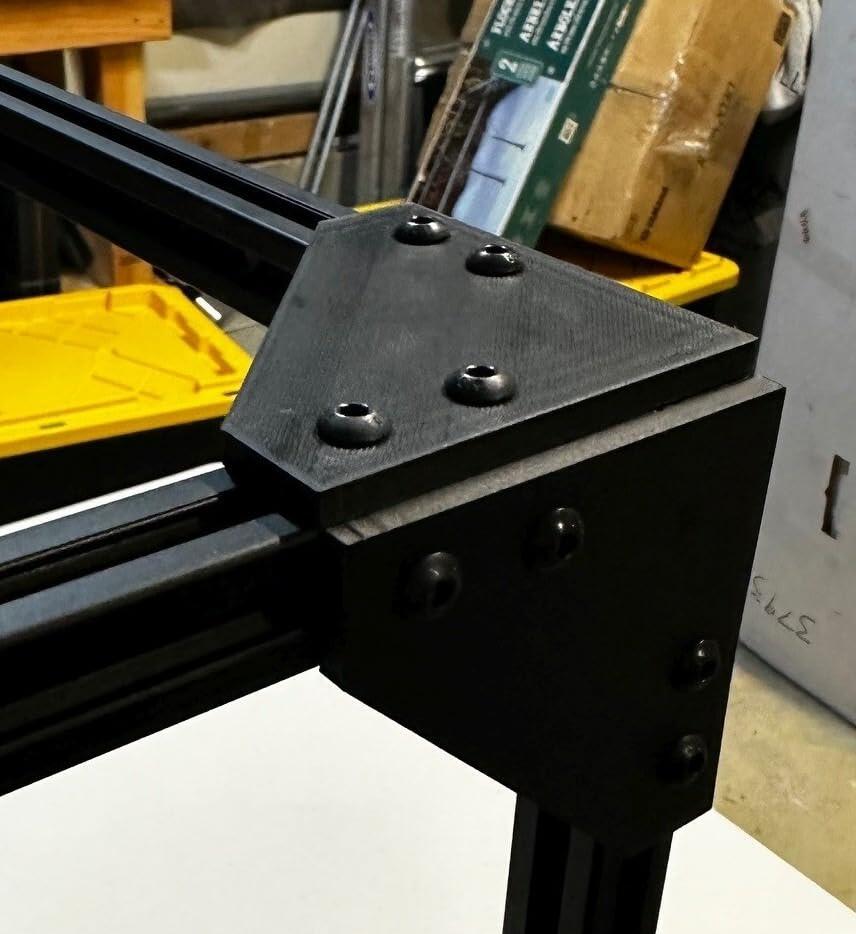
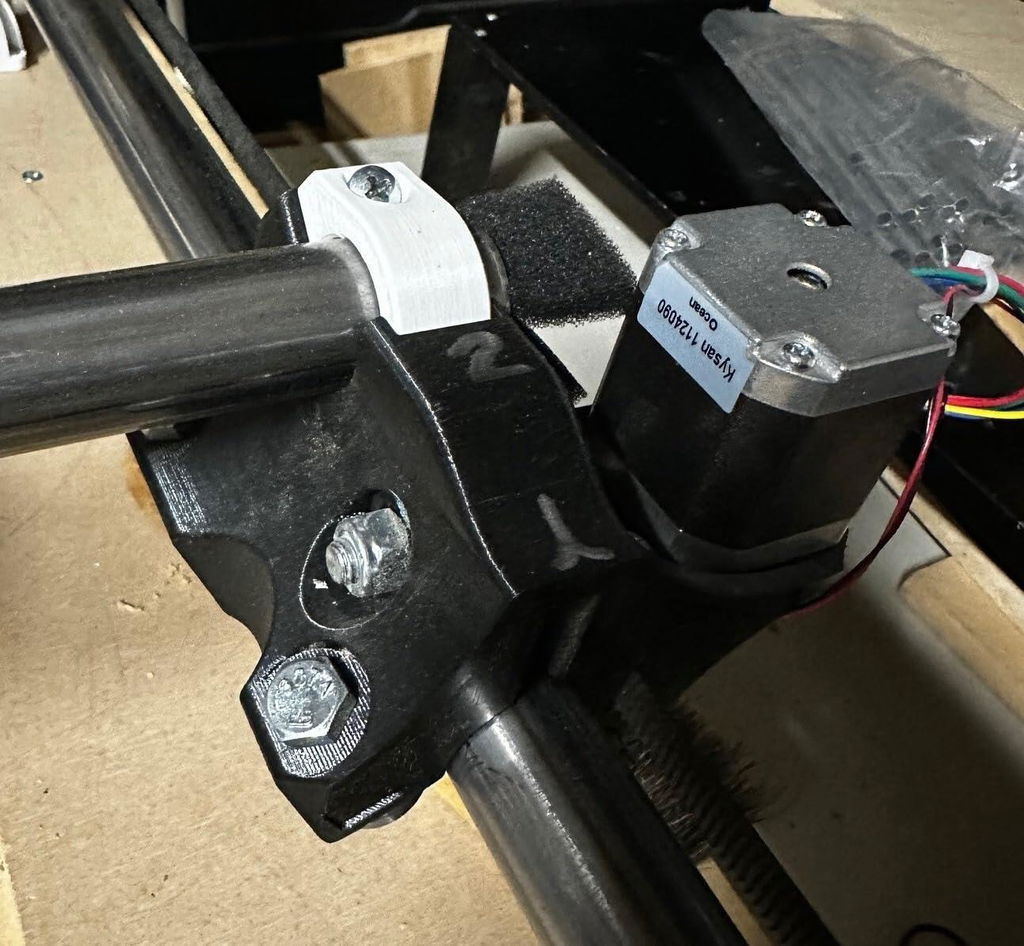
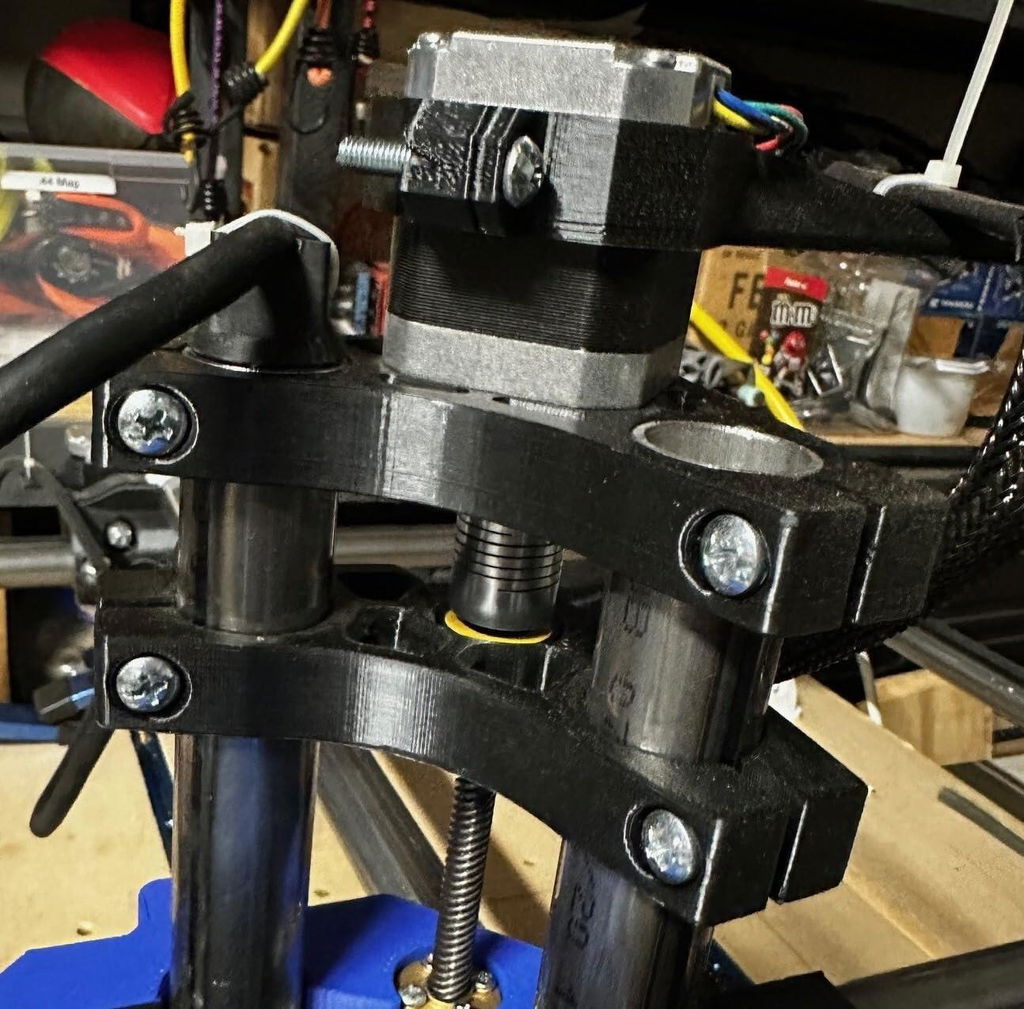
Dank des Kohlefaseranteils weisen die Drucke ein ansprechendes mattes Finish in Schwarz mit nahezu unsichtbaren Schichtlinien auf. Die geringe Schrumpfung des Filaments gewährleistet eine ausgezeichnete Maßstabilität, sodass die Teile sowohl präzise als auch optisch beeindruckend sind.
Einfaches Drucken mit professionellen Ergebnissen
PolyLite™ PLA-CF kann mit den üblichen PLA-Einstellungen gedruckt werden und ist dadurch für eine breite Anwendergruppe geeignet. Für optimale Ergebnisse und um den Düsenverschleiß durch die abrasive Wirkung zu verhindern, wird dringend eine gehärtete Düse empfohlen.
Ideal für anspruchsvolle Anwendungen Wählen Sie PolyLite™ PLA-CF, wenn Ihr Projekt hohe Steifigkeit, einfaches Drucken und ein professionelles Erscheinungsbild erfordert - perfekt für fortgeschrittene Hobbyanwender und professionelle Ingenieure.
Druckanforderungen
Druckeinstellungen
Druckeinstellungen


Technische Daten
Alles, was Sie brauchen, bevor Sie auf „Drucken“ klicken
Drucktipps
- Verwenden Sie eine gehärtete Düse, da die gefüllte oder partikelförmige Formulierung Messingdüsen abnutzen kann.
- Beginnen Sie innerhalb der empfohlenen Düsentemperatur von 190–230 °C und der Betttemperatur von 25–60 °C und nehmen Sie anschließend kleine Anpassungen für den Drucker und das Modell vor.
- Verwenden Sie die empfohlene Einstellung für den eingeschalteten Lüfter und halten Sie die Druckgeschwindigkeit zwischen 50 und 300 mm/s.
- Führen Sie vor einem langen Druck einen kleinen Testdruck durch und passen Sie die Einstellungen nur innerhalb des veröffentlichten Druckbereichs an.
| Property | X-Y | Z | Value | Method |
|---|---|---|---|---|
| Density | — | — | 1.29 g/cm³ Important | ISO 1183 |
| Tensile strength | 31.2 MPa Important | 15.1 MPa Important | — | ISO 527 |
| Elongation at break | 13.2 % Important | 0.9 % Important | — | ISO 527 |
| Bending strength | 51.7 MPa Important | — | — | ISO 178 |
| Bending modulus | 3380.5 MPa Important | — | — | ISO 178 |
| Young's modulus | 3280.7 MPa Important | 2213.1 MPa Important | — | ISO 527 |
| Charpy, notched | 5.5 KJ/m² Important | — | — | ISO 179 |
| Melting temperature | — | — | 155.43 °C Important | ISO 11357 |
| Glass transition temperature (Tg) | — | — | 52.83 °C Important | ISO 11357 |
| Vicat softening temperature | — | — | 64 °C Important | ISO 306 |
| HDT (0.45 MPa) | — | — | 54 °C Important | ISO 75 |
| HDT (1.8 MPa) | — | — | 50 °C Important | ISO 75 |
Getestet an Prüfkörpern mit 100 % Füllung. X-Y = quer zu den Schichten, Z = zwischen den Schichten (Schichthaftung).
Häufig gestellte Fragen
Fragen? Wir haben die Antworten. Von der Auswahl des richtigen Materials bis zur Pflege deiner Spulen findest du hier alles, was du wissen musst, an einem Ort.
How much carbon fiber does PolyLite™ PLA-CF contain?
Will the spools work in an AMS?
Is this material food safe?
Do you sell refills?
Is this material recyclable?
Bewertungen
Customers praised this PLA-CF filament for exceptional print quality and a distinctive matte finish that hides layer lines beautifully. Many noted it "prints like a dream" with minimal tuning required. However, some reviewers mentioned sub-par layer adhesion compared to standard PLA, making it best for aesthetic prints rather than high-strength applications.
This filament performed extremely well under load and is a go to choice for pla printers.
And quickly becoming my favorite filament for printing most things
Best PLA for accuracy, detailed model printing.
Love it !
Great Filament , Had a question, and AI answered it. Of Course, had nothing to do with question.
Excellent quality, print results are really great!
WOW. This printed so good!
I wouldn't use this on something needing fantastic layer adhesion or durability, but when you want a matte finish with beautiful layer lines this stuff is perfect.
Ordered for a specific project and met all expectations
Print quality is top notch
I use this in my x1c printer and it prints like a dream! Has a great finish that hides layer lines really well.
In general, this filament is great for making good looking prints, but the filament has sub par layer adhesion compared to normal pla, and other pla-cf. But by far this pla-cf is the best looking in my experience, so if you don't need any crazy strength or just want something to look very good it is a good option and a decent price.
Good black filament pla prints well
once u have the settings right it gets a 5 star for everything.... but like all filaments if the settings are not right with your printer all filament is NOT going to print well
I had a ton of trouble getting this to stick to the bed due to a printer mistake. It works well now, just like regular PLA.
Prints great with very little tuning. Super strong and has a nice matte finish.
This stuff printed awesome out of the box. The matt look is unparalleled compared to all other filaments I have tried and really helps hide the layer lines. It is very ridged which is the reason I got it. If not for the cost I would replace most of my pla with this stuff.
This CF PLA printed really nice and looked great!
This filament prints exceptionally well. And produces significantly stronger parts than standard pla
It looks really nice and prints easily. Seems really strong when printing at 100% infil.
About half way through my first roll, prints very nice, very forgiving, and supports come off clean. For sure will be buying more rolls of this stuff
This is a really good PLA filament. I think I read additives like carbon fiber helps with warping and most of my prints did not warp, I was so scared of warping because I've had issues with it in the past but with this roll of filament prints came out great, there light be slight lifting at the corners though.
Prints beautiful pieces and prints like butter. I love this stuff.
I have been a fan of Polymaker for a bit now and this product does not disappoint, its 8% CF in it and will print just like there PLA in everyway. Also has a really cool look to it. Its no idea for detailed prints by any means they have other stuff for that, but for high quality parts you need to make it will more then do the job.
I like the material itself, I'd like Polymaker to publish the TDS for these new materials they're releasing :)
What is the best support material to use with Polylite PLA-CF
We do not have a designated support material for PLA-CF, but PolyDissolve, PolySupport for PLA, PETG or even CoPE should work. That said - parent PLA-CF support material breaks off pretty easily, but any of those other suggestions should work as well.
