


5-10 days
Payments
Beschreibung
Beschreibung
PolyLite™ PC: Translucent, hitzebeständig und steif
Entwickeltes Polycarbonat für den 3D-Druck
PolyLite™ PC wird aus einem speziell für den 3D-Druck entwickelten Polycarbonat-Harz hergestellt und gewährleistet zuverlässige Leistung sowie eine einfache Anwendung. Diese Formulierung bietet eine ausgezeichnete Steifigkeit und Hitzebeständigkeit und eignet sich daher für anspruchsvolle Anwendungen.
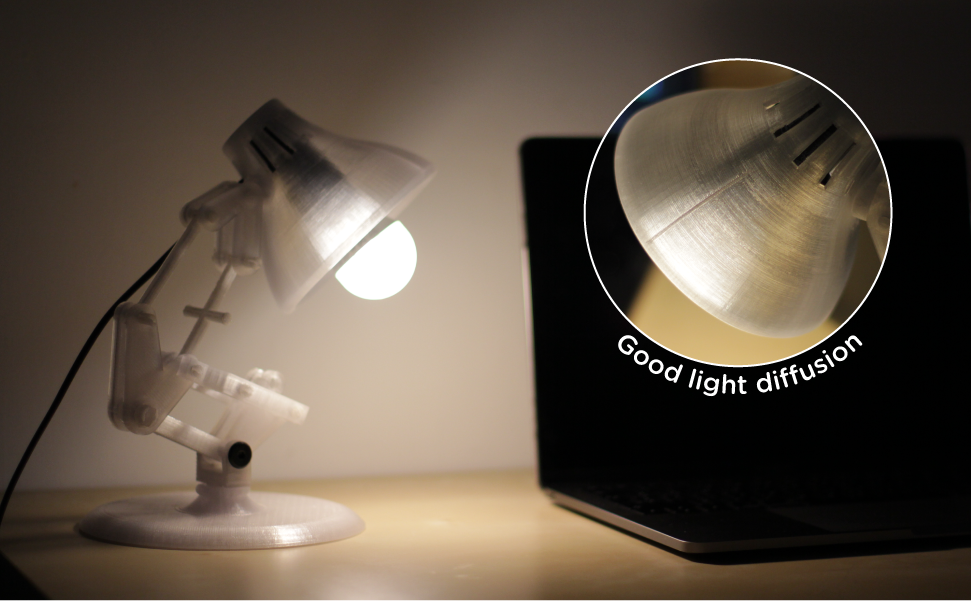
Lichtstreuende und Translucent-Eigenschaften
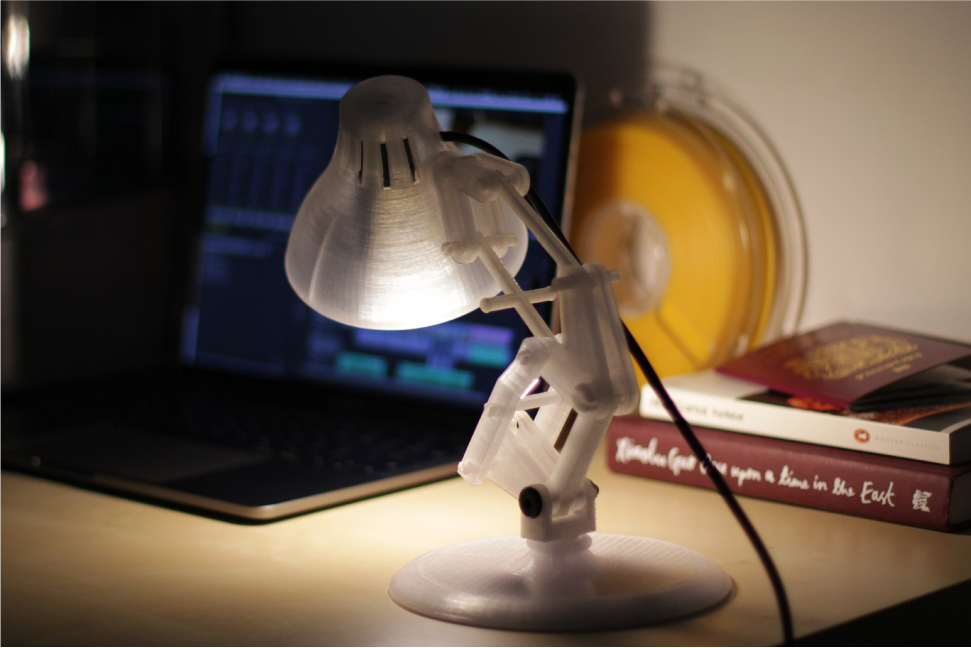
Dank seiner beeindruckenden Transluzenz lässt PolyLite™ PC Licht hindurch und ist damit eine ausgezeichnete Wahl für Projekte, die eine Lichtstreuung oder ästhetische Beleuchtungseffekte erfordern.
Einfaches Drucken mit Einhausung
Für optimale Ergebnisse sollte PolyLite™ PC in einer Einhausung gedruckt werden, die die Umgebungsluft einschließt. Dadurch bleiben die Temperaturen stabil, und es entstehen beeindruckende, hochwertige Drucke mit minimalem Verzug.
Ideal für funktionale und ästhetische Teile
Wählen Sie PolyLite™ PC, wenn Sie ein Filament benötigen, das Steifigkeit, Hitzebeständigkeit und eine ansprechende Transluzenz vereint - perfekt für funktionale Komponenten und optisch beeindruckende Modelle.
Druckanforderungen
Druckeinstellungen
Druckeinstellungen
PolyLite™ PC
Schlüsselfunktionen
- Hohe Stärke & Wärmebeständigkeit
- Transparent & Lichtverbreitung
- Versatile
PolyLite™ PC - Transparent / 1,75 mm / 1 kg ist nachbestellt und wird versendet, sobald es wieder auf Lager ist.

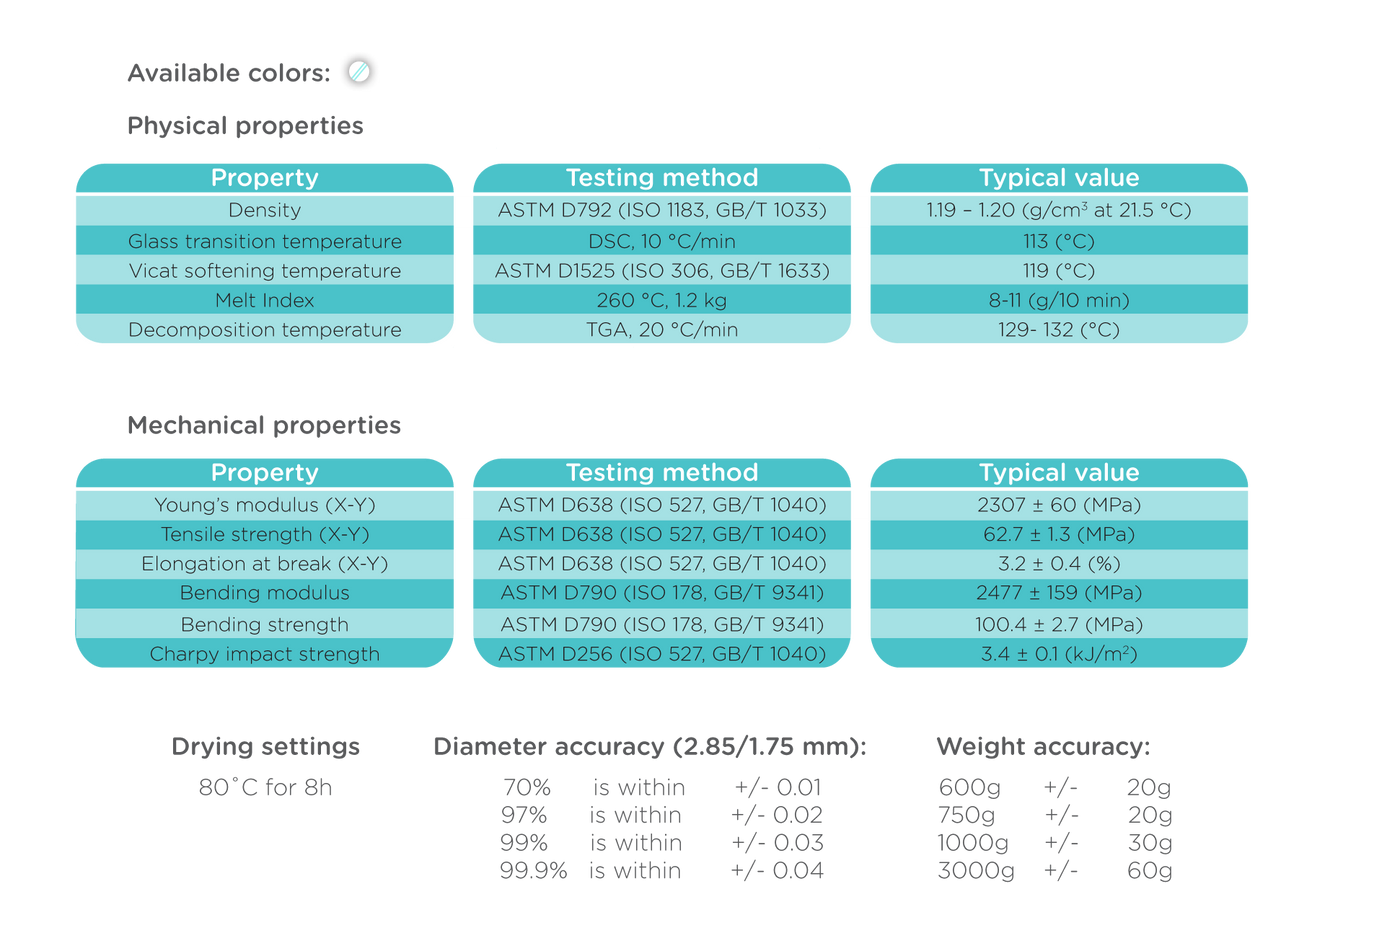
Technische Daten
Alles, was Sie brauchen, bevor Sie auf „Drucken“ klicken
Drucktips
- Halten Sie das Filament verschlossen und trocken; verwenden Sie den angegebenen Trocknungszyklus bei 75 °C / 6 h, wenn feuchtigkeitsbedingte Fehler auftreten.
- Verwenden Sie eine Einhausung, vermeiden Sie Zugluft und halten Sie die empfohlene Betttemperatur ein, um Verzug und Schichtablösung zu reduzieren.
- Verwenden Sie ein Ganzmetall-Hotend und drucken Sie aus einer Trockenbox, da dieses technische Material eine hohe Temperatur und strenge Feuchtigkeitskontrolle erfordert.
- Beginnen Sie innerhalb der empfohlenen Düsenbereiche von 250–270 °C und Betttemperaturbereiche von 90–105 °C und nehmen Sie anschließend kleine Anpassungen für Drucker und Modell vor.
- Verwenden Sie die empfohlene Einstellung für den ausgeschalteten Kühlventilator und halten Sie die Druckgeschwindigkeit zwischen 50 und 200 mm/s.
| Property | X-Y | Z | Value | Method |
|---|---|---|---|---|
| Density | — | — | 1.19 g/cm³ Important | ISO 1183 |
| Tensile strength | 69.1 MPa Important | 52.8 MPa Important | — | ISO 527 |
| Elongation at break | 4.8 % Important | 2.7 % Important | — | ISO 527 |
| Bending strength | 106.1 MPa Important | — | — | ISO 178 |
| Bending modulus | 2640 MPa Important | — | — | ISO 178 |
| Young's modulus | 2497 MPa Important | 2371 MPa Important | — | ISO 527 |
| Charpy, notched | 4.1 KJ/m² Important | — | — | ISO 179 |
| Glass transition temperature (Tg) | — | — | 113 °C Important | ISO 11357 |
| Vicat softening temperature | — | — | 120 °C Important | ISO 306 |
| HDT (0.45 MPa) | — | — | 111 °C Important | ISO 75 |
| HDT (1.8 MPa) | — | — | 107 °C Important | ISO 75 |
Getestet an Prüfkörpern mit 100 % Füllung. X-Y = quer zu den Schichten, Z = zwischen den Schichten (Schichthaftung).
Häufig gestellte Fragen
Fragen? Wir haben die Antworten. Von der Auswahl des richtigen Materials bis zur Pflege deiner Spulen findest du hier alles, was du wissen musst, an einem Ort.
Was ist Anneeling?
Werden die Spools in einer AMS arbeiten?
Das macht PolyLite™ PC Absorbiert die Feuchtigkeit?
Warum werden meine Teile entlang der Layer-Linien zerbrechen?
Reviews
Customers praised this filament for its excellent print quality and heat resistance. Many noted "minimal warping" and "very clean prints" that are easy to tune. The material excels in high-temperature applications, resisting melting in hot conditions. However, some customers experienced post-print stress cracks without annealing equipment.
I’ve had good results with this filament for functional parts. It prints nicely in an enclosed printer and the finished pieces are tough without feeling overly brittle. Larger prints can warp if the settings aren’t right, but after getting it dialed in, it has been very reliable.
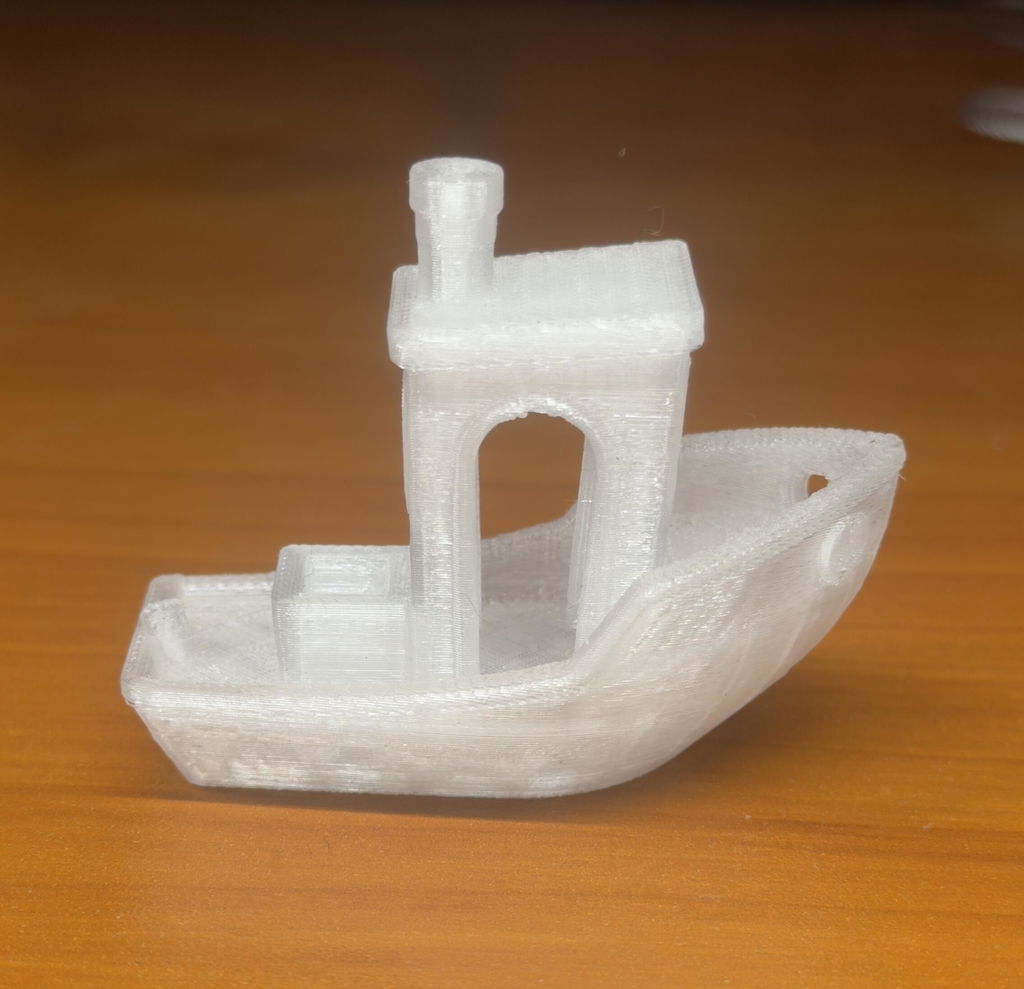
It worked well, had minimal warping on my core one, overall easy to print for being pc.
Good deal good product fast shipping to canada,will probably buy from them now
PolyLite is nice clean material, and it works well with my H2S system. Having just received the material I've had a limited amount of projects. But based on what I've printed the material has some great properties.
Sincerely,
RS
This product is yet another wonderful example of great quality. Polymaker products demonstrate superiority in both their products as well as the end result that they help to produce.
Everything to love about this
I did some 3d prints in PLA for a client who then subsequently left them in his truck in the middle of Summer in Arkansas and they... for lack of a better word... melted. So we switched to this and not only did it print beautifully, but it doesn't melt in a hot car in the summer. I also printed a new vent for the heater in my motorhome (which also melted when I printed it in PLA) and in my limited testing, it didn't melt with the heater on. This stuff is great.
did everything it should
Print settings were pretty easy to dial in, makes great prints. But all of my prints with it have suffered post print stress cracks. You are supposed to anneal it to prevent that, but I don't have the equipment to do that. I tried in a PID controlled toaster oven but that warped the print (It did turn the print completely glass transparent though, which if I could figure out how to achieve that without warping the print would be amazing).
I really enjoyed using this material. I had to reduce flow by 8%, which is far more than I feel I should have, but prints came out within expectable dimensions and with very nice surface finishes after this change. The PCFR has a marginally less glossy finish to their normal PC blend that looks very nice for a whiteish filament.I have not tested the ability to resist flames nor do I intend to but I have been happy with the price, print quality, and temperature resistance which I found to be slightly better than ABS & ASA.
Tip top stuff
Very easy to tune in for my printer. Printing at 265 on the hotend and 100 bed temp. All my prints have come out very clean with this filament so far.
I've heard horror stories about PC and was prepared for a fight. However, this stuff works great. It laid down great and had a nice shiny surface finish. Very smooth to the touch. Beat on my parts a little bit and they seem tough. I'll see over time I suppose.The only thing I needed to do is add a little bit of gluestick on my PEI plate since tall prints got close to coming undone.Nozzle: 280Bed:100Fan: 10%
