


5-10 days
Payments
Description
Description
Imprimez des pièces ESD de qualité industrielle avec Polymaker™ Fiberon PA612-ESD
Conçu pour les professionnels qui ont besoin de performances là où elles comptent. Grâce à sa protection ESD intégrée, à son renforcement en fibre de carbone et à sa grande stabilité thermique, ce filament en nylon est le matériau de référence pour les applications exigeantes dans les domaines de l'électronique et de la fabrication.
Sûr contre les décharges électrostatiques et prêt à l'emploi
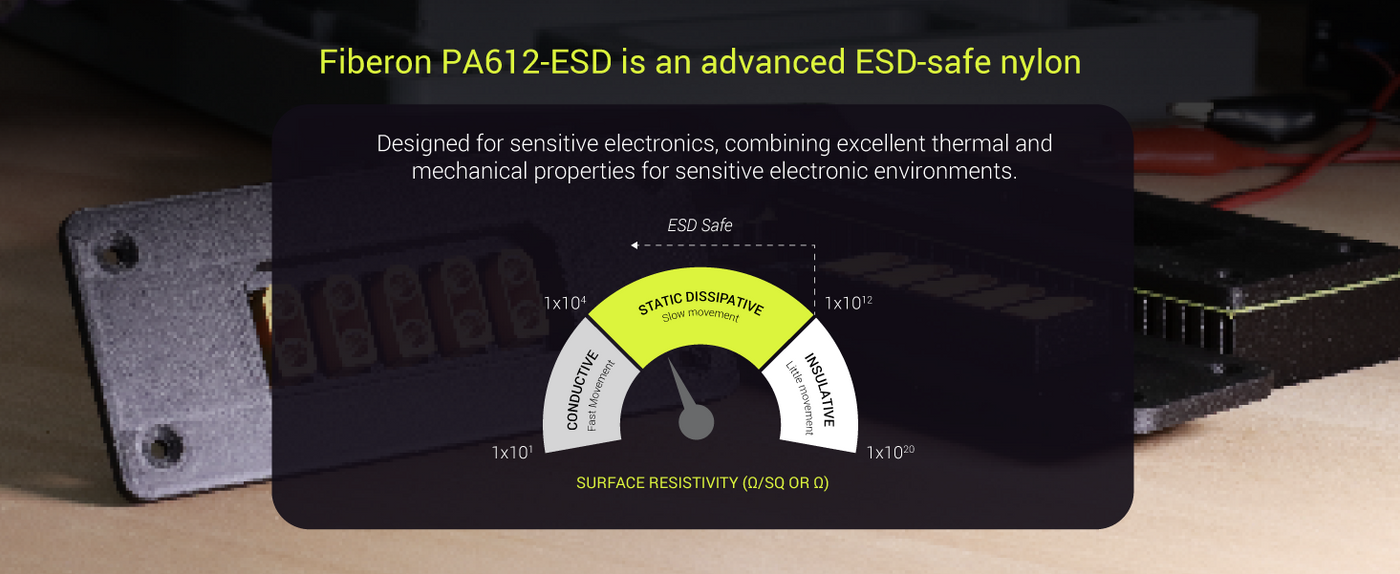
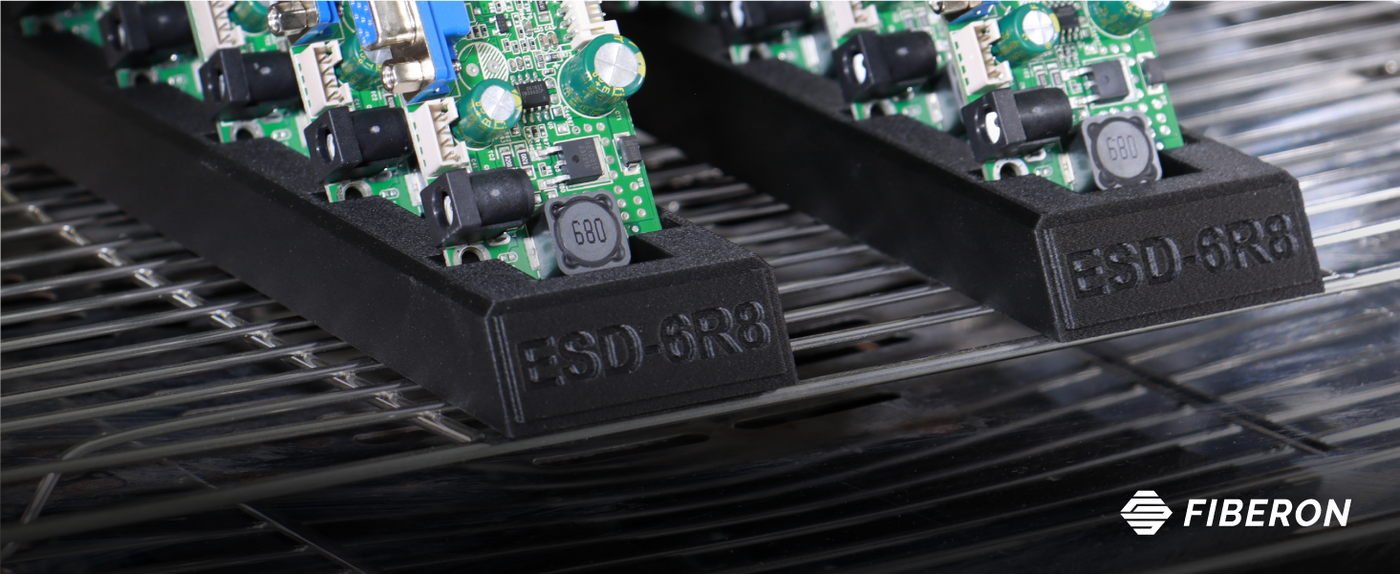
Avec une résistivité de surface de 10⁴–10⁷ Ω/sq, Fiberon PA612-ESD protège les composants sensibles contre les décharges électrostatiques - idéal pour les circuits imprimés, les boîtiers et les outils de salle blanche.
Haute résistance et excellente précision dimensionnelle
Renforcé par des NTC et 10 % de fibre de carbone, ce filament offre une rigidité élevée, une résistance à la traction XY de 84 MPa et une précision dimensionnelle constante.
Conçu pour les hautes températures
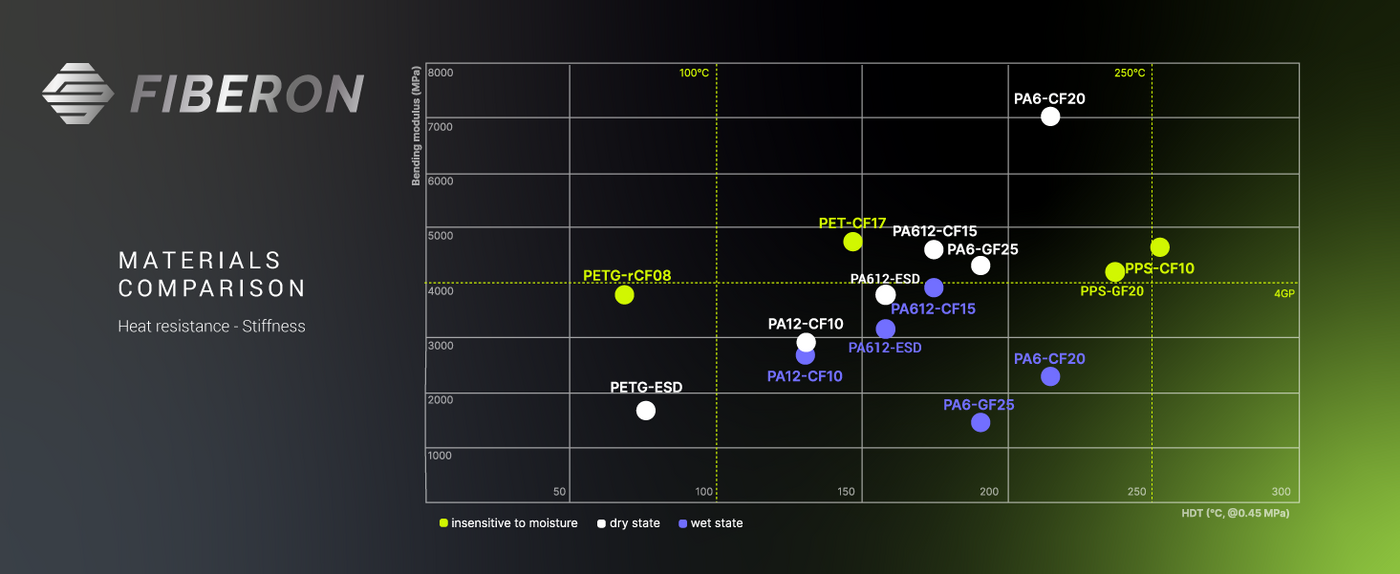
Conserve son intégrité mécanique dans les environnements à haute température, avec une température de fléchissement sous charge pouvant atteindre 157 °C à 0,45 MPa.
Une impression fiable, sans surprise
Imprime rapidement - jusqu'à 300 mm/s - avec peu de déformation et une excellente finition de surface. Il prend en charge les structures autoportantes et reste stable lors des longues impressions.
Compatible AMS, résistant à l'humidité et sans risque d'emmêlement
Chaque bobine est scellée sous vide, sans risque d'emmêlement et compatible AMS : vos impressions restent régulières et votre flux de travail ne connaît aucune interruption.
Besoin de plus d'options ESD ?
Découvrez : Polymaker Fiberon PETG-ESD
REMARQUE : ™ PA612-ESD est chargé en nanotubes de carbone :
Ici se trouve une étude concernant l'ABS chargé en nanotubes de carbone.
Exigences d’impression
Paramètres d’impression
Paramètres d’impression
Fiberon™ PA612-ESD
Caractéristiques clés
- ESD Protection
- High Strength & Stiffness
- High Heat Resistance
- Warp-Free™ Technology :
- High-Speed Printing
Fiberon™ PA612-ESD - Noir / 0.5kg est en rupture de stock et sera expédié dès qu'il sera de nouveau disponible.

Spécifications techniques
Tout ce dont vous avez besoin avant de lancer l’impression
Printing Tips
- Utilisez un hotend entièrement métallique entre 280 et 300 °C ainsi qu’une buse résistante à l’usure, en acier trempé ou en rubis par exemple.
- Stockez et imprimez dans des conditions sèches (humidité relative inférieure à 20 %) ; séchez à 100 °C pendant 10 heures avant utilisation et alimentez l’imprimante depuis une boîte sèche ou un séchoir à filament chauffé pendant l’impression.
- Utilisez un plateau d’impression à 40–50 °C et désactivez le ventilateur de refroidissement ; une chambre chauffée activement n’est pas nécessaire.
- Utilisez un bâton de colle ou du Magigoo PA si l’adhérence au plateau est insuffisante.
- Si le matériau est utilisé comme support pour lui-même, retirez le support avant une absorption excessive d’humidité afin d’éviter une adhésion permanente.
- Effectuez un recuit à 100 °C pendant 16 heures lorsque les performances après recuit indiquées dans la TDS sont requises.
- La Température de la buse et l’orientation d’impression influencent la résistivité de surface ; validez la pièce finie pour l’exigence ESD prévue.
| Property | X-Y | Z | Value | Method |
|---|---|---|---|---|
| Density | — | — | 1.1 g/cm³ Important | ISO 1183 |
| Tensile strength | 84.3 MPa Important | 21.5 MPa Important | — | ISO 527 |
| Elongation at break | 3 % Important | 1.4 % Important | — | ISO 527 |
| Bending strength | 116.2 MPa Important | 39.5 MPa Important | — | ISO 178 |
| Bending modulus | 3745.5 MPa Important | — | — | ISO 178 |
| Young's modulus | 4293.7 MPa Important | 1784.4 MPa Important | — | ISO 527 |
| Charpy, unnotched | — | 4.5 KJ/m² Important | — | ISO 179 |
| Charpy, notched | 5.9 KJ/m² Important | — | — | ISO 179 |
| Melting temperature | — | — | 187.3 °C Important | ISO 11357 |
| Glass transition temperature (Tg) | — | — | 41.8 °C Important | ISO 11357 |
| Vicat softening temperature | — | — | 190 °C Important | ISO 306 |
Testé sur des échantillons avec un taux de remplissage de 100 %. X-Y = transversalement aux couches, Z = entre les couches (adhésion interlaminaire).
Foire aux questions
Vous avez des questions ? Nous avons les réponses. Du choix du matériau adapté à l’entretien de vos bobines, voici tout ce que vous devez savoir au même endroit.
