


5–10 jours
sécurisés
Description
Description
Concepteurs d’impressions :
Anton
Rexi Labs
Segway Bro
Michael Winston
Szeez
JP-3D-Prints
Mattew Ghost
Epiq3D
Hodzinets
Trent Studio
Exigences d'impression
Paramètres d’impression
Paramètres d’impression
Polymaker™ PLA Pro
Caractéristiques principales
- Impression haute vitesse
- durable et durable
- Forte adhérence inter-couches
- Facile à imprimer
- La large Couleur Sélection
Vous aimerez peut-être aussi
![PolyMax PLA 1.75mm 3Le filament d'impression Polymaker - Polymaker Bleu sarcelle]() De €44,95Prix unitaire /Indisponible
![Polysonique PLA 1.75mm 3Le filament d'impression Polymaker Montrer PLAet imprimer VitesseTemps d’impression :]() €31,95Prix unitaire /Indisponible


Spécifications techniques
Tout ce dont vous avez besoin avant de lancer l’impression
Télécharger Tips
- Commencez dans les plages recommandées de 210 à 230 °C pour la buse et de 30 à 60 °C pour le plateau, puis effectuez de petits ajustements selon l’imprimante et le modèle.
- Utilisez le réglage recommandé ON du ventilateur de refroidissement et maintenez la vitesse d’impression à 300 mm/s maximum.
- Effectuez une petite impression test avant un travail de longue durée et n’effectuez des ajustements que dans la plage d’impression publiée.
- Veillez à ce que le trajet du filament soit dégagé et vérifiez que la bobine se déroule sans à-coups avant de lancer une impression longue.
| Propriété | X-Y | Z | Valeur | Méthode |
|---|---|---|---|---|
| Densité | — | — | 1.237 g/cm³ Important | ISO 1183 |
| Résistance à la traction | 39.93 MPa Important | 25.39 MPa Important | — | ISO 527 |
| Allongement à la rupture | 16.57 % Important | 3.05 % Important | — | ISO 527 |
| Résistance à la flexion | 62.12 MPa Important | 49.96 MPa Important | — | ISO 178 |
| Module de flexion | 2438.41 MPa Important | 2368.62 MPa Important | — | ISO 178 |
| Module de Young | 2531.08 MPa Important | 2265.58 MPa Important | — | ISO 527 |
| Résistance au choc Charpy, non entaillé | 51.7 KJ/m² Important | 21.7 KJ/m² Important | — | ISO 179 |
| Résistance au choc Charpy, entaillé | 20.76 KJ/m² Important | — | — | ISO 179 |
| Température de fusion | — | — | 158.9 °C Important | ISO 11357 |
| Température de transition vitreuse (Tg) | — | — | 58.3 °C Important | ISO 11357 |
| Température de ramollissement Vicat | — | — | 63.5 °C Important | ISO 306 |
| HDT (0.45 MPa) | — | — | 58.1 °C Important | ISO 75 |
| HDT (1.8 MPa) | — | — | 55.6 °C Important | ISO 75 |
Testé sur des échantillons avec un taux de remplissage de 100 %. X-Y = transversalement aux couches, Z = entre les couches (adhésion interlaminaire).
Foire aux questions
Vous avez des questions ? Nous avons les réponses. Du choix du matériau adapté à l’entretien de vos bobines, voici tout ce que vous devez savoir au même endroit.
Quelle est la différence entre PolySonic™ PLA Pro et Polymaker™ PLA Pro?
Les spools vont-ils travailler dans un AMS ?
est ce Matériau La nourriture en sécurité ?
Vous vendez des réparations ?
est ce Matériau Recyclable ?
J’ai besoin d’un Enceinte à imprimer PLA Le Pro ?
Il fait PLA Les pro ont besoin d’une Buse?
Est-ce que PLA Pro plus fort que regular PLA ?
Comment devrait PLA Pro est stocké ?
Quels supports fonctionnent avec PLA Le Pro ?
Revue
Customers praised this high-performance filament for exceptional strength, stiffness, and ease of printing. Many called it "the best" or "finest filament," noting it prints smoothly with beautiful colors and minimal failures. Reviewers highlighted its toughness rivaling ABS without printing hassles. Some concerns included packaging changes (missing reusable bags), occasional jamming with new formula, and one delivery issue.
This stuff is stiff!! Beautiful color, I’m running it thru my a1mini and x1. Its my first time trying it, I had to jump on the sale price. But this will probably be my go to for things I need to be super stiff that I don’t want to go thru the hassle of changing material types.
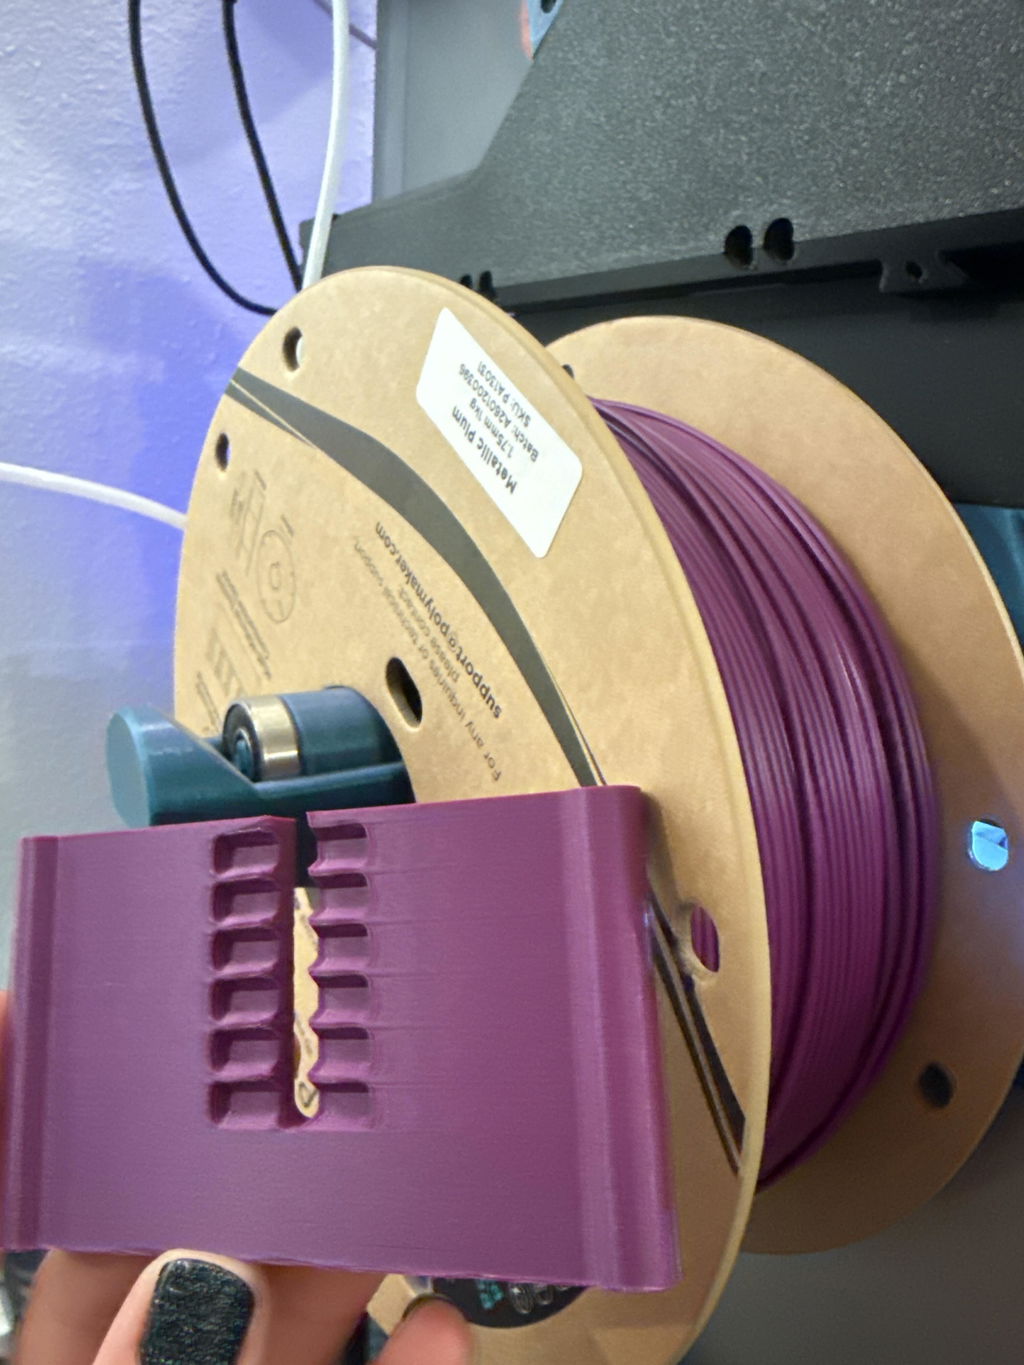
While I'm still all about that PolyLite PLA Pro, I have zero regrets getting this metallic dark blue in the new formula.
Because this is a more aesthetic color, I end up using it for more aesthetic prints and the differences between the old / new formulas don't matter as much. The color has been popular among customers, so it's not one of those spools that's going to sit on a shelf for a long time. It's getting used.
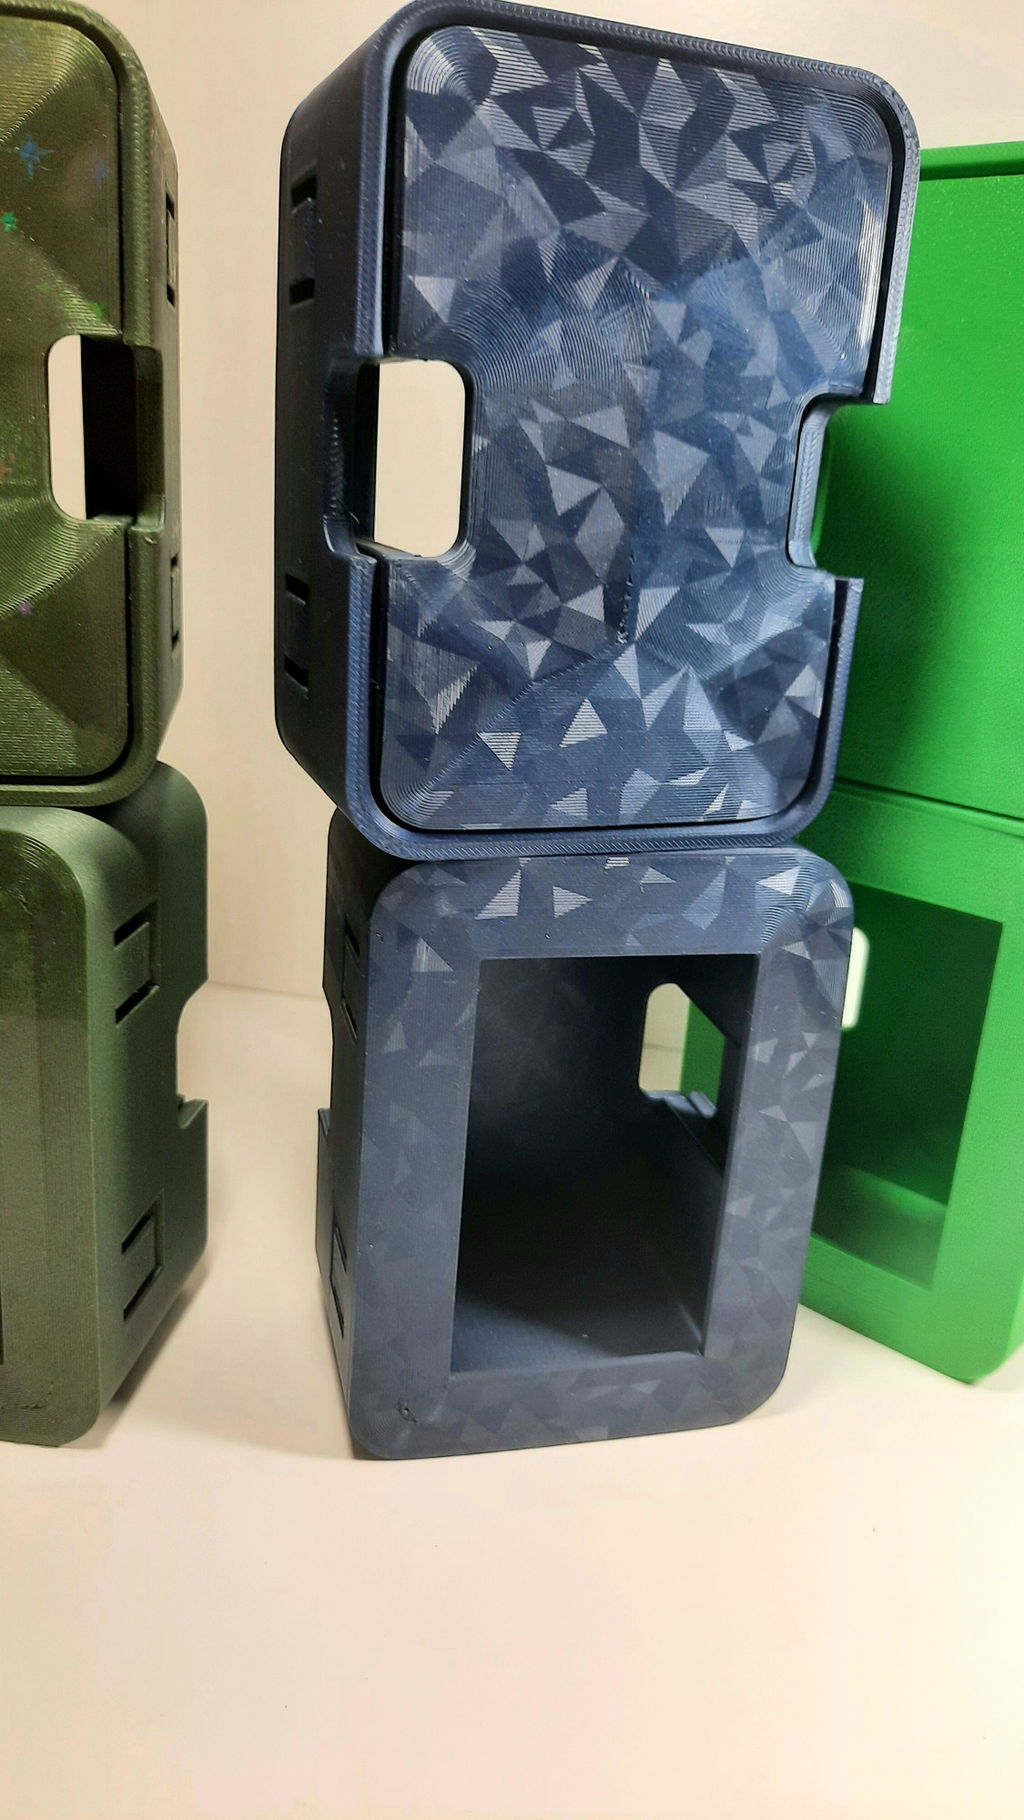
Prints great. Works great in my Qidi Q2
Great saturation and vary smooth print
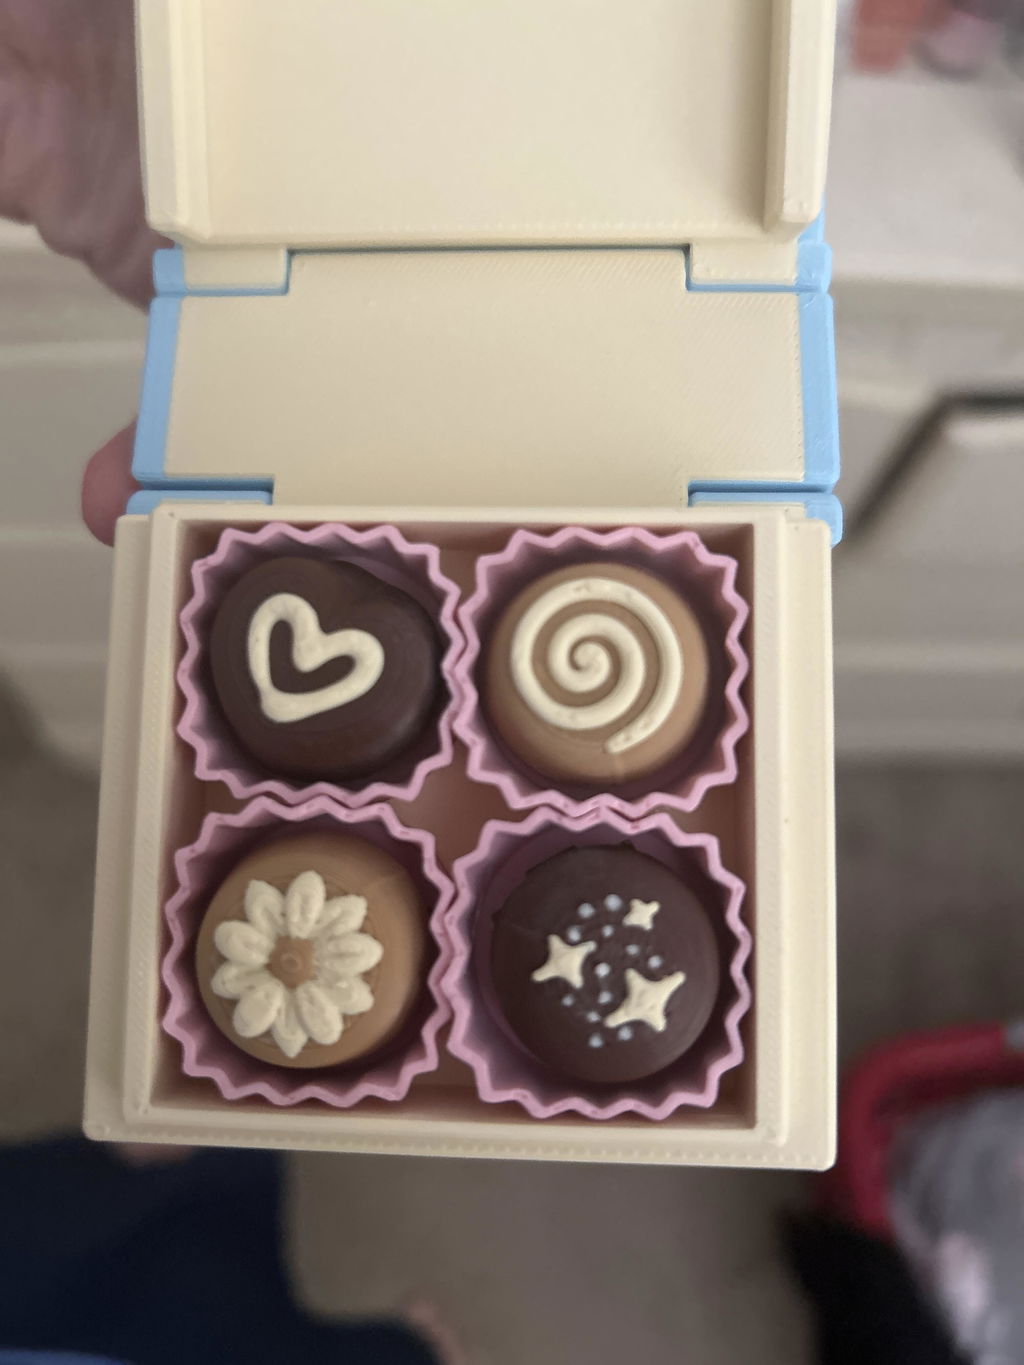
This filament has been THE backbone of all of my print since I started. Holds in humidity decently, has smooth prints and not many failures, and overall easy to print with! Would recommend.

Somehow having a better experience than my Polymaker ASA. Easier to print, sticks to bed without glue and at a lower temp, similar or higher impact resistance? Besides HDT, what is not to love? Very happy overall with all my Polymaker experiences, seriously.

exactly what I needed, ordered 3 more kgs.

Absolute top tier quality. Downloaded. A profile online and it was flawless from the first print.

So far my printing experience with this new PLA Pro formula has been mixed. I have only had 2 serious jams with my setup, and this product is responsible for 1 of them on the first spool I printed of it. Additionally, the functional specs that matter are almost unanimously worse than the old formula. -1 star for being a jam suspect, -1 star for being less functional than the old formula. 3 stars.


Polymaker PLA Pro black prints smooth and clean! Polymaker has the colors I need in stock, and ships pretty quick and for free.

Perfect Prints, good Layer adhesion

Really smooth printing and very sturdy.

good material

Very smooth prints. Just make sure to run the generic PLA settings on your Bambu printer or you might get jams. Otherwise, the prints are very strong and they look perfect.

Perfect filament for my military prints.

I had a serious stringing problem with another brand. I switched to a Polymaker PLA Pro mid-way during the print and the stringing problem disappeared.

Polymaker does it again. Their products are consistent in quality and have yet to give me issues. Quick shipping and overall great service.

Easy printing. Just the right balance of strength and flexibility when printing mechanical parts. I can't wait until they get this packaged for refills.

Used a free coupon from a raffle and there were no issues. The pla I received prints very well and I love the color.

Shipping was quick and the Polymaker PLA Pro filament printed great and was exactly what I needed as far as strength and print quality is concerned. Will buy again!

Works better than the rest. This might not be the cheapest, but you’re paying for quality. This is probably the best filament on the market.

After drying with Polydryer for just an hour, this filament is doing a great job and print right. Can't find major defect on calibration print. The only defect is the "eco friendly spool" which requires an adapter in order to use in Bambu AMS. Also the filament starts to tangle a bit after a few prints.


