


5-10 days
Payments
Beschreibung
Beschreibung
Fiberon™ PET-CF17: kohlefaserverstärktes PET-Hochleistungsfilament
Entwickelt für Festigkeit und Präzision
Fiberon™ PET-CF17 ist ein kohlefaserverstärktes PET-Filament (Polyethylenterephthalat), das gezielt für den 3D-Druck in Engineering-Qualität entwickelt wurde. Mit 17 % Kohlefaseranteil bietet es ein hohes Elastizitätsmodul für exzellente Steifigkeit und Formstabilität und eignet sich damit ideal für funktionale Prototypen und Endanwendungsteile.
Wichtigste Leistungsmerkmale
- Hohes Elastizitätsmodul & hohe Festigkeit: Die Kohlefaserverstärkung sorgt für herausragende Steifigkeit und mechanische Festigkeit, geeignet für anspruchsvolle Engineering-Anwendungen.
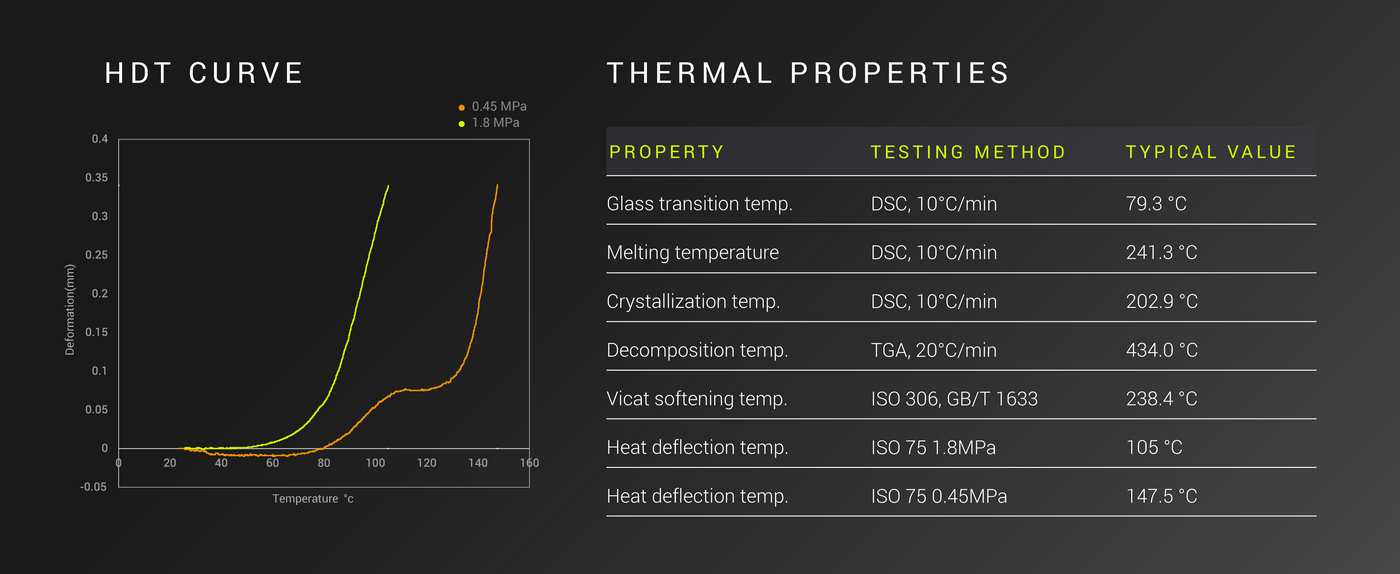
- Hitzebeständigkeit: Behält seine strukturelle Integrität auch bei erhöhten Temperaturen und eignet sich damit für Bauteile, die Hitze ausgesetzt sind oder thermische Stabilität erfordern. Für eine höhere Hitzebeständigkeit ist Tempern erforderlich.
- Feuchtigkeitsunempfindlichkeit: Anders als viele Engineering-Filamente reagiert Fiberon™ PET-CF17 weniger empfindlich auf Feuchtigkeit, was für gleichbleibende Druckqualität sorgt und das Vortrocknen seltener nötig macht.
- Einfach zu drucken: Bietet eine gleichmäßige Extrusion und zuverlässige Betthaftung und ist damit auch für Anwender mit gängigen Hochtemperatur-FDM-/FFF-3D-Druckern und gehärteter Düse zugänglich.
Ideal für Engineering-Anwendungen
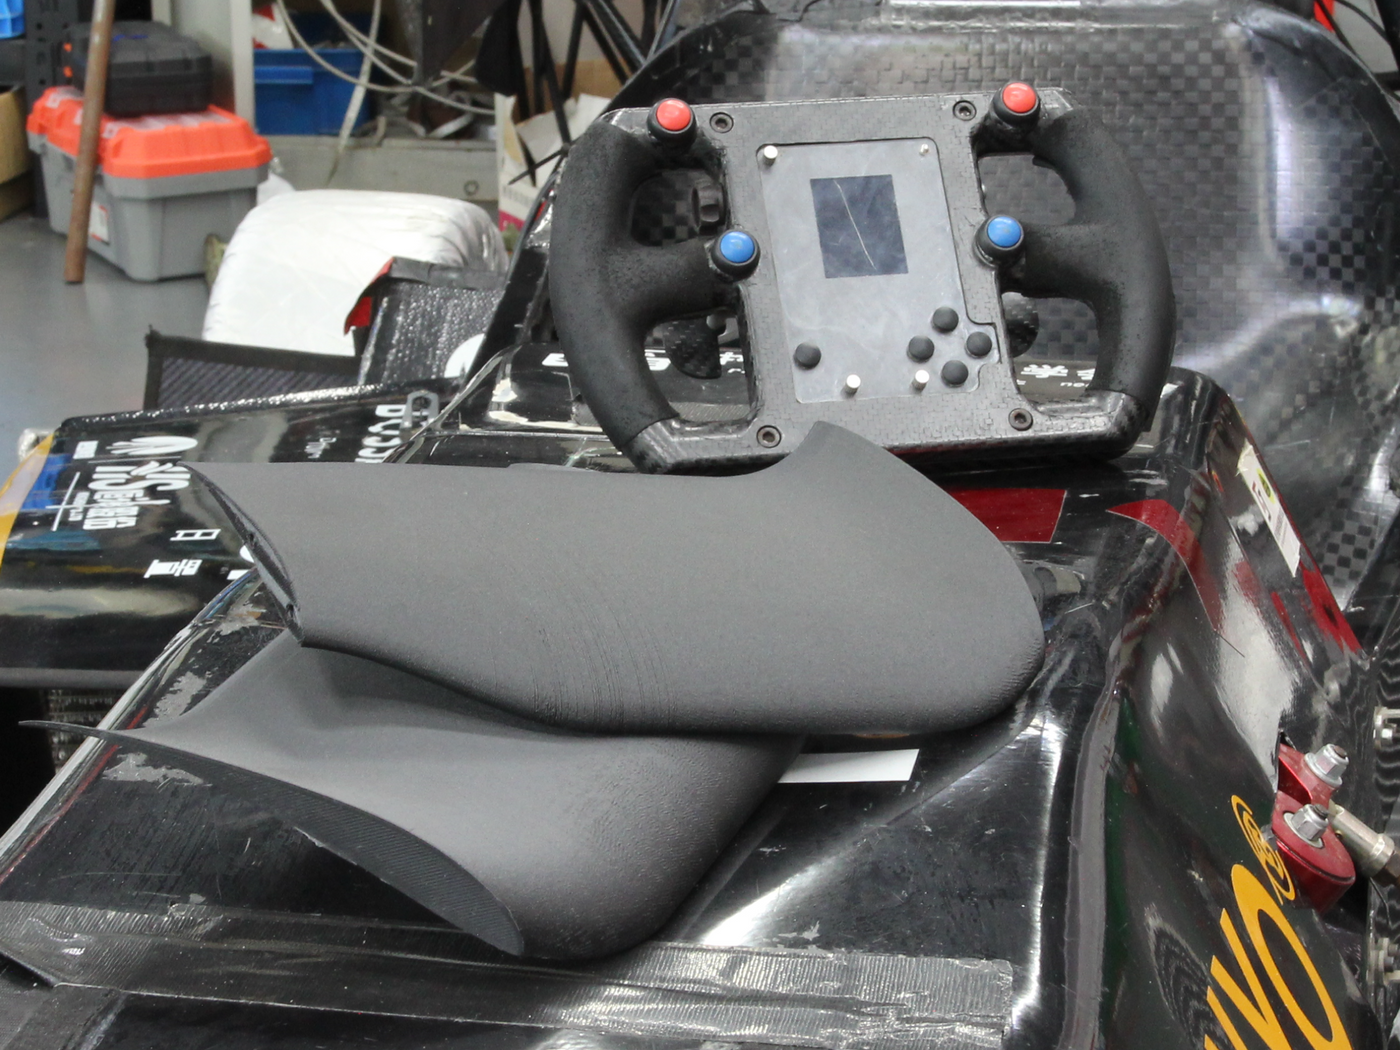
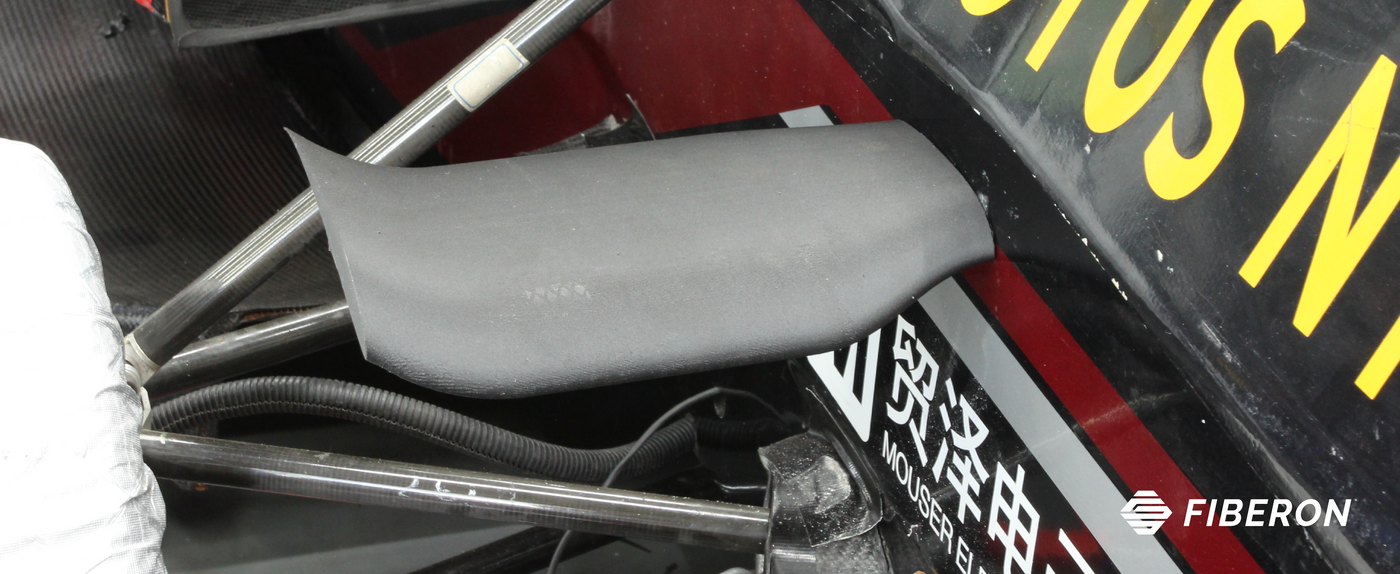
Perfekt für Bauteile in Automotive, Luft- und Raumfahrt, Robotik und Industrie, bei denen Festigkeit, Langlebigkeit und Präzision entscheidend sind.
Setz auf Fiberon™ PET-CF17 für deine Engineering-Projekte, wenn du einen Verbundwerkstoff brauchst, der hohe Festigkeit, Hitzebeständigkeit, Feuchtigkeitsunempfindlichkeit und einen zuverlässigen, unkomplizierten Druck verbindet.
Druckanforderungen
Druckeinstellungen
Druckeinstellungen

Technische Daten
Alles, was du vor dem Druck wissen musst
Printing Tips
- Verwenden Sie ein Ganzmetall-Hotend bei 270–300 °C und eine verschleißfeste Düse, da die Kohlefaserverstärkung abrasiv wirkt.
- Trocknen Sie das Filament 10 Stunden lang bei 100 °C und halten Sie es während der Verwendung trocken.
- Ein geschlossener 3D-Drucker wird empfohlen; halten Sie die Kammertür während des Drucks geschlossen.
- Für die im TDS angegebene Leistung nach dem Tempern tempern Sie 10 Stunden lang bei 120 °C.
- Lassen Sie den Druck vor dem Tempern länger als 24 Stunden ruhen oder legen Sie ihn 2 Stunden lang bei 80 °C in den Ofen; belasten Sie ihn nicht und halten Sie die Ofentemperatur gleichmäßig.
- Belassen Sie Stützstrukturen für Brücken oder Überhänge und verstärken Sie dünne Wände, wenn Verformungen zu erwarten sind.
| Property | X-Y | Z | Value | Method |
|---|---|---|---|---|
| Density | — | — | 1.34 g/cm³ Important | ISO 1183 |
| Tensile strength | 65.9 MPa Important | 27.9 MPa Important | — | ISO 527 |
| Elongation at break | 2.4 % Important | 1 % Important | — | ISO 527 |
| Bending strength | 109.3 MPa Important | 43.4 MPa Important | — | ISO 178 |
| Bending modulus | 4744.4 MPa Important | — | — | ISO 178 |
| Young's modulus | 5481 MPa Important | 3558.8 MPa Important | — | ISO 527 |
| Charpy, unnotched | — | 3.1 KJ/m² Important | — | ISO 179 |
| Charpy, notched | 5.1 KJ/m² Important | — | — | ISO 179 |
| Melting temperature | — | — | 241.3 °C Important | ISO 11357 |
| Glass transition temperature (Tg) | — | — | 79.3 °C Important | ISO 11357 |
| Vicat softening temperature | — | — | 238.4 °C Important | ISO 306 |
Getestet an Prüfkörpern mit 100 % Infill. X-Y = quer zu den Schichten, Z = zwischen den Schichten (Schichthaftung).
Häufige Fragen
Du hast Fragen? Wir haben die Antworten. Von der Materialwahl bis zur Pflege deiner Spulen - hier findest du alles Wichtige an einem Ort.
What is annealing?
Do I have to anneal my PET-CF17?
Annealing at 120°C is deforming my part, what should I do?
Will the spools work in an AMS?
What is the difference between PET and PETG?
Do I need a filament dryer?
Can you offer 1KG Fiberon™ Spool Options?
Reviews
Customers praised this carbon fiber filament as "easy to print" with "exceptional strength" and a "smooth surface finish that hides layer lines." Many called it their favorite for functional parts. Some noted it requires drying and has weak Z-axis layer adhesion. A few mentioned brittleness and low impact resistance, with one reporting extreme bed adhesion issues.
PET-CF is a really great engineering filament, especially considering the price. It’s surprisingly easy to print and gives very consistent results. The mechanical properties and overall quality are excellent, making it a great choice for functional and technical parts.
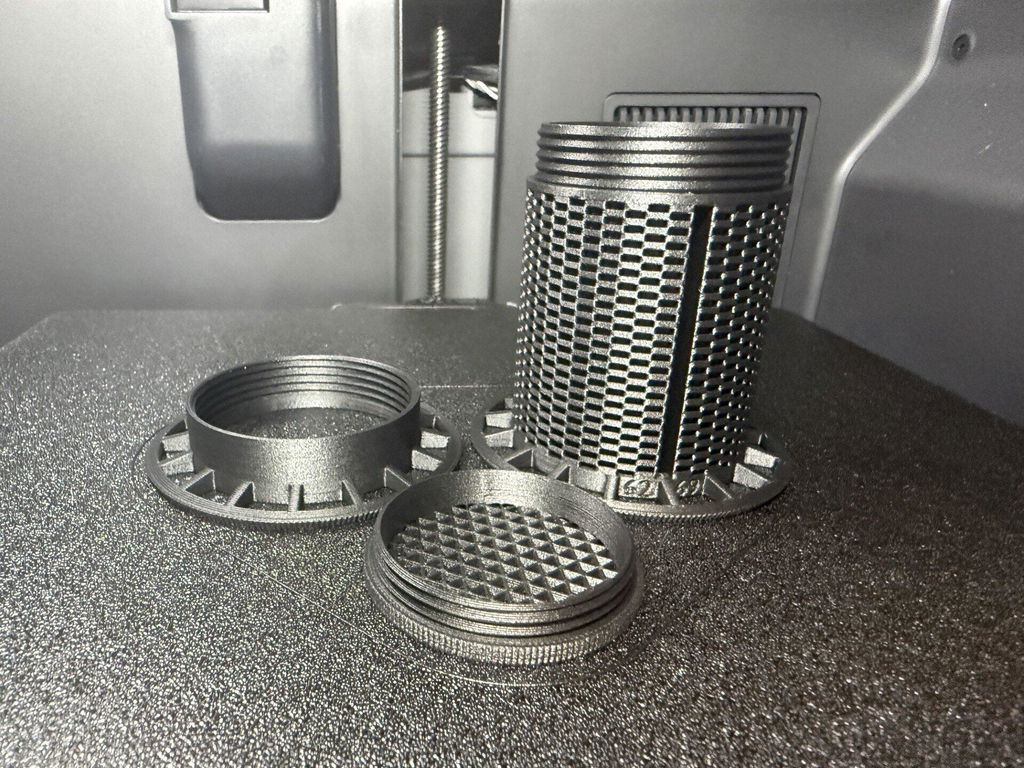
Consistent and worry-free filament. Fiberon pet-cf17 is my new favorite CF filament.
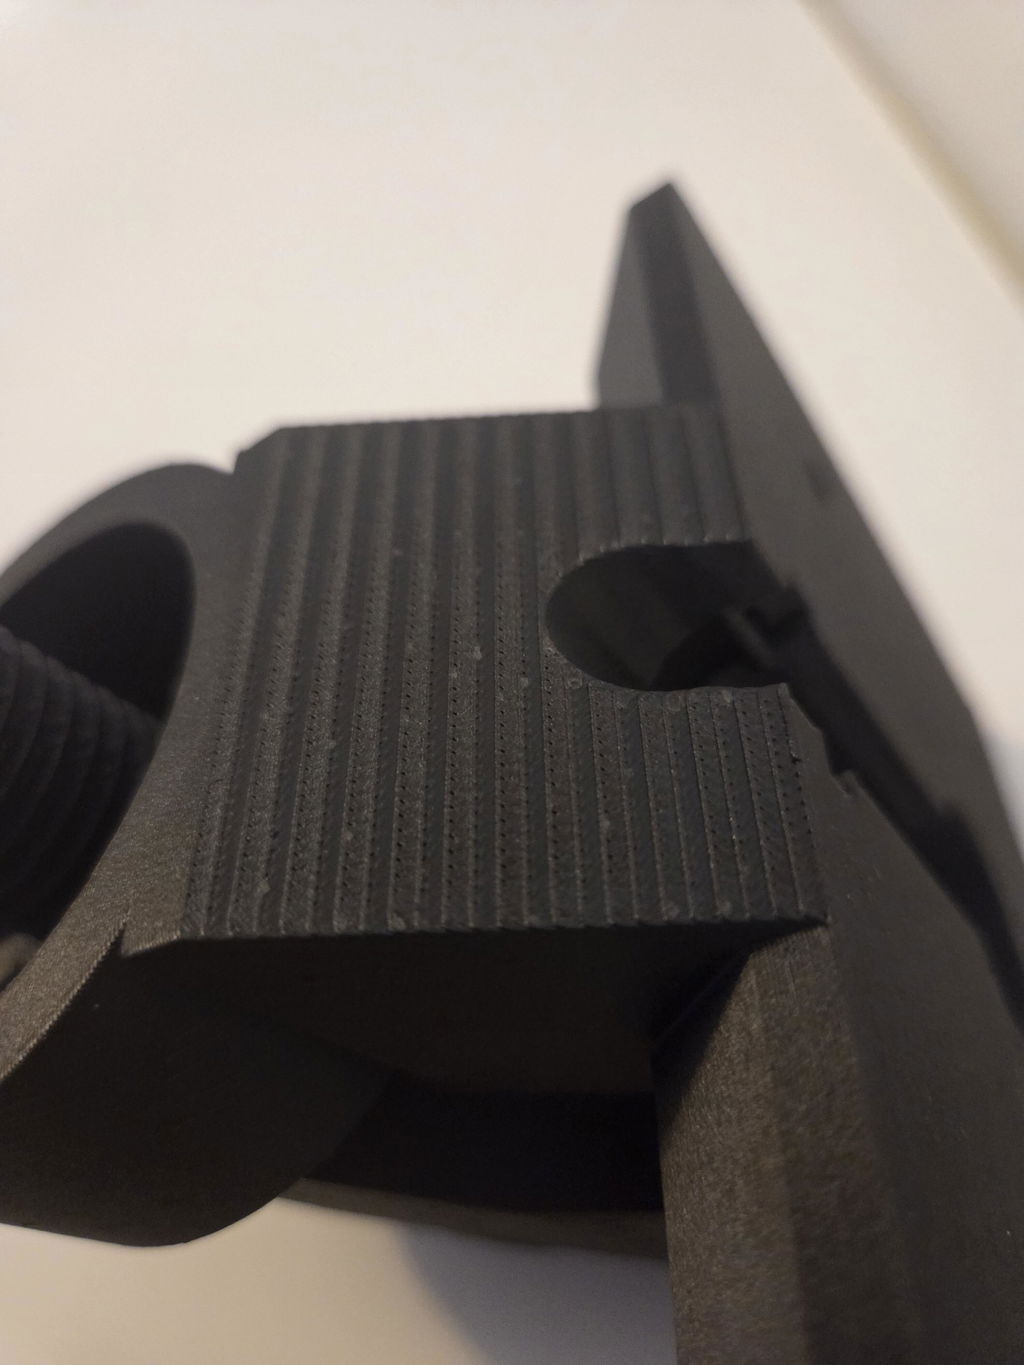
Well packed, quick shipping, quality product resulting in quality functional prints.It's not cheap,but when it comes to printing parts you rely on,you gget what you pay for.
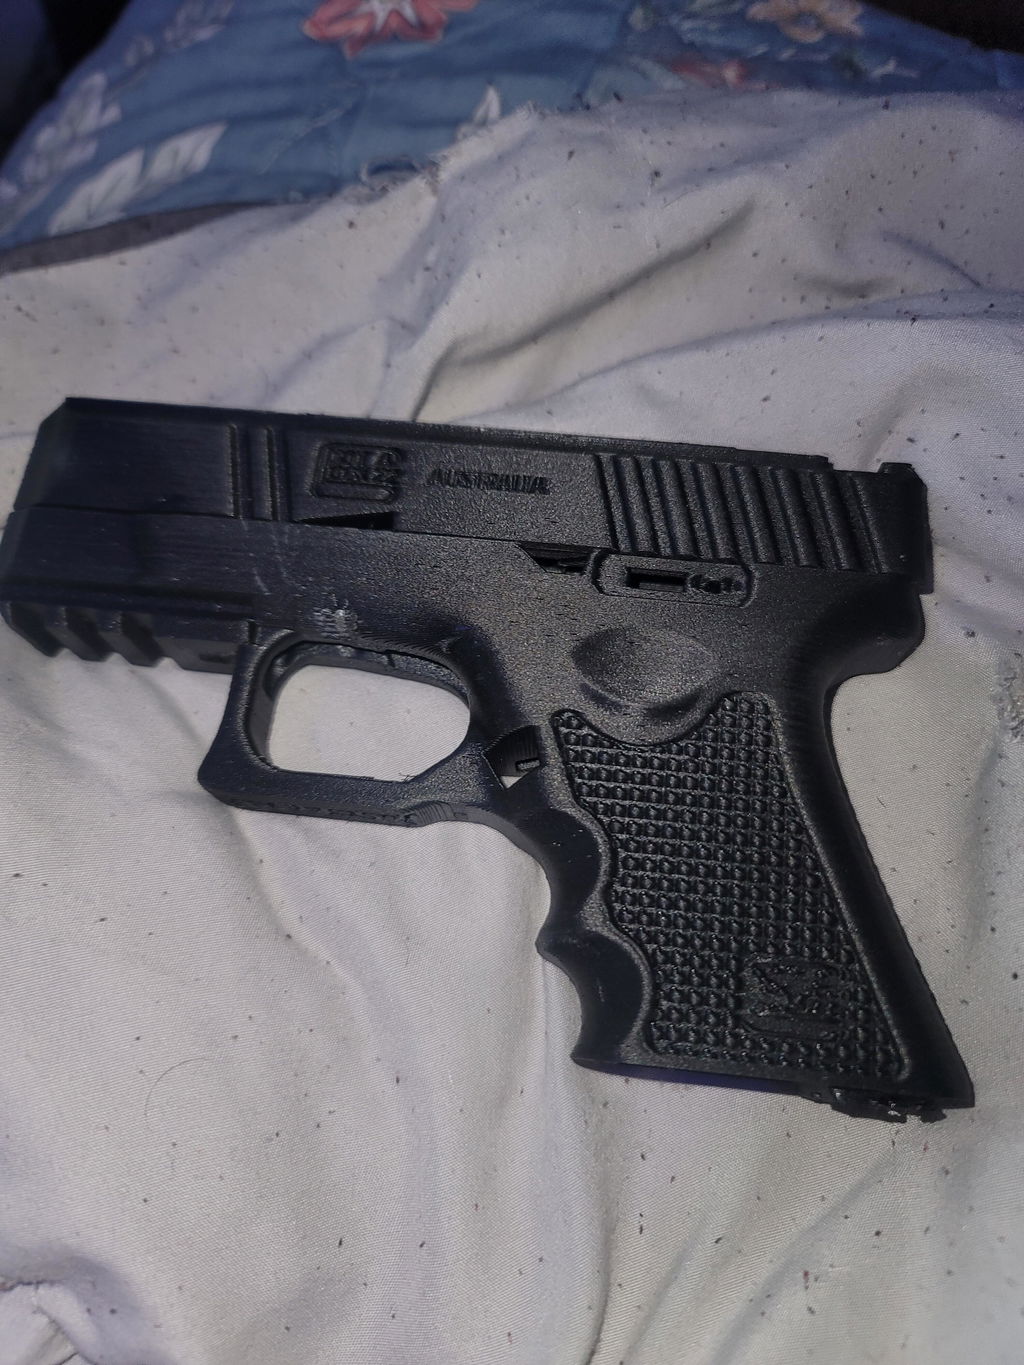
I was worried these large spools would be trouble, but I was wrong. They have worked out better than I thought they could! I print a lot of large files. Being able to print several parts back to back without having to change the spool has been a huge blessing! Will be ordering more very soon!
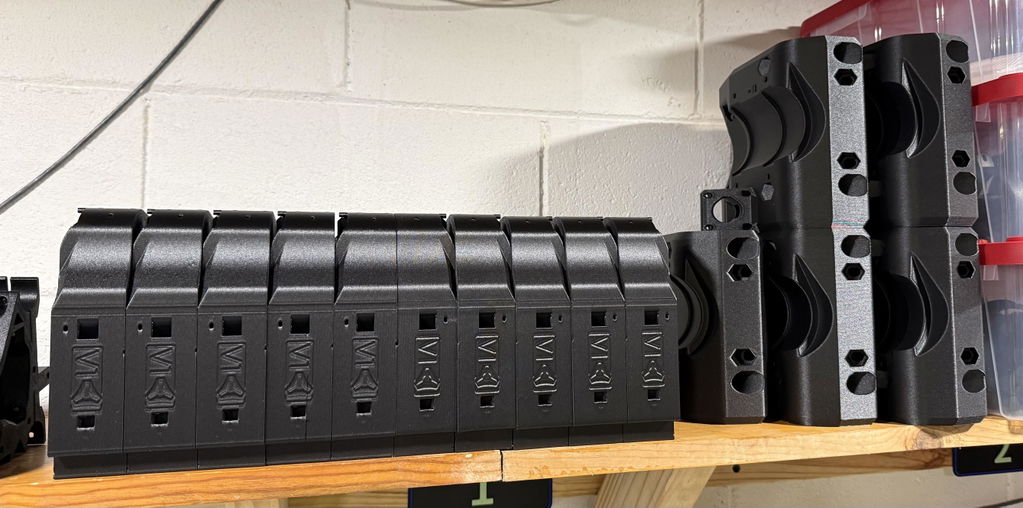
Great product. Worked as expected.
This filament prints like pla but is insanely strong. It comes off the printer perfectly when using their settings on my p1s. Ive printed with it all day at times and each print came out the same. Its by far my favorite CF filament!
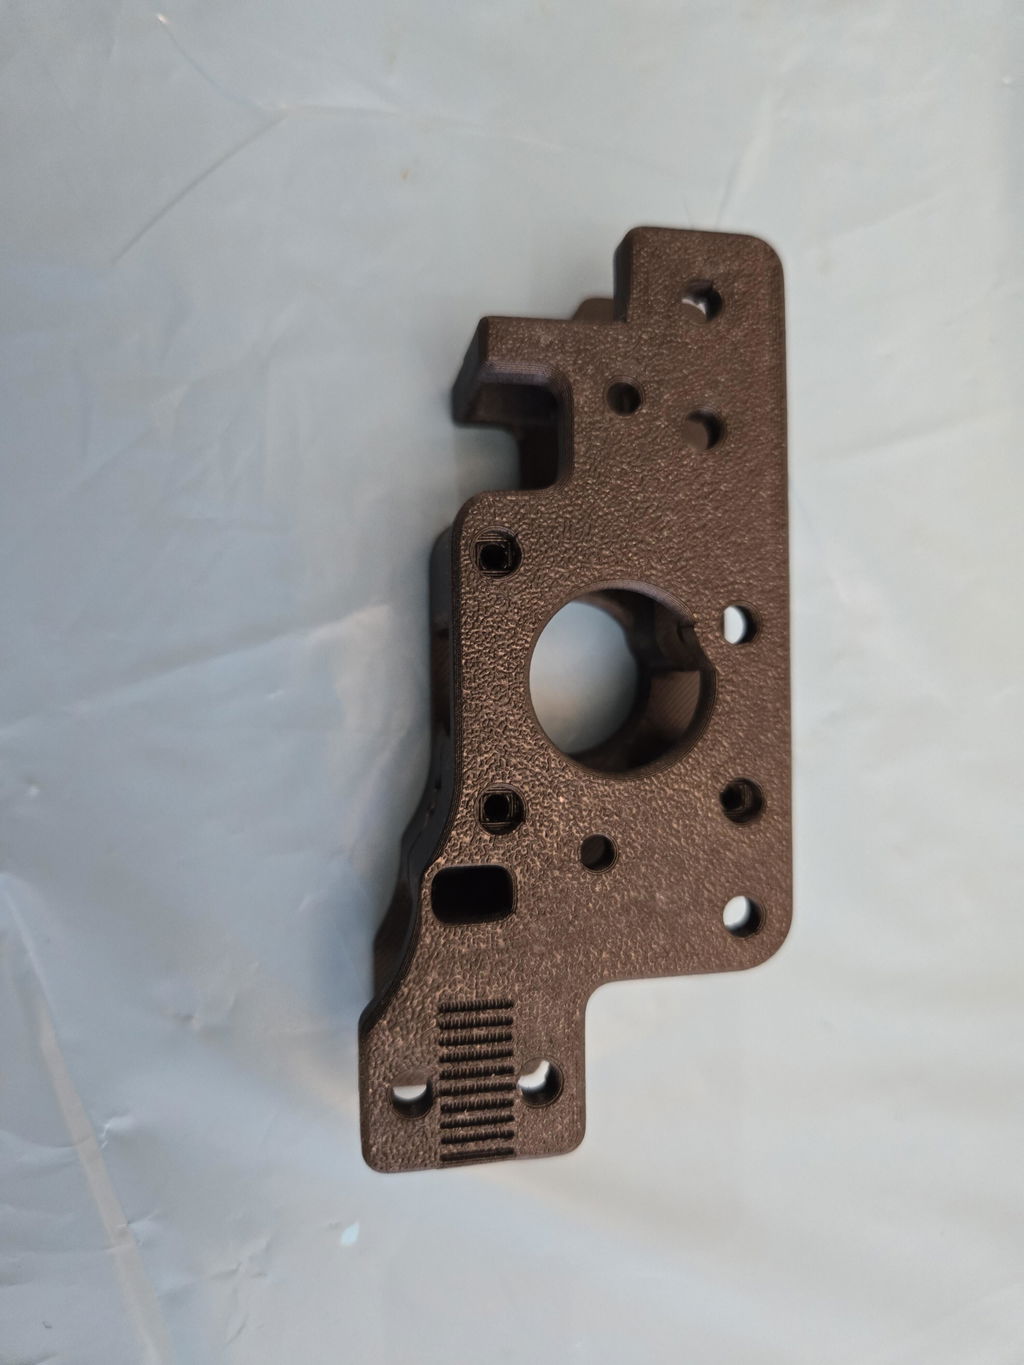
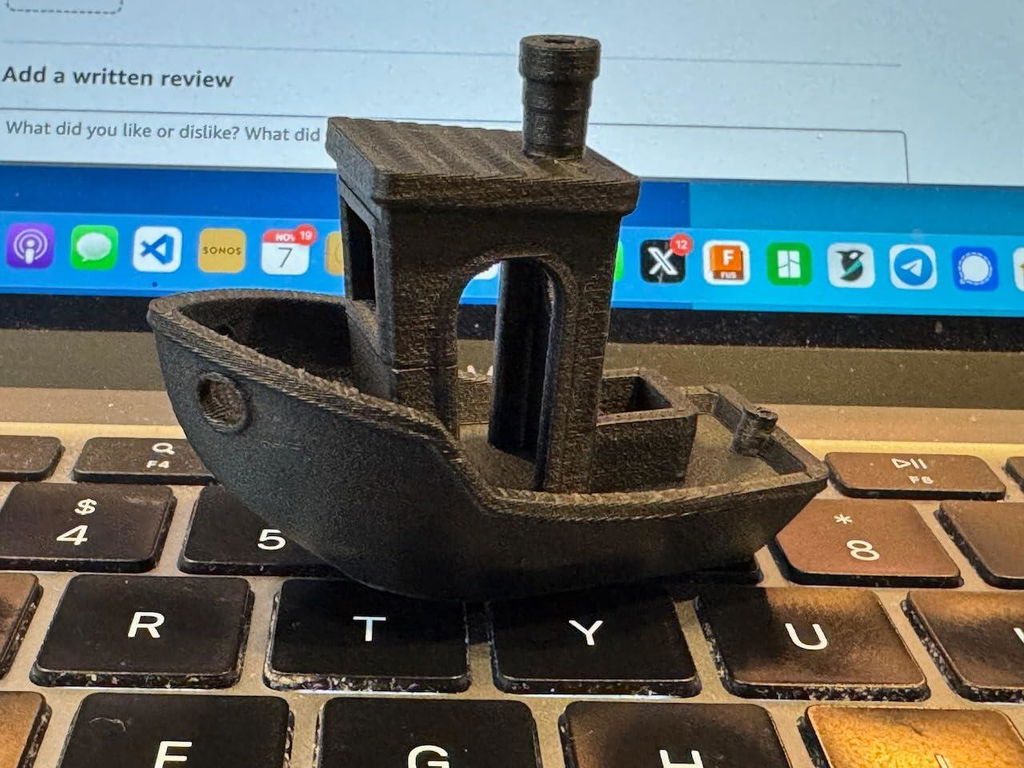
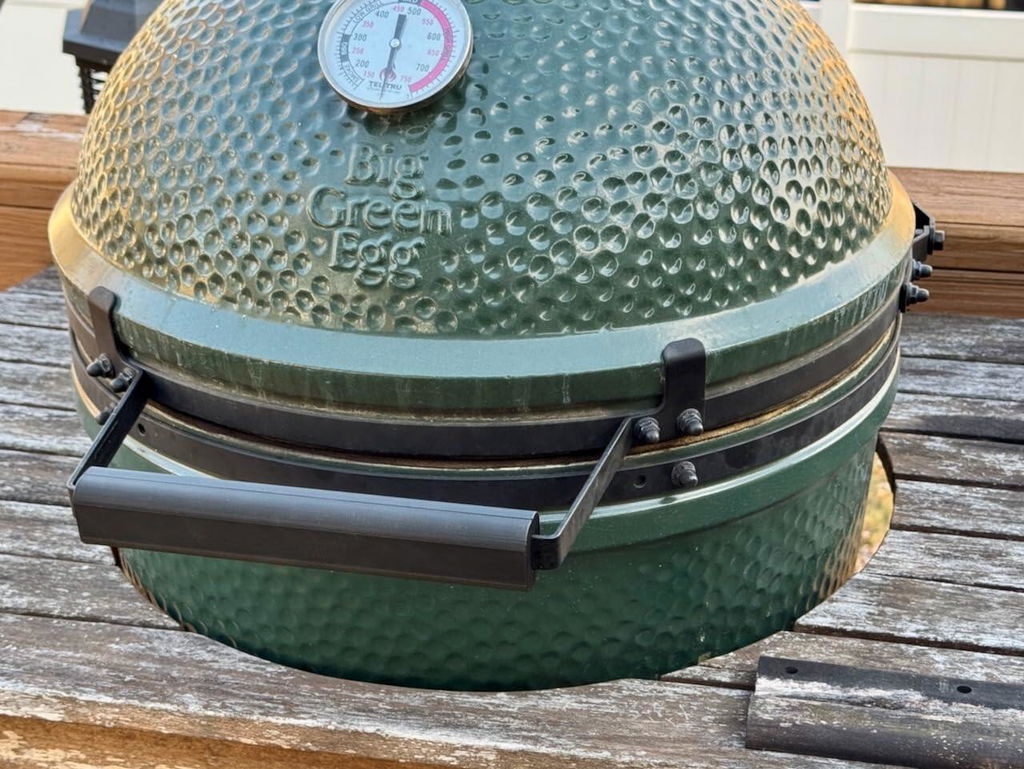
I ordered this stuff because I wanted to print a new handle for our Big Green Egg. The original handle had seen better days, and of course I needed something that would have a lot of heat resistance, so I went for the PET-CF17. Both things printed here were done on a Bambu Lab A1 using a 0.4mm hardened hotend with a Darkmoon3D Satin build plate, and it pretty much runs at the limit of the hotend, printing at 300C. These prints were straight out of the package, no drying time. I did place the spool in a drybox that I'm printing from.I first printed a Benchy, which as you can see came out about as nicely as any I've seen. Zero stringing, bridging was perfect, no layer shifts, etc. All the good things you're looking for. Also shown is the new handle on the Egg, alongside the old one. The big handle warped a tiny bit, but once I screwed it in place, it straightened right out. I'm confident that if I was running an enclosed printer, or maybe went up to 75 or 80C on the bed that it would be perfect.
Shipping was fast, less than a week.
After drying, the filament (PET CF) printed like a charm.
I was only printing with bambu lab filaments before but this experience really made me think things twice.
PET17CF is my favorite Fiberon filament. It prints perfectly and is very strong.
Livraison efficace, produit de très bonne qualité
used for a d class model rocket. performed great.
Produit top comme toujours avec Fiberon et Polymaker
Well packed.... Great products... Will order again
Love it!
Relatively poor layer adhesion due to the high carbon fiber content. Sticks extremely well to my PEI coated bed, so much so that I destroyed the coating trying to get the brim off of my latest print.
Fiberon PET-CF17 is one of my favorite materials. I made some brake levers for my moped out of this stuff and I have been extremely pleased with the results. Compared to nylon this is definitely stiffer, it has very minimal flex. It can be a little brittle though. If your part is prone to flexing, this is not the best choice of material. The moisture absorption is definitely much lower than nylon BUT it does require drying before use for a nice surface finish.
It very strong in xy axis. very weak in z axis. needs to be annealed if it's going to be exposed to temps over 90-100c. Impact resistance is verylow.
Got an amazing deal on this with Polymaker’s 35% off discount. Shipped fast anfd recieved in two days. Filament orints very smooth on my Bambu A1 with no enclosure.
Fiberon PET-CF17 is AWESOME!
3kg spools are great.
Easy to print. Very strong and has a nice finish that hides layer lines. Must be kept very dry.
This filament prints excellent on my Bambu A1 without an enclosure to create an exceptional strong print with a very smooth surface. Absolutely love it!!
Outstanding filament. Very wear resistant and good for mechanical prototyping.
Love this stuff, its my preferred filament for structural parts
By far my favorite high strength filament with a beautiful smooth finish. Rock solid. Prints with a challenge onna Bambu A1 without an enclosure. Make sure its dry and run the nozzle at 290 C, dont exceed speeds of 80 mm/s to ensure good layer adhesion.
Easy to print with and makes good looking parts. Be worn though you do not get high temp resistance unless you anneal the parts. When an annealing it can warp. Especially with larger parts.
Great high performance material for all around use. Rigid, Strong, Prints easily, High temperature resistance, great price. Pretty much my default for functional parts.
Can’t wait to try this filament. Polymaker is awesome.
Quality as always. Suggest a 0.6 nozzle to avoid clogs.
