


5-10 days
Payments
Beschreibung
Beschreibung
PolyMax™ PETG: Widerstandsfähigkeit und Vielseitigkeit auf höchstem Niveau
PolyMax™ PETG wurde für anspruchsvolle Anwendungen entwickelt und übertrifft herkömmliche PETG-Filamente durch außergewöhnliche mechanische Festigkeit und Belastbarkeit.
Überragende Widerstandsfähigkeit und Schlagfestigkeit
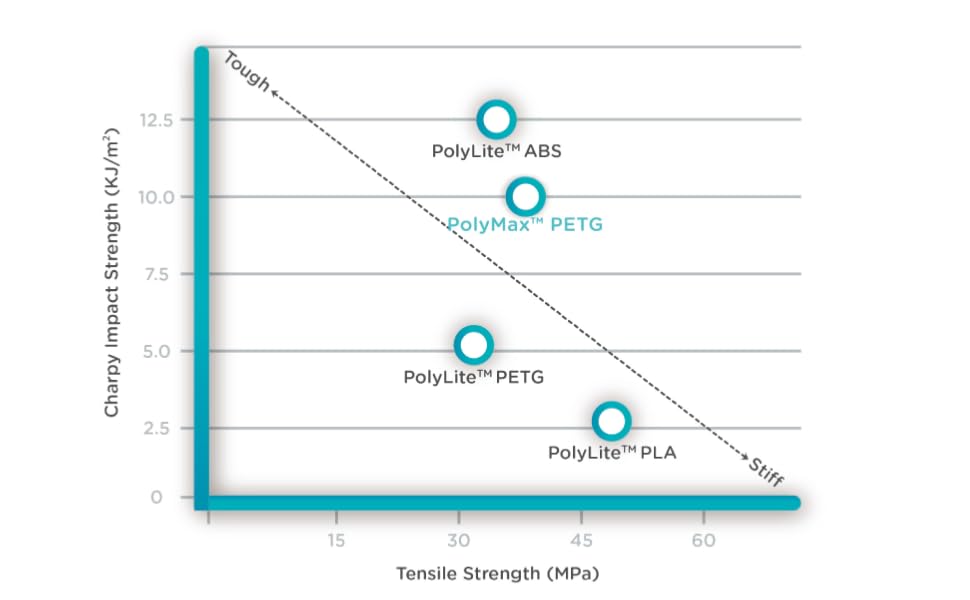
Aufbauend auf der renommierten chemischen Beständigkeit von PETG bietet PolyMax™ PETG eine deutlich höhere Bruchzähigkeit als PolyLite™ PETG. Die fortschrittliche Formulierung sorgt für erhöhte Duktilität und eine herausragende Schlagfestigkeit bei Teilen, die realen Belastungen standhalten müssen.
Innovativer modifizierter PETG Blend
PolyMax™ PETG vereint die besten Eigenschaften von PETG und PCTG und bietet hohe Festigkeit und Steifigkeit bei gleichzeitig verbesserter Flexibilität und Belastbarkeit. Dieses einzigartige Gleichgewicht macht das Material ideal für funktionale Prototypen und Endanwendungsteile, die Langlebigkeit und Zuverlässigkeit erfordern.
Wählen Sie PolyMax™ PETG, wenn Ihr Projekt höchste Widerstandsfähigkeit erfordert - ohne Kompromisse bei Druckbarkeit oder Leistung.
Druckanforderungen
Druckeinstellungen
Druckeinstellungen
PolyMax™ PETG
Schlüsselfunktionen
- hohe Toughness
- Einflussbeständig
- PETGPCTG Blend
- Chemische Widerstand
- Ideal für Funktionsteile
PolyMax™ PETG - Schwarz / 1,75 mm / 0,75 kg ist nachbestellt und wird versendet, sobald es wieder auf Lager ist.

Technische Daten
Alles, was Sie brauchen, bevor Sie auf „Drucken“ klicken
Drucktips
- Halten Sie das Filament luftdicht verschlossen und trocken; verwenden Sie den angegebenen Trocknungszyklus bei 65 °C für 6 Stunden, wenn feuchtigkeitsbedingte Fehler auftreten.
- Trocknen Sie das Filament zuerst und passen Sie anschließend die Rückzugs- und Verfahrbewegungseinstellungen an, wenn weiterhin Fäden entstehen.
- Verwenden Sie ein geeignetes Haftmittel als Trennschicht und lassen Sie die Druckplatte abkühlen, bevor Sie das Teil entfernen.
- Reduzieren Sie die Kühlung und trocknen Sie das Filament, wenn Fäden entstehen oder eine schwache Schichthaftung auftritt.
- Beginnen Sie innerhalb der empfohlenen Düsentemperatur von 230–260 °C und der Druckbetttemperatur von 70–80 °C und nehmen Sie anschließend kleine Anpassungen für den Drucker und das Modell vor.
- Verwenden Sie die empfohlene Einstellung für den Kühllüfter von AUS–20 % und halten Sie die Druckgeschwindigkeit innerhalb von 50–100 mm/s.
| Property | X-Y | Z | Value | Method |
|---|---|---|---|---|
| Density | — | — | 1.24 g/cm³ Important | ISO 1183 |
| Tensile strength | 37.9 MPa Important | 29.4 MPa Important | — | ISO 527 |
| Elongation at break | 5.22 % Important | 3.1 % Important | — | ISO 527 |
| Bending strength | 58.3 MPa Important | 55.1 MPa Important | — | ISO 178 |
| Bending modulus | 1068 MPa Important | — | — | ISO 178 |
| Young's modulus | 1684 MPa Important | 1603 MPa Important | — | ISO 527 |
| Charpy, notched | 11.6 kJ/m² Important | — | — | ISO 179 |
| Glass transition temperature (Tg) | — | — | 76.83 °C Important | ISO 11357 |
| Vicat softening temperature | — | — | 82 °C Important | ISO 306 |
| HDT (0.45 MPa) | — | — | 76 °C Important | ISO 75 |
| HDT (1.8 MPa) | — | — | 72 °C Important | ISO 75 |
Getestet an Prüfkörpern mit 100 % Füllung. X-Y = quer zu den Schichten, Z = zwischen den Schichten (Schichthaftung).
Häufig gestellte Fragen
Fragen? Wir haben die Antworten. Von der Auswahl des richtigen Materials bis zur Pflege deiner Spulen findest du hier alles, was du wissen musst, an einem Ort.
