5–10 Tage
Zahlungen
Beschreibung
Beschreibung
Polymaker™ ASA 3D Druckerfilament: UV-beständig, Outdoor-Ready Performance
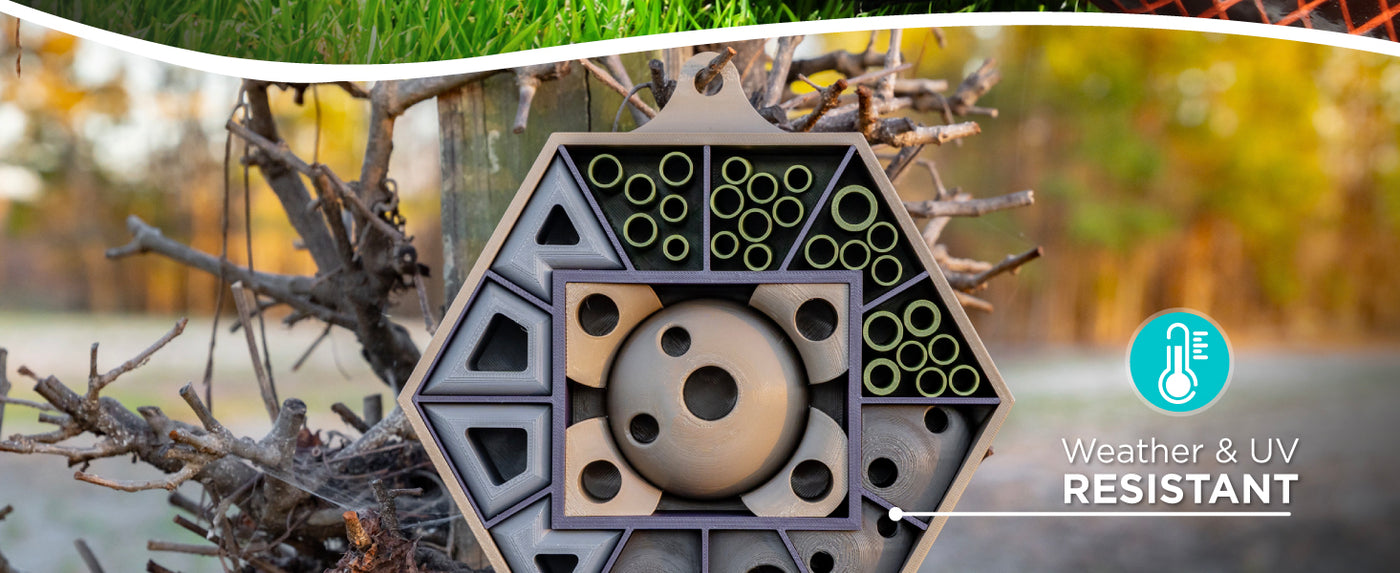
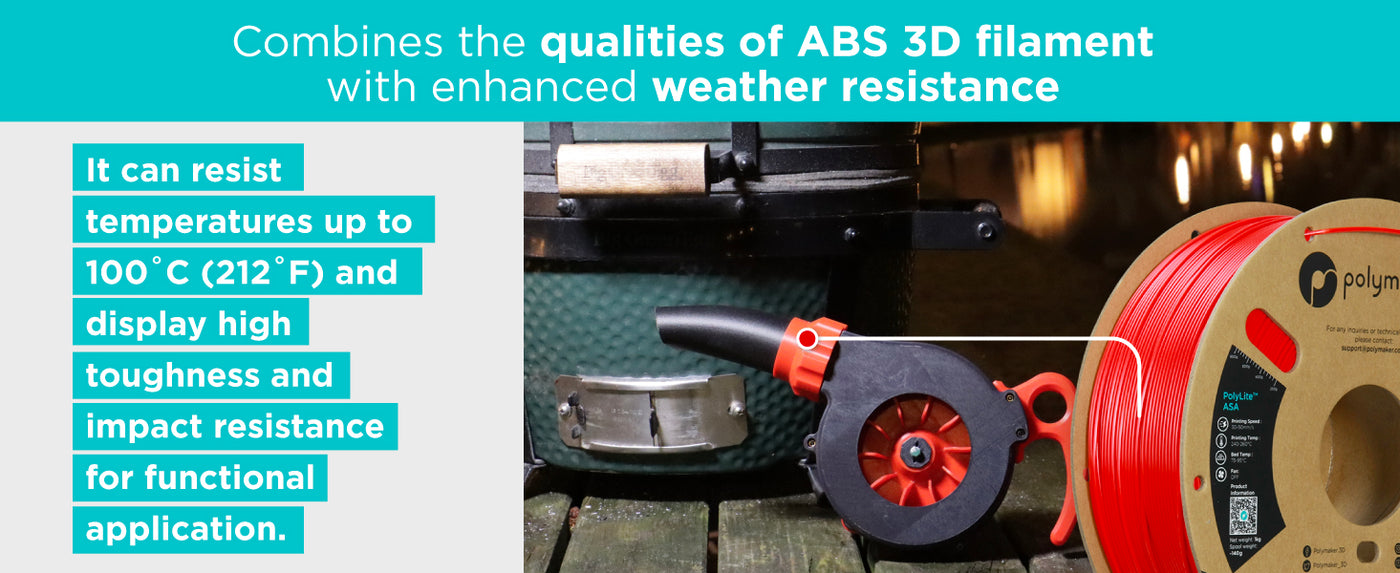
Wetter und UV-Widerstand: Polymaker™ ASA 3D Druckerfilament ist als eine fortschrittliche Alternative zu ABS entwickelt, bietet verbesserte Witterungsbeständigkeit und ausgezeichnete UV-Stabilität. Das macht es zu einem der besten ASA Filaments für Außenanwendungen, wo die Exposition an Sonnenlicht und die Elemente eine Sorge ist.
Robuste mechanische Eigenschaften: Mit mechanischer Stärke und Dauer vergleichbar mit ABS, diese ASA Plastik liefert zuverlässige Leistung für funktionelle Teile, Beschichtungen und Prototypen, die real-world Bedingungen widerstehen müssen.
Einfacher Übergang von ABS: Polymaker™ ASA Druck mit Einstellungen sehr ähnlich wie ABS, so dass es leicht zu wechseln für Benutzer vertraut mit ABS Druck. Verwenden Sie einfach einen geschlossenen 3D Drucker, um eine optimale Temperaturkontrolle zu gewährleisten und Verzug zu minimieren.
Perfekt für Außen- und Funktionsteile: Wählen Sie Polymaker™ ASA Filament für jedes Projekt, das UV-Widerstand, Wetterdauer und starke mechanische Eigenschaften erfordert, perfekt für Outdoor 3D Druck und langlebige Ergebnisse.
Hinweis: PolyLite ASA ist jetzt Polymaker ASA. Sie können immer noch die alte Verpackung erhalten, während wir übertreffen.
Druckanforderungen
Druckeinstellungen
Druckeinstellungen
Polymaker™ ASA
Schlüsselfunktionen
- UV-beständig
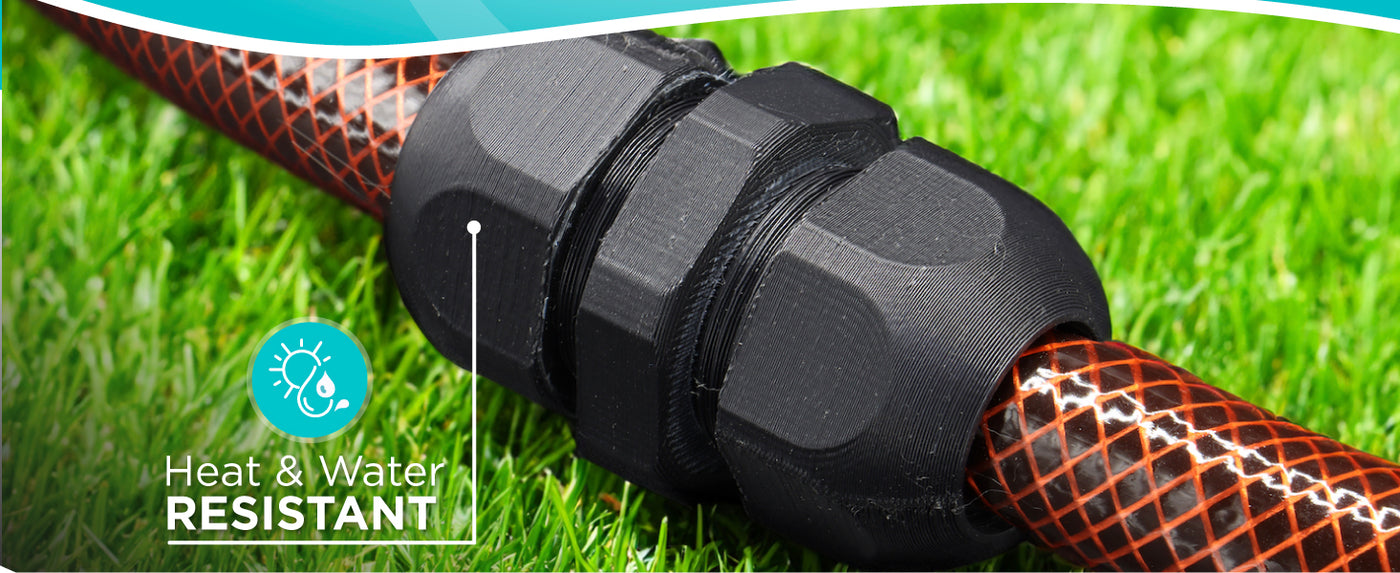
- hitzebeständig
- Stark und nachhaltig
- Chemische Widerstand
- Nachbearbeitung
Polymaker™ ASA - Schwarz / 1 kg ist nachbestellt und wird versendet, sobald es wieder auf Lager ist.

Technische Daten
Alles, was Sie brauchen, bevor Sie auf „Drucken“ klicken
Drucktips
- Trocknen: ASA nimmt nur wenig Feuchtigkeit auf. Wenn das Filament unter normalen Bedingungen nur kurz der Luft ausgesetzt war, reichen 4 Stunden Trocknen bei 70 °C in der Regel aus. Verwenden Sie nach längerer Exposition oder wenn feuchtigkeitsbedingte Druckfehler auftreten, die im TDS empfohlene Einstellung von 70 °C für 7 Stunden.
- Druckplatte: Tragen Sie ein geeignetes Haftmittel als Trennschicht auf und lassen Sie die Druckplatte abkühlen, bevor Sie den Druck entfernen.
- Temperatur und Geschwindigkeit: Verwenden Sie eine Düsentemperatur von 230–260 °C, eine Druckbetttemperatur von 75–95 °C und eine Druckgeschwindigkeit von 50–200 mm/s. Für schnelleres Drucken oder eine bessere Haftung zwischen den Schichten verwenden Sie 240–260 °C.
- Verzug und Schichthaftung: Verwenden Sie ein Gehäuse, vermeiden Sie Zugluft und schalten Sie den Kühllüfter aus. Drucken Sie in einem gut belüfteten Bereich.
Häufig gestellte Fragen
Fragen? Wir haben die Antworten. Von der Auswahl des richtigen Materials bis zur Pflege deiner Spulen findest du hier alles, was du wissen musst, an einem Ort.
Was ist der Unterschied zwischen ASA und ABS?
Haben Sie test Ergebnisse für UV-Resistenz mit ASA?
kann Polymaker™ ASA Nachverarbeitet mit Acetone?
Werden die Spools in einer AMS arbeiten?
Ist dieses Material Lebensmittel sicher?
Verkaufen Sie Reparaturen?
Reviews
Customers praised this ASA filament for exceptional print quality, describing it as "top notch" with excellent repeatability and minimal warping. Many noted it "prints flawlessly" and is easier than PETG. Shoppers highlighted outstanding outdoor durability, UV resistance, and vibrant colors. Some mentioned minor warping with Pop Green and occasional filament tangling.
So the actual quality of this ASA filament might be good? I still can't tell. So far its only been failed prints trying to dial in settings that will work. But I am now almost 2 rolls in, and starting to get some successful prints. And when they work, the filament seems good.
Unfortunately, the profile that Polymaker recommends and provides on the site does not work at all and results in every print failing. You need to waste a spool or 2 trying settings to get it to print ok.
If you try to contact Polymaker for suggestions on improving the print settings, they have now set up an absolutely useless AI customer support for emails that does nothing but waste your time and offer the dumbest, irrelevant suggestions. How any company thinks this represents them well, I do not understand.
This is a huge step back for Polymaker, who I used to think had great customer service and was one of the reasons I wanted to start buying filament from them instead of from Bambu. Seeing the Polymaker shift to this garbage AI support, is a huge disappointment.
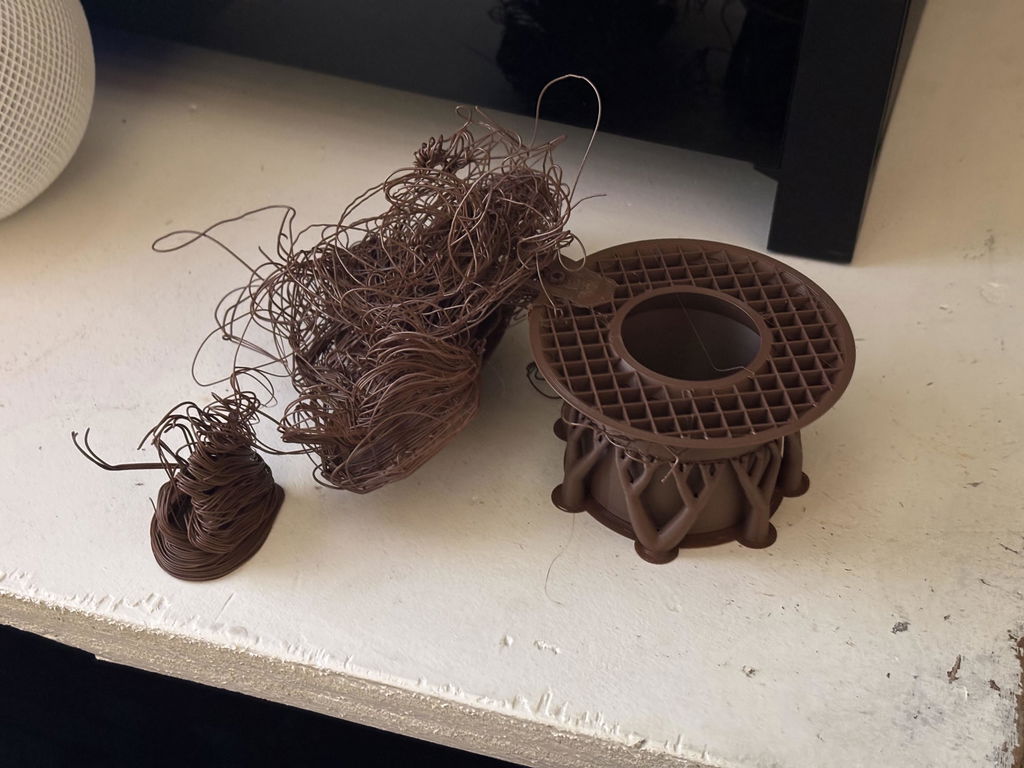
We had a play with Bambu AMS Purge settings to blend one ASA color into the next with zero purge and it turned out great
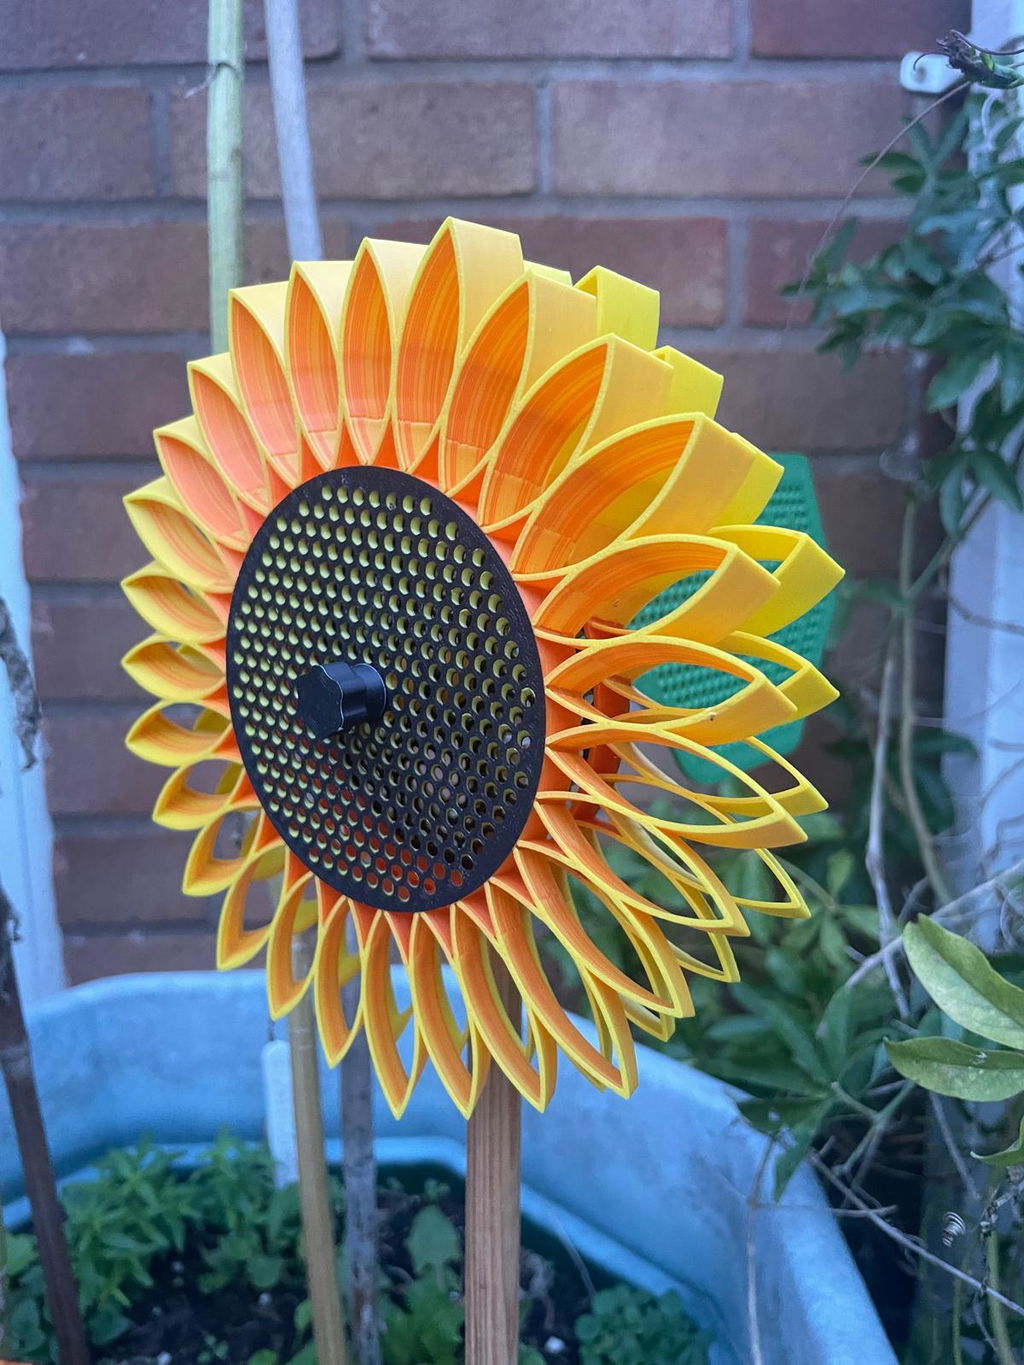
After 6 months out in the hottest summer on record the colours haven't faded
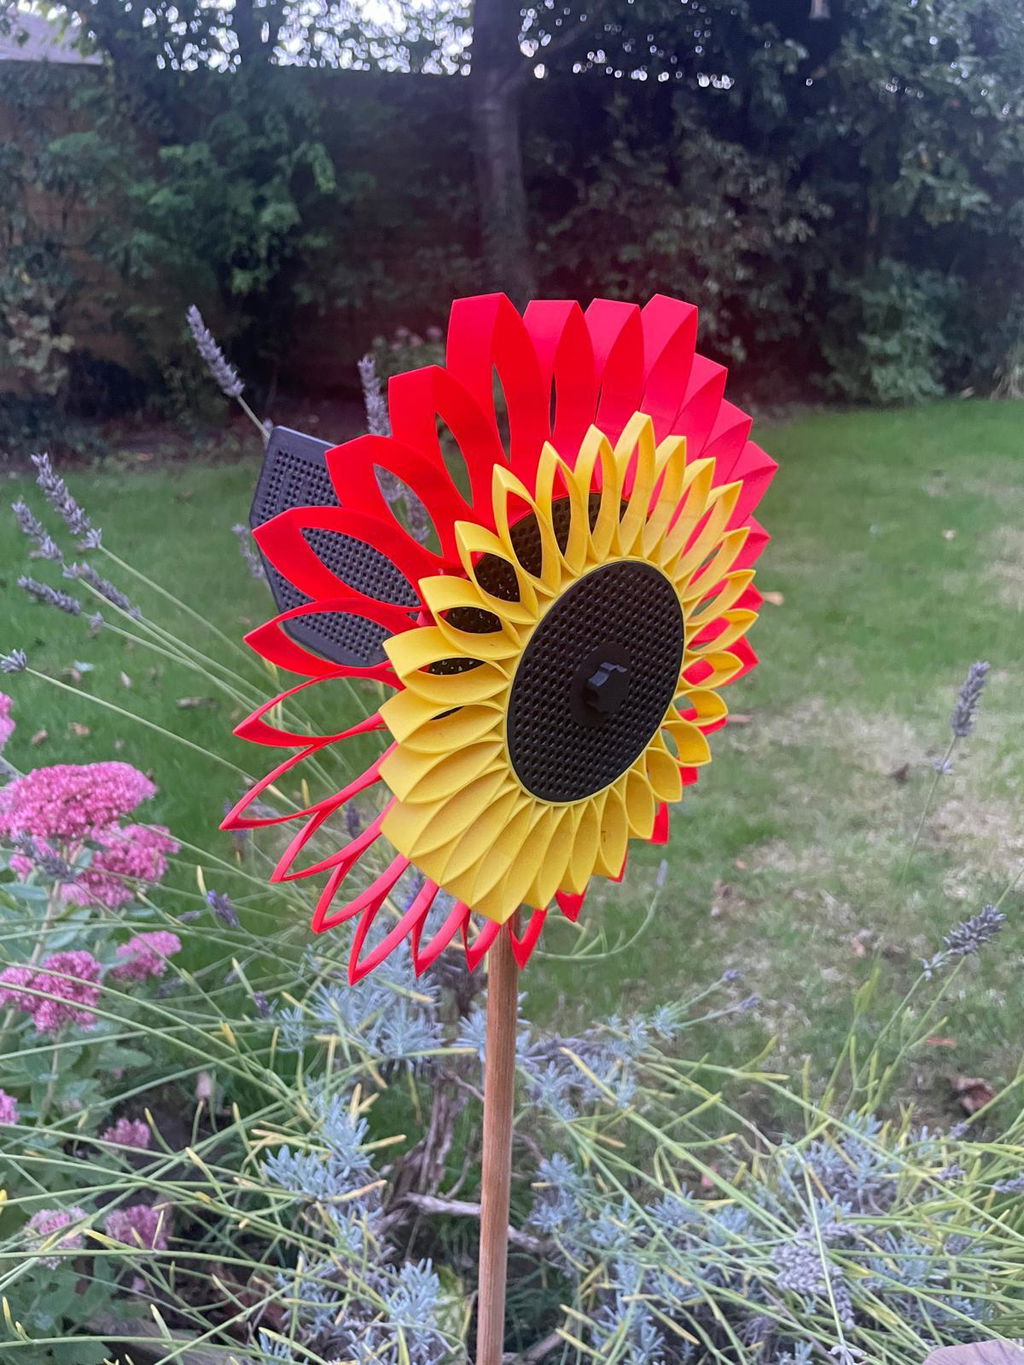
Through no fault of Polymaker, the tracking information showed that the Courier service lost the parcel somewhere between collecting it and their depot. After waiting for 10 days Polymaker sent out a replacement order so all ended well
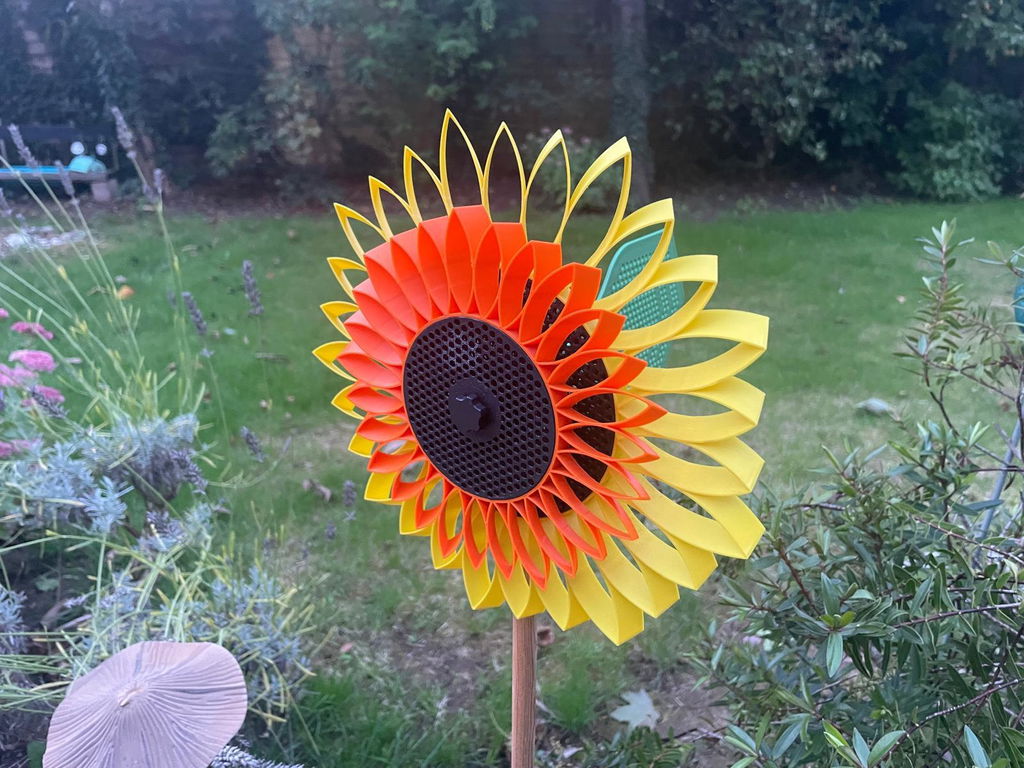
A very good filament and easy to dial in prints. Achieved best results with a heated chamber to 60 C.
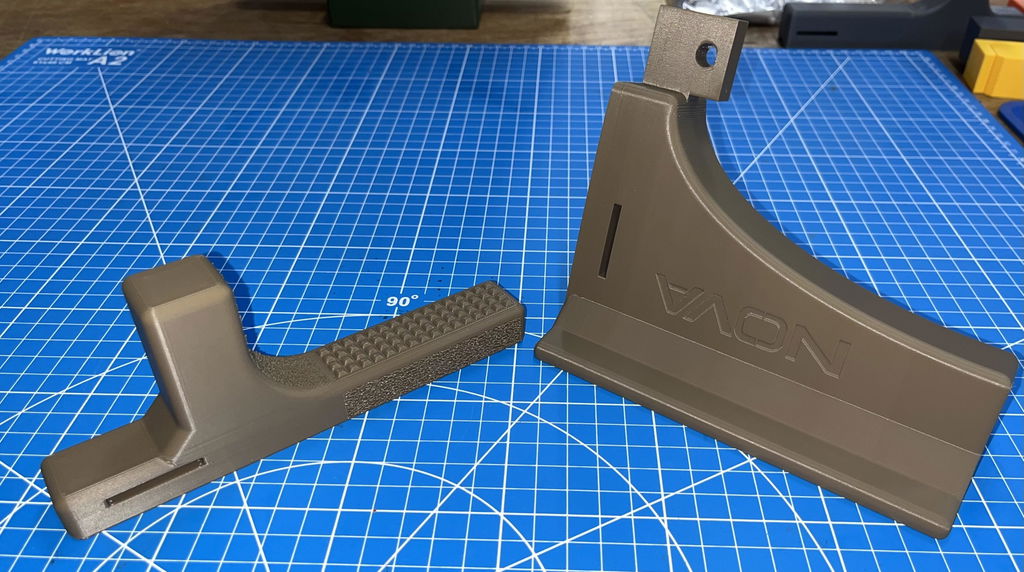
3kg spool of blue ASA.
This 3kg spool has been fantastic for printing. After some initial drying, the material has performed wonderfully with no clogs or other issues. The ASA sands and vapor smooths very well, with a really pleasing look afterwards.
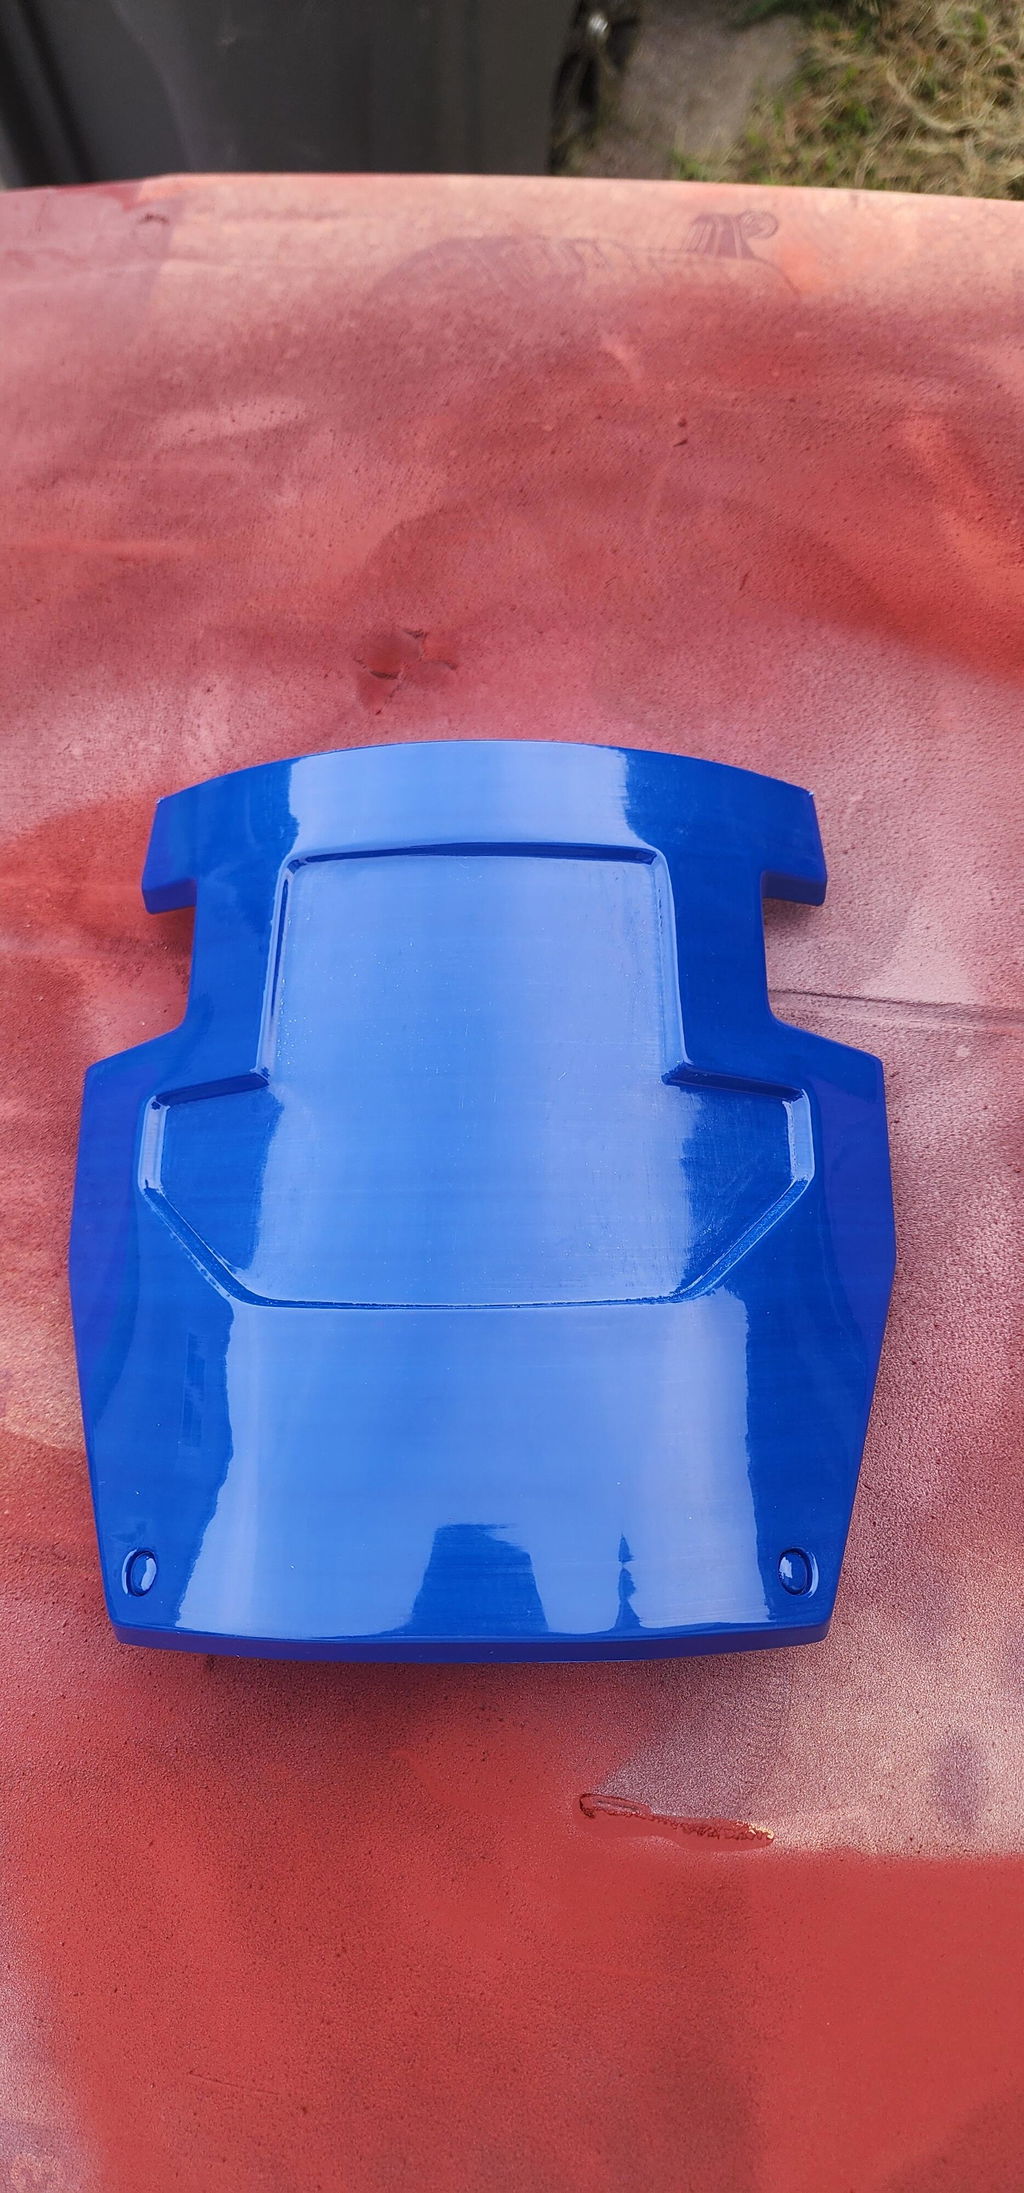
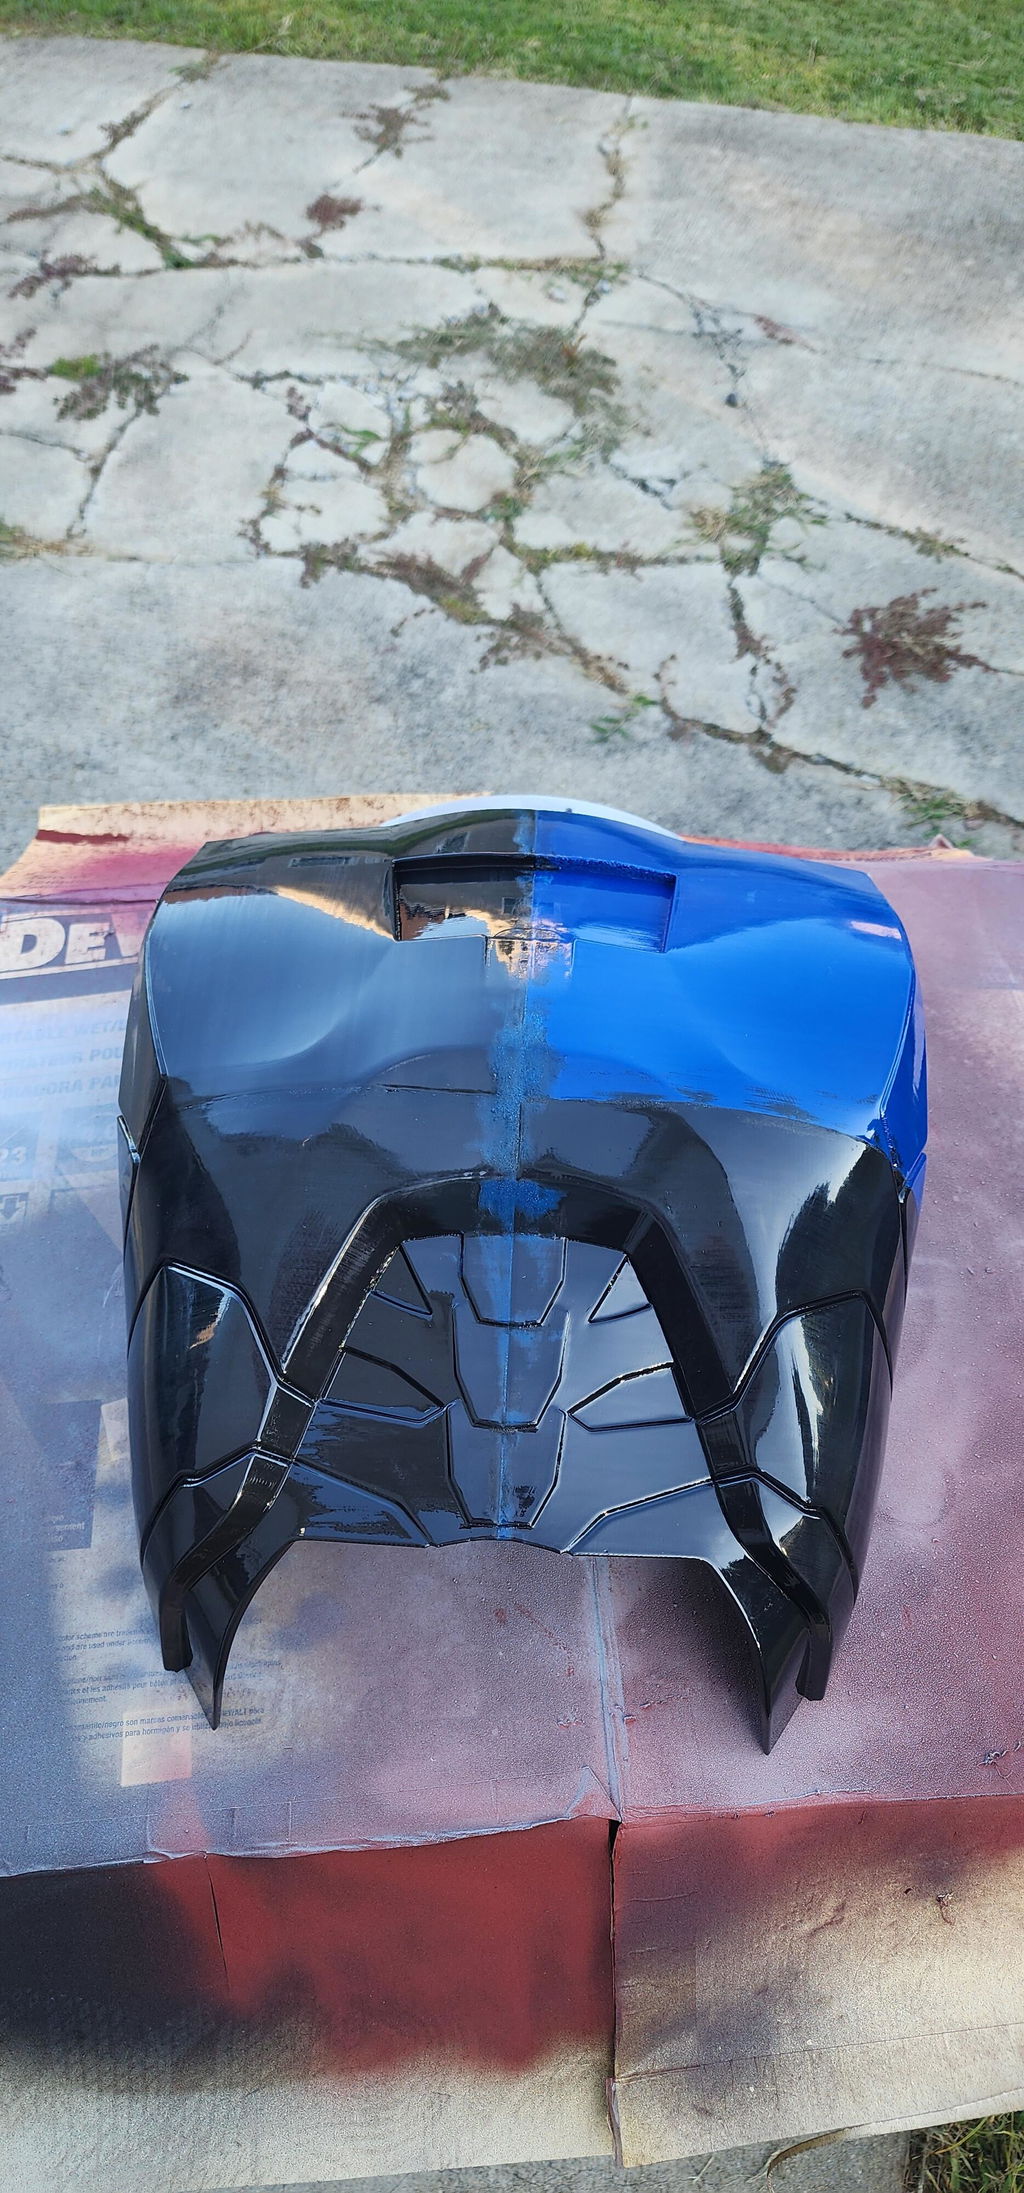
I've been using Polymaker ASA to make a variety of auto interior and exterior pieces and the quality and repeatability of the filament is top notch.
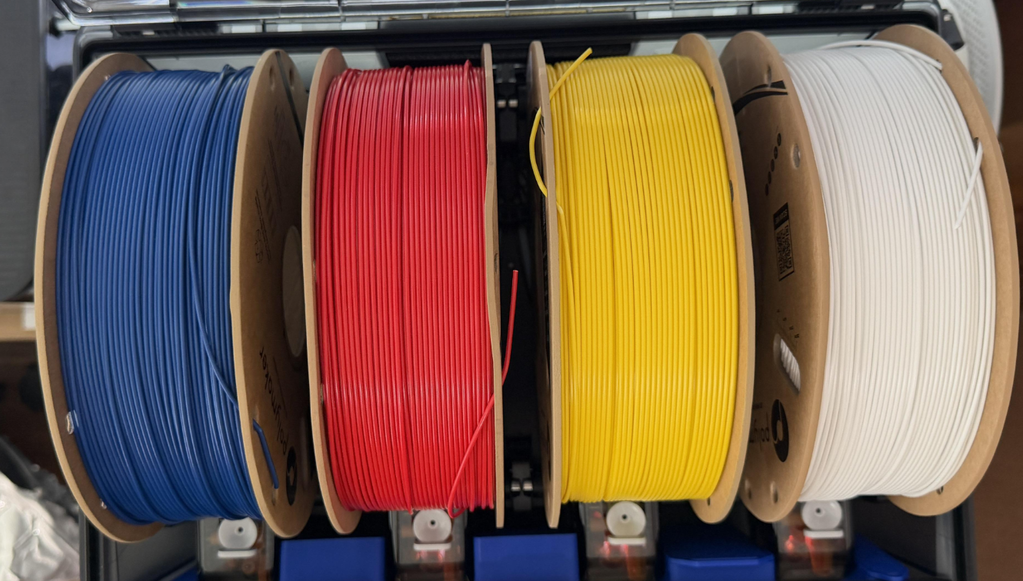
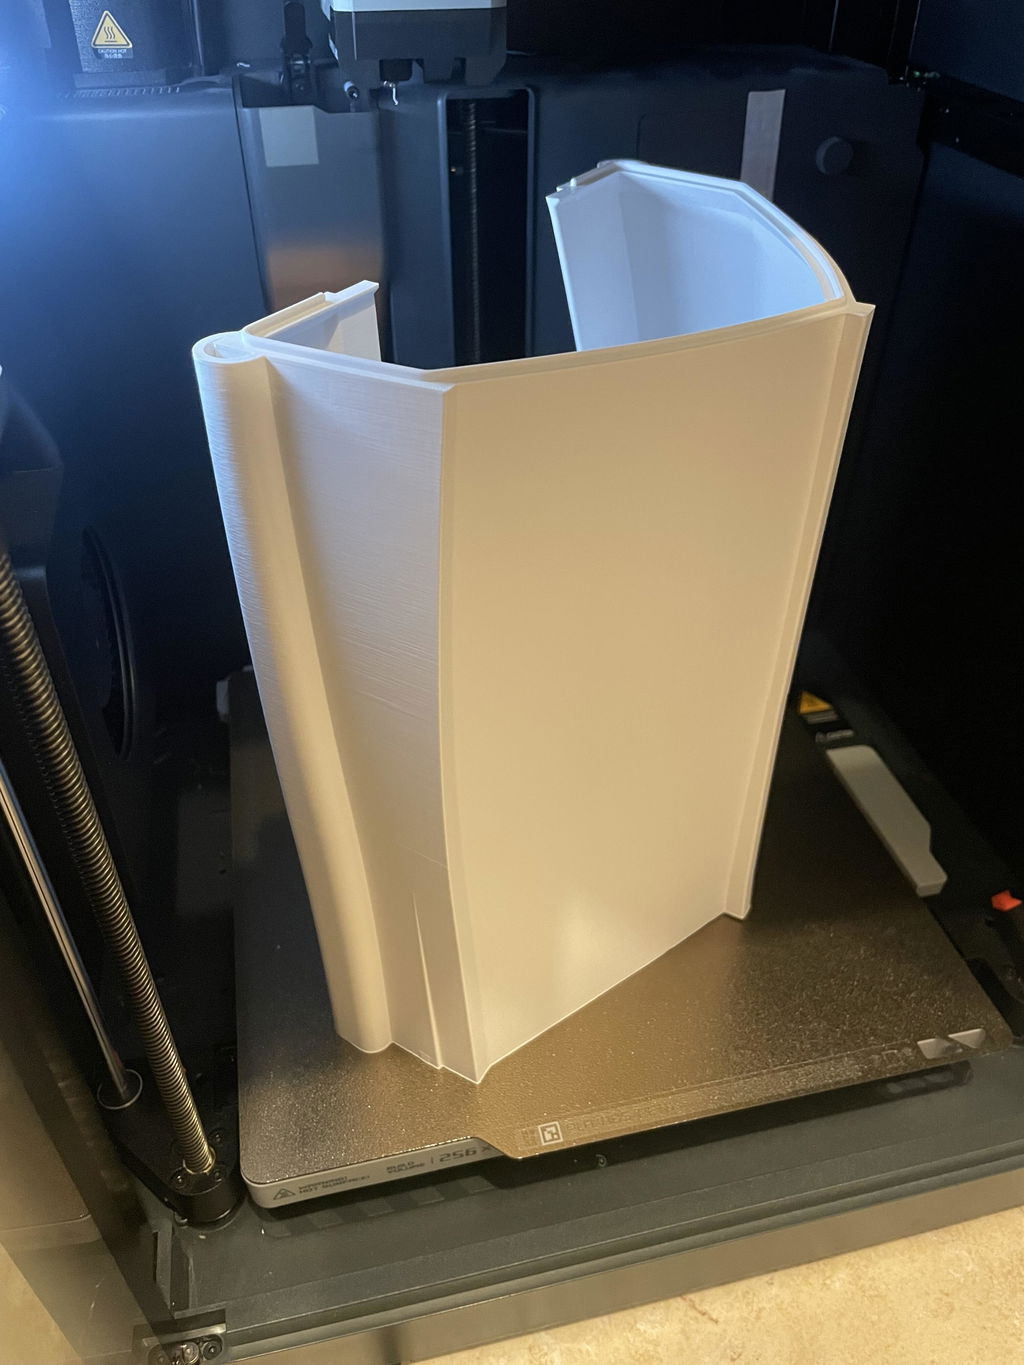
Great product for printing large large free prints on Bambu P1S's. I reguarly print 250mm large options over 12h and this ASA is faultless, thankyou!
Always an easy print with Polymaker ASA. Lays down smooth. Prefer to print with this over PETG.
Love the color and material, 100% recommend
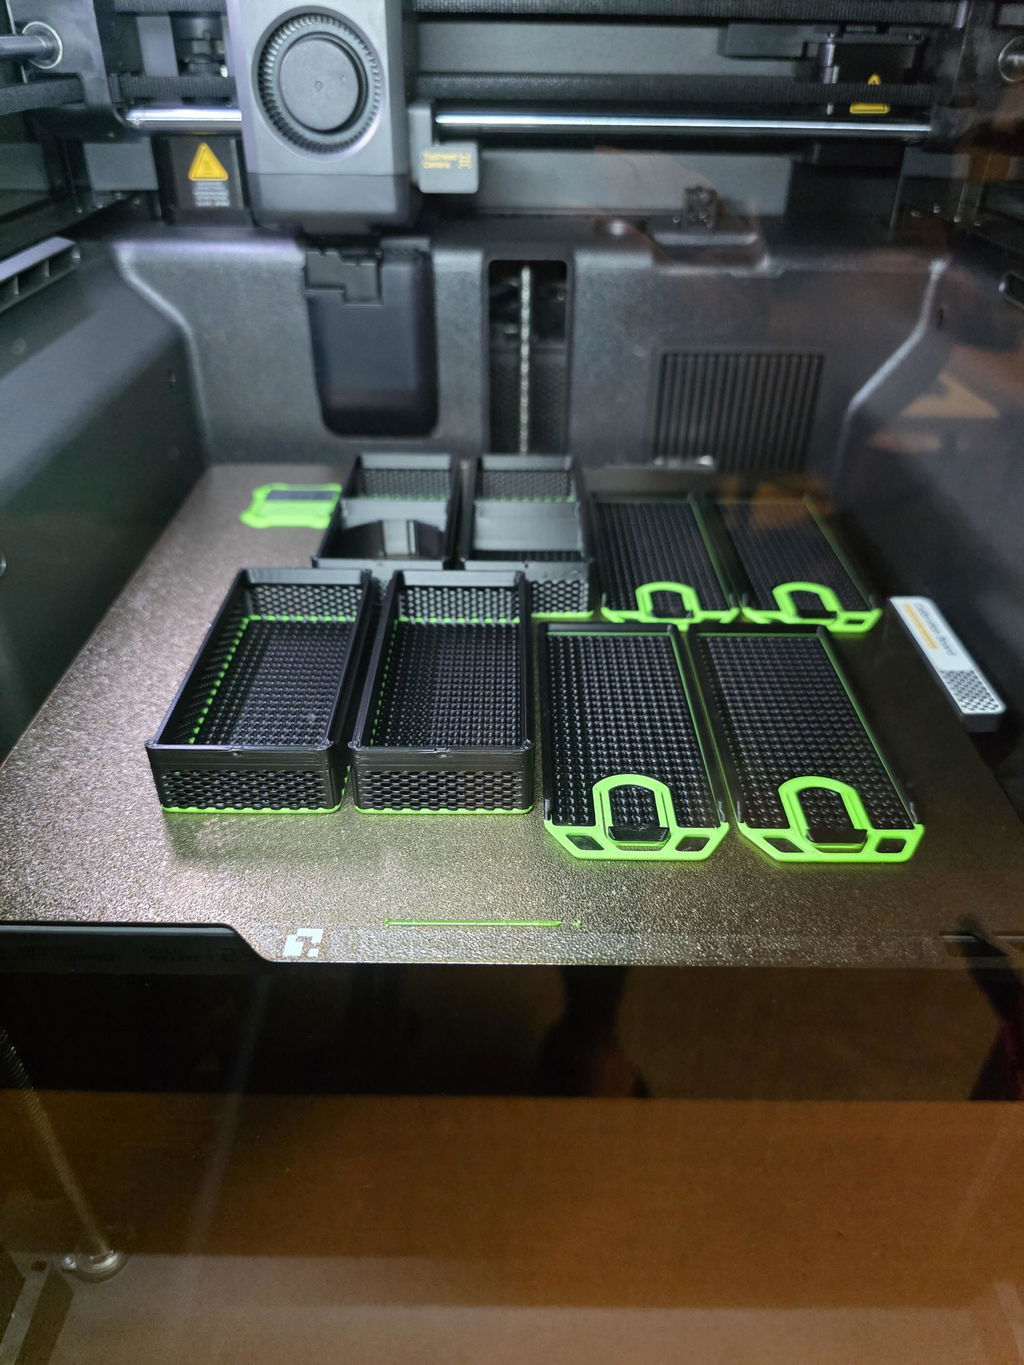
Highly recommend this ASA. Super durable and virtually weatherproof in static strength applications. Awesome colors too.
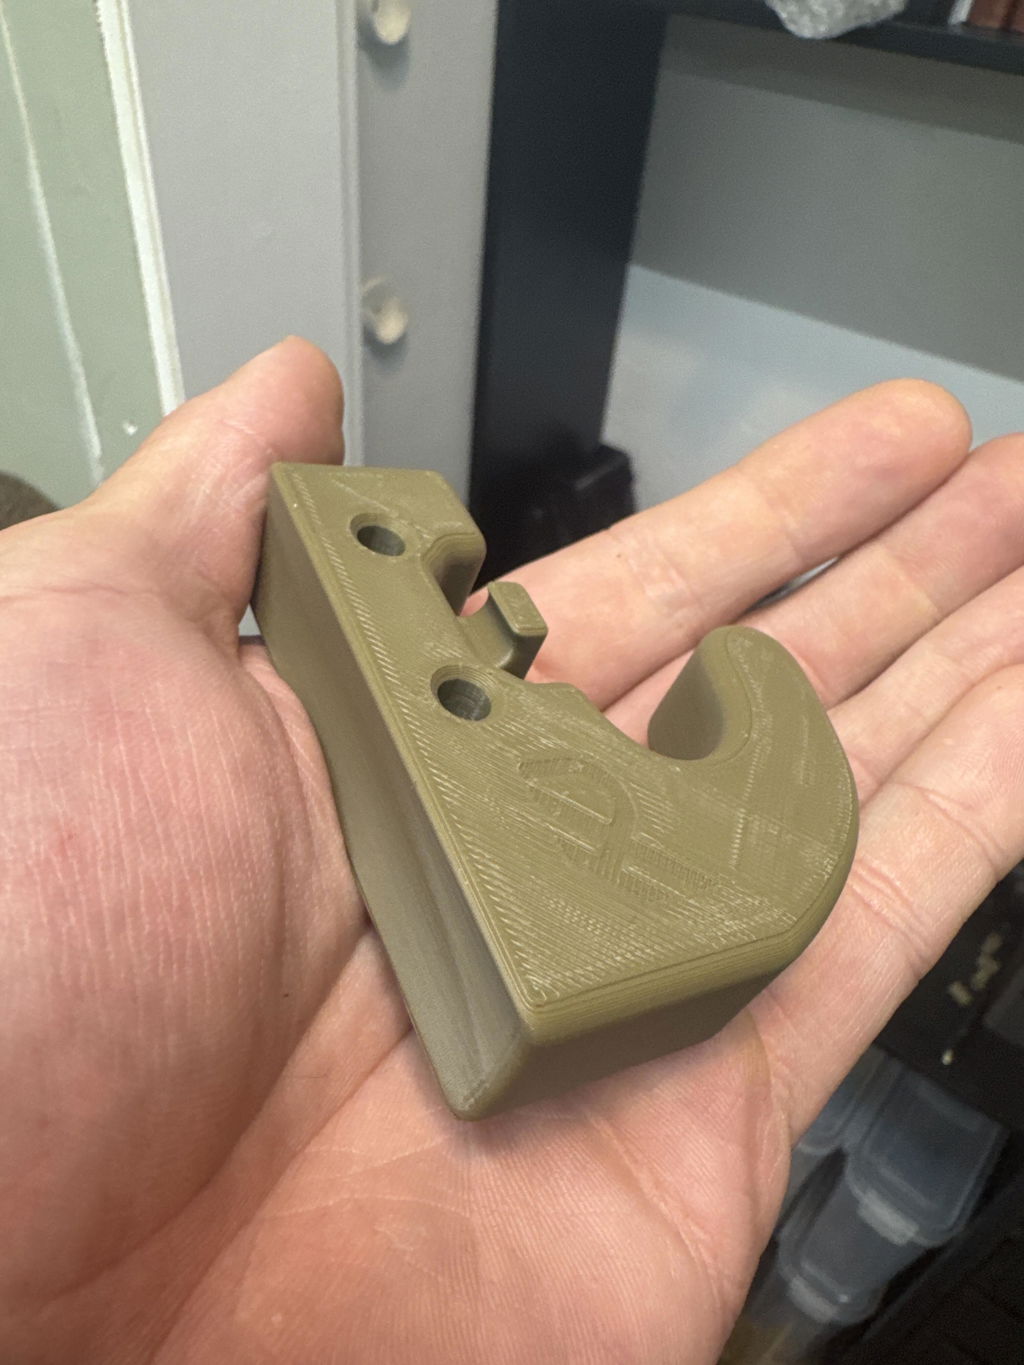
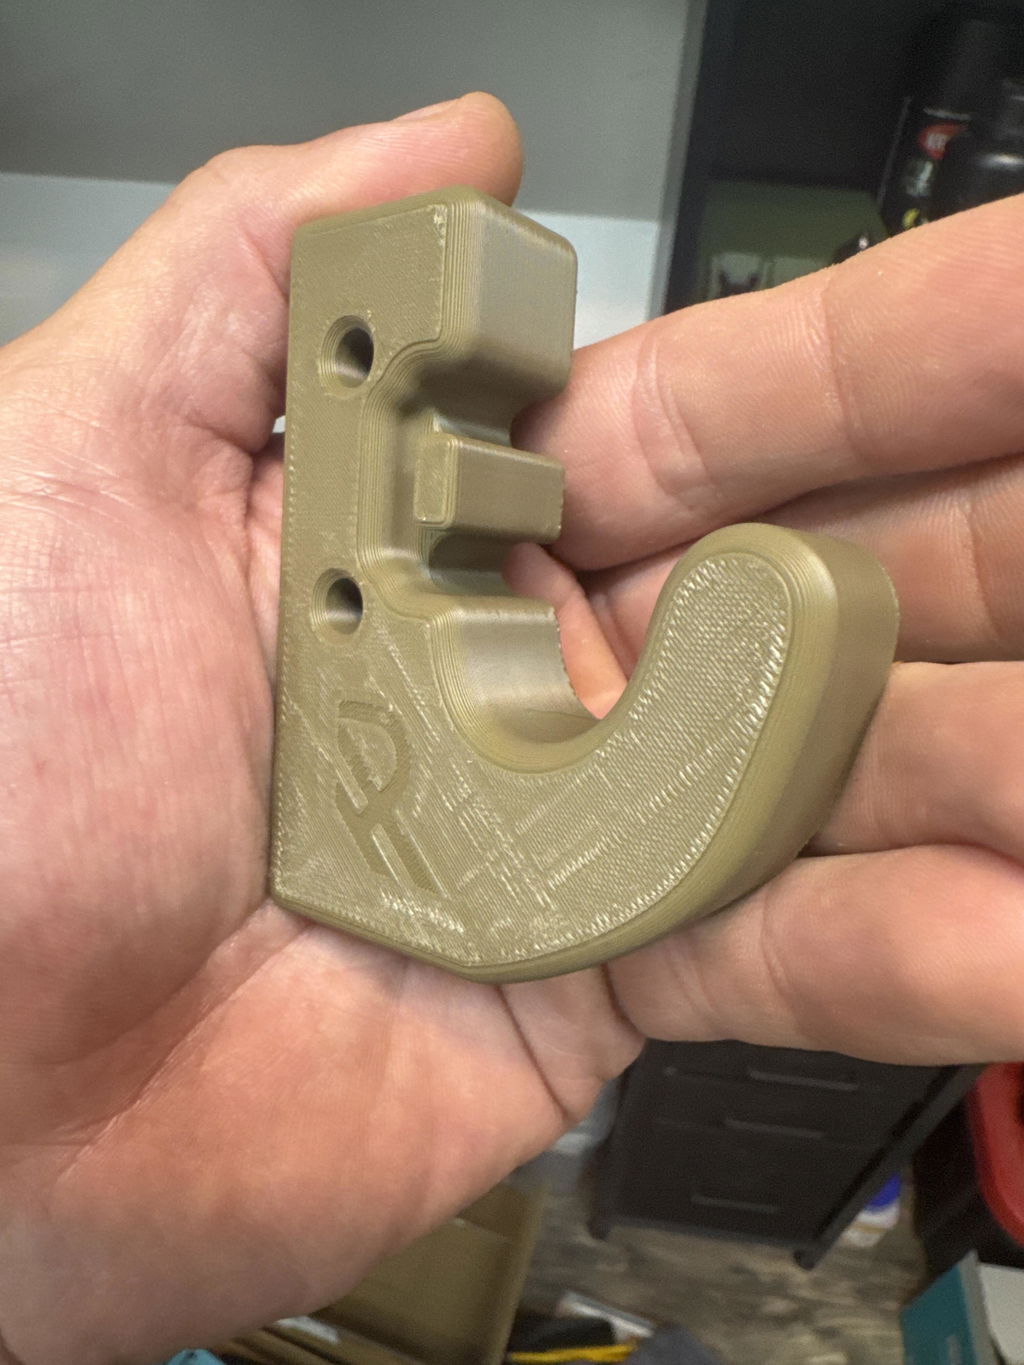
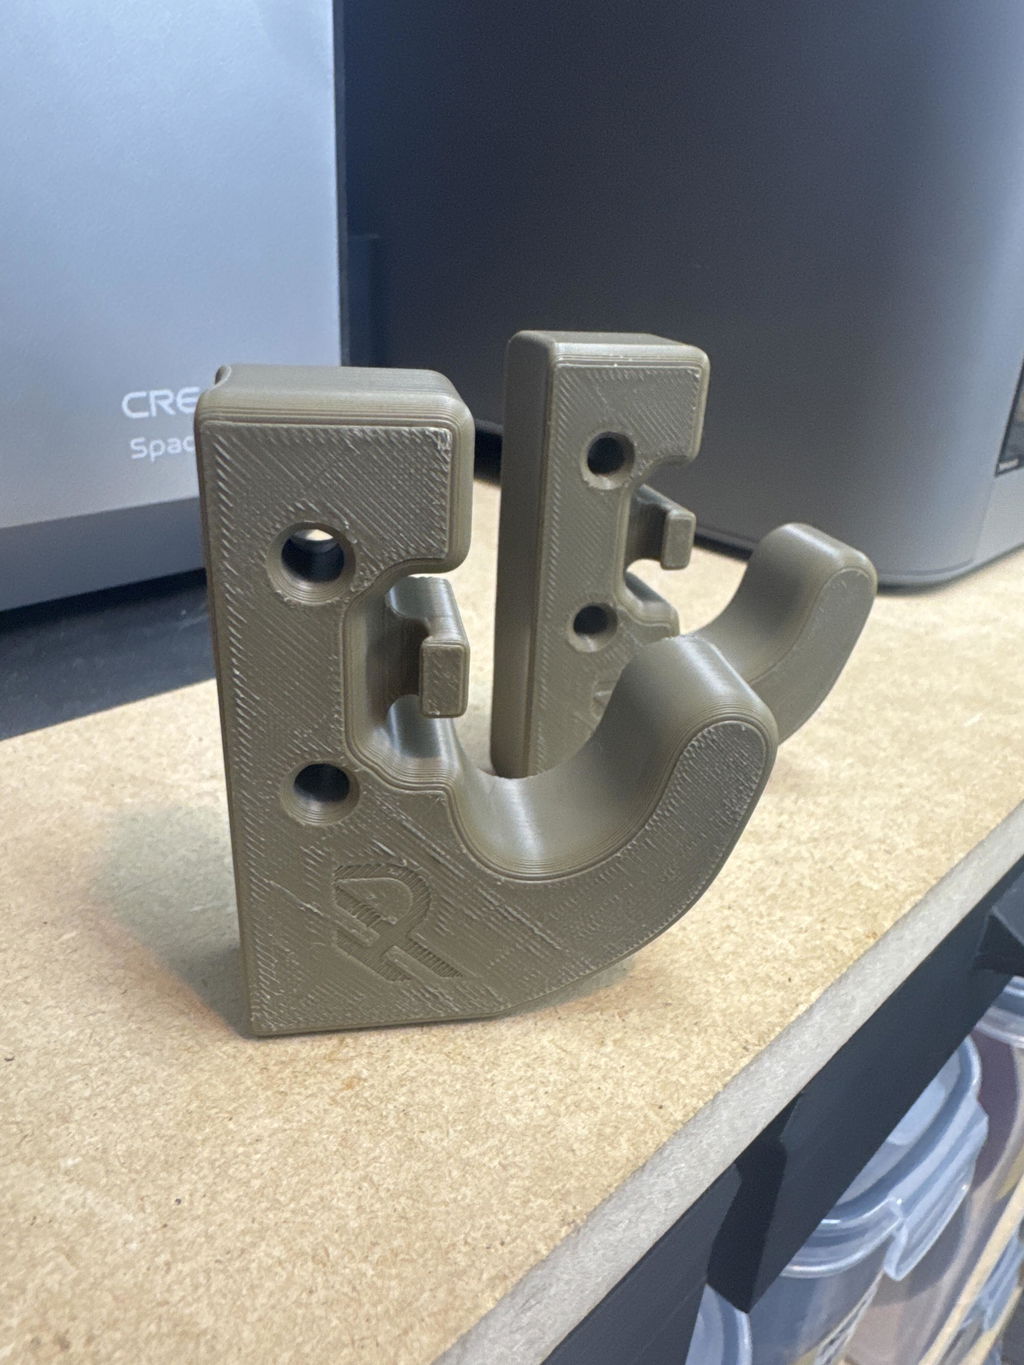
So far this is working very well. I tried some other ASA from Elegoo and it wouldn’t print right no matter what I tried and this has completely flipped my bad experience on its head. I read a bunch of other reviews and people only had good things to say about Polymaker so I’ve officially found my new filament source!
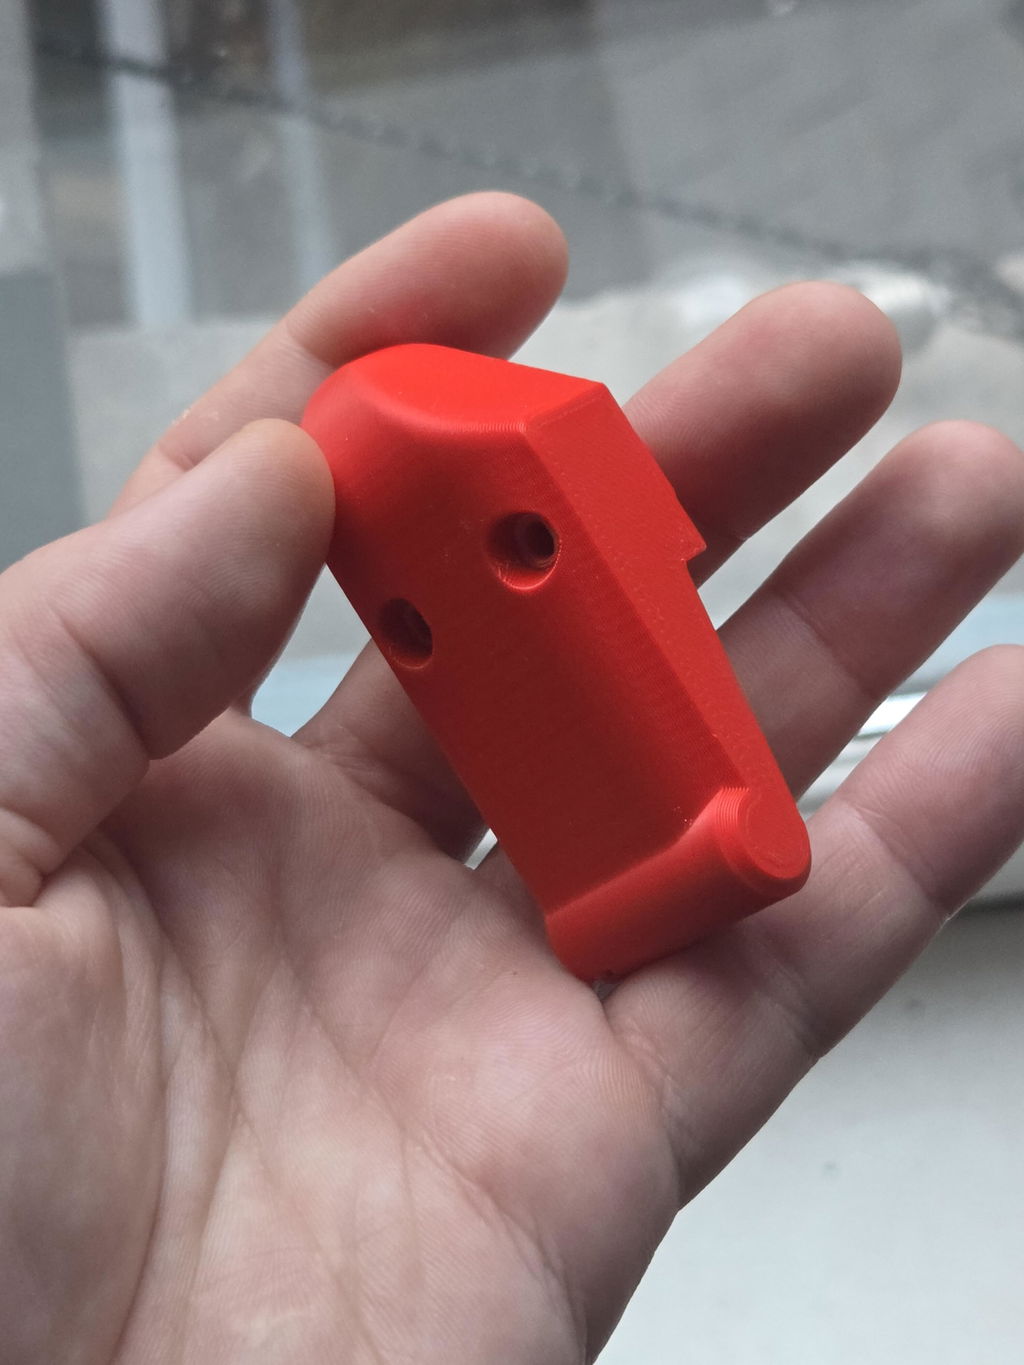
I've finally found a red that suits my wants. I've bought countless spools of red filament in various materials but the color has never been a deep red. This all changed with this ASA, it's for me the best red on the market as far as I know. Also it's super easy to print ! I had always been used to only printing PLA and PETG, and found ASA to be easier to print than PETG (given you have an enclosure of course).
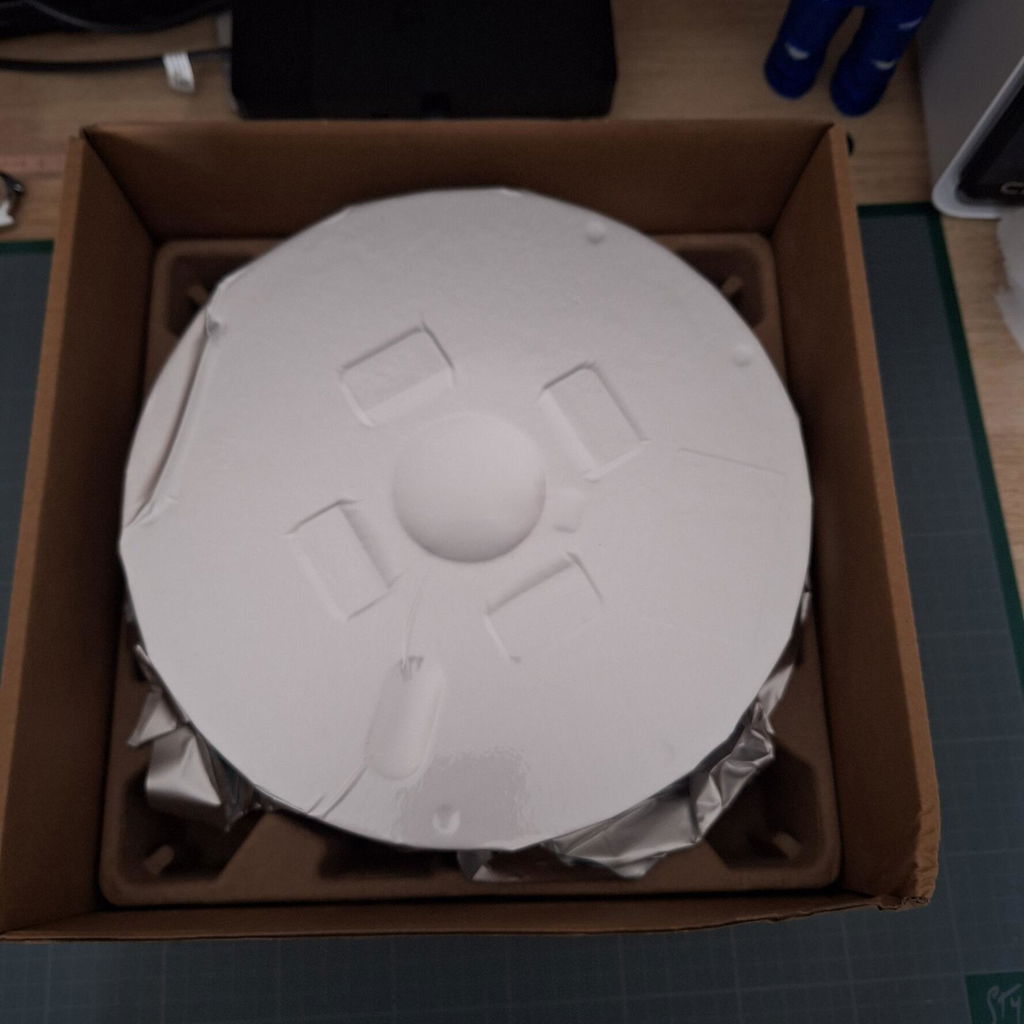
Ordered in July and received today, July 18. Very well packaged with internal protection and vacuum-sealed film. Can't wait to start printing with this filament.
PLA Pro and ASA are our go-to filaments. Prints well. Love that it comes with profiles.
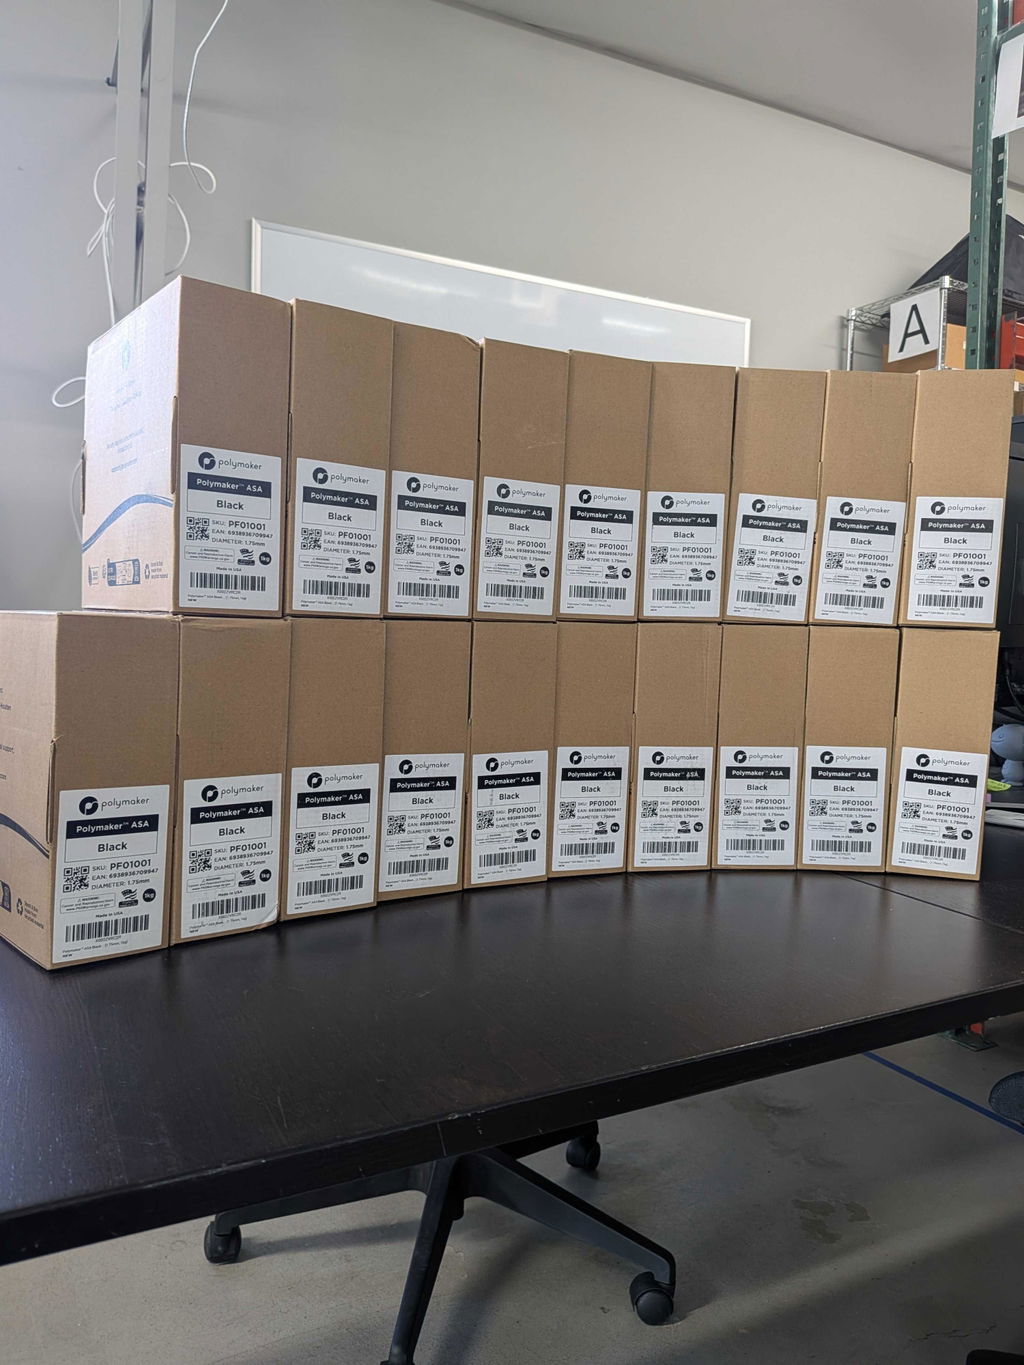
This is great ASA, prints extremely well, warps less than other ASA's I've used and the colors are perfect. Will be buying more in the future.
I only print ASA and your natural is the best I've ever used!
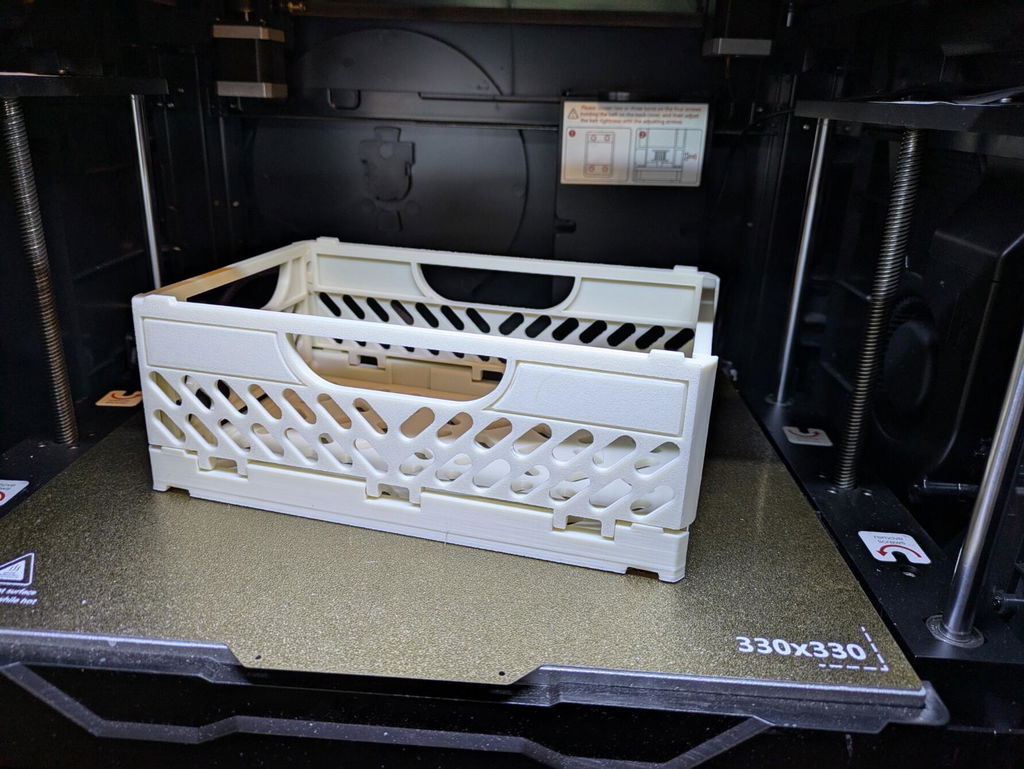
This ASA prints just as well as any PETG or PLA that I have tried. This is quickly becoming the default filament for me for anything that needs durability.
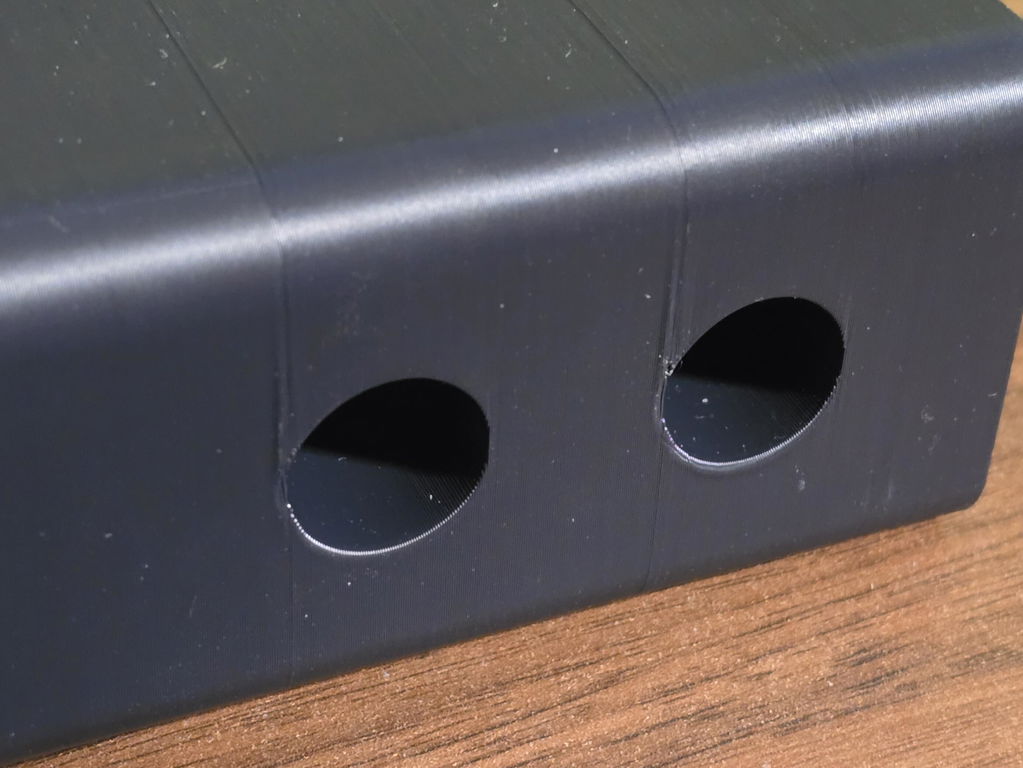
This asa filament printed perfectly and I have had 0 issues so far on my bambulab x2d.
Perfect for outdoor products
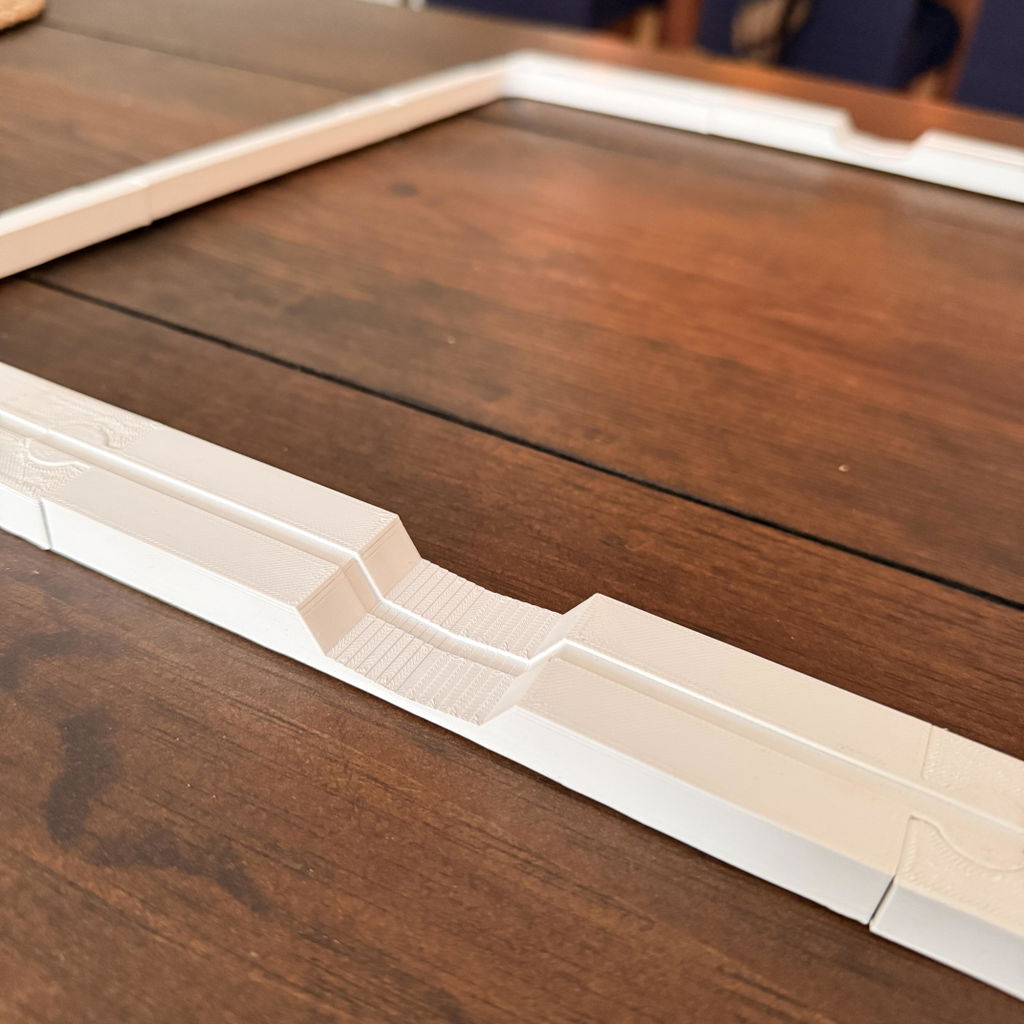
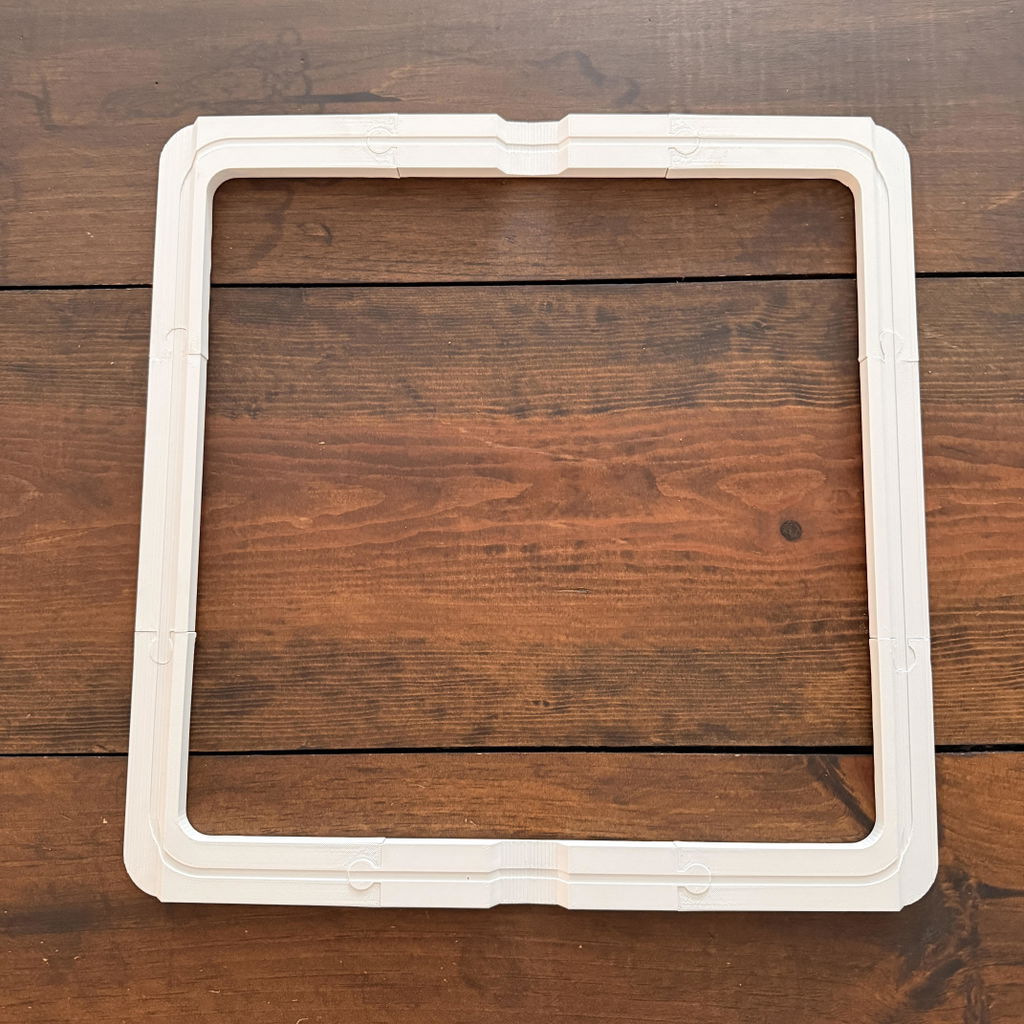
I was a bit terrified of using ASA filament for the first time, but I’m through 2 rolls of polymaker now and overall the experience was quite enjoyable. I had pretty good bed adhesion- using mouse ears on sharp corners with a 0mm gap. Easy to clean up post print. Very happy with the results.