


5-10 days
Payments
Beschreibung
Beschreibung
Fiberon™ PETG-ESD: ESD-sicheres PETG für Elektronikanwendungen (ehemals PolyMax™ PETG-ESD)
Schutz vor elektrostatischer Entladung (ESD)
Fiberon™ PETG-ESD wurde speziell entwickelt, um zuverlässigen Schutz vor elektrostatischer Entladung (ESD) zu bieten, und ist daher eine ausgezeichnete Wahl für 3D-gedruckte Teile, die in der Elektronikfertigung, -montage und -handhabung eingesetzt werden. Diese Eigenschaft trägt dazu bei, empfindliche elektronische Komponenten während der Produktion und Nutzung vor Schäden durch statische Elektrizität zu schützen.
Verbesserte Zähigkeit
Neben dem ESD-Schutz bietet Fiberon™ PETG-ESD im Vergleich zu herkömmlichem PETG eine verbesserte Zähigkeit und dadurch eine höhere Schlagfestigkeit und Haltbarkeit für anspruchsvolle industrielle Anwendungen.
Fortschrittliche Kohlenstoffnanoröhren-Verbundtechnologie
Dieses Filament ist mit Kohlenstoffnanoröhren versetzt, die für seine ESD-sicheren Eigenschaften verantwortlich sind. Die Verwendung von Kohlenstoffnanoröhren gewährleistet eine gleichmäßige Leitfähigkeit im gesamten gedruckten Teil und erhält den ESD-Schutz auch nach der Bearbeitung oder bei Verschleiß.
Ideale Anwendungen
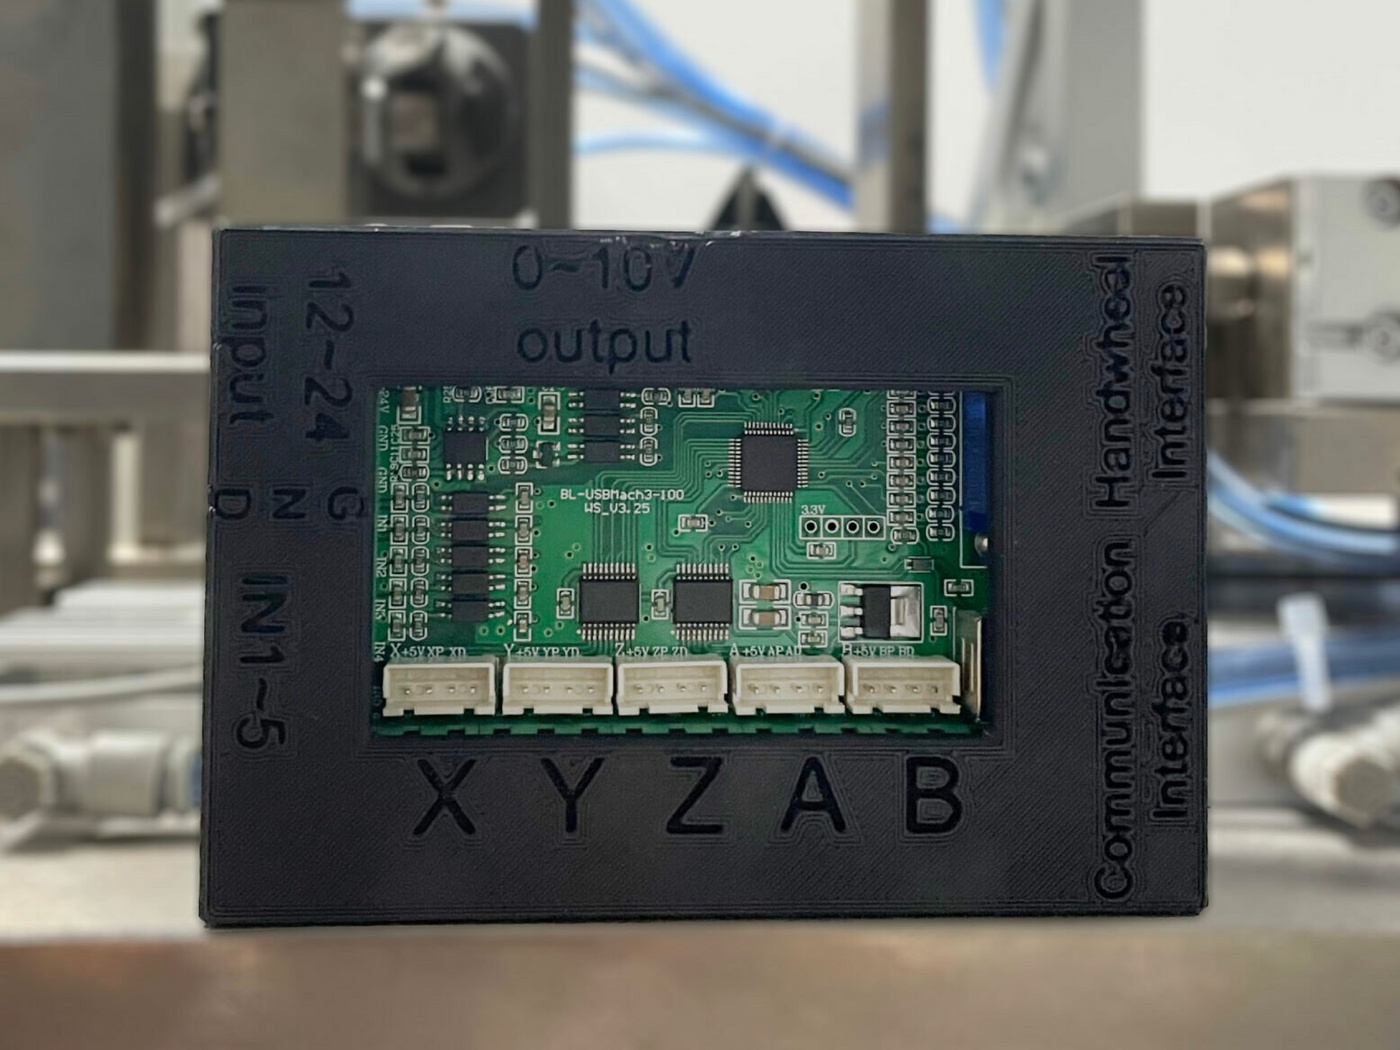
- Elektronikgehäuse und -verkleidungen
- Vorrichtungen und Halterungen für die Leiterplattenmontage
- Schalen und Aufbewahrungslösungen für elektronische Komponenten
- Werkzeuge und Teile für ESD-empfindliche Umgebungen
Wählen Sie Fiberon™ PETG-ESD für Ihre Elektronikprojekte, wenn Sie ein zähes, zuverlässiges und ESD-sicheres 3D-Druckmaterial benötigen.
HINWEIS: ™ PETG-ESD ist mit Kohlenstoffnanoröhren versetzt:
Hier finden Sie eine Studie zu ABS, das mit Kohlenstoffnanoröhren versetzt ist.
Druckanforderungen
Druckeinstellungen
Druckeinstellungen
Fiberon™ PETG-ESD
Schlüsselfunktionen
- ESD Schutz
- Verbesserte Toughness
- Carbon Nanotube Technologie
- Ideal für Elektronik
- Bereit zum Drucken;
Fiberon™ PETG-ESD - Schwarz / 0,5 kg ist nachbestellt und wird versendet, sobald es wieder auf Lager ist.

Technische Daten
Alles, was Sie brauchen, bevor Sie auf „Drucken“ klicken
Drucktips
- Verwenden Sie ein Hotend, das für einen Düsentemperaturbereich von 250–290 °C geeignet ist; ein Ganzmetall-Hotend wird empfohlen.
- Trocknen Sie das Filament 3 Stunden lang bei 65 °C, wenn es Feuchtigkeit aufgenommen hat, und halten Sie es während der Verwendung trocken.
- Lassen Sie den Kühllüfter AUS; verwenden Sie eine Druckplatte mit 70–80 °C.
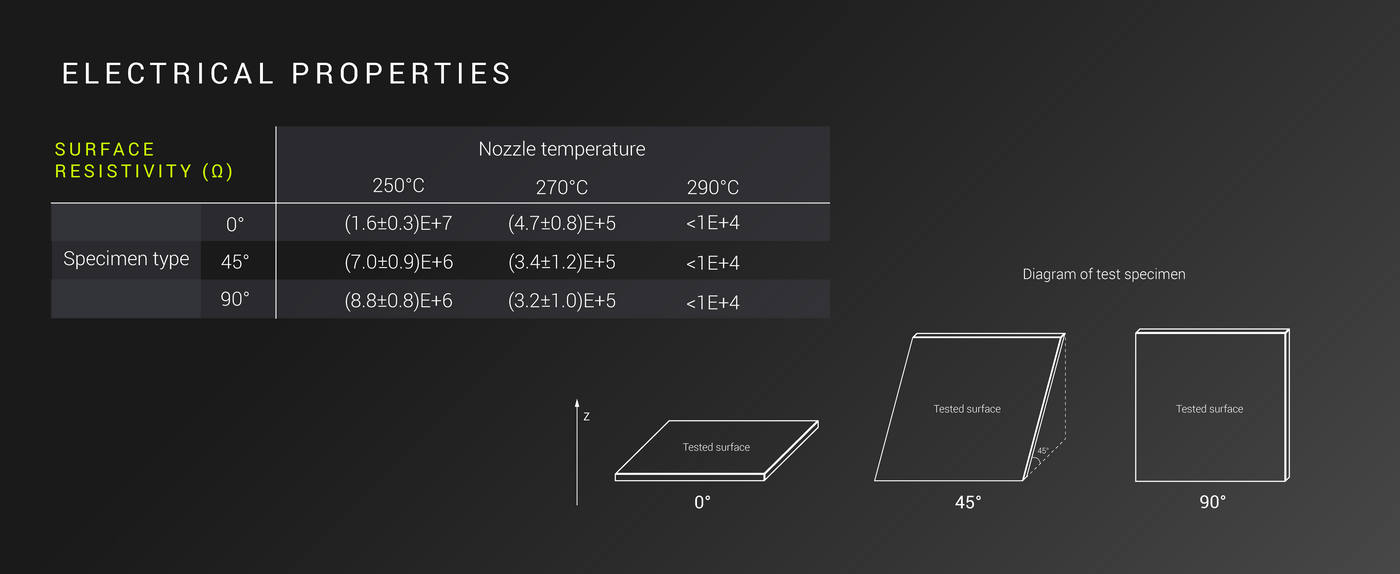
- Düsentemperatur und Druckausrichtung beeinflussen den Oberflächenwiderstand maßgeblich. Höhere Düsentemperaturen verringern den Widerstand; überprüfen Sie das fertige Teil hinsichtlich der vorgesehenen ESD-Anforderung.
- Für dieses Material ist kein Tempern angegeben.
| Property | X-Y | Z | Value | Method |
|---|---|---|---|---|
| Density | — | — | 1.24 g/cm³ Important | ISO 1183 |
| Tensile strength | 36.1 MPa Important | 20.7 MPa Important | — | ISO 527 |
| Elongation at break | 7.3 % Important | 1.8 % Important | — | ISO 527 |
| Bending strength | 54 MPa Important | 24.1 MPa Important | — | ISO 178 |
| Bending modulus | 1650.8 MPa Important | — | — | ISO 178 |
| Young's modulus | 1983 MPa Important | 1626.4 MPa Important | — | ISO 527 |
| Charpy, unnotched | — | 5.2 KJ/m² Important | — | ISO 179 |
| Charpy, notched | 5.7 KJ/m² Important | — | — | ISO 179 |
| Glass transition temperature (Tg) | — | — | 77 °C Important | ISO 11357 |
| Vicat softening temperature | — | — | 86 °C Important | ISO 306 |
| HDT (0.45 MPa) | — | — | 76 °C Important | ISO 75 |
| HDT (1.8 MPa) | — | — | 72 °C Important | ISO 75 |
Getestet an Prüfkörpern mit 100 % Füllung. X-Y = quer zu den Schichten, Z = zwischen den Schichten (Schichthaftung).
Häufig gestellte Fragen
Fragen? Wir haben die Antworten. Von der Auswahl des richtigen Materials bis zur Pflege deiner Spulen findest du hier alles, was du wissen musst, an einem Ort.
Wie lange will PETG-ESD bleiben ESD und sicher?
Haben Sie weitere Daten?
Werden die Spools in einer AMS arbeiten?
Was ist der Unterschied zwischen PET und PETG?
Reviews
Customers praised this ESD-safe filament for printing jigs and tools in electronics manufacturing, noting it "prints well and consistently" while being "more affordable than pretty much any other name brand." Quality and speed performance were highlighted, though some reported occasional plate adhesion issues and residue.
I use this filament to print ESD-safe jigs and tools for the electronics manufacturing company I work for. It prints well and consistently while being more affordable than pretty much any other name brand ESD filament on the market. Now I'm just waiting for Polymaker to do a PLA-ESD.
The filament prints great, but it does have an issue with sticking to the plate sometimes and leaving residue on the plate.
PETG-ESD filament is great! Very useful for printing ESD safe jigs for assembly. Print quality is good on Bambu printers.
Many people confuse ESD with conductive filament. This has a resistance around 1-100M ohms (10^6-10^8). You cannot test this with a basic multimeter, and even then the resistance changes as your voltage changes. With a proper ESD tester, you can measure its resistance.
Really like it, prints really well and can take speed.
This is by far the best PETG ESD I have used and is very competitively priced!I would really like to see 1kg spool though, 0.5kg spools are really annoying to work with since I'm constantly having to swap to a new spool mid print. And, with the switch to the Fiberon branding, they started taping the end of the filament to the spool core. This is a big PROBLEM as it can get stuck during when the filament runs out cause the filament runout sensor not to trigger. PLEASE revert back to not using tape.Also, I'd really like to see Polymaker submit well tuned filament profiles for all the Prusa machines to Prusa Slicer.
Printed great in my x1c. I through it straight from the package into my dryer for like 12 hours then printed from the dryer. No issues
