5-10 days
Payments
Beschreibung
Beschreibung
PolyLite™ LW-PLA: Ultraleichte Drucke, konstante Leistung
Innovative vorgeschäumte Technologie
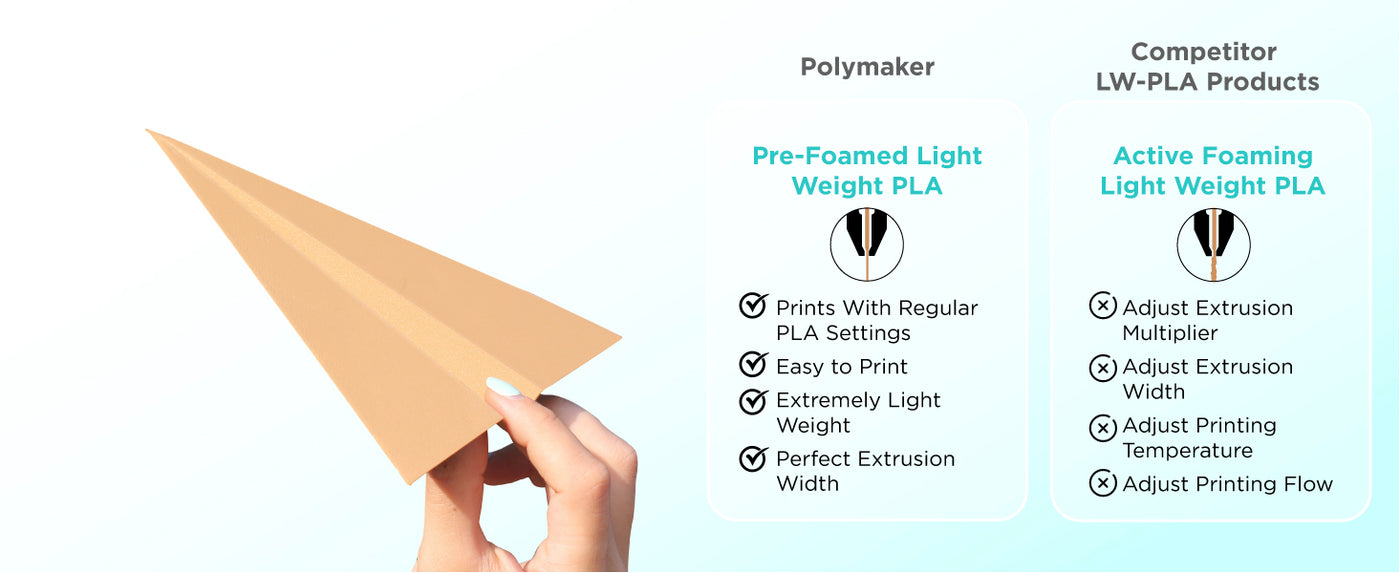
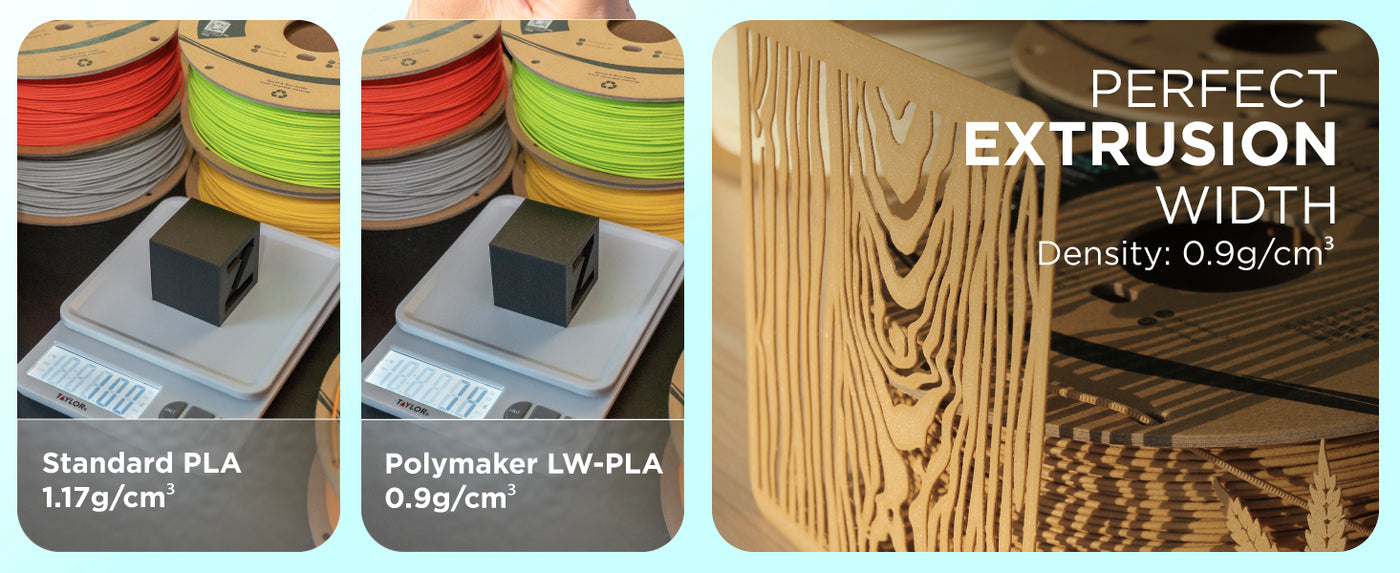
Entdecken Sie PolyLite™ LW-PLA - ein vorgeschäumtes PLA-Filament für Projekte, bei denen es besonders auf geringes Gewicht ankommt. Im Gegensatz zu aktiv schäumenden Filamenten wird PolyLite™ LW-PLA bereits während der Herstellung aufgeschäumt und gewährleistet so eine konstant niedrige Dichte, ohne dass die Extrusionstemperaturen angepasst werden müssen.
Ideal für leichte Modelle
PolyLite™ LW-PLA eignet sich perfekt für Luftfahrtbegeisterte und alle, die das Gewicht ihrer Modelle reduzieren möchten, und liefert stabile, ultraleichte Drucke mit beeindruckenden Details.
Drucktipps für optimale Ergebnisse
Um die beste Druckqualität zu erzielen, sehen Sie sich vor dem Druck unsere empfohlenen Druckeinstellungen an. Beachten Sie, dass LW-PLA zu Fadenbildung neigen kann. Daher ist die Feinabstimmung der Rückzug- und Temperatureinstellungen entscheidend.
Zuverlässige Leichtigkeit und Stabilität
Erzielen Sie mit PolyLite™ LW-PLA leichte, stabile und zuverlässige Ergebnisse - Ihr Filament für spezielle, gewichtssensible Anwendungen.
Druckanforderungen
Druckeinstellungen
Druckeinstellungen
PolyLite™ LW-PLA
Schlüsselfunktionen
- Lichtgewicht
- leicht zu drucken
- Strong und Lightweight
- Retraction Tuning empfohlen
- Ideal für Lightweight Modelle
PolyLite™ LW-PLA - Schwarz / 0,8 kg ist nachbestellt und wird versendet, sobald es wieder auf Lager ist.

Technische Daten
Alles, was Sie brauchen, bevor Sie auf „Drucken“ klicken
Drucktips
- Bewahren Sie das Filament verschlossen und trocken auf; verwenden Sie den angegebenen Trocknungszyklus von 55 °C / 6 Std., wenn feuchtigkeitsbedingte Mängel auftreten.
- Kalibrieren Sie Durchflussrate, Temperatur und Retraktion für den Drucker, bevor Sie ein vollständiges Modell drucken, da leichtgewichtige Ergebnisse und Stringing profilabhängig sind.
- Beginnen Sie innerhalb des empfohlenen Düsentemperaturbereichs von 190–210 °C und des Druckbettbereichs von 25–60 °C und nehmen Sie anschließend kleine Anpassungen für den Drucker und das Modell vor.
- Verwenden Sie die empfohlene Einstellung für den Kühlventilator: EIN, und halten Sie die Druckgeschwindigkeit innerhalb von 50–100 mm/s.
| Property | X-Y | Z | Value | Method |
|---|---|---|---|---|
| Density | — | — | 0.9 g/cm³ Important | ISO 1183 |
| Tensile strength | 24.4 MPa Important | 20.8 MPa Important | — | ISO 527 |
| Elongation at break | 8.8 % Important | 2 % Important | — | ISO 527 |
| Bending strength | 50.2 MPa Important | — | — | ISO 178 |
| Bending modulus | 1958.9 MPa Important | — | — | ISO 178 |
| Young's modulus | 1688.5 MPa Important | 1726.3 MPa Important | — | ISO 527 |
| Charpy, notched | 2.4 KJ/m² Important | — | — | ISO 179 |
| Melting temperature | — | — | 150 °C Important | ISO 11357 |
| Glass transition temperature (Tg) | — | — | 59 °C Important | ISO 11357 |
| Vicat softening temperature | — | — | 60 °C Important | ISO 306 |
| HDT (0.45 MPa) | — | — | 54 °C Important | ISO 75 |
| HDT (1.8 MPa) | — | — | 50 °C Important | ISO 75 |
Getestet an Prüfkörpern mit 100 % Füllung. X-Y = quer zu den Schichten, Z = zwischen den Schichten (Schichthaftung).
Häufig gestellte Fragen
Fragen? Wir haben die Antworten. Von der Auswahl des richtigen Materials bis zur Pflege deiner Spulen findest du hier alles, was du wissen musst, an einem Ort.
Was ist der Unterschied zwischen aktivem und passivem Foaming?
Was sind die Vorteile und Abweichungen zwischen aktiver und passiver Feuerwehr?
ist PolyLite™ LW-PLA Gut für RC Plans?
Was ist der Unterschied zwischen PolyLite™ LW-PLA Und PolyWoodTM?
Wie kann ich String reduzieren?
Werden die Spools in einer AMS arbeiten?
Ist dieses Material Lebensmittel sicher?
Verkaufen Sie Reparaturen?
Ist dieses Material recycelbar?
Reviews
Pre-foamed lightweight PLA that "prints wonderfully" and is "easy to use" like regular PLA. Customers report 20-40% weight reduction, ideal for RC planes. Strong layer bonding and rigid structure. Some note printing challenges requiring settings adjustments, stringing issues, and compatibility problems with specific AMS systems. Heavier than foaming LW-PLA alternatives.
Hello,
I recently purchased 3 rolls of your POLYLITE LW-PLA. 1st time using your product. I'm using the Bambu lab P2S with the AMS 2 pro Not sure if you are aware or not but this filament does not fit in the AMS 2 pro. The filament is to close to the edge of the spool. When the AMS is calling for the filament to be loaded the spool wont rotate at all as it sits directly against the feed port as shown in the picture. I transferred about 12M of filament off of the spool so that it wouldn't bind during loading. Seeing that I have purchased 3 rolls and did plan on purchasing more, I Now have a lot of filament that is pretty much unusable. Is there a work around for this issue?
Thank you for you're concern in this matter,
This e-mail was sent on 7/10 and still no response
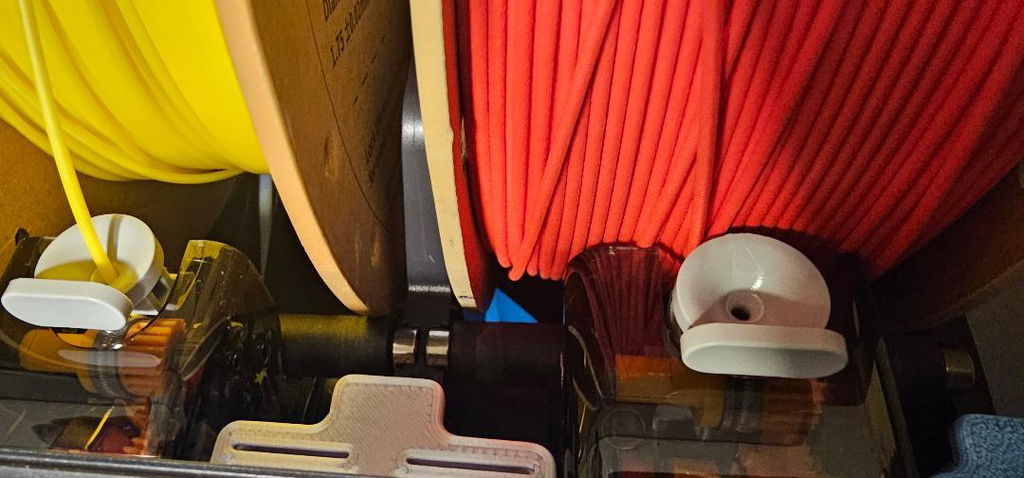
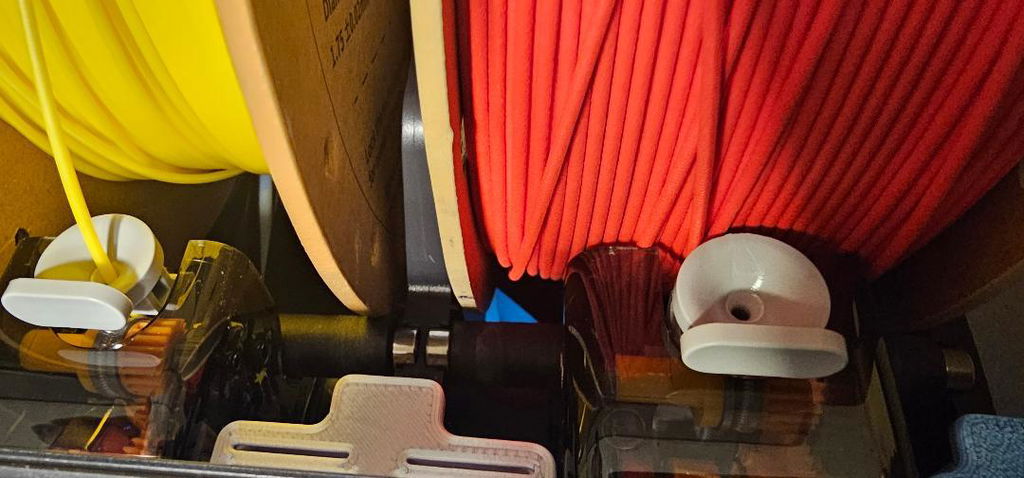
We are very sorry for the issue! The main culprit is just due to how light weight (low density) the LW-PLA is - meaning that even 0.8KG fills up a large amount of the spool. But we want to make sure to help as much as we can here so please reach out to support@polymaker.com with these details and any proof of purchase. Thanks and sorry again about this!
Extremely Lightweight" what a joke! This is marginally lighter that ABS. Absolutely no adjustment can be made in terms of density. Two times heavier than foaming LW-PLA; what was the problem with that again? Too difficult for an average user to set extrusion multiplier to 50%???
Ah yes, it also doesn't stick to the bed
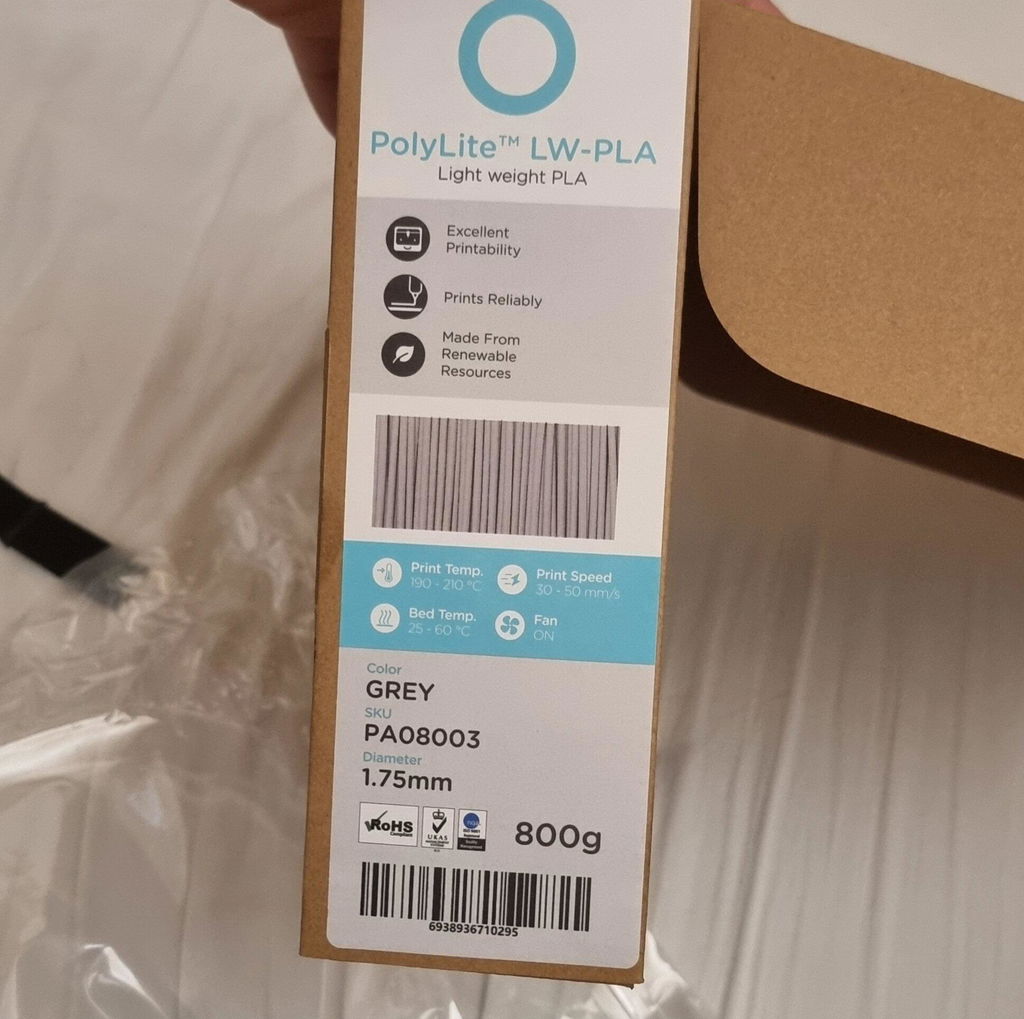
We are very sorry for the issues here! We are making sure to communicate via email and will help to troubleshoot or replace any issues!
Esta muy bien, es lo que buscaba pesa muy poco y es muy fácilmente usar
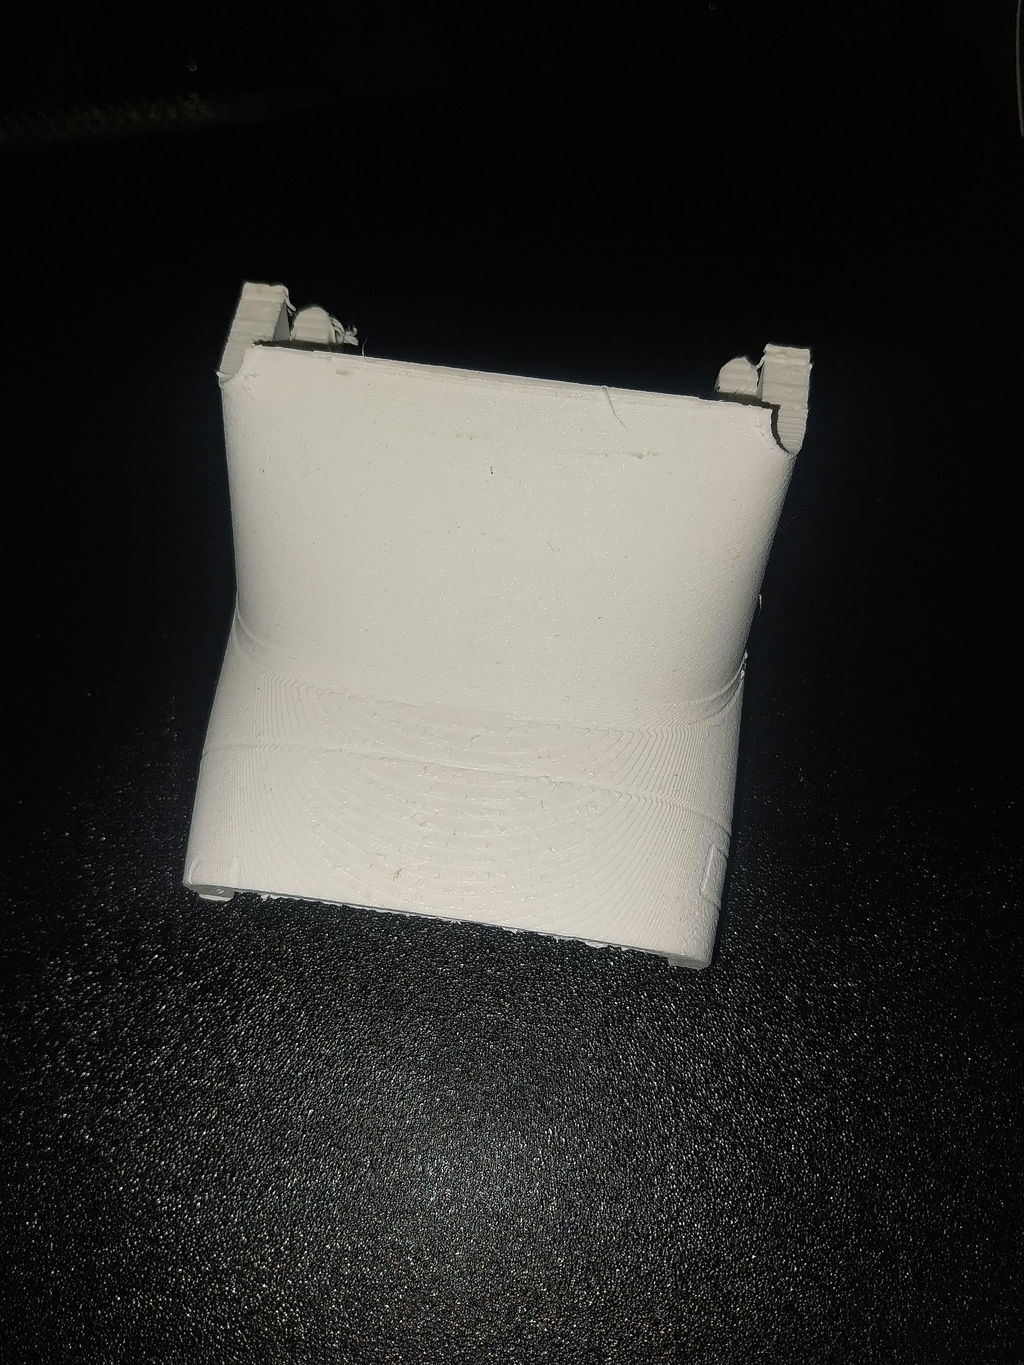
So far so good. Prints wonderfully in my Elegoo Centauri Carbon 2. Depending on your print project, you may have to adjust printer settings, but as far as materials go, this stuff works just fine. 100% will purchase again.
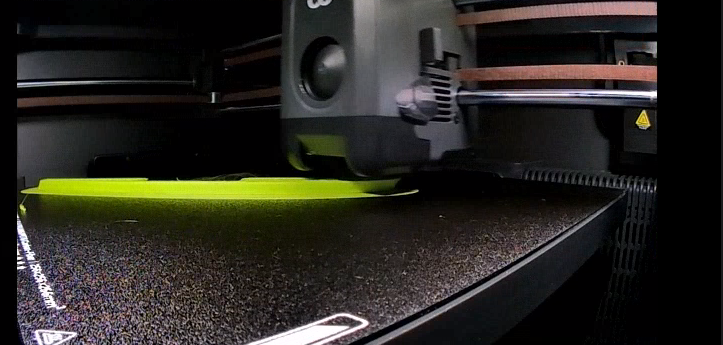
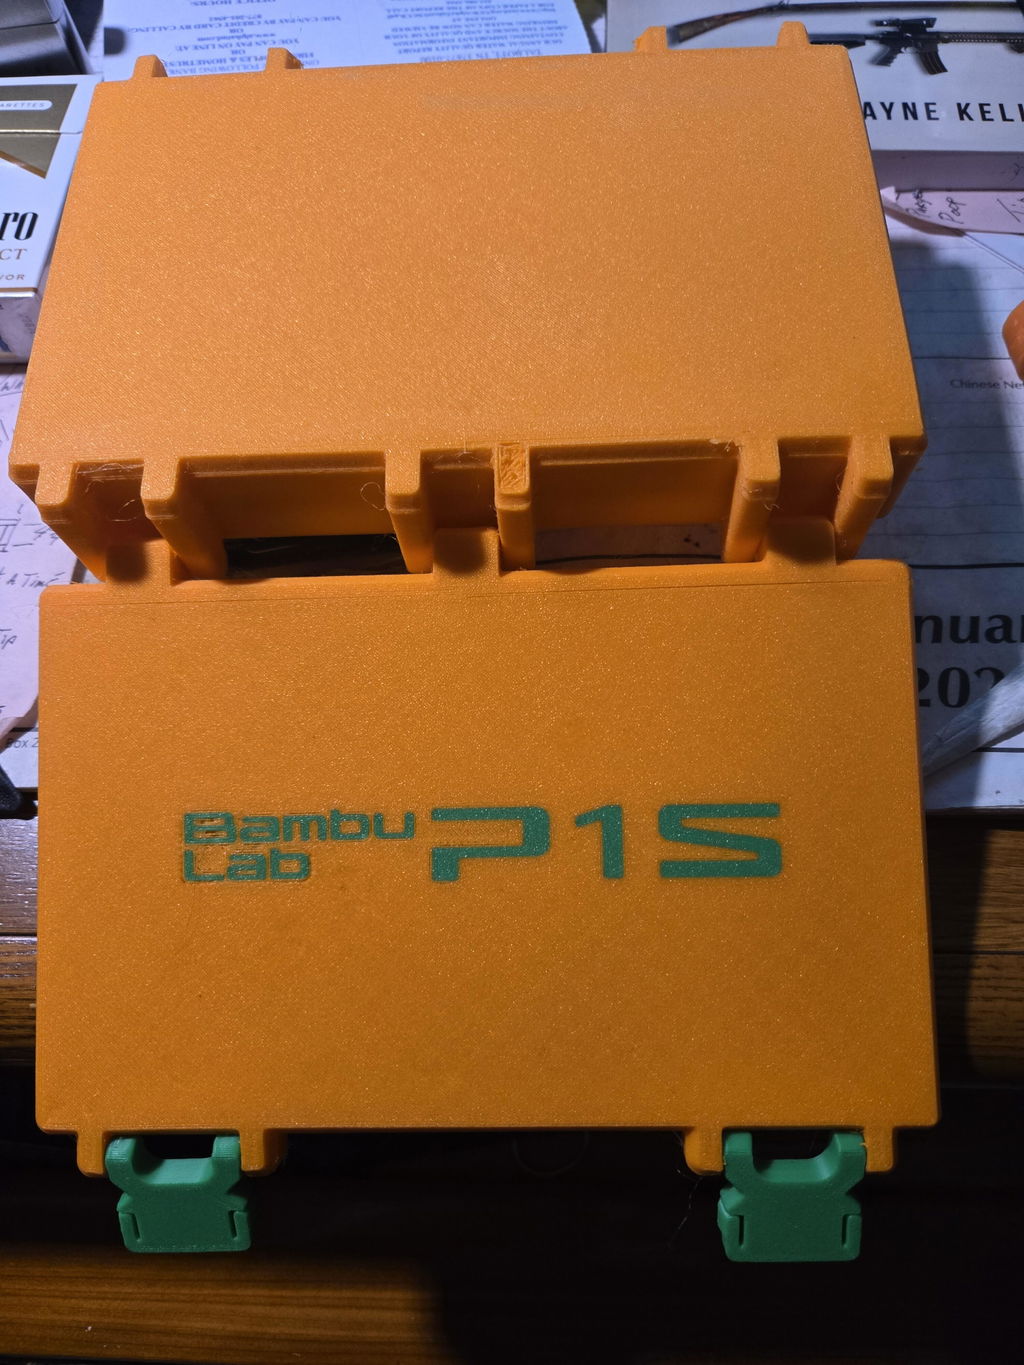
I am new to 3D printing. As in a week or two ago I got my Bambu P1S and know nothing about 3D. I have and use a CNC and two blue lasers.
And with that background, I had no issues at all with the PolyLite LW-PLA.
I have printed quite a few items with it. All came out good.
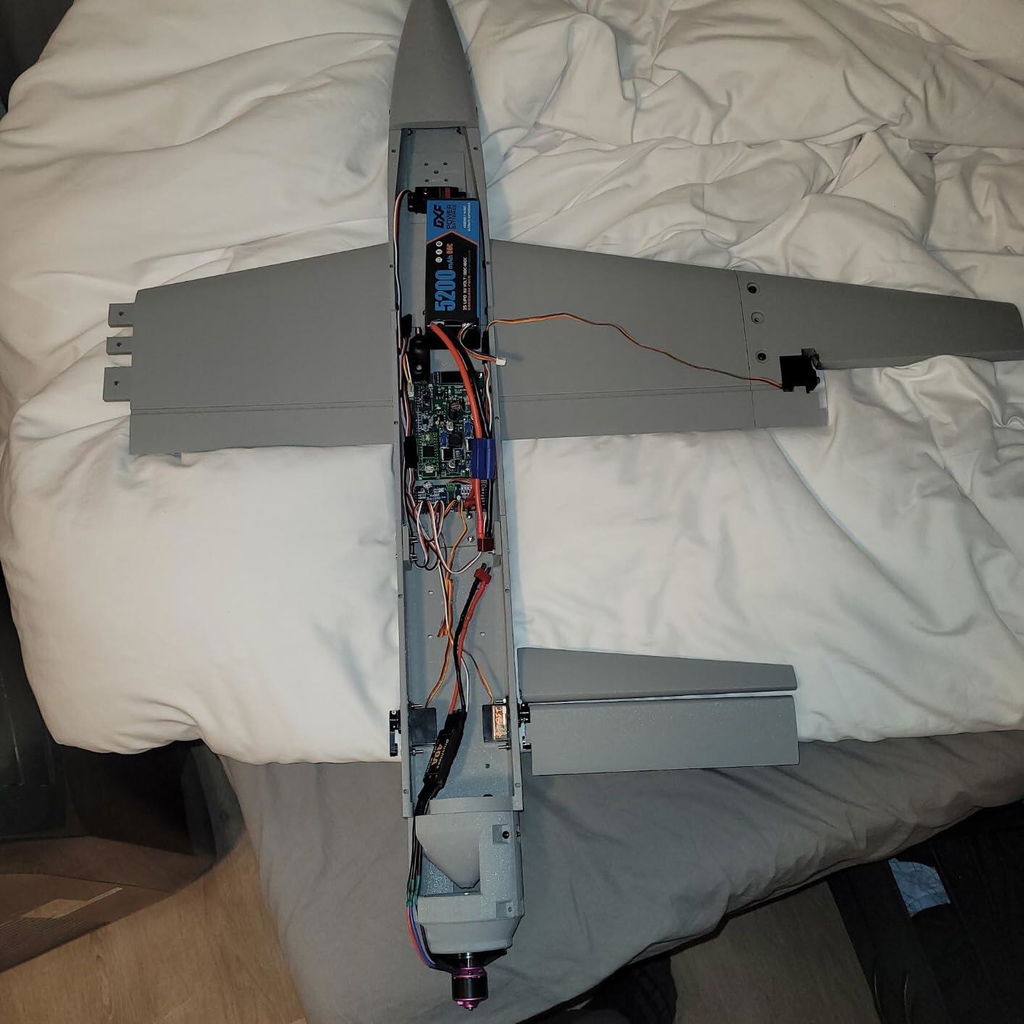
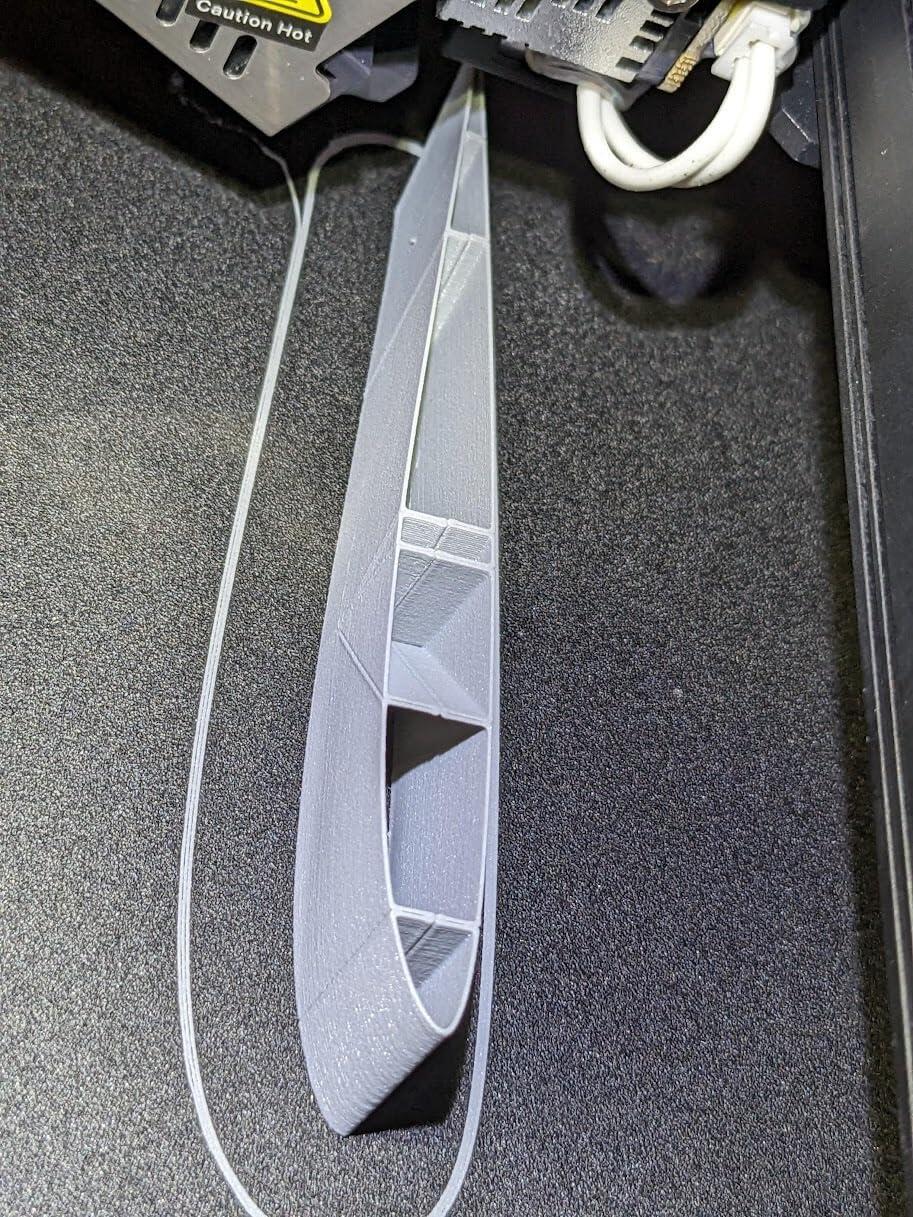
Very lightweight, and impressively rigid for its density, you just need to keep a few things in mind:- Print it slow, like no faster than 100mm/s, and ideally around 75mm/s even if your printer can do much faster like mine, keep it slow.- Print at a higher temperature like 225C .- Make sure to calibrate pressure advance (at the correct temp) for this filament specifically.- The filament itself is very brittle but don't let that scare you, the final parts that come out are excellent.- Parts that are somewhat hollow inside will experience a lot of stringing, but all you need is a bit of sandpaper to go over it a few times to smooth out the surface and it'll be just like the outer perimeters.Attached image is a partially finished UAV printed with this material using:- 1 perimeter- 5% infill (gyroid)- 225C nozzle temp, 60C bed temp (PEI)- 0.14mm layer height- 100mm/s perimeters and 20-30mm for bridges, and 50mm/s for supports and top solid infill, gap fillNote the smooth print lines and clean surfaces.
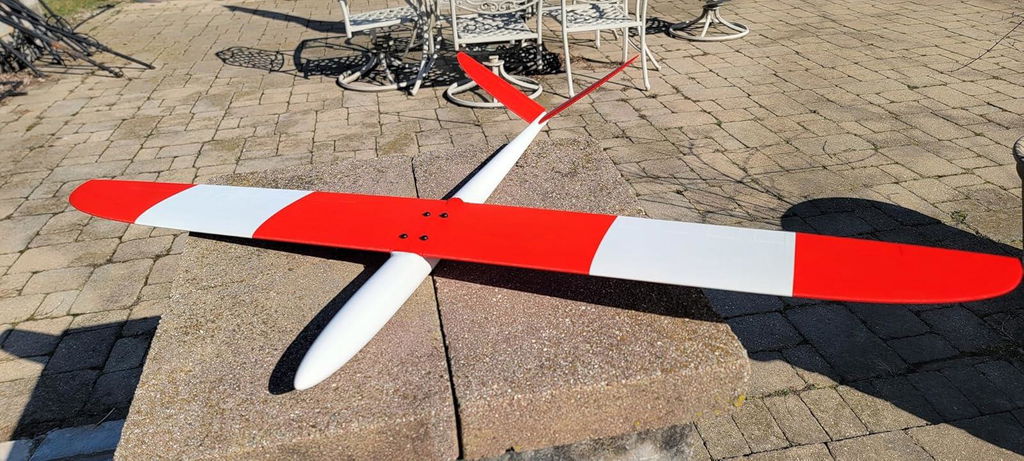
This is really great filament! I've printed four spools of this material on my Qidi X-Max 3. 225C Ext, 55C Bed, 100% fans, 50mm/s, 25mm/s inital layer, glue stick on blue tape. No clogs. Little to no stringing. Had a few failed prints till I got these numbers. Now, I send it to the printer and go do something else till it's done. I put this on my subscribe and save so that I always have this to print with.
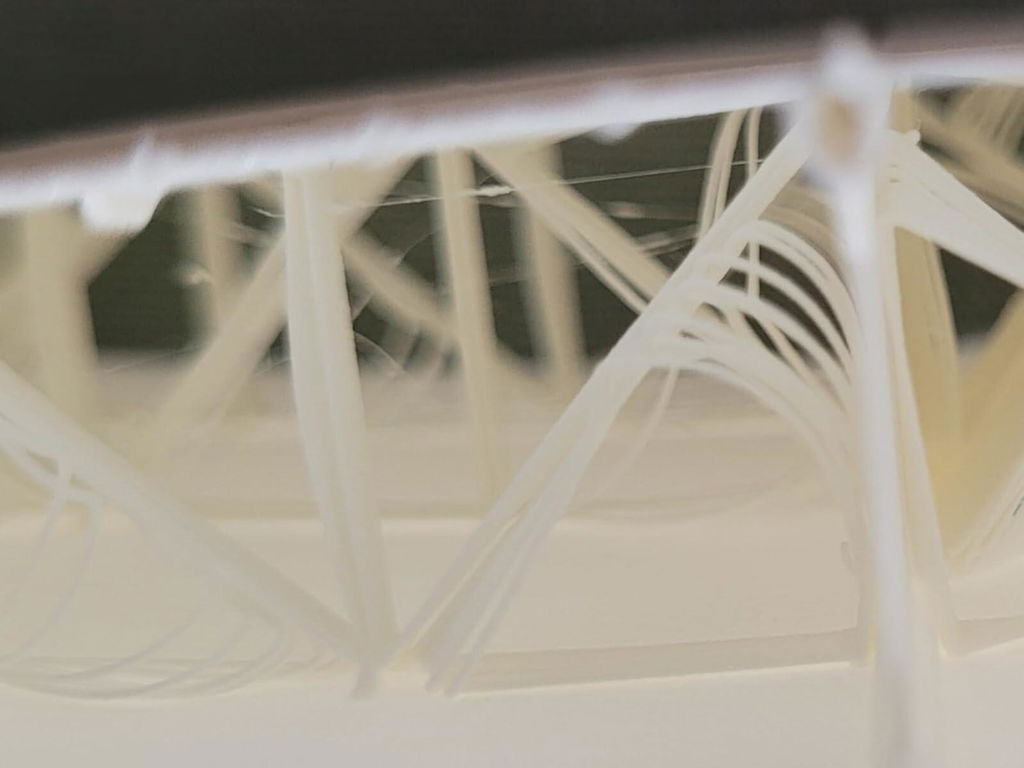
Printed 3dlabprint plane (their Piper Cub) where the struts are fragmented despite the overall print turns out to be pretty good with the following settings on my Creality Ender 3 V3 KE with standard .4 nozzle.Layer Height: .24Wall Line Count & all layers of 10 infill as recommended by 3dlabprintTravel and print speed: fairly low between 25 - 42 mm/sExtruder temp: 205 C and Bed temp: 60Material flow (extrusion multiplier): .90, .95, and even 1.0 all yield same resultsLine Width: .4Retraction distance: 2Retract speed: 45Retract prime speed: 30I use their included 3mf files (as this is the only ones recognized by my Slicer (Creality Print). In weighing the parts, they all seem be lighter than standard PLA by 20-30% but heavier than the more expensive foaming lw-pla from Colorfabb by like 10-30% so pretty much in the middle.
I used this for printing some RC aircraft parts and found that if you follow the instructions the filament performed as advertised. On my avg part I noticed a 20%-45% reduction in weight from standard PLA. One thing to note, this is ***Pre-Foamed***. I have read reviews were people were upset because it did not foam and they had to crank the temps up to get any foaming/expansion of the filament. It is not that type of LW-PLA. This prints better at lower temps, I found 190-195 to be the sweet spot for my parts. It is also not a smooth filament as it is pre-foamed it has a rough texture, to be expected.It prints great and with a nice smooth surface that is easily sanded where needed.
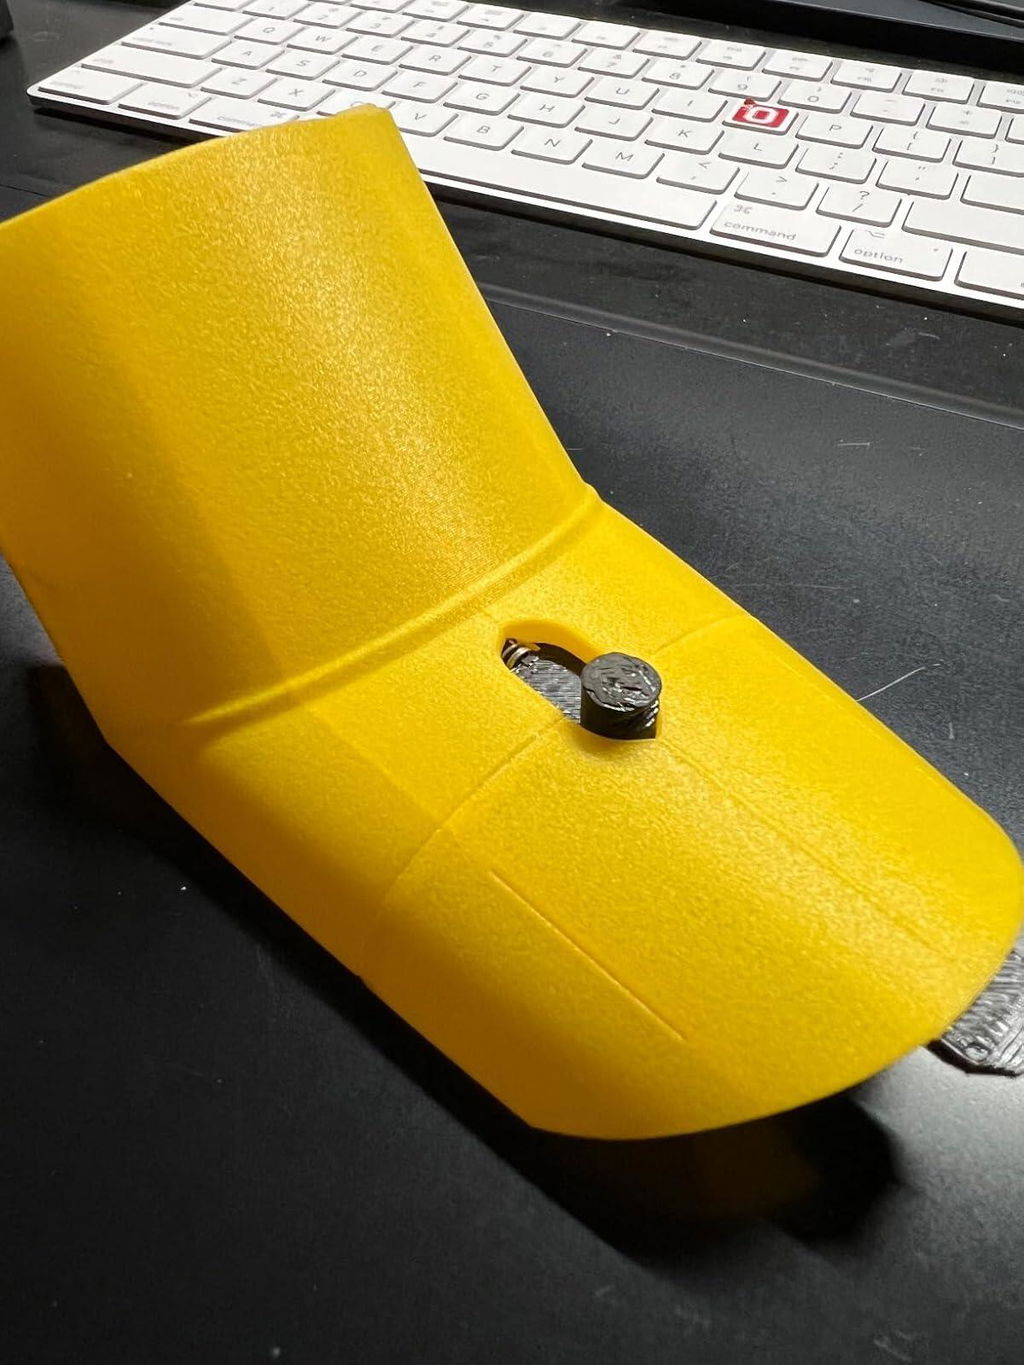
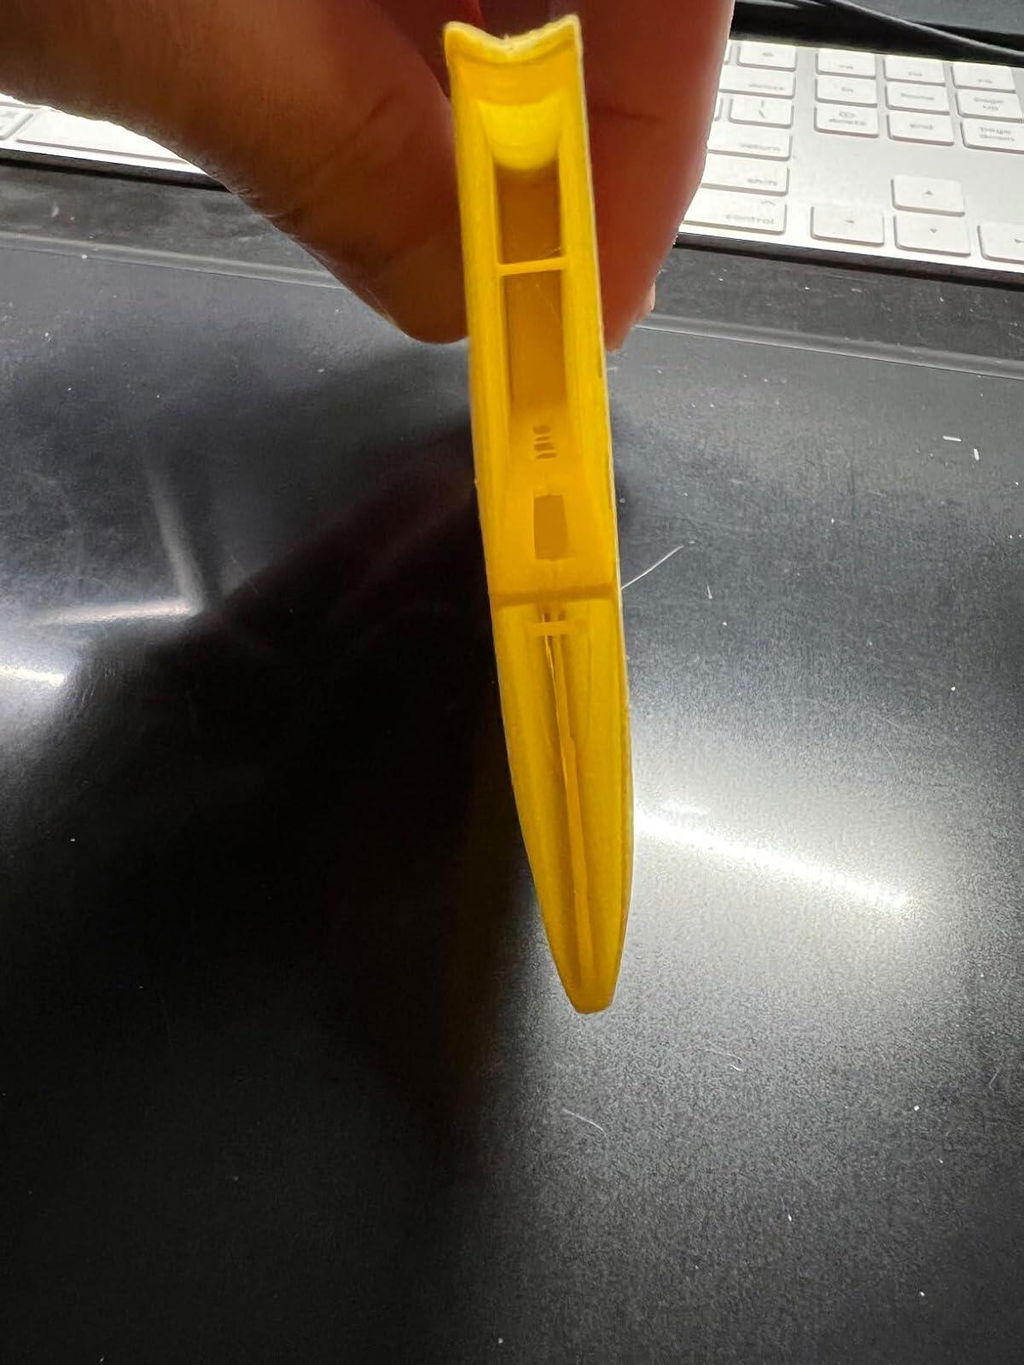
Like most PLA you have to find your grove in temp and bed temp during printing. I do recommend that if you work in a humid area - dry it out before a run. I also use a thin layer of glue stick on the print board to keep the initial layers in place. Very strong and much lighter than the PLA or PLA+. I use it in combination with PLA+, the light is perfect for airframes, wings, nose cones etc... Not so good for gears, servo arms or moving parts which can easily be stripped. It is prefoamed so the parts come out as designed. The ball cam shown here is mostly PLA LW with PLA+ only on the control arms and inner gears.
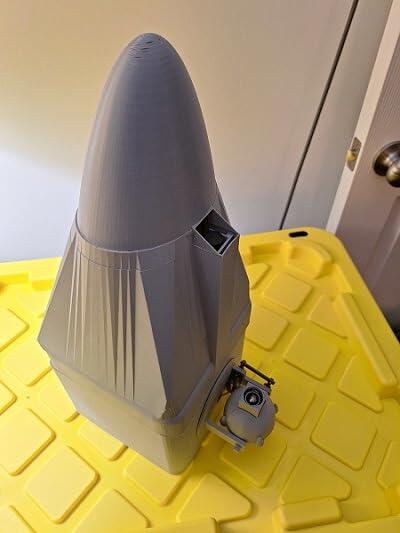
So this is my first time using this filament, I have used dozens of others in my print farm. I wanted to print a RC airplace and its doing a great job with a few issues. The settings I use worked on a couple of printers. Because it doesnt stick well onthe first layer I used 0.3mm first layers with a brim of at least 3mm. It get very stringy over 200C, in fact if its a small part you need to start at 190C and do the rest at 192C to get good layer bonding, and it does bond very well, but only with an extrusion multiplier of 1.15. I printed two of the same center wing parts, one in PLA+ and the other in this, the PLA weighed 18g and the LWPLA weighed 15g not a huge difference but enough. I also like the texture of the finished parts, it foams a little so you have a hard time seeing the print lines. One last thing, before printing the fillament is a little brittle, if your printer bends it around a small radius it will snap.
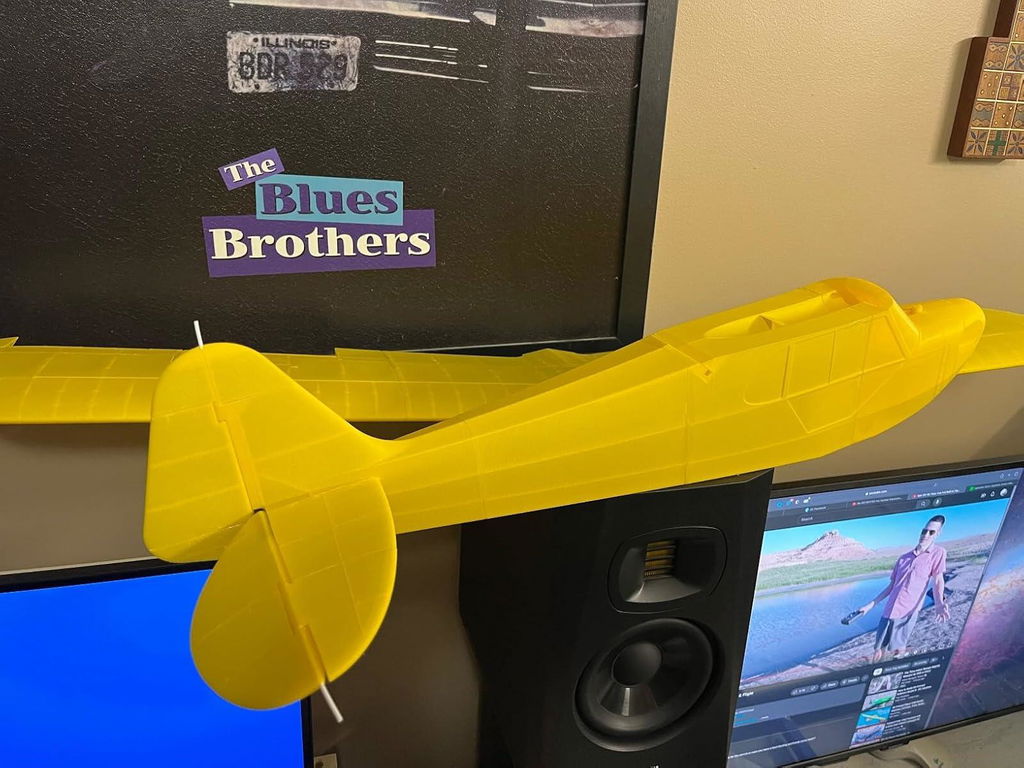
Pros:Super easy to use; standard Creality Slicer PLA profile worked fine with minimal stringingLighter than regular PLA by about 20%, Seems strongCons:Rough textures on the filament so it can snag on the filament sensor on the ender 3, Heavier than other LW-PLAs. Printed a model plane part:Hatchbox standard PLA: 3.84This stuff: 3.1gUnknown lw-pla brand printed for me by a friend using same layer/thickness settings: 1.8 (lighter but flimsier)All in all pretty happy as traditional expanding lw-pla sounds like a nightmare to get the settings right on, and this works as a drop in replacement for a generic PLA profile.
The important bits: layer bonding and strength is incredible! very rigid and much lighter than PLA or PLA+ but heavier than foaming lightweight PLA. I am going to use this on all my future 3D printed planes!Now my long boring story :)Patience was the key with this filament! I have seen too many great reviews to think that there was an issue with the filament itself. I took the recommended approach of printing using PLA settings and increasing the retraction distance and speed to the settings recommended on polymakers website. My prints were completely unusable initially. I didn't have a lot of time after work to run calibration tests but I did what I could in my free time. I would change one setting and print a part, I didn't write anything down and I didn't keep track of my changes. The poor print quality was completely my fault for not taking the proper time to dial in the print settings. I even tried multiple slicers! I finally had a day off! no chores, no work... time to get this right :)I started with the basics, e-step calibration and PID tuning. Those were very close to perfect already so I knew that wasn't my issue. I started back with the defualt PLA settings and did a retraction test (two 10mm cubes spaced 40mm apart). I would do a print and take a picture, record the settings and results and then make only 1 change to 1 setting at a time until I got the setting dialed in. Then I would move to the next setting. Rinse and repeat until I got everything dialed in. About 10 hours later, a nearly perfect print with just the smallest amount of stringing!Don't do what I did and just get frustrated and start throwing different settings at this stuff! It took the perfect mix of speed, temp, retraction speed & distance as well as extra prime after retraction to get this stuff dialed in. A change to any one of those setting will throw off the print!Cura 5.10Artillery Sidewinder X2 (love this printer!)Fulament magnetic flex PEI bedTemp 190Bed temp 60 (I always run 60 for everything, just seems to work)Print speed 40mm/sTravel speed 250mm/sRetraction 3.5mmRetraction Speed 35mm/sExtra prime after retraction .36mmMy issue was an extreme amount of stringing and oozing. I am printing a single walled print and it is important to have a strong Z seam. The loss of material during travel moves and layer changes made the Z seam very weak.
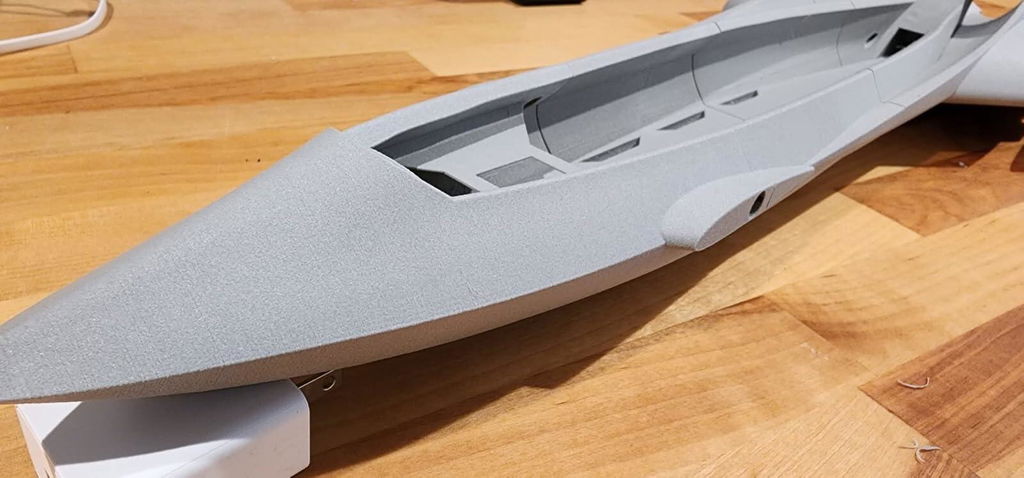
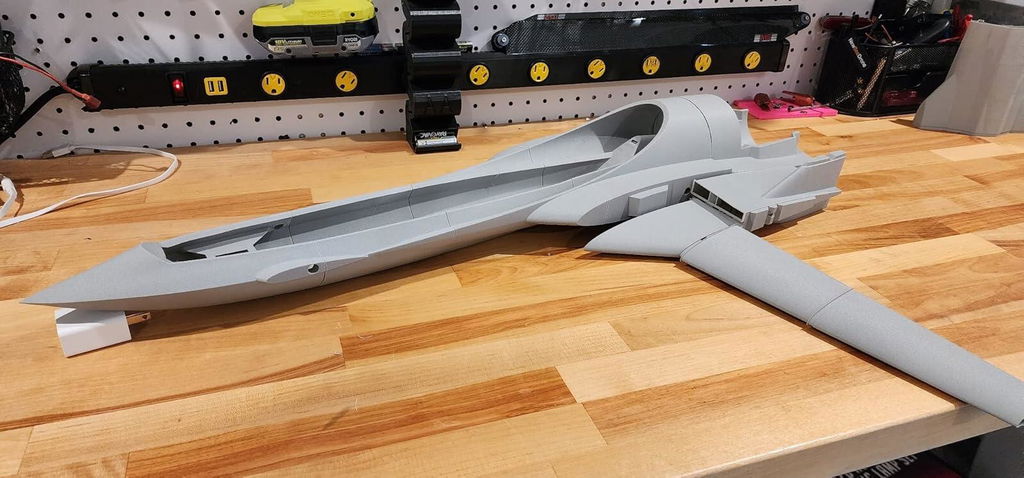
It is light weight. I can't give a full evaluation as this is the first time printing it. Also settings were locked in with a different slicer/printer setup so I believe my results will be better as experience is gained. Epoxy resin really added to the strength but added more time to the build process I hope to avoid in the future.
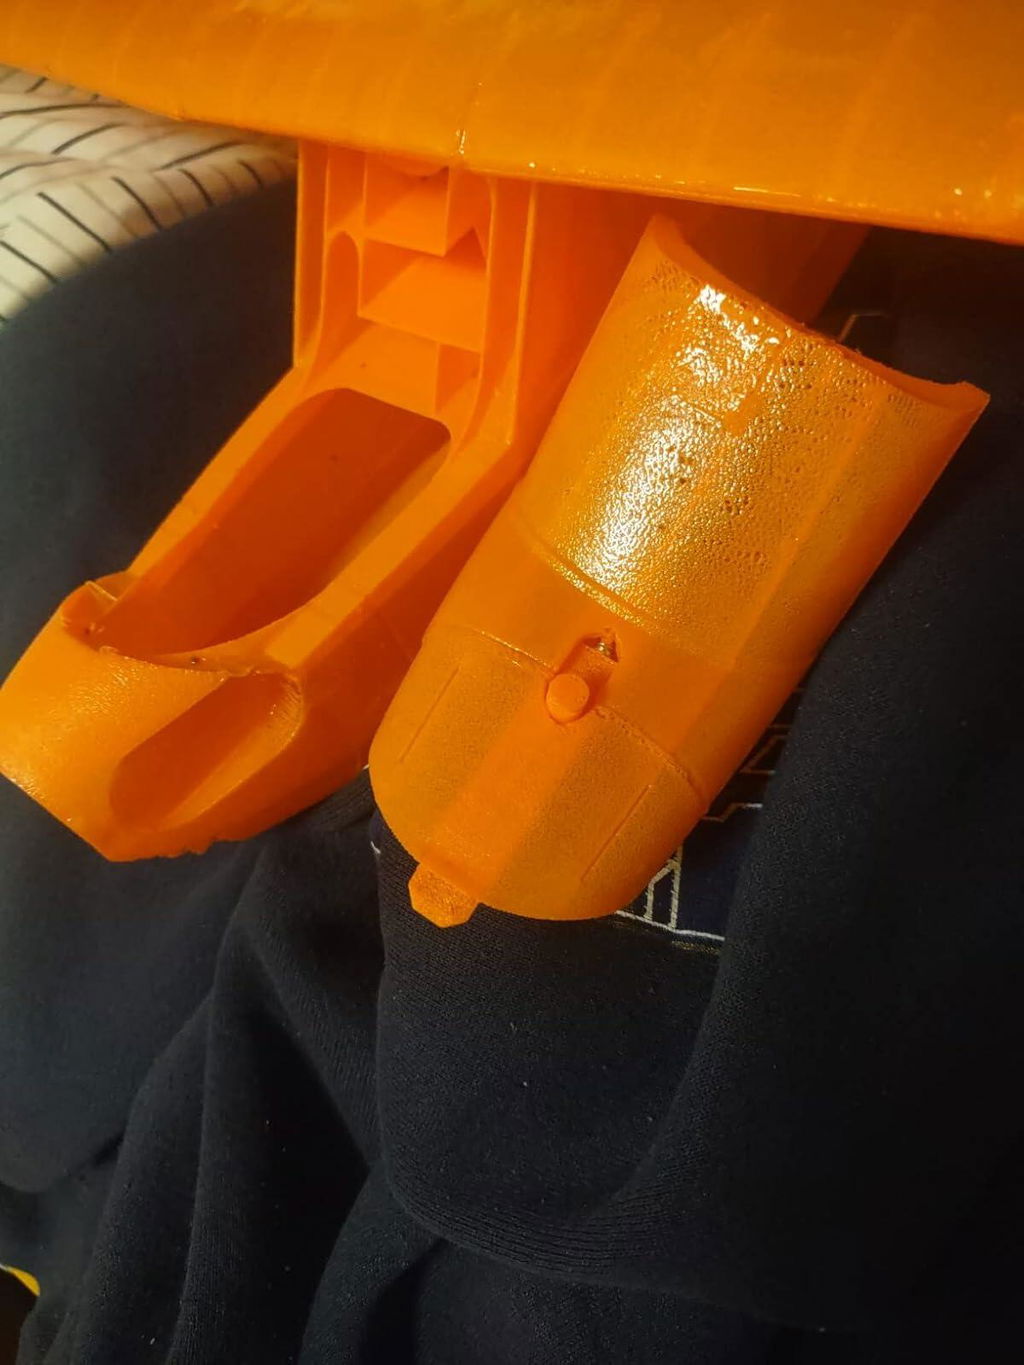
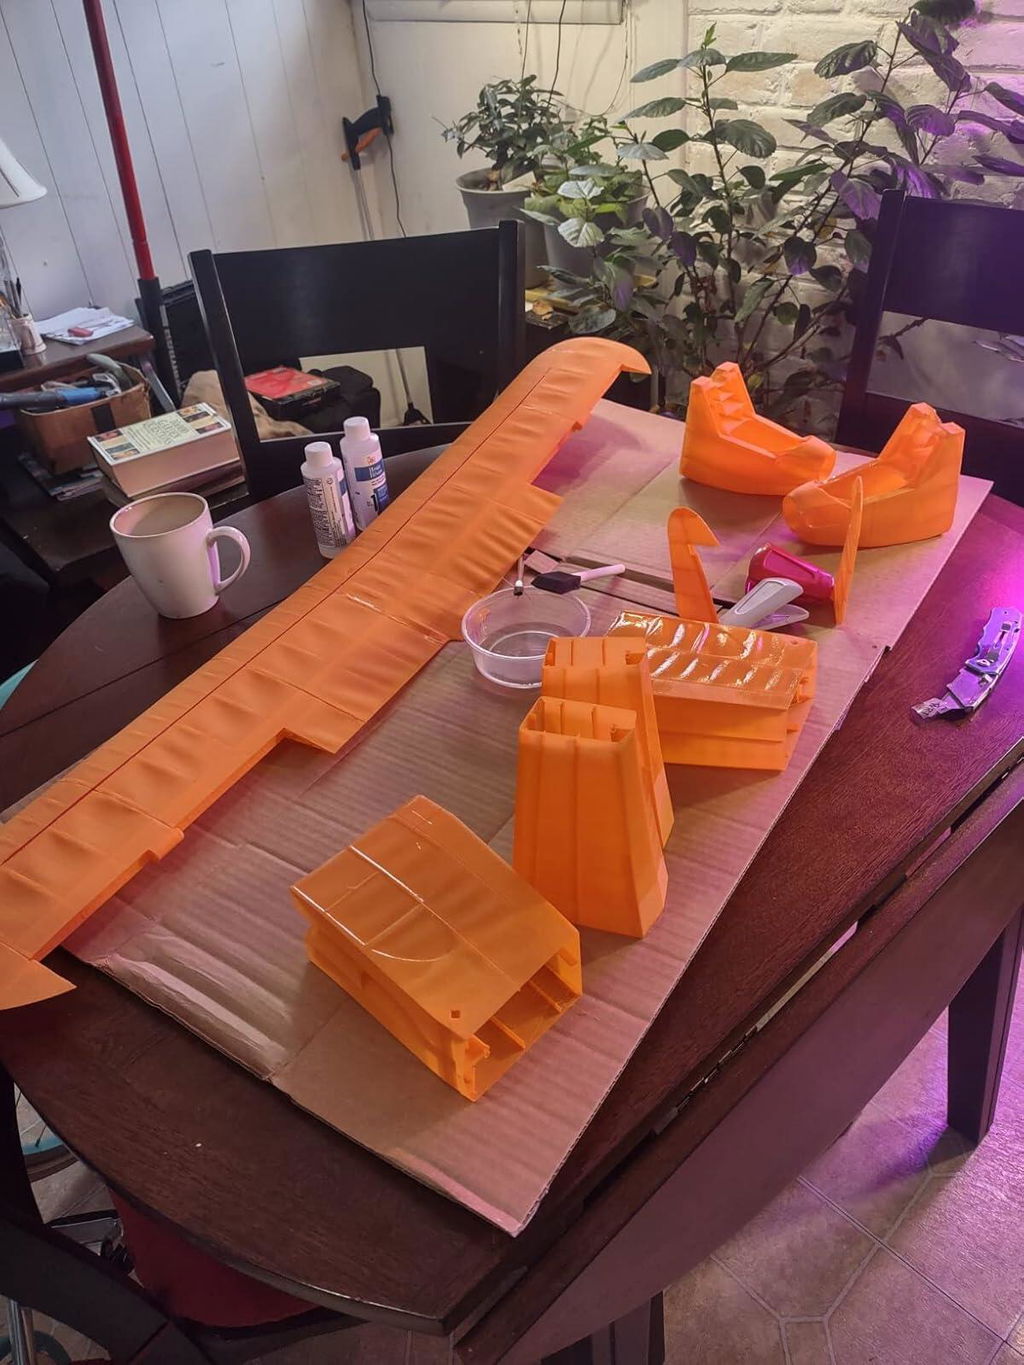
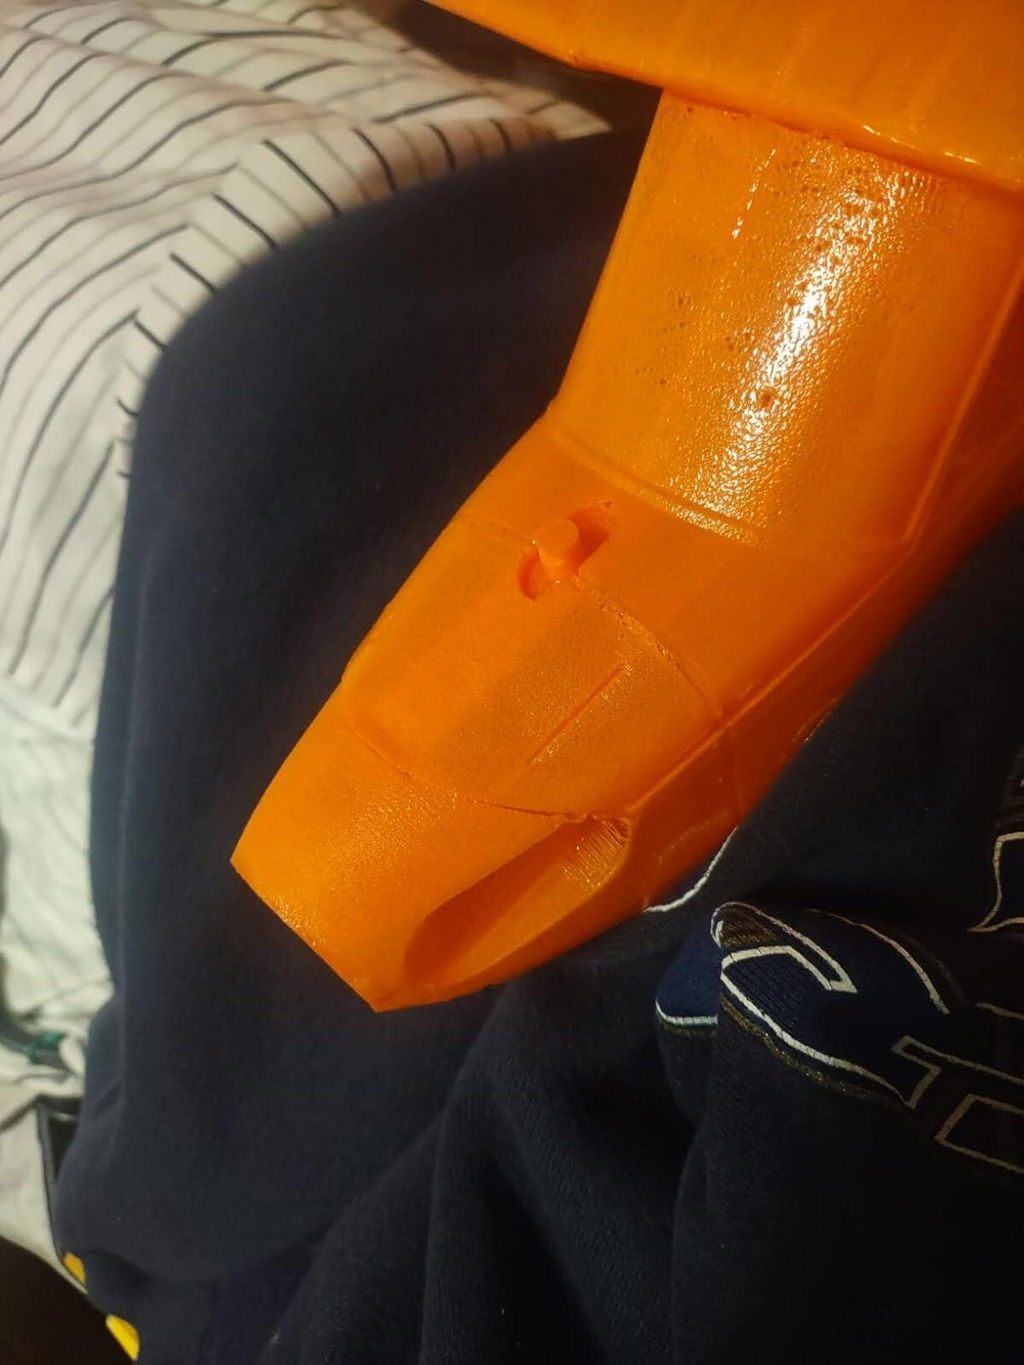
This color Bright Orange Polymaker LW PLA filament looks much better in person than in the product photo. I took a better picture that shows the color more accurately. It's the nicest looking LW in Orange color that's available in my opinion.
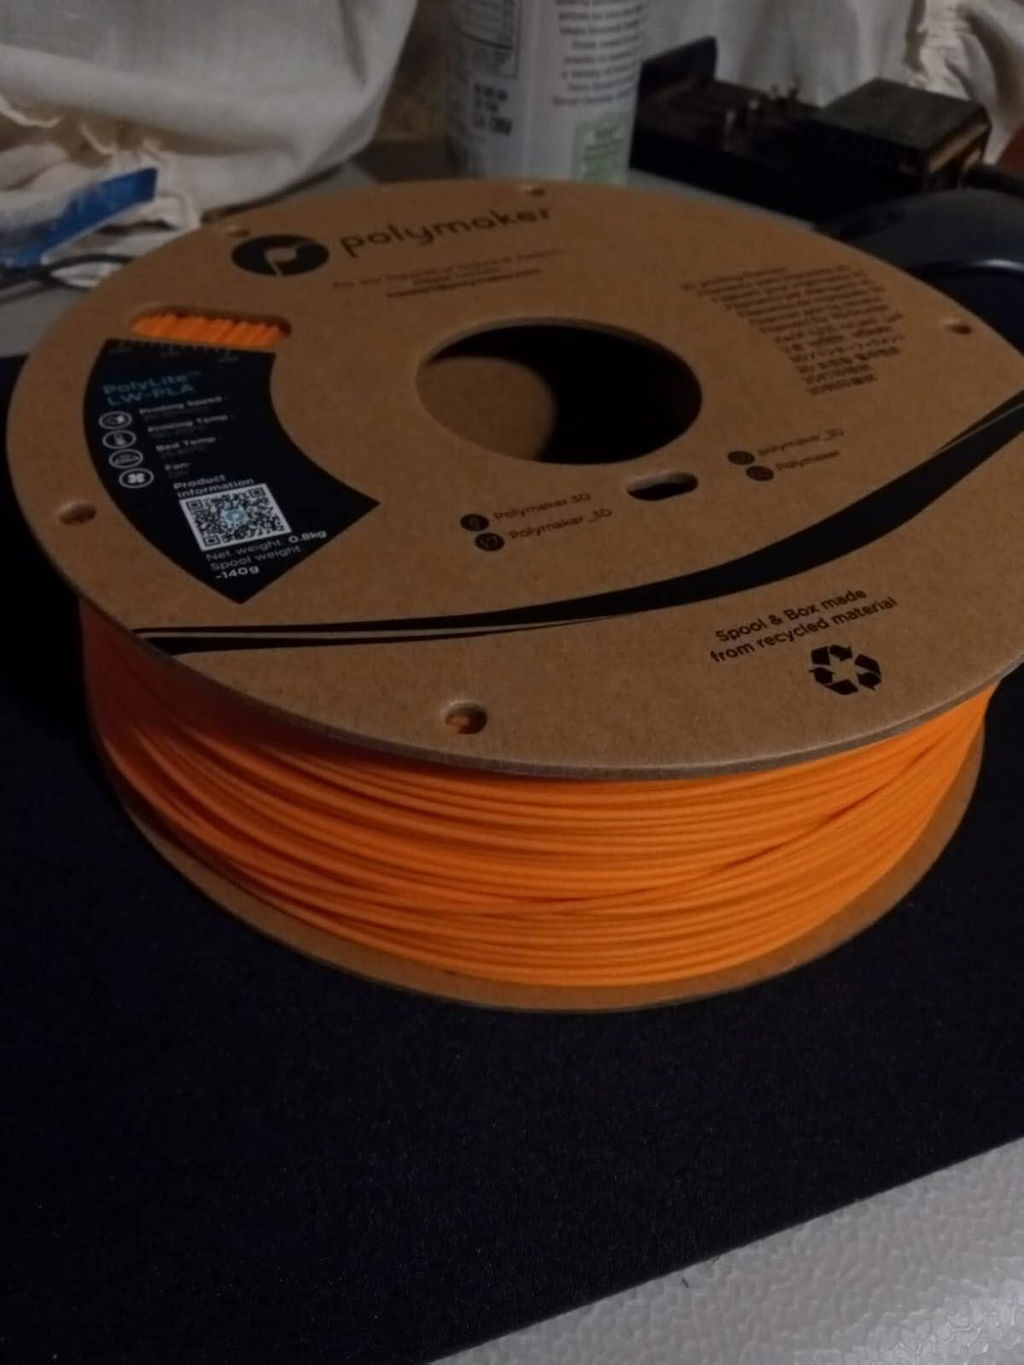
This is the Polymaker prefoamed lw-pla. It is slightly heavier than eSun lw-pla, but still extremely lightweight. The reason I love it so much is because it is so much easier to use than regular lw-pla. Basically I used regular pla settings in Cura. The photos are from the new Eclipson GO 1 WOLF plane that is free to print on the Eclipson website. The prints are strong, smooth, and zero stringing! There is not as much material on a spool since it is already prefoamed, but the price is in line with other lw-pla for the amount you get. I totally love it and will be purchasing again for future builds!
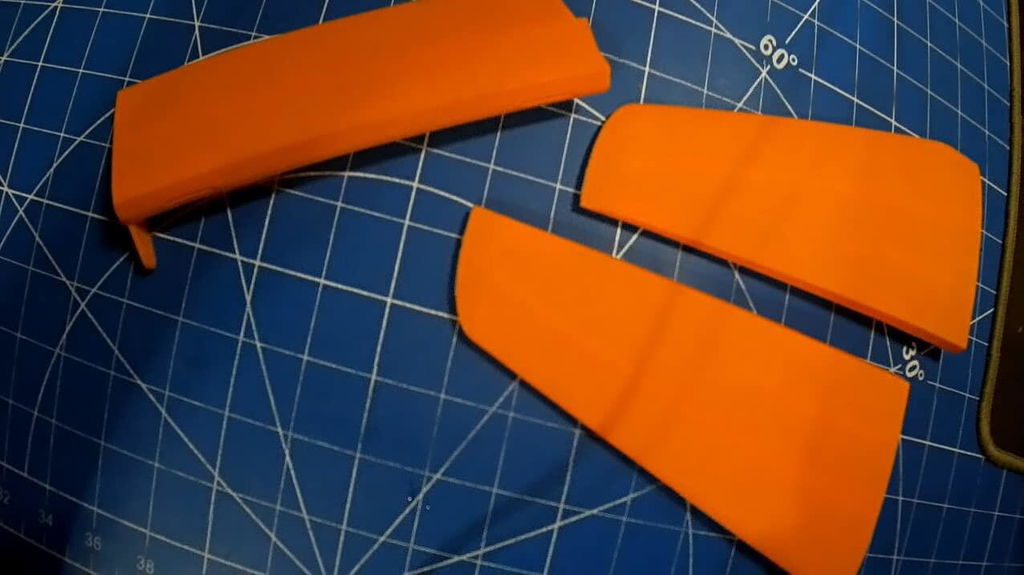
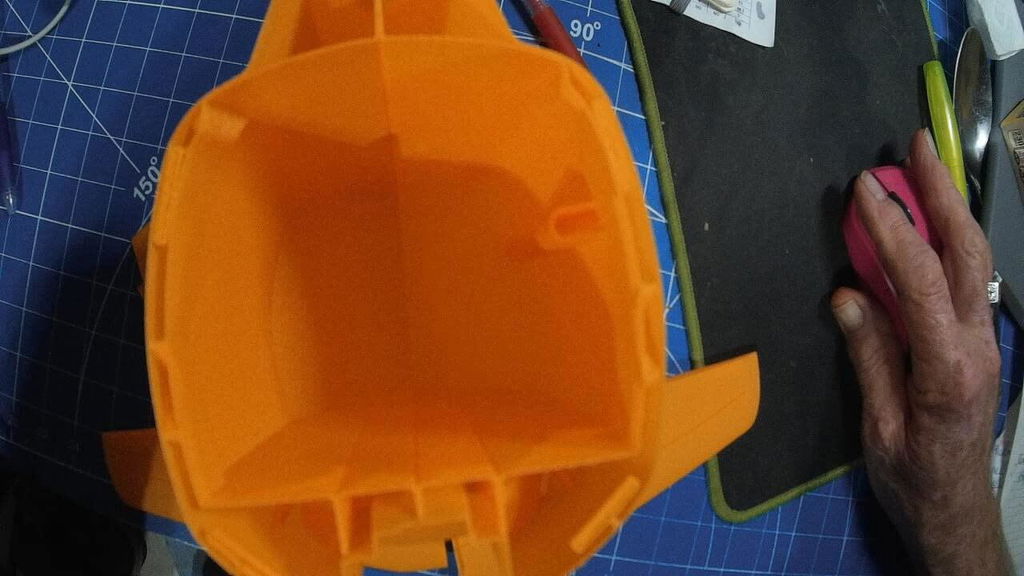
This lightweight PLA is very easy to print with compared to other's I've tried. I got the Bright Yellow color and am printing a J3 Cub. It is very lightweight and looks amazingly like the cloth covering on a real Cub.This filament prints pretty much like normal PLA and does not require fussy settings to print right. I have a lot of stringing on the inside of the fuselage parts, which I haven't been able to tame with retraction settings or temperature, but the outside looks fine and I'm happy with the results. Due to the very light-weight nature of airframes this PLA, although somewhat expensive, goes a long way!Would definitely recommend this lightweight PLA for printing RC airplanes!
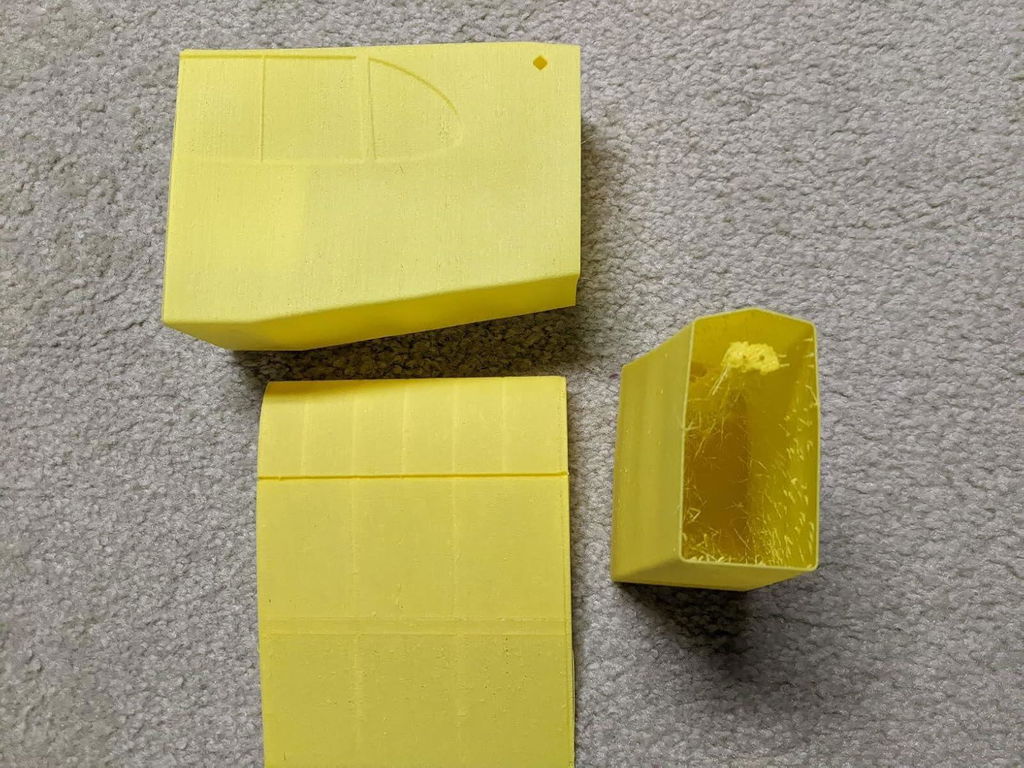
i printed a plane wiht it and it looks one of the best filaments to do that based on price and performance