5-10 days
Payments
Beschreibung
Beschreibung
PolyLite™ ABS: Geruchsarm, hitzebeständig und leistungsstark
Fortschrittliches ABS-Harz für bessere Druckergebnisse
PolyLite™ ABS wird aus einem speziellen, durch Polymerisation in der Masse hergestellten ABS-Harz gefertigt und weist deutlich weniger flüchtige Bestandteile als herkömmliches ABS auf. Das sorgt für ein saubereres und sichereres Druckerlebnis mit minimaler Geruchsentwicklung und macht die Verwendung an jedem Arbeitsplatz angenehmer.
Hervorragende Hitzebeständigkeit und mechanische Festigkeit
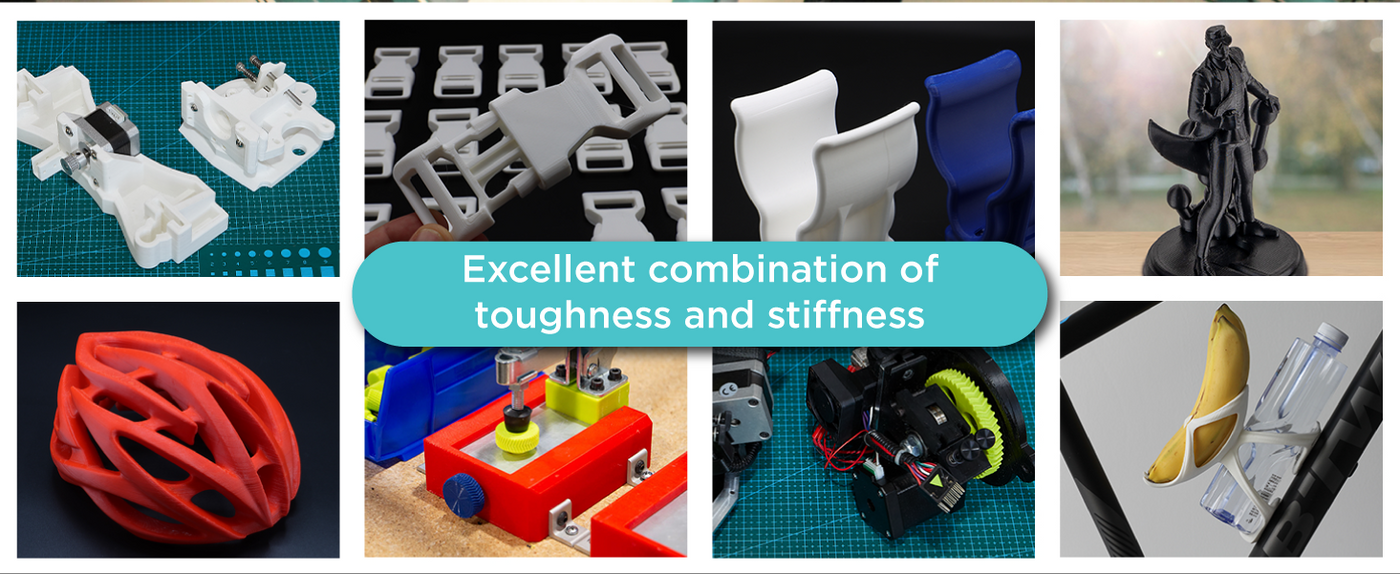
Dieses Filament wurde für Projekte entwickelt, die sowohl robuste mechanische Eigenschaften als auch zuverlässige Hitzebeständigkeit erfordern. PolyLite™ ABS behält selbst unter anspruchsvollen Bedingungen seine Festigkeit und Form und eignet sich daher für Funktionsteile, Gehäuse und Prototypen.
Gleichmäßiges Drucken mit geschlossenen Druckern
Für optimale Ergebnisse solltest du PolyLite™ ABS auf einem geschlossenen 3D-Drucker drucken. Dies trägt zu einer gleichmäßigen Temperaturregelung bei und minimiert Verzug, sodass du mühelos beeindruckende, hochwertige Teile herstellen kannst.
Ideal für funktionale und hitzebeständige Teile
Wähle PolyLite™ ABS für jedes Projekt, bei dem du eine hervorragende mechanische Leistung, Hitzebeständigkeit und ein geruchsarmes Druckerlebnis benötigst.
Druckanforderungen
von LayerHub Jetzt ist er lebendig. Gemeinschaftsgebautes Zuhause für Filamentpräsenzen — Offen für jede Filamentmarke, jede Drucker. Jeder Präset kommt mit einem echten Druckfoto, um es zu beweisen.
Druckeinstellungen
Druckeinstellungen
PolyLite™ ABS
Schlüsselfunktionen
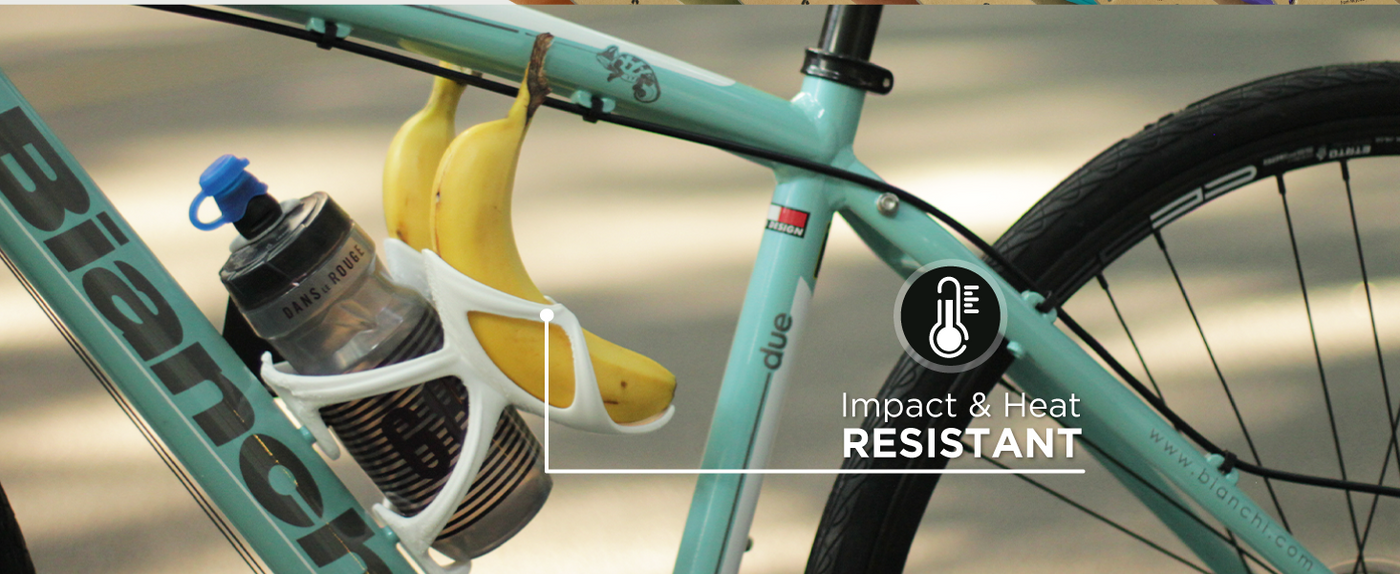
- Nachhaltig & Impaktbeständig
- Wärmebeständig
- Einfach zu post-prozess
PolyLite™ ABS - Schwarz / 1,75 mm / 1 kg ist nachbestellt und wird versendet, sobald es wieder auf Lager ist.

Technische Daten
Alles, was Sie brauchen, bevor Sie auf „Drucken“ klicken
Drucktips
- Verwende ein Gehäuse, vermeide Zugluft und halte die empfohlene Druckbetttemperatur ein, um Verzug und Schichtablösung zu reduzieren.
- Verwende einen geeigneten Haftvermittler als Trennschicht und lass die Bauplatte abkühlen, bevor du das Teil entfernst.
- Drucke mit einem Gehäuse und guter Belüftung; lass den Kühllüfter ausgeschaltet, um die Schichthaftung zu verbessern.
- Beginne innerhalb der empfohlenen Düsentemperatur von 245–265 °C und der Druckbetttemperatur von 90–100 °C und nimm anschließend kleine Anpassungen für den Drucker und das Modell vor.
- Verwende die empfohlene Einstellung für einen AUSGESCHALTETEN Kühllüfter und halte die Druckgeschwindigkeit zwischen 50 und 200 mm/s.
| Property | X-Y | Z | Value | Method |
|---|---|---|---|---|
| Density | — | — | 1.04 g/cm³ Important | ISO 1183 |
| Tensile strength | 33.4 MPa Important | 29.7 MPa Important | — | ISO 527 |
| Elongation at break | 17.9 % Important | 3.1 % Important | — | ISO 527 |
| Bending strength | 56.2 MPa Important | — | — | ISO 178 |
| Bending modulus | 2127.2 MPa Important | — | — | ISO 178 |
| Young's modulus | 2246.6 MPa Important | 2080.9 MPa Important | — | ISO 527 |
| Charpy, notched | 18 KJ/m² Important | — | — | ISO 179 |
| Glass transition temperature (Tg) | — | — | 101 °C Important | ISO 11357 |
| Vicat softening temperature | — | — | 104 °C Important | ISO 306 |
| HDT (0.45 MPa) | — | — | 100 °C Important | ISO 75 |
| HDT (1.8 MPa) | — | — | 98 °C Important | ISO 75 |
Getestet an Prüfkörpern mit 100 % Füllung. X-Y = quer zu den Schichten, Z = zwischen den Schichten (Schichthaftung).
Häufig gestellte Fragen
Fragen? Wir haben die Antworten. Von der Auswahl des richtigen Materials bis zur Pflege deiner Spulen findest du hier alles, was du wissen musst, an einem Ort.
Welche 3D-Druck kann gedruckt werden PolyLite™ ABS?
kann PolyLite™ ABS Nachverarbeitet mit Acetone?
Werden die Spools in einer AMS arbeiten?
Ist dieses Material Lebensmittel sicher?
Verkaufen Sie Reparaturen?
Reviews
Customers praised this ABS filament as "the most reliable and best printing" with consistent quality and excellent layer adhesion. Many noted it's easy to print with minimal warping, produces strong parts, and has reduced odor compared to other brands. Some mentioned occasional feeding issues and higher pricing, but overwhelmingly recommend it for functional prints and production use.
Very good quality filament. Easy to print.
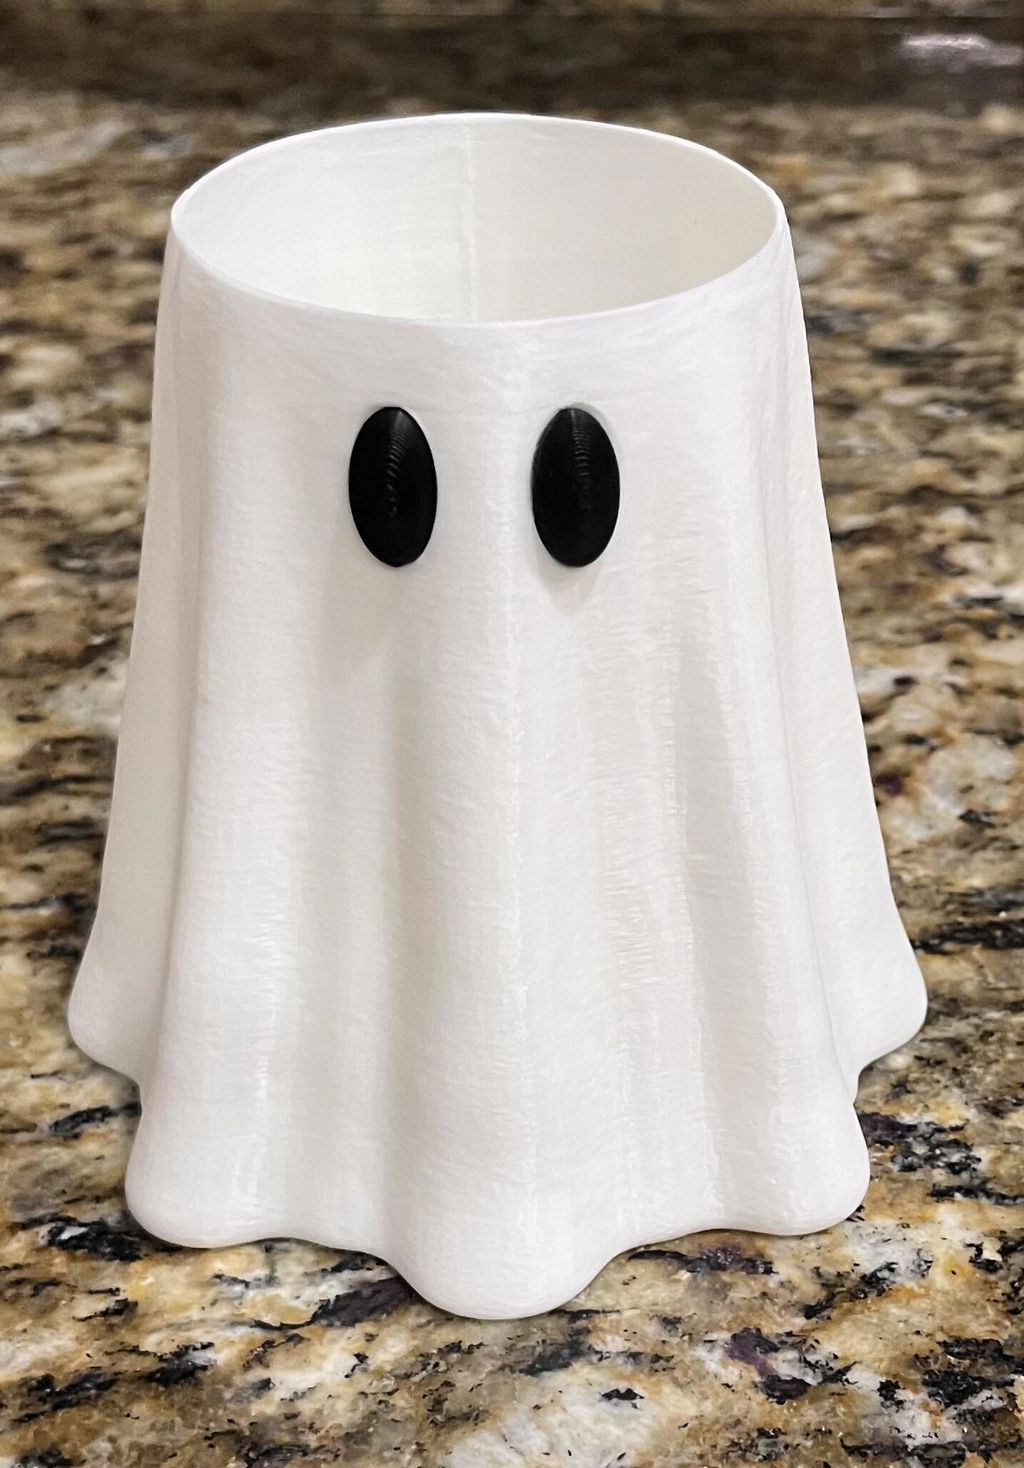
Nothing but success with the ABS. Using for Cosplay and works very well...!!!
The most reliable and best printing ABS I’ve found. It's the only filament I use for the products I sell.
Using it now as I’m writing this. Working great no flaws that I can see.
This filament is great, I use it all the time. Also, their customer service is one of the best if I ever have any issues which is rare. Shipping is fast and communication online you can’t beat. Thanks.
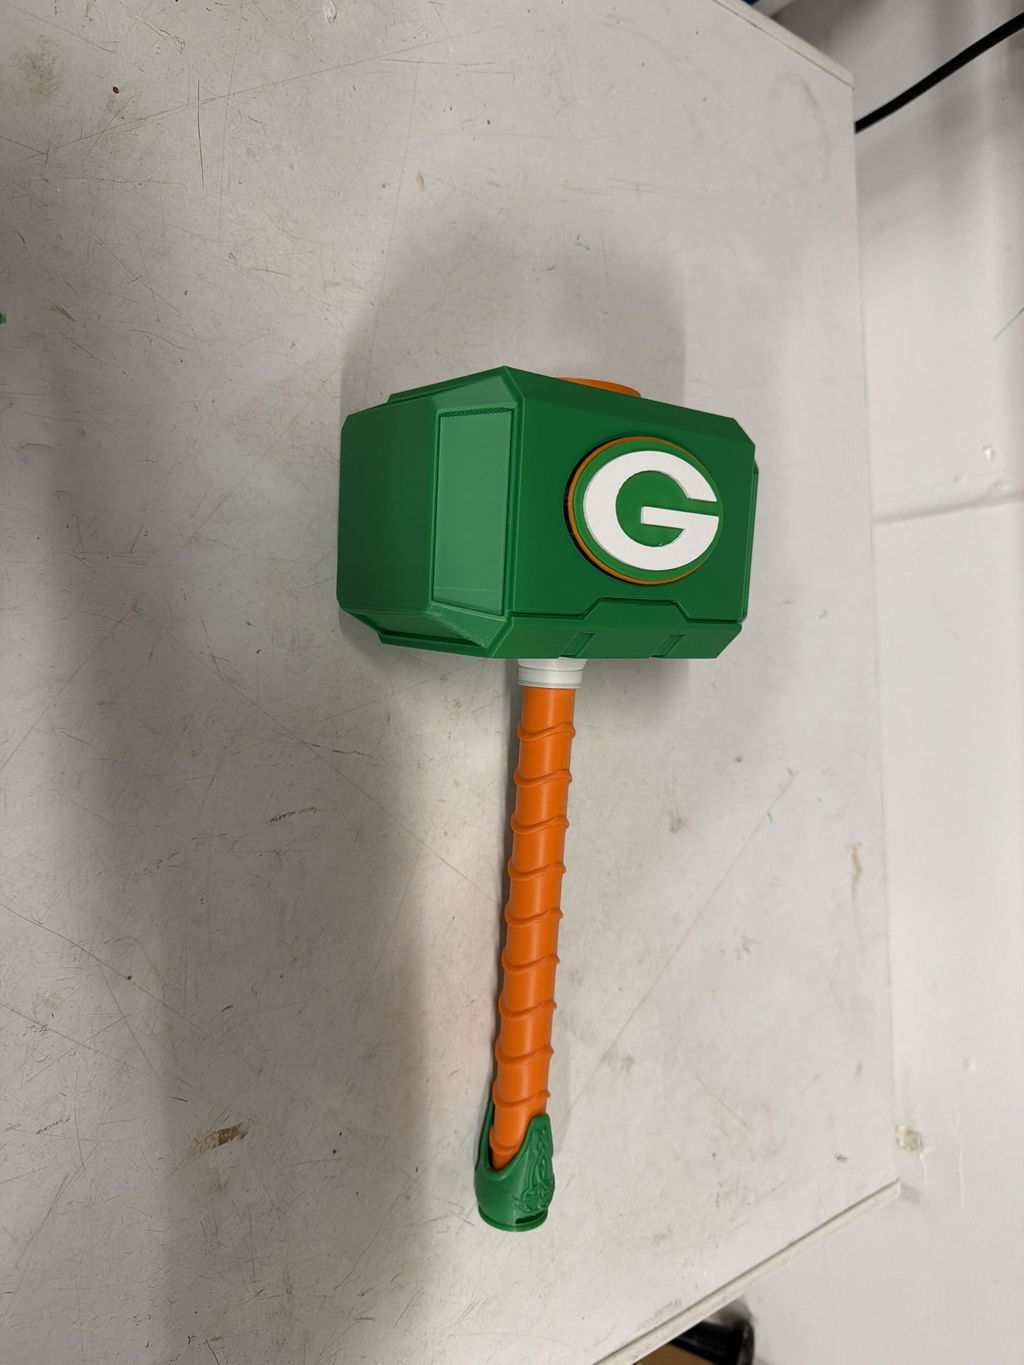
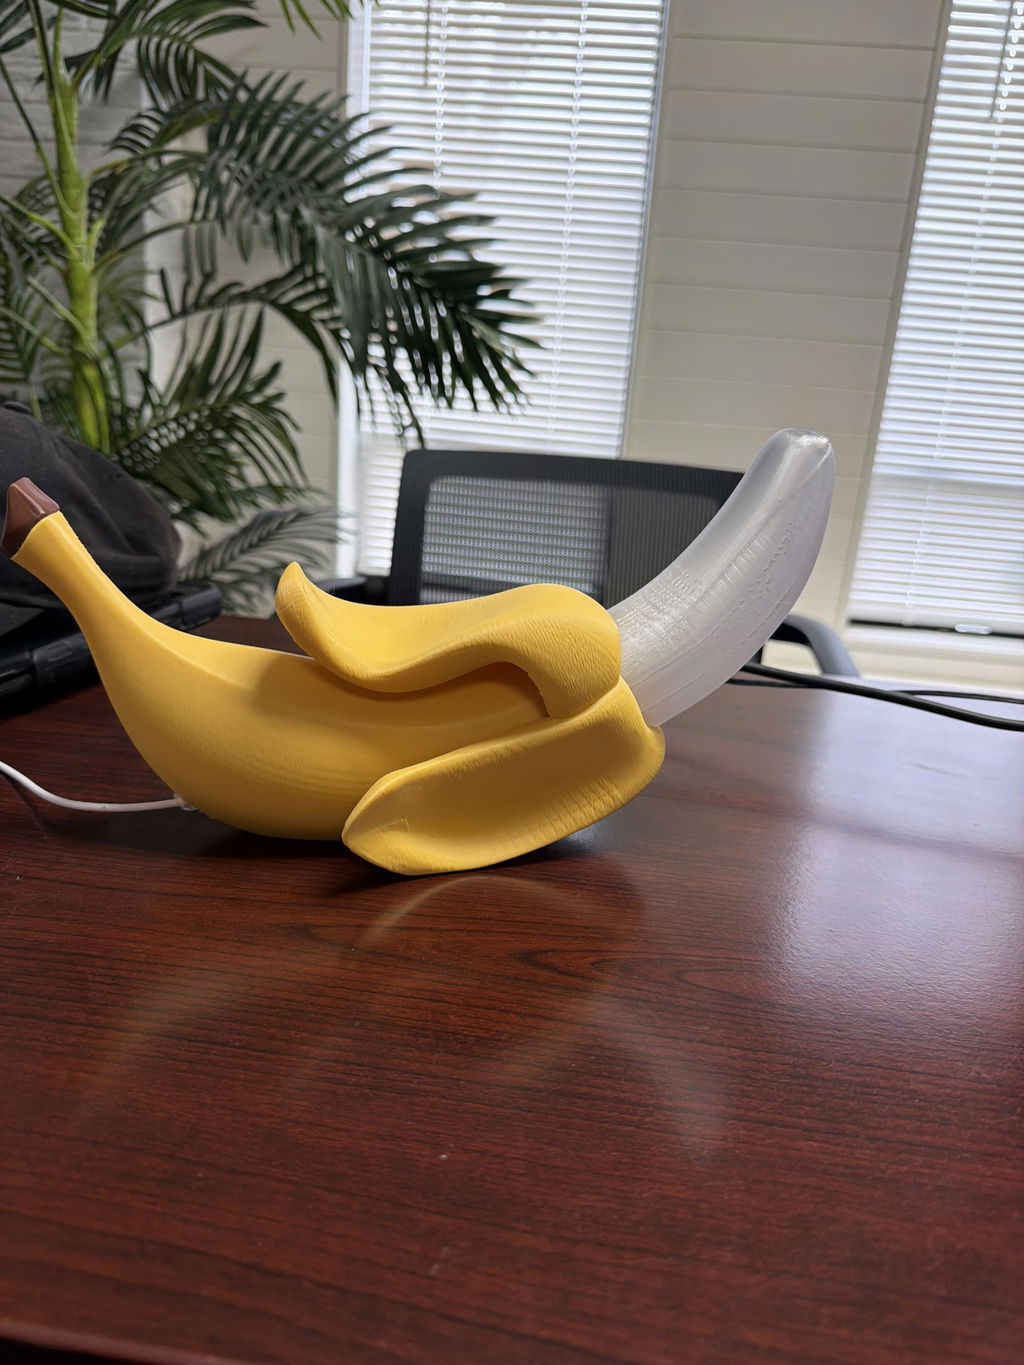
I need a lot of ABS for a lots of project! the Polymaker ABS is one of the best choice!
My favorite ABS filament, always a smooth print process with no fuss
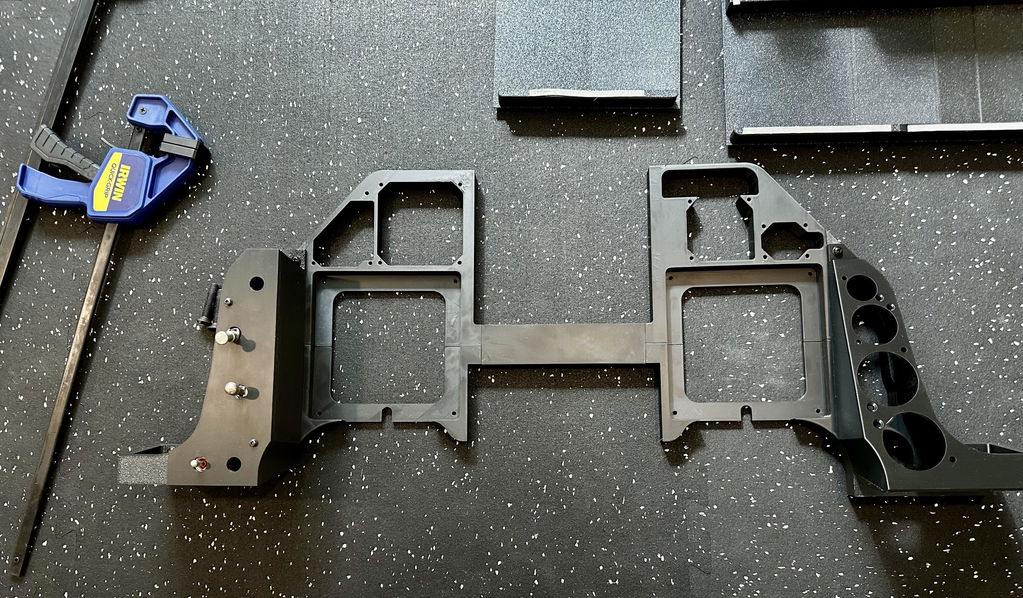
Filament printed great, i was printing it on an x1c and a p1s, the polymaker profiles just work, its great.
Ive allready printed 800g of the roll within a week of starting it! which shows just how much i like it.
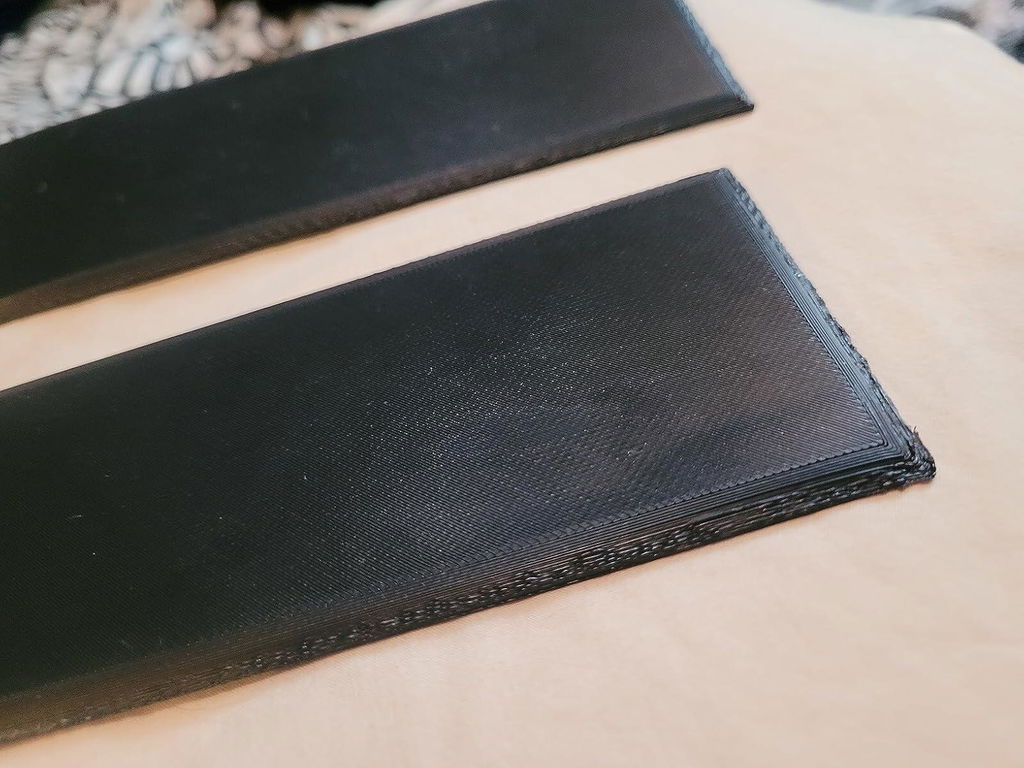
So far ive seen no cracking and some warping, however it is ABS, unless you add cf or gf its allways going to be prone to warping.
Something interesting i spotted was that putting in heat inserts, compared to overture and especially esun, they took longer to go in, and were less likely to crack if you pushed too hard.
Maybe thats due to additives or a lack of? Im not sure, but im not complaining, potentially higher temp resistance could be cool.
The main downside of it, is that its quite pricey. At £26 a kilo its REALLLY pricey. My normal ABS (overture ABS) prints about as well and costs 35% less .
In summary:
-prints well
-havent seen cracking on any parts
-have seen warping but could be my fault
-like all polymaker filaments I've tried so far the profiles are bang on
-better temp resistance?
-its really expensive, i dont believe at full price it provides great value at all
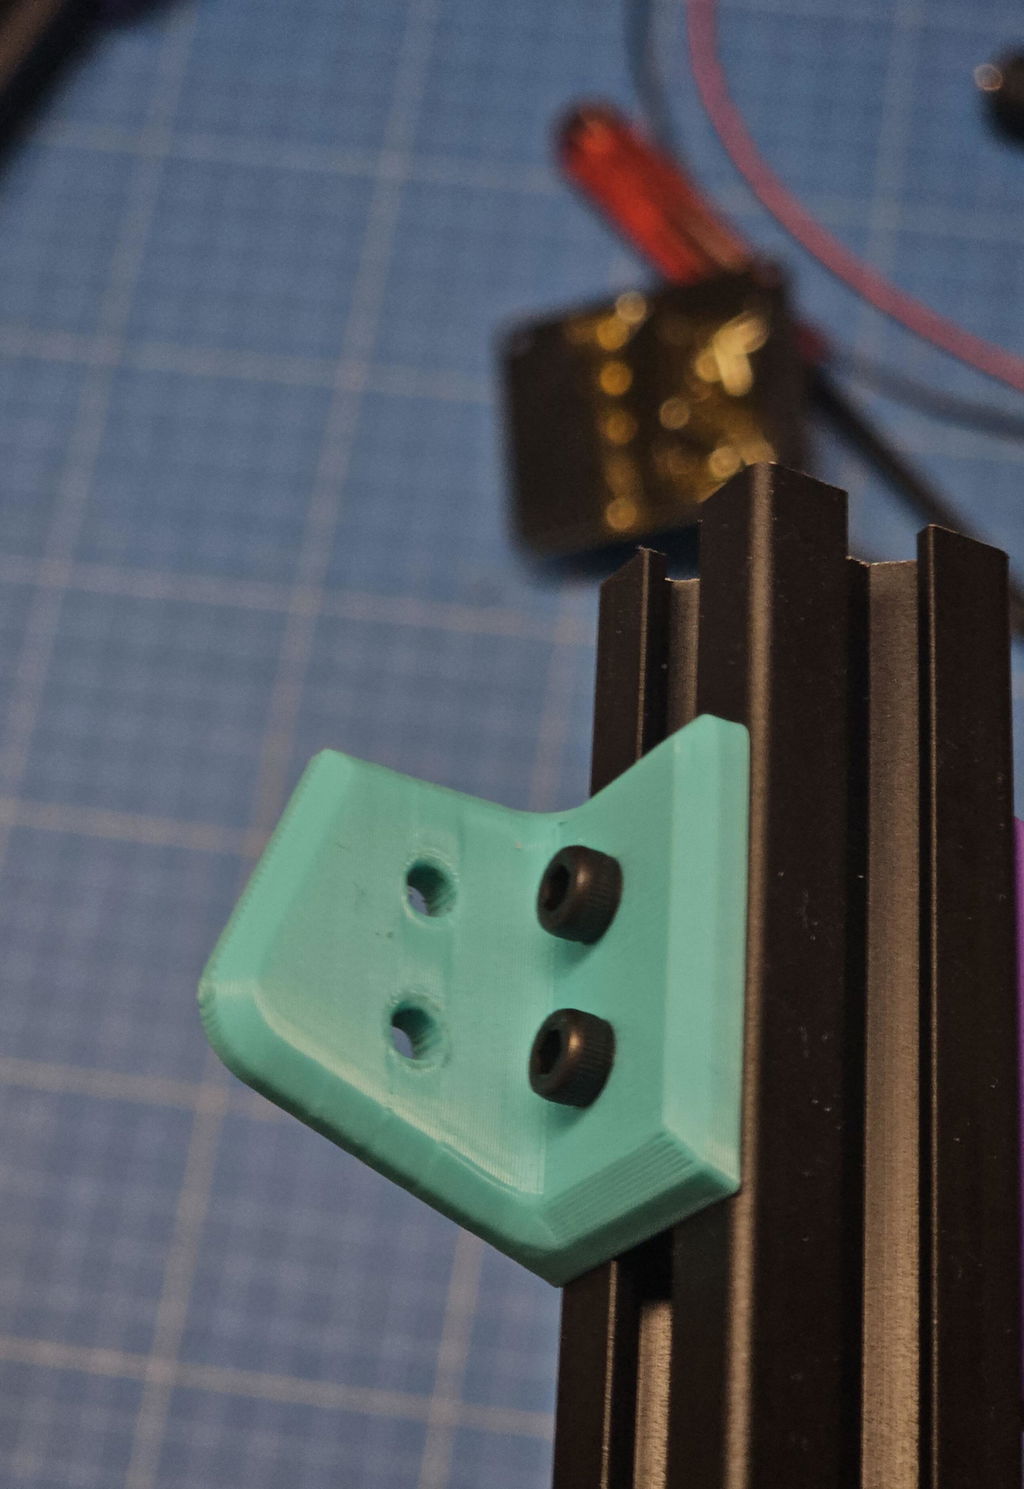
I just put in the ams and hit print. The prints come out as they should amazing. Took it out of the package and put it in a dryer to see if it anymore moisture needed to come out. Nope it was already at 13%, so no need to go into a dryer right out of thw bag. Great product and will be buying more in the future.
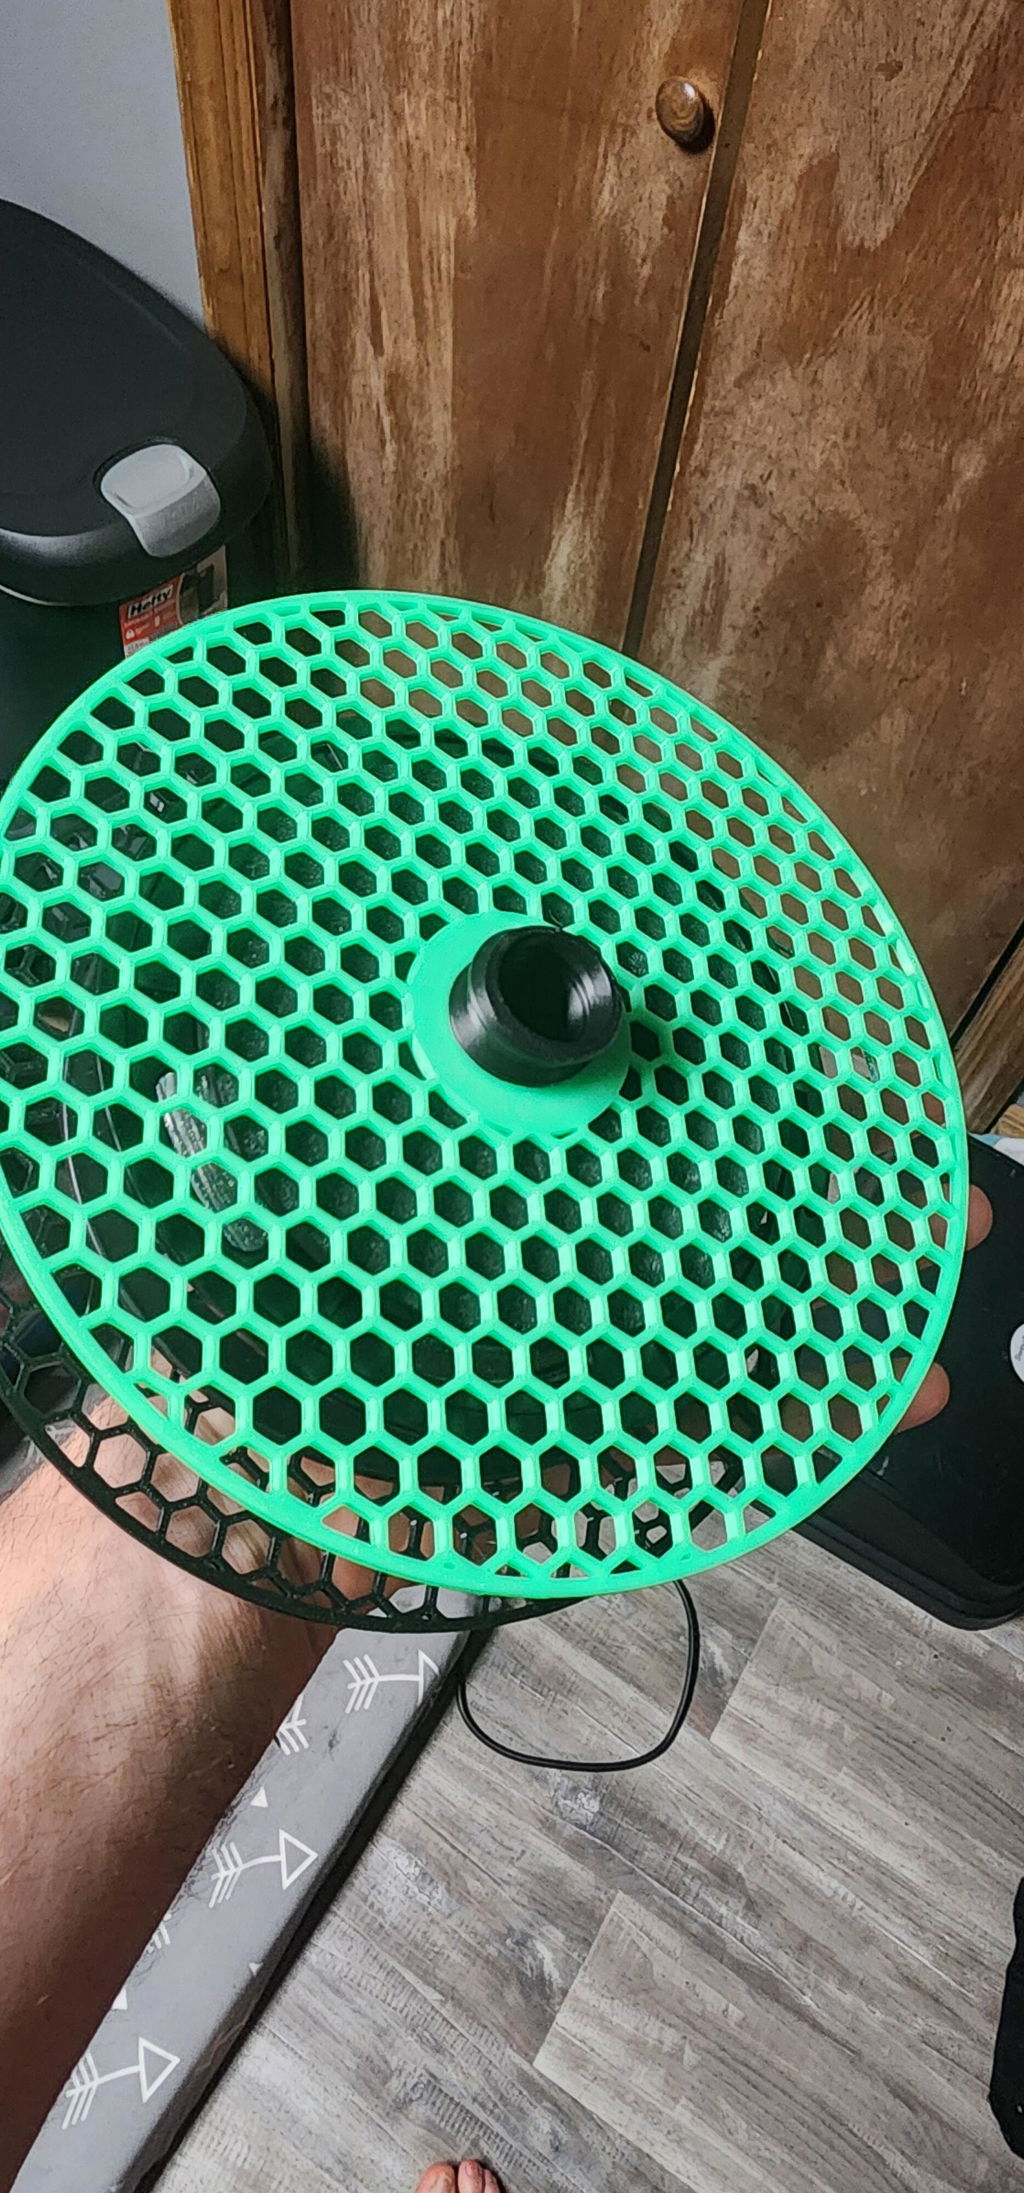
Great stuff!
Dry and throughly clean your built plate before using and let cooling happen after if you plan to swap materials
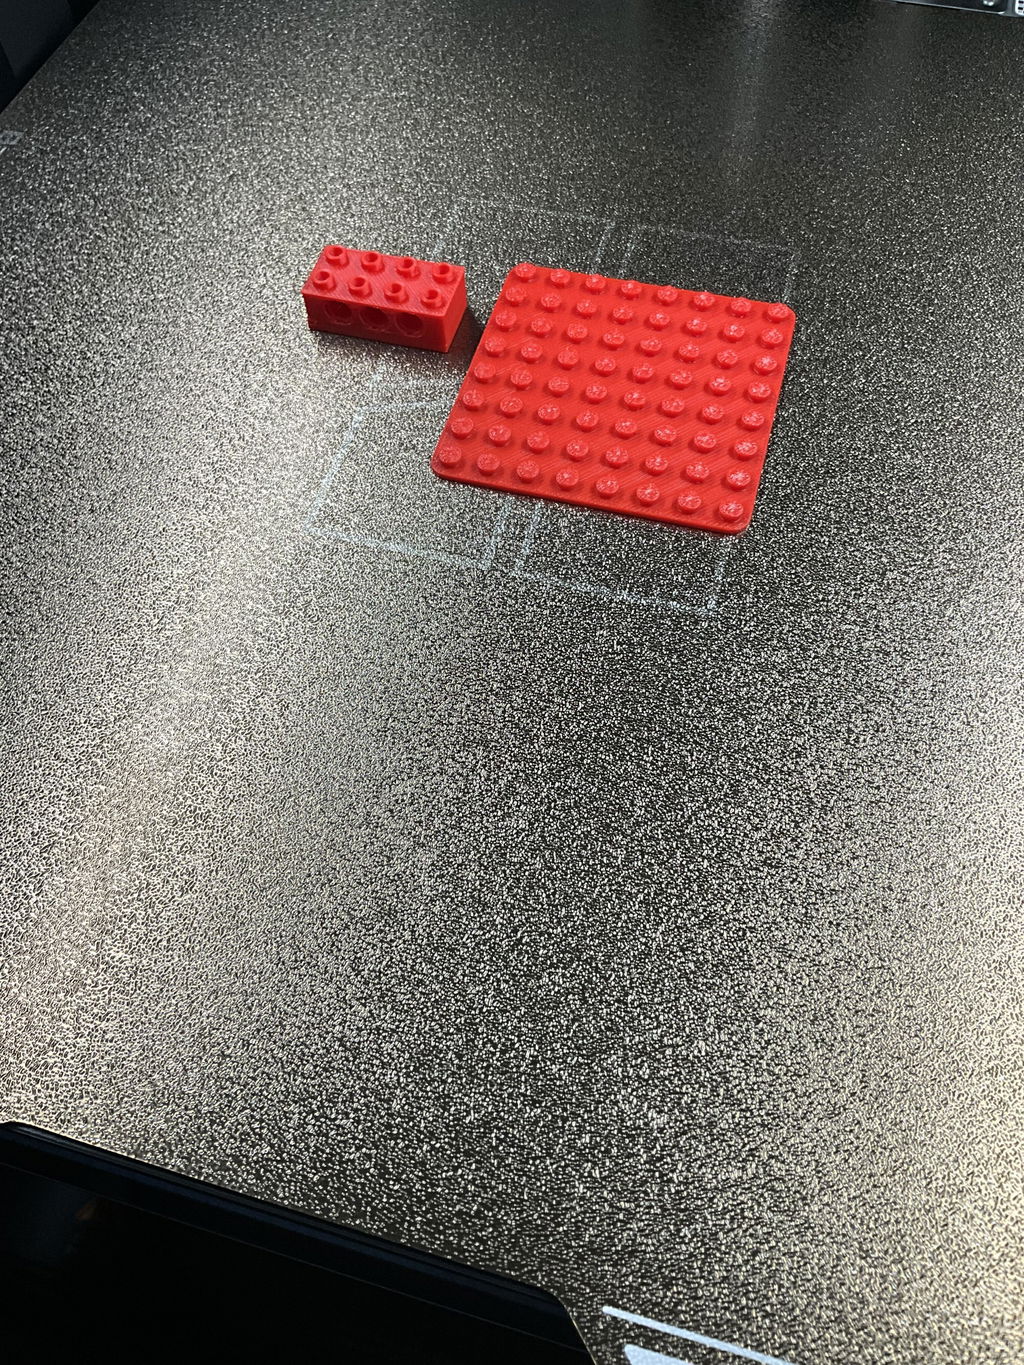
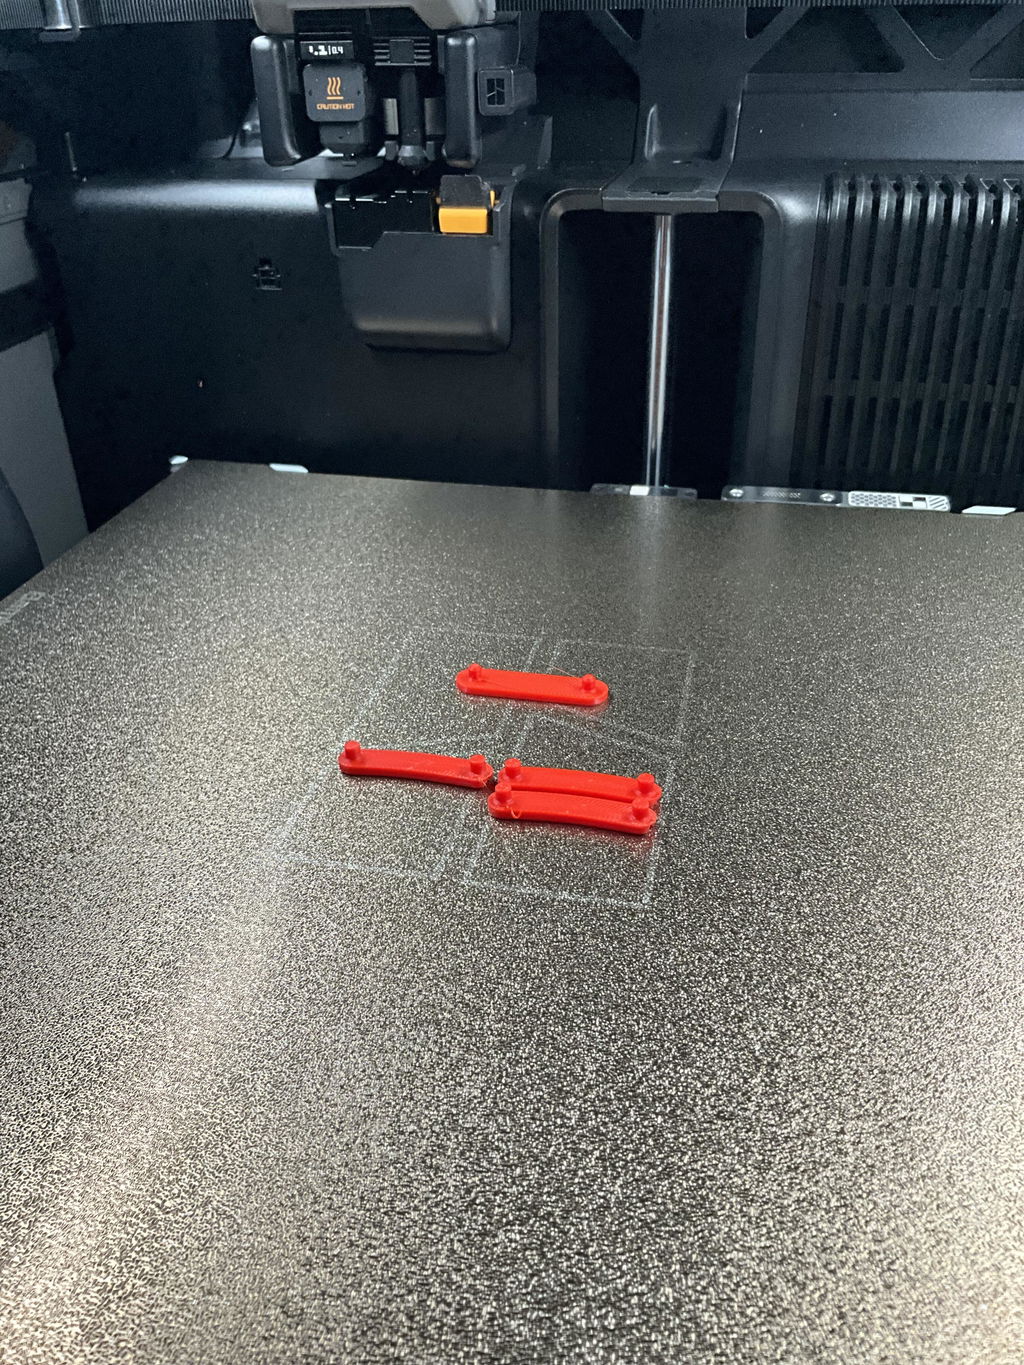
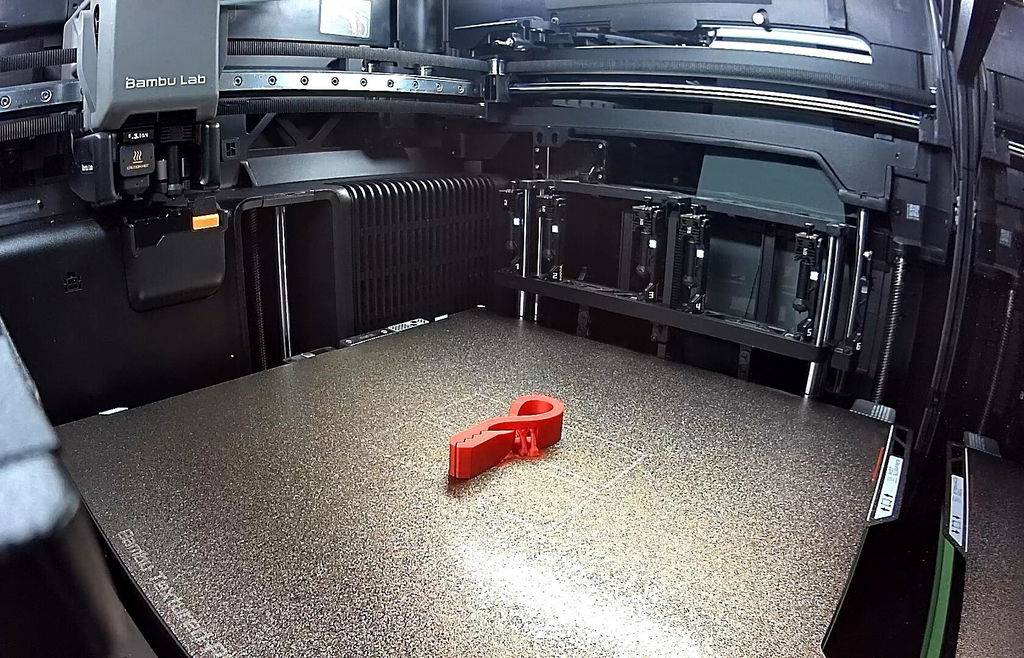
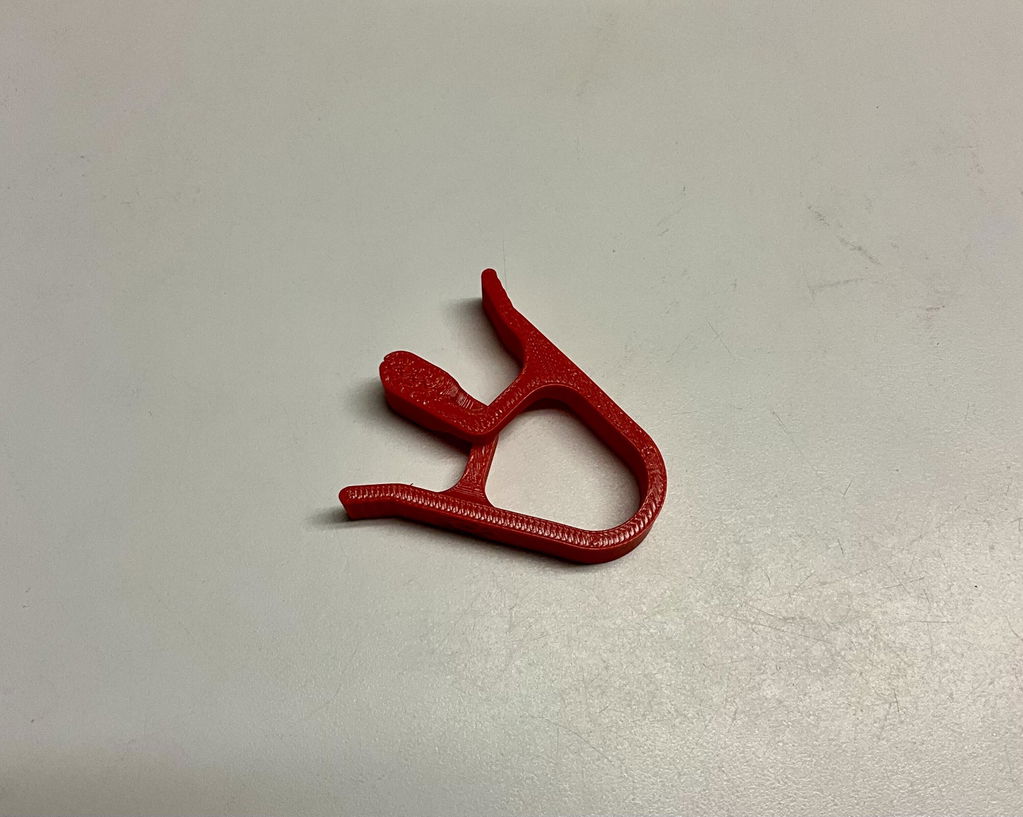
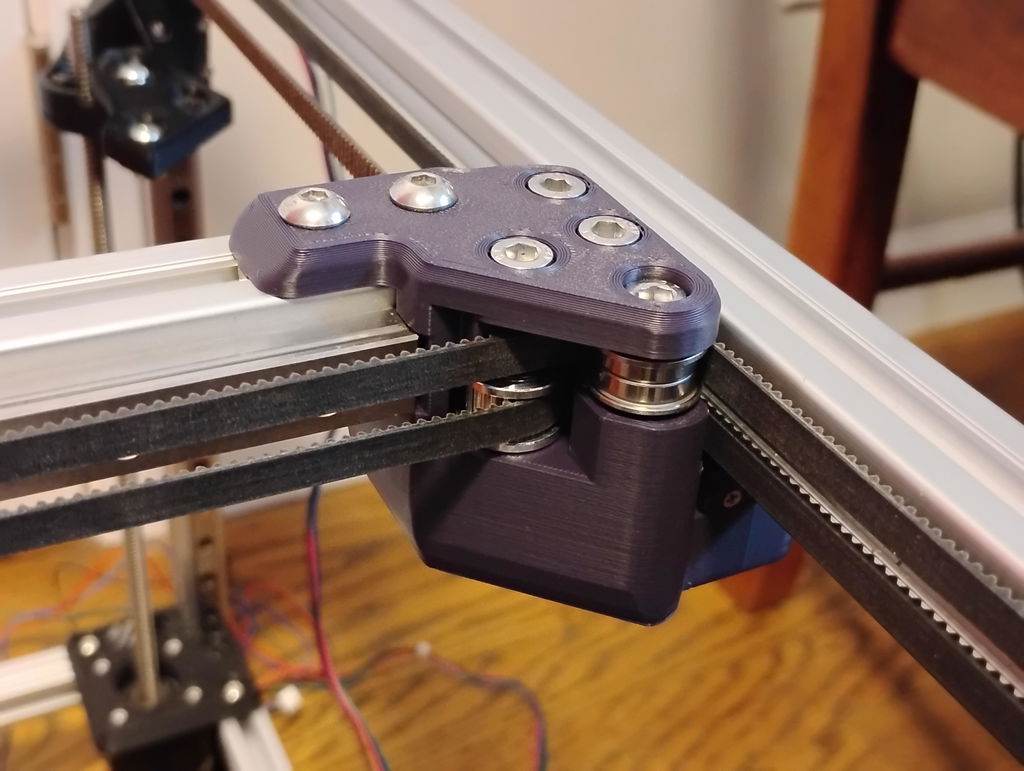
I bought the dark purple for prototyping because it had a bigger discount than the other colors of ABS. Turns out that I really like the color and will probably order another roll. It looks good contrasted with stainless steel hardware. I used to be a fan of cheap off-brand ABS, but got tired of re-calibrating for every new mystery roll. The color and tolerances of the polymaker ABS is more consistent and it shows.
This filament is great. I was hesitant to print with it because I had heard it could be tricky and I have less-than-great experiences with PETG and TPU to a lesser extent. But no, it prints easily and about as fast as PLA at least in my printer (Qidi Q1 Pro). The color and surface finish look beautiful, and the prints just FEEL really sturdy in the hand.I admittedly haven't used any other brand of ABS filament, but I'll go ahead and believe that the smell is minimal compared to others. That being said: the fumes are still there even if there's no chemical odors. Don't be like me and try to print this stuff indoors especially if you have asthma or other respiratory condition like I do. But since that's a quirk of ABS printing in general I won't hold it against this product and it won't affect the rating.
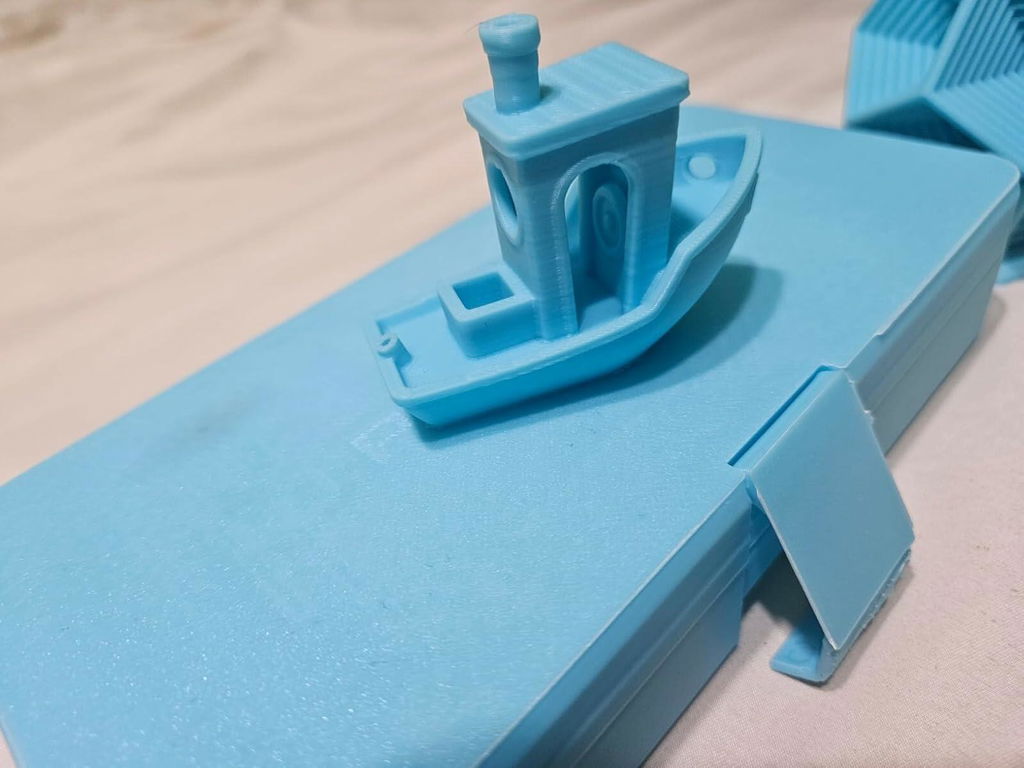
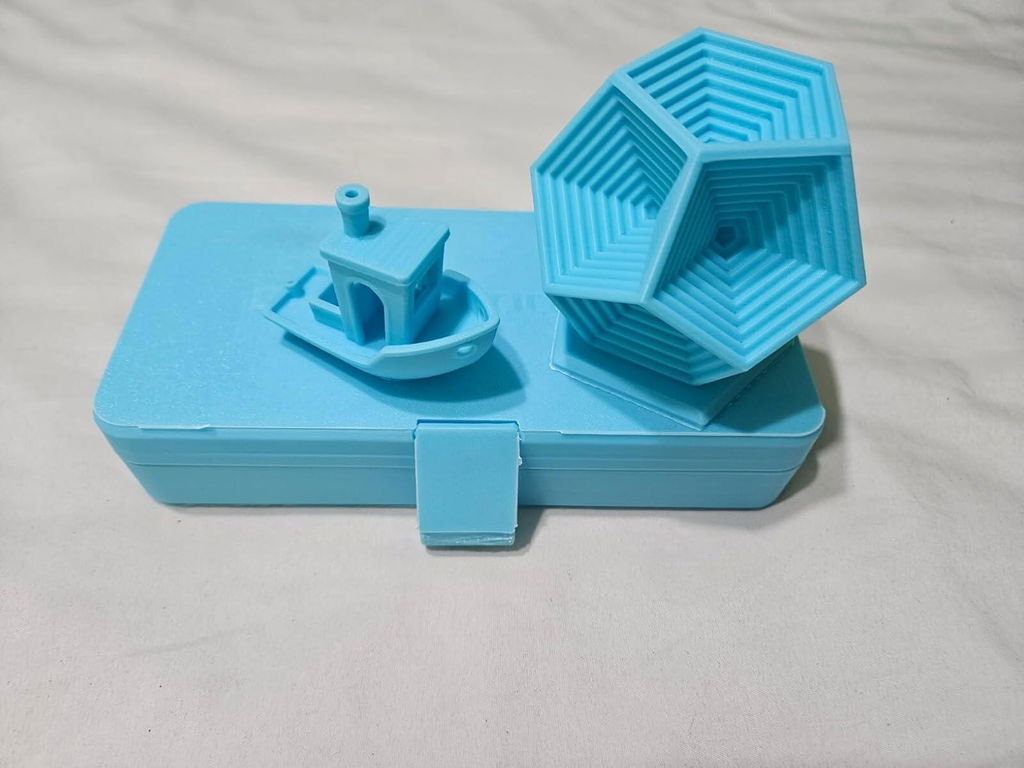
purple abs what can i say i love it i just wish polymaker would come out with the "pop" colors like on asa other then that prints amazing270c n100c b55c chamber300mms real print speed
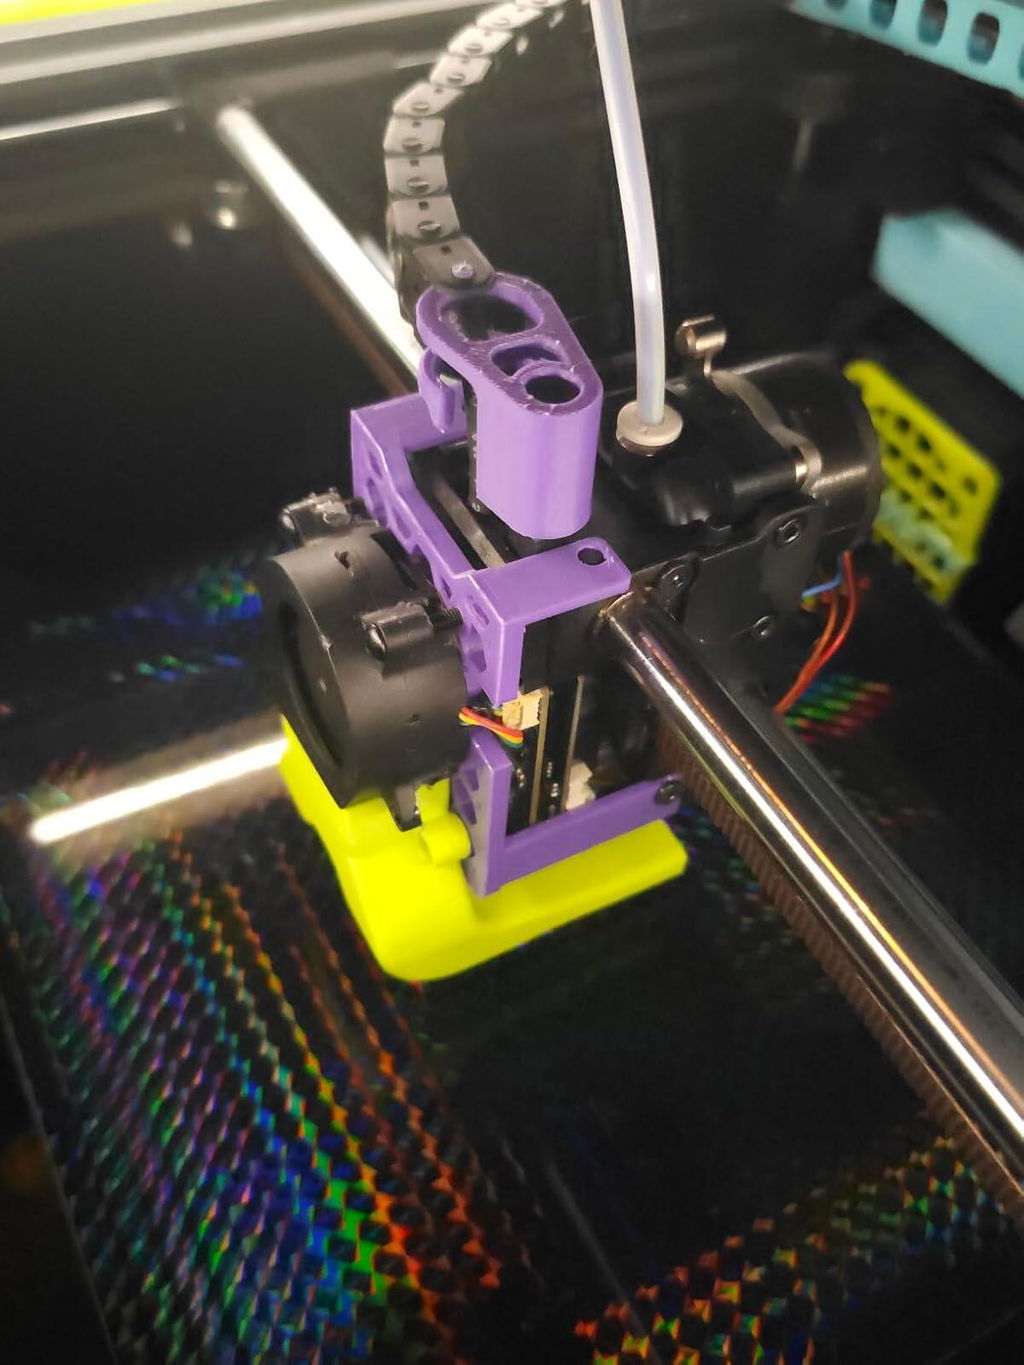
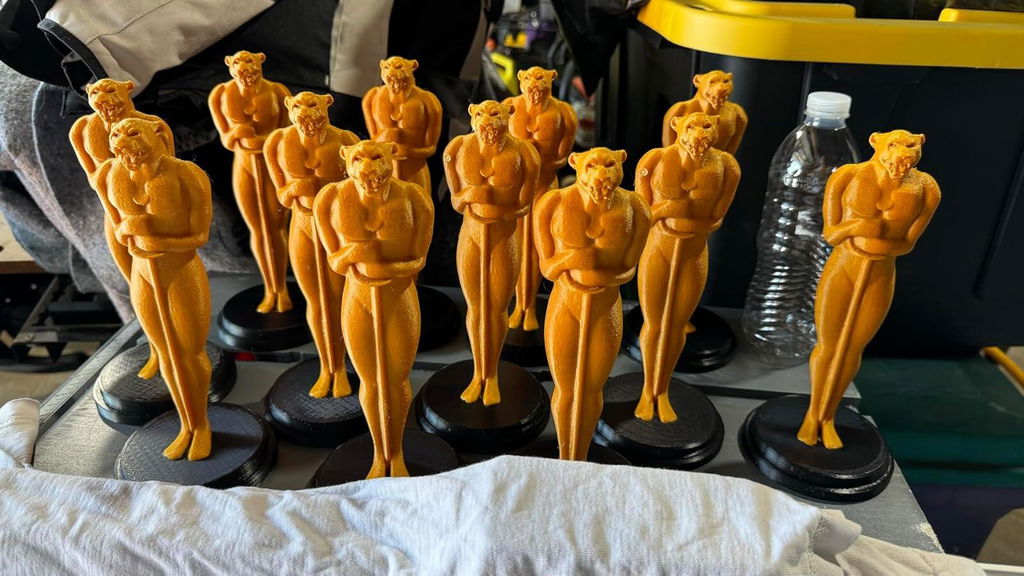
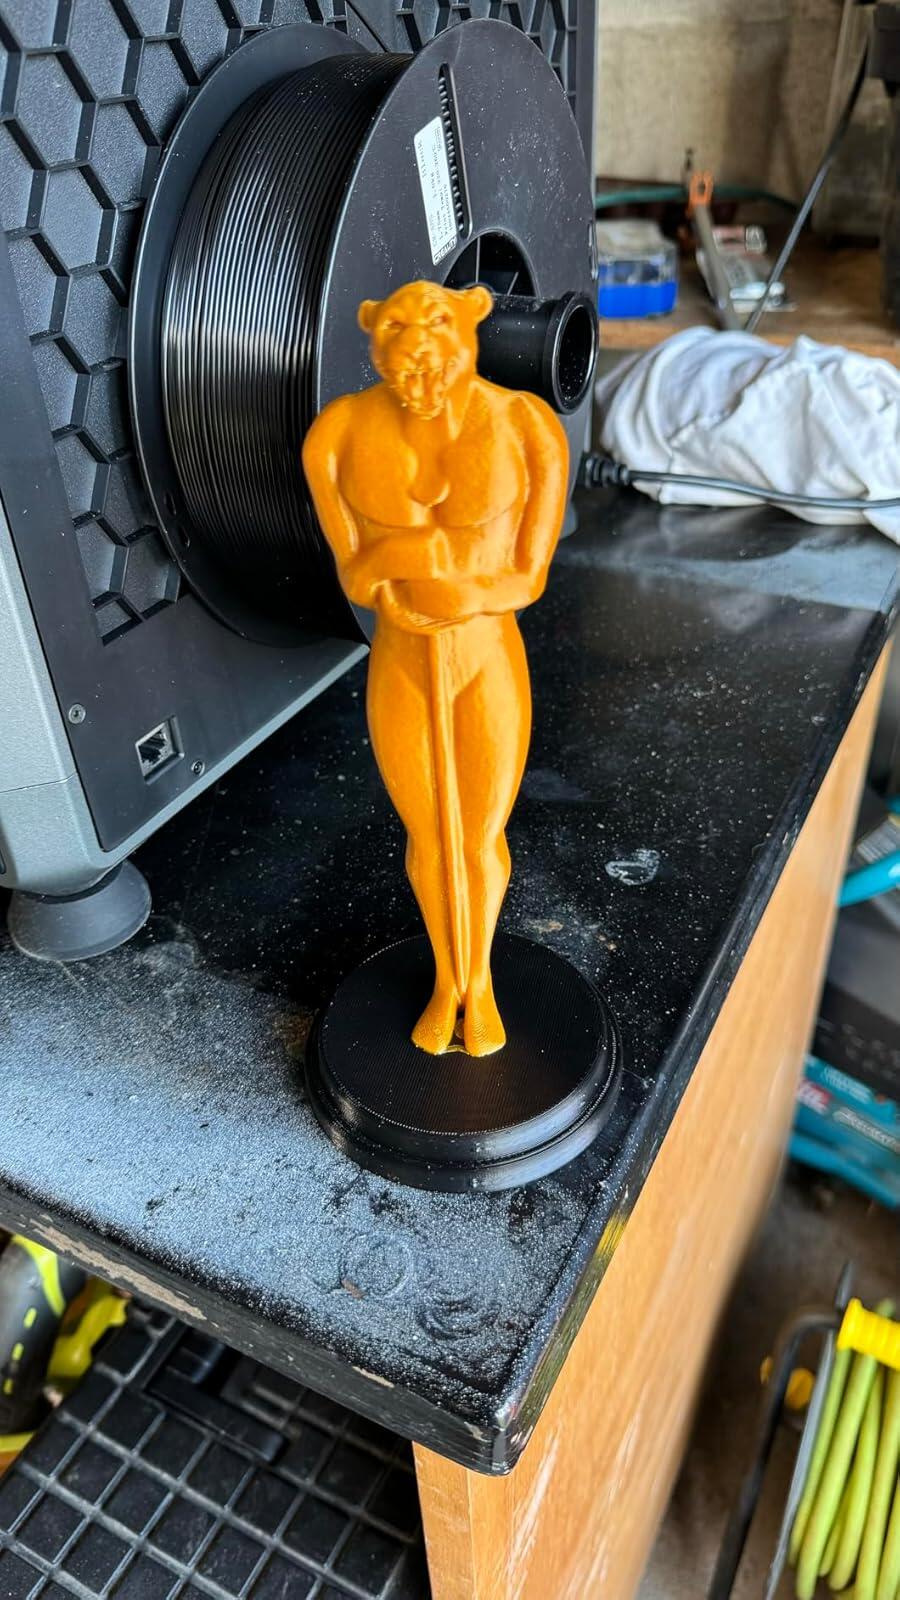
Polymaker has the best filaments. They always deliver dry, high tolerance, quality filaments for any of my projects. This one was for an Oscar statue with a school mascot head on it. Once I worked through a couple test prints for ABS and dialed in my slicer settings I got excellent results. I had to slow down my prints and increase the temperature to 280c at the nozzle but I got good results on my Creality K1 Max.
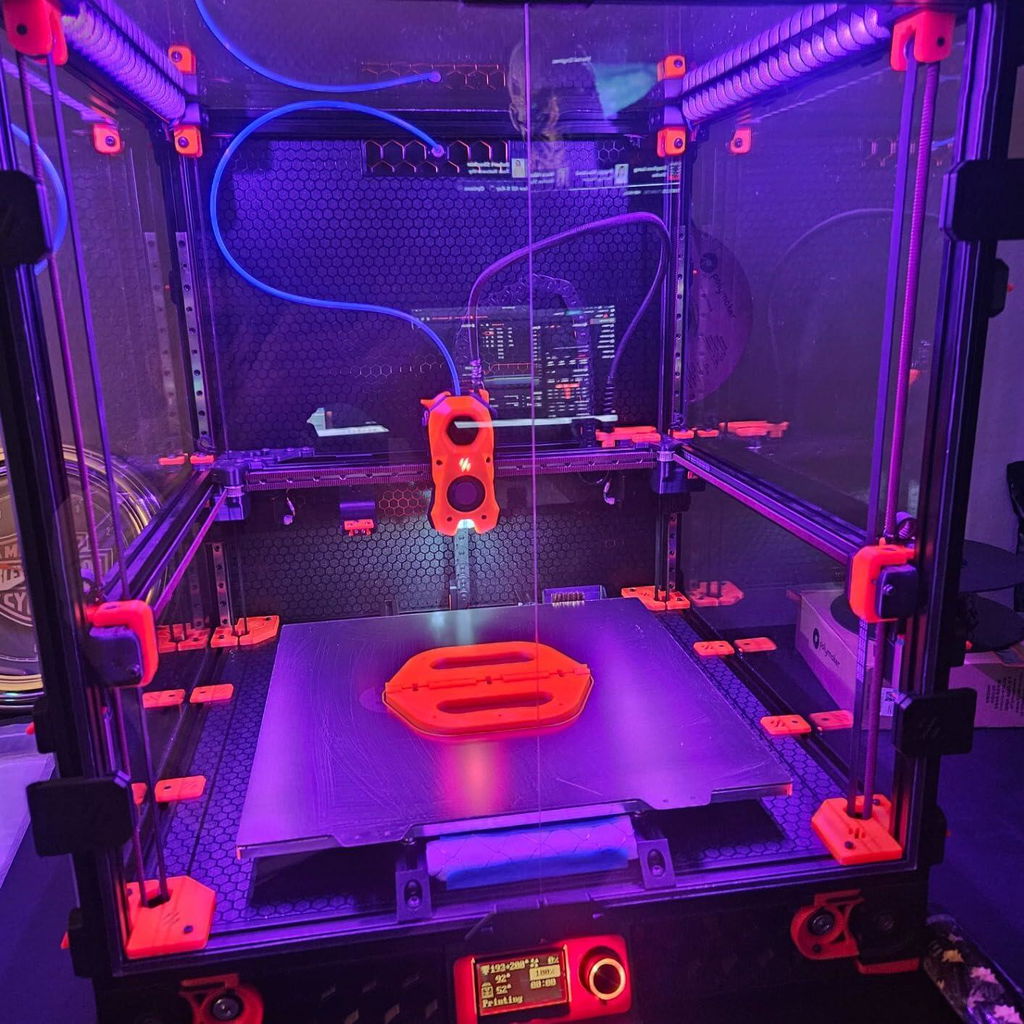
Built my Voron 2.4 with Polymaker ABS. Awesome filament, and now my go-to ABS. Highly recommend!
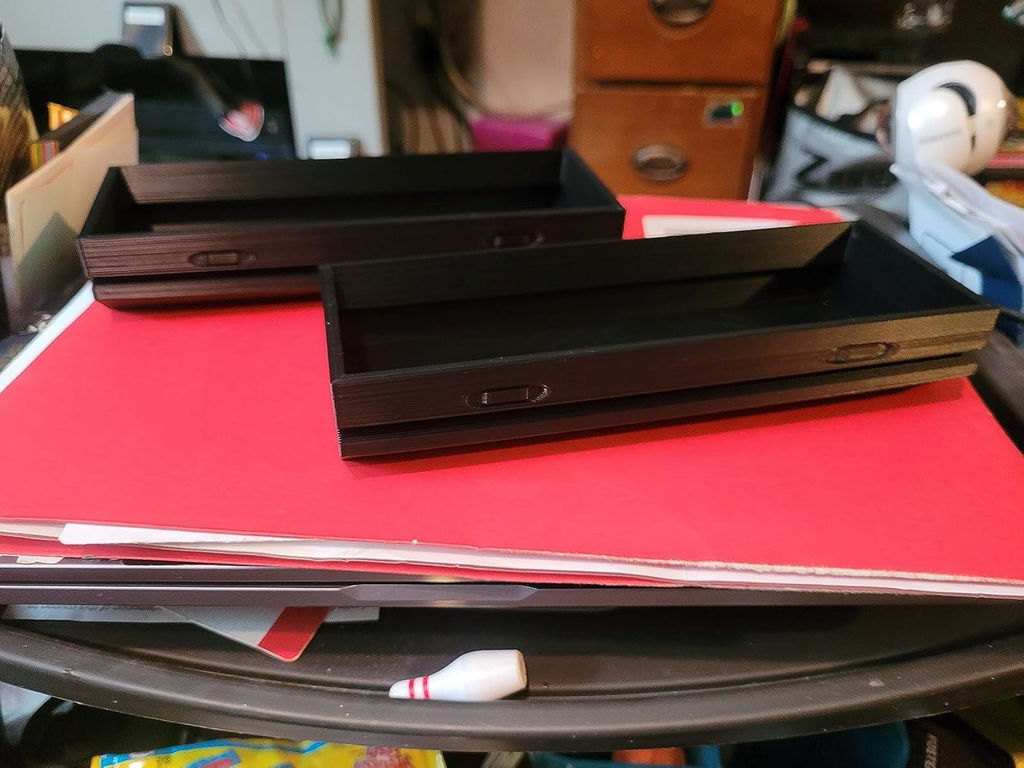
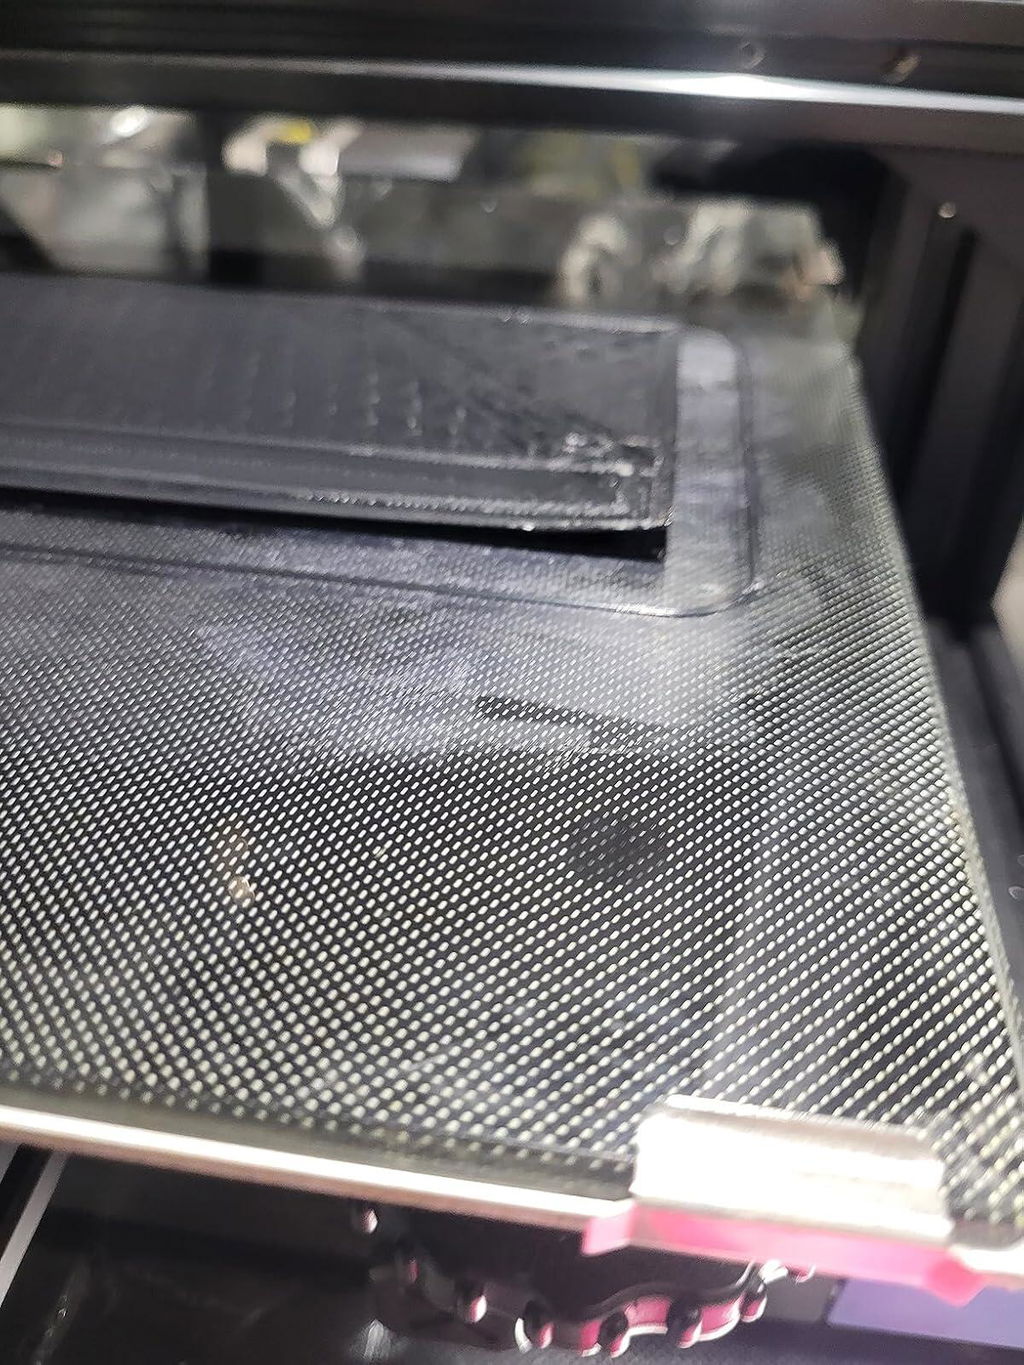
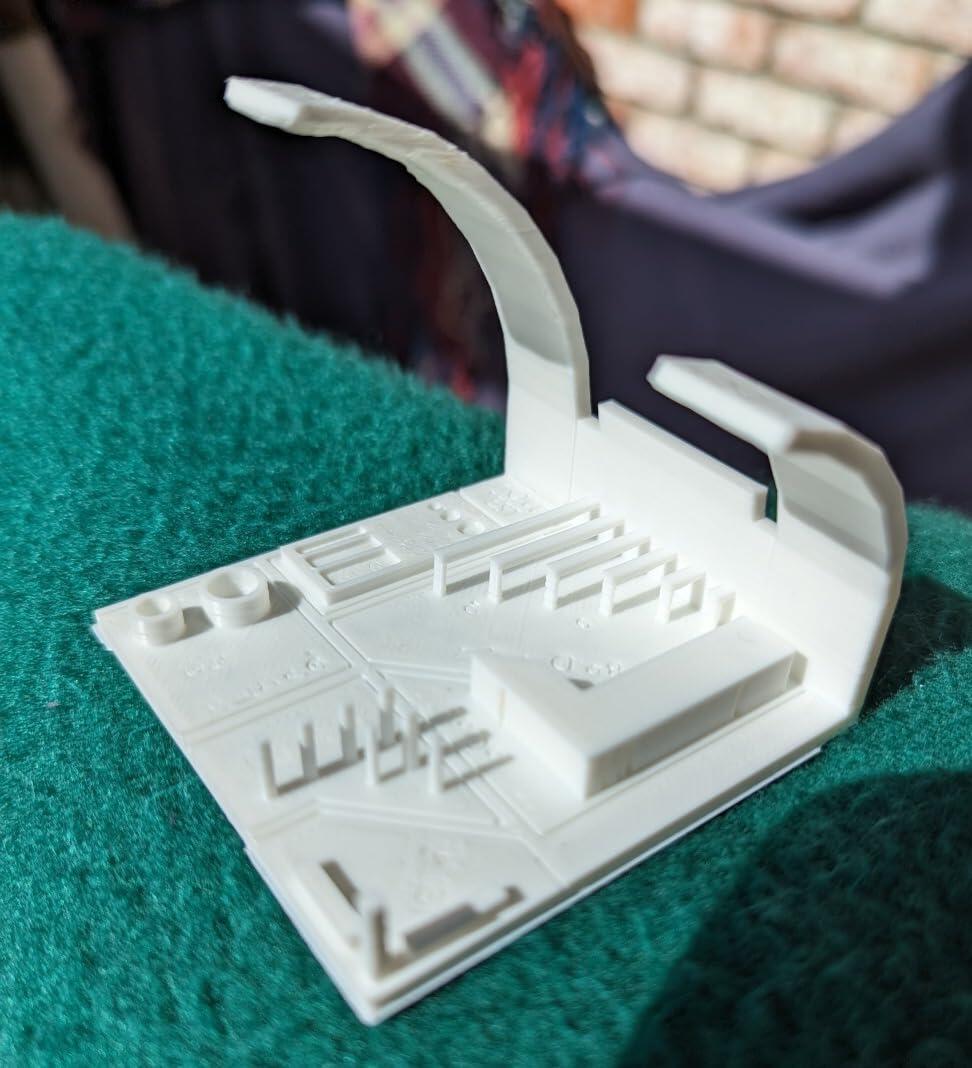
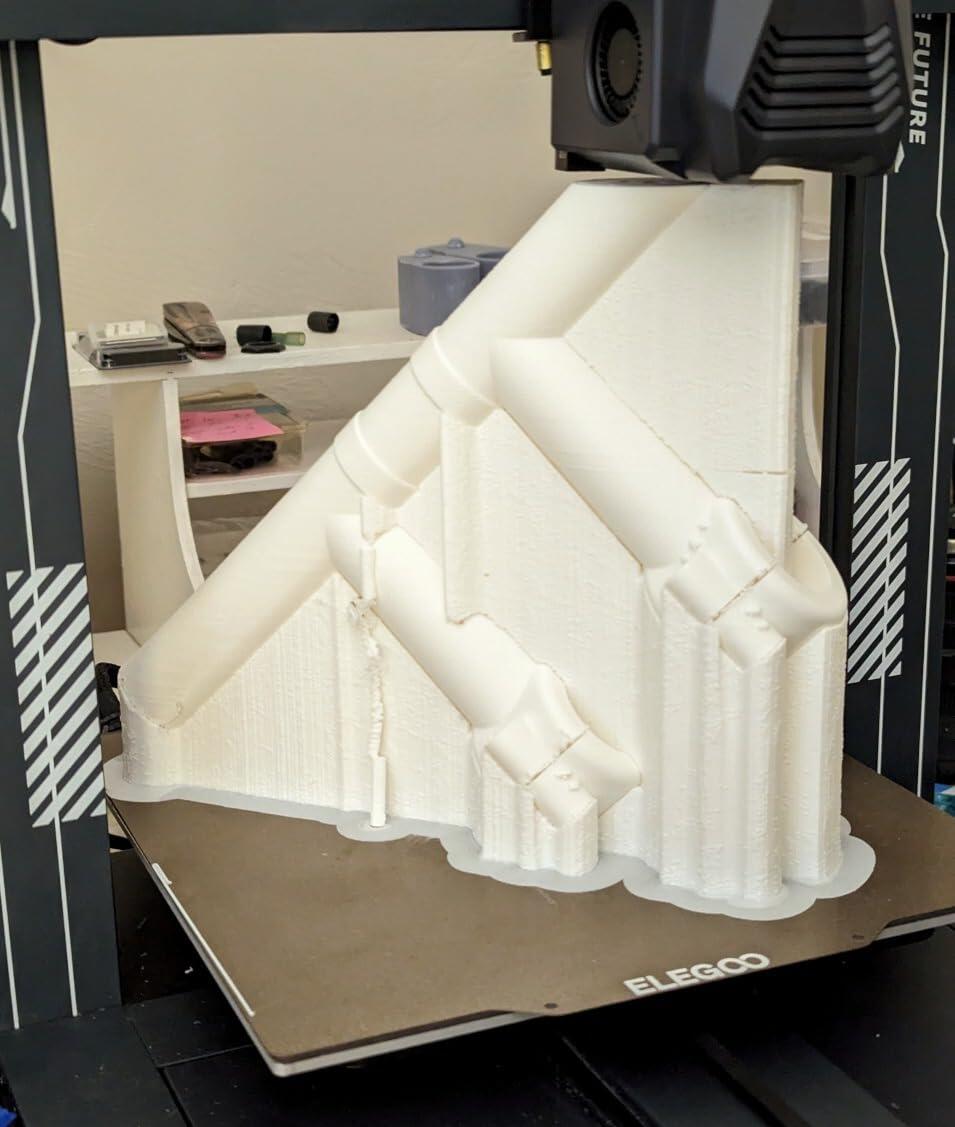
I got this for two projects where I needed some extra strength. My first small test prints were nearly perfect, without the stringing of PETG or PLA, but I still had some lessons to learn.This ABS has much less adhesion to the print bed than the PLA and PETG I used before. This caused my first larger object to lift at one end, hitting the print head and creating an unacceptable "washboard" effect. The fix wasn't hard. I used the stick adhesive which came with my printer (other people use hairspray). That was enough to keep things stable.Note also that the ideal temperature for ABS is higher. I'm using 90 C for the bed and 255 C for the print head, but testing for your application is always a good idea.The first photo shows my real reason for buying ABS. It is a handlebar to add more comfortable hand positions on an indoor trainer. It clamps to the bike's original bar at two points, using steel bolts through the ABS shapes. Hex insets for the nuts worked nicely. This is the center part of the bar, to which I added "cowhorns" printed separately. I made D.I.Y white ABS cement from a recipe online and it worked great. I would not consider it responsible to ride a home-printed ABS bar on a road or trail, but for a trainer it seems more than strong enough. I should spray it with a UV-resistant coating since it does see some sun exposure through a window.If you look carefully you can see that one of the tall thin supports failed, but you can blame me or the Cura slicing software for that. Probably no material would have built that correctly. There was no harm to the final object.The other photo shows one of the test objects you can find online. It was printed with no supports and the "bridges" came out nicely with no stringing. I have not cleaned up this print. You can see that the underside of the large overhang is quite rough beyond 50 degrees, but the overall shape is right.
Ill buy more, but the green works perfect on my Dimension SST 1200es commercial printer at 300c!!!. This seller is my new source for 3d filament and I'm saving a thousands. I'm glad I found this. I have a pile of other filaments I purchased to test from other vendors, anybody want them? p.s It even fits perfectly inside the cartridge!
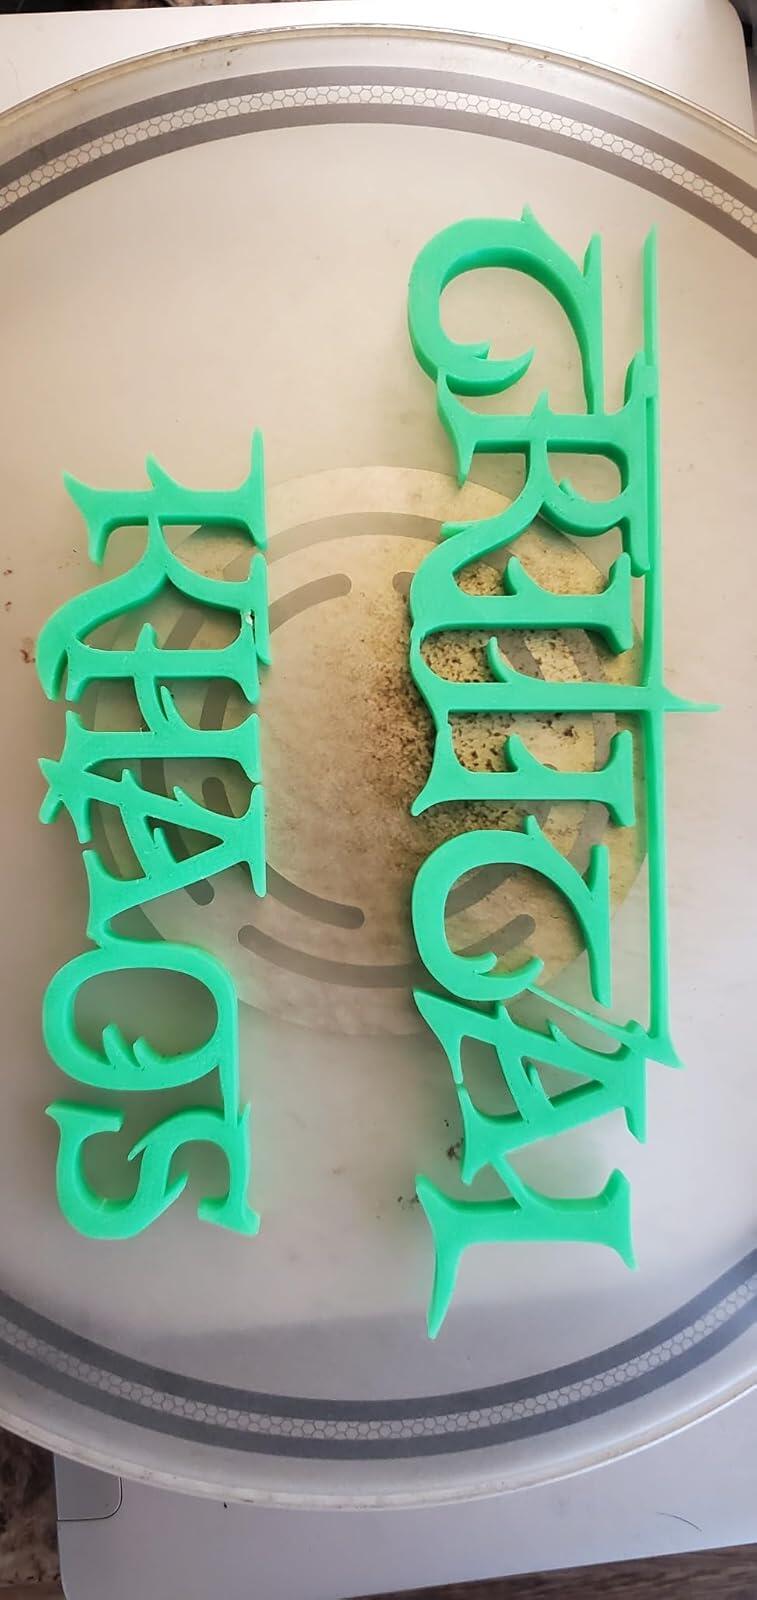
This ABC filament is has nice quality printing and can print on high speed!
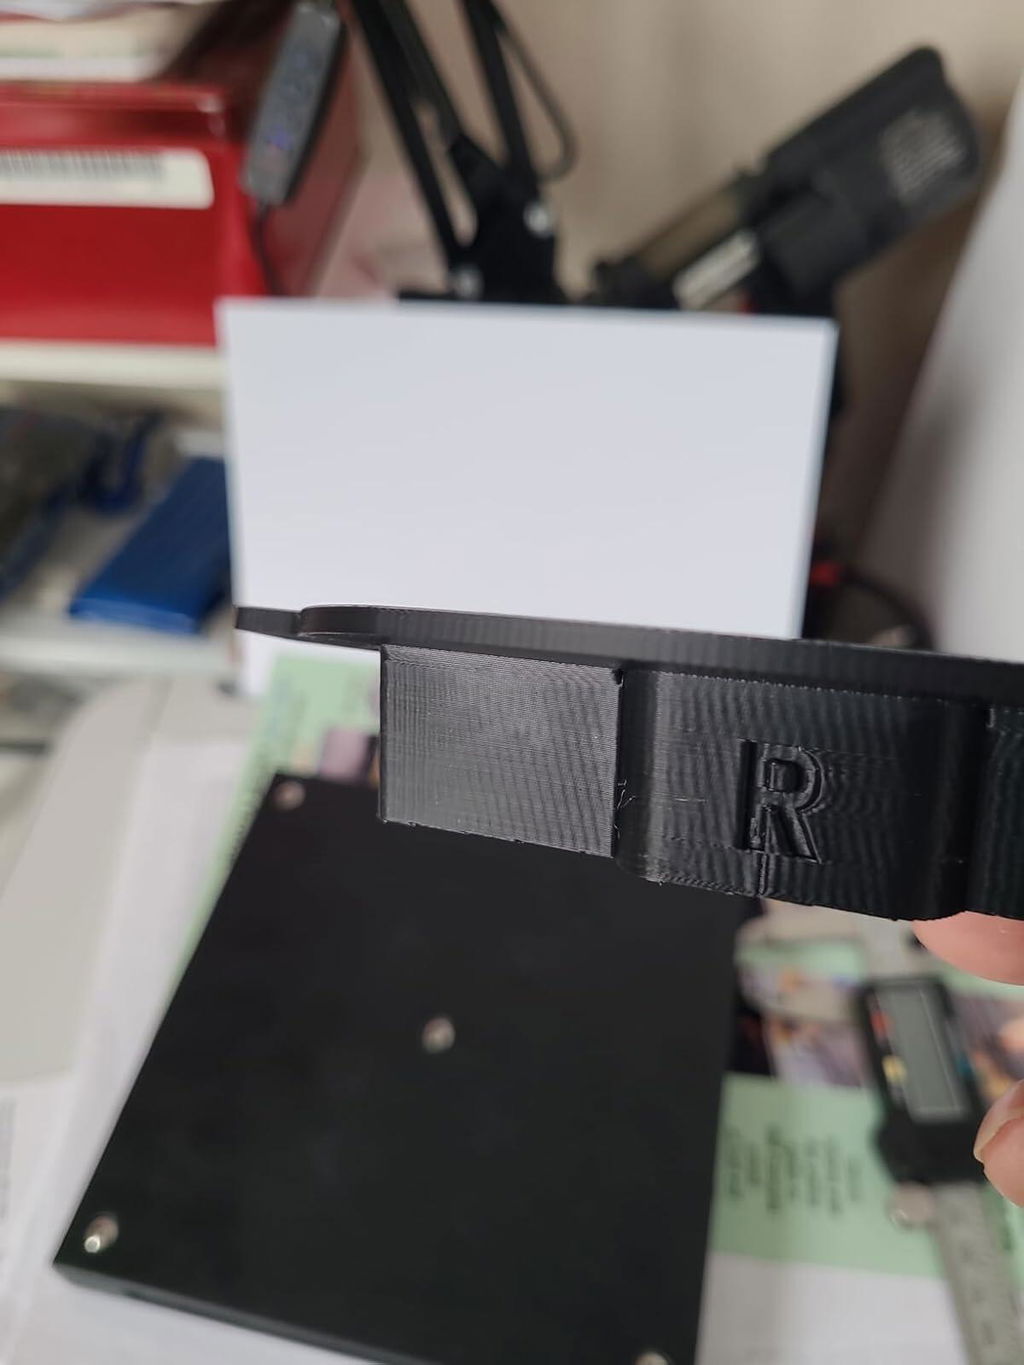
Great product (ESPECIALLY that it comes on cardboard spool so no plastic spool to be dealt with after so more environmentally friendly) but definitely need an enclosure cause it likes to come up off the build plate &warp even when in an enclosure &purple glue stick on print surface. But it does holds up well once it prints &looks great when printed properly. I'll definitely be buying more &would recommend it to others