


5-10 days
Payments
Beschreibung
Beschreibung
PolyMide™ CoPA: Hochleistungs-Nylon-Copolymer
Fortschrittliche Copolymer-Formulierung
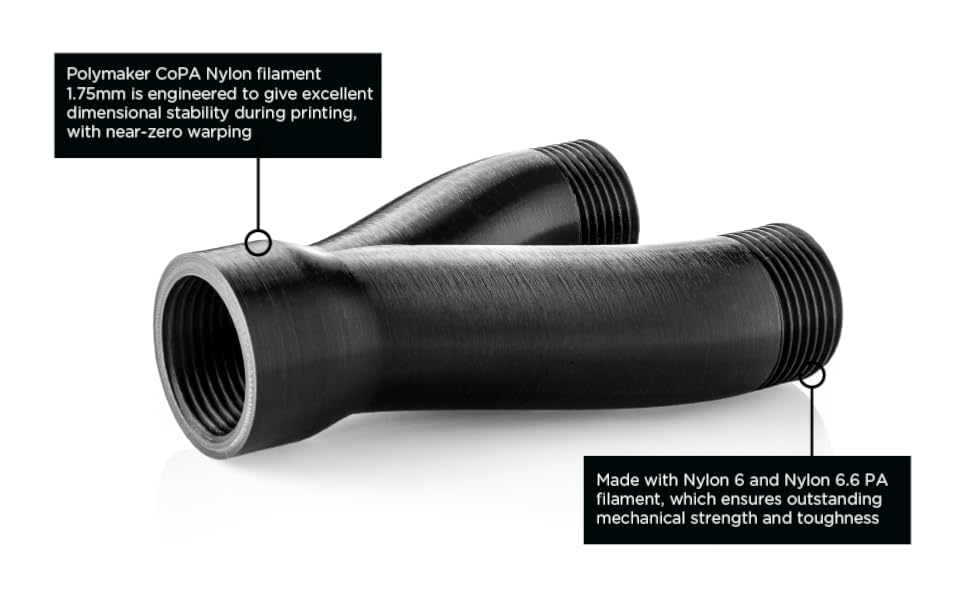
PolyMide™ CoPA besteht aus einer Copolymer-Mischung aus Nylon 6 und Nylon 6,6 und wurde entwickelt, um ein hervorragendes Gleichgewicht mechanischer Eigenschaften für anspruchsvolle Anwendungen zu bieten.
Außergewöhnliche Festigkeit und Zähigkeit
Dieses Filament vereint herausragende Festigkeit und Zähigkeit und eignet sich daher ideal für Funktionsteile, die Langlebigkeit und Schlagfestigkeit erfordern.
Hohe Hitzebeständigkeit
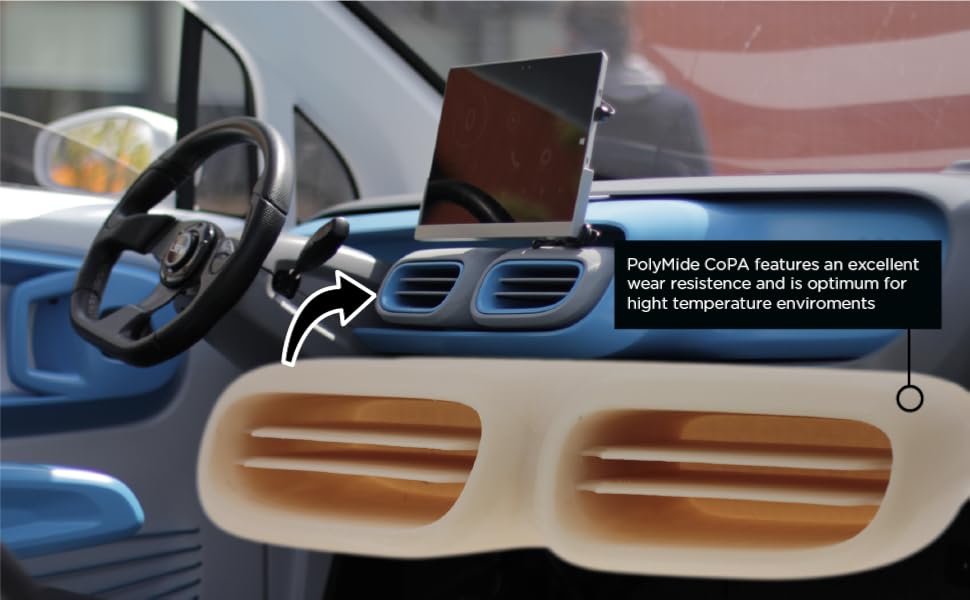
PolyMide™ CoPA hält Temperaturen von bis zu 180˚C stand und bietet eine ausgezeichnete thermische Stabilität für Komponenten, die Hitze oder anspruchsvollen Umgebungen ausgesetzt sind.
Ideal für Engineering- und Industrieteile
Wählen Sie PolyMide™ CoPA, wenn Ihr Projekt hohe Festigkeit, Zähigkeit und Hitzebeständigkeit erfordert - perfekt für Anwendungen in der Automobilbranche, im Maschinenbau und in der Industrie.
Druckanforderungen
von LayerHub Jetzt ist er lebendig. Gemeinschaftsgebautes Zuhause für Filamentpräsenzen — Offen für jede Filamentmarke, jede Drucker. Jeder Präset kommt mit einem echten Druckfoto, um es zu beweisen.
Druckeinstellungen
Druckeinstellungen
PolyMide™ CoPA
Schlüsselfunktionen
- Nylon 6/6,6 Kopolymer
- Höhere Stärke & Toughness
- Wärmebeständig
- Ideal für Ingenieurteile
PolyMide™ CoPA - Schwarz / 1,75 mm / 0,75 kg ist nachbestellt und wird versendet, sobald es wieder auf Lager ist.

Technische Daten
Alles, was Sie brauchen, bevor Sie auf „Drucken“ klicken
Drucktips
- Halten Sie das Filament versiegelt und trocken; verwenden Sie den angegebenen Trocknungszyklus von 100 °C / 8 h, wenn feuchtigkeitsbedingte Fehler auftreten.
- Verwenden Sie eine Einhausung, vermeiden Sie Zugluft und halten Sie die empfohlene Betttemperatur ein, um Verzug und Schichtablösung zu verringern.
- Verwenden Sie einen geeigneten Haftvermittler als Trennschicht und lassen Sie die Bauplatte abkühlen, bevor Sie das Teil entfernen.
- Verwenden Sie ein Ganzmetall-Hotend und drucken Sie aus einer Trockenbox, da dieses technische Material eine hohe Temperatur und strenge Feuchtigkeitskontrolle erfordert.
- Beginnen Sie innerhalb der empfohlenen Düsentemperatur von 250–270 °C und des Betttemperaturbereichs von 25–50 °C und nehmen Sie anschließend kleine Anpassungen für den Drucker und das Modell vor.
- Verwenden Sie die empfohlene Einstellung für den Kühlventilator: AUS, und halten Sie die Druckgeschwindigkeit innerhalb von 50–200 mm/s.
- Wenn PolyMide™ CoPA als Stützmaterial für sich selbst verwendet wird, entfernen Sie bitte die Stützstruktur, bevor sie übermäßig viel Feuchtigkeit aufnimmt. Andernfalls kann die Stützstruktur dauerhaft mit dem Modell verbunden werden.
| Property | X-Y | Z | Value | Method |
|---|---|---|---|---|
| Density | — | — | 1.12 g/cm³ Important | ISO 1183 |
| Tensile strength | 78 MPa Important | 45.8 MPa Important | — | ISO 527 |
| Elongation at break | 12.7 % Important | 1.3 % Important | — | ISO 527 |
| Bending strength | 109.8 MPa Important | — | — | ISO 178 |
| Bending modulus | 2510 MPa Important | — | — | ISO 178 |
| Young's modulus | 2703 MPa Important | 2209 MPa Important | — | ISO 527 |
| Charpy, notched | 27.7 KJ/m² Important | — | — | ISO 179 |
| Melting temperature | — | — | 189 °C Important | ISO 11357 |
| Glass transition temperature (Tg) | — | — | 66 °C Important | ISO 11357 |
| Vicat softening temperature | — | — | 180 °C Important | ISO 306 |
| HDT (0.45 MPa) | — | — | 111 °C Important | ISO 75 |
| HDT (1.8 MPa) | — | — | 70 °C Important | ISO 75 |
Getestet an Prüfkörpern mit 100 % Füllung. X-Y = quer zu den Schichten, Z = zwischen den Schichten (Schichthaftung).
Häufig gestellte Fragen
Fragen? Wir haben die Antworten. Von der Auswahl des richtigen Materials bis zur Pflege deiner Spulen findest du hier alles, was du wissen musst, an einem Ort.
Das macht PolyMide™ CoPA Brauchen Sie einen geschlossenen Drucker?
Kann ich benutzen PolySupport™ for PA12 Mit der CoP?
Sollten Sie Anneal PolyMide™ CoPA?
Was ist Anneeling?
Was ist Feuchtigkeitskonditionierung?
Sollte ich vor oder nach der Feuchtigkeitsbedingung anneilen?
Warum verwenden Sie eine so niedrige Bau-Temperatur mit Ihren Nylons?
Werden die Spools in einer AMS arbeiten?
Was ist die Verringerungsrate von PolyMide™ CoPA?
Reviews
Customers praised this nylon filament as "extremely strong" and "prints like a dream" with minimal warping. Many noted it requires proper drying and higher temperatures (260-280°C) for best results. Some experienced initial calibration challenges with print profiles. "Incredibly strong parts" are achievable with correct settings and a hardened nozzle.
Great quality filament and packaging as always! Default print profiles were well tuned.
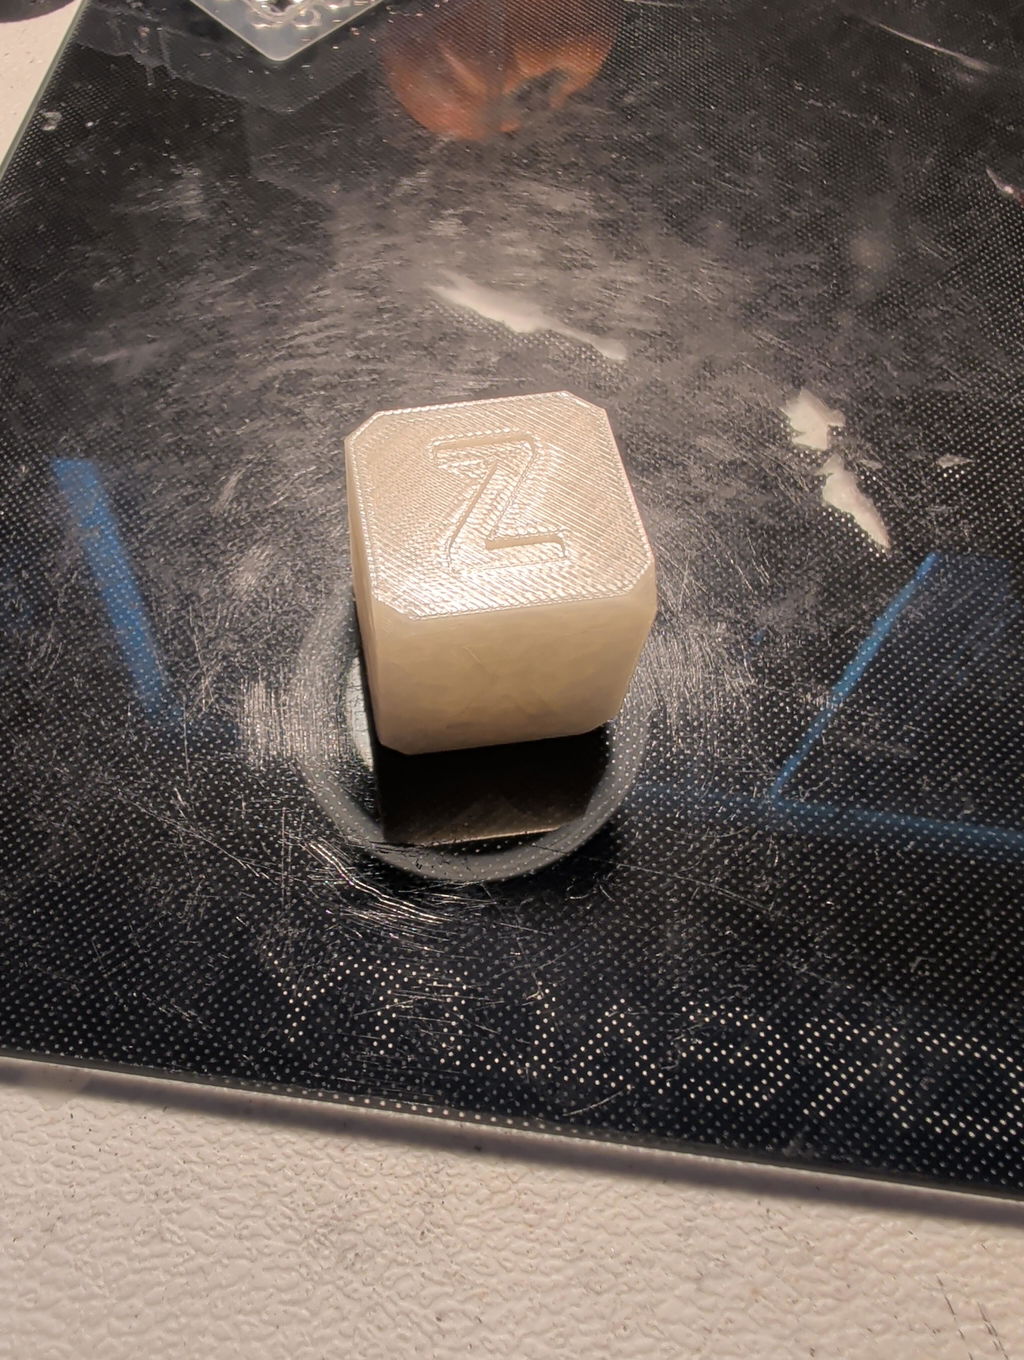
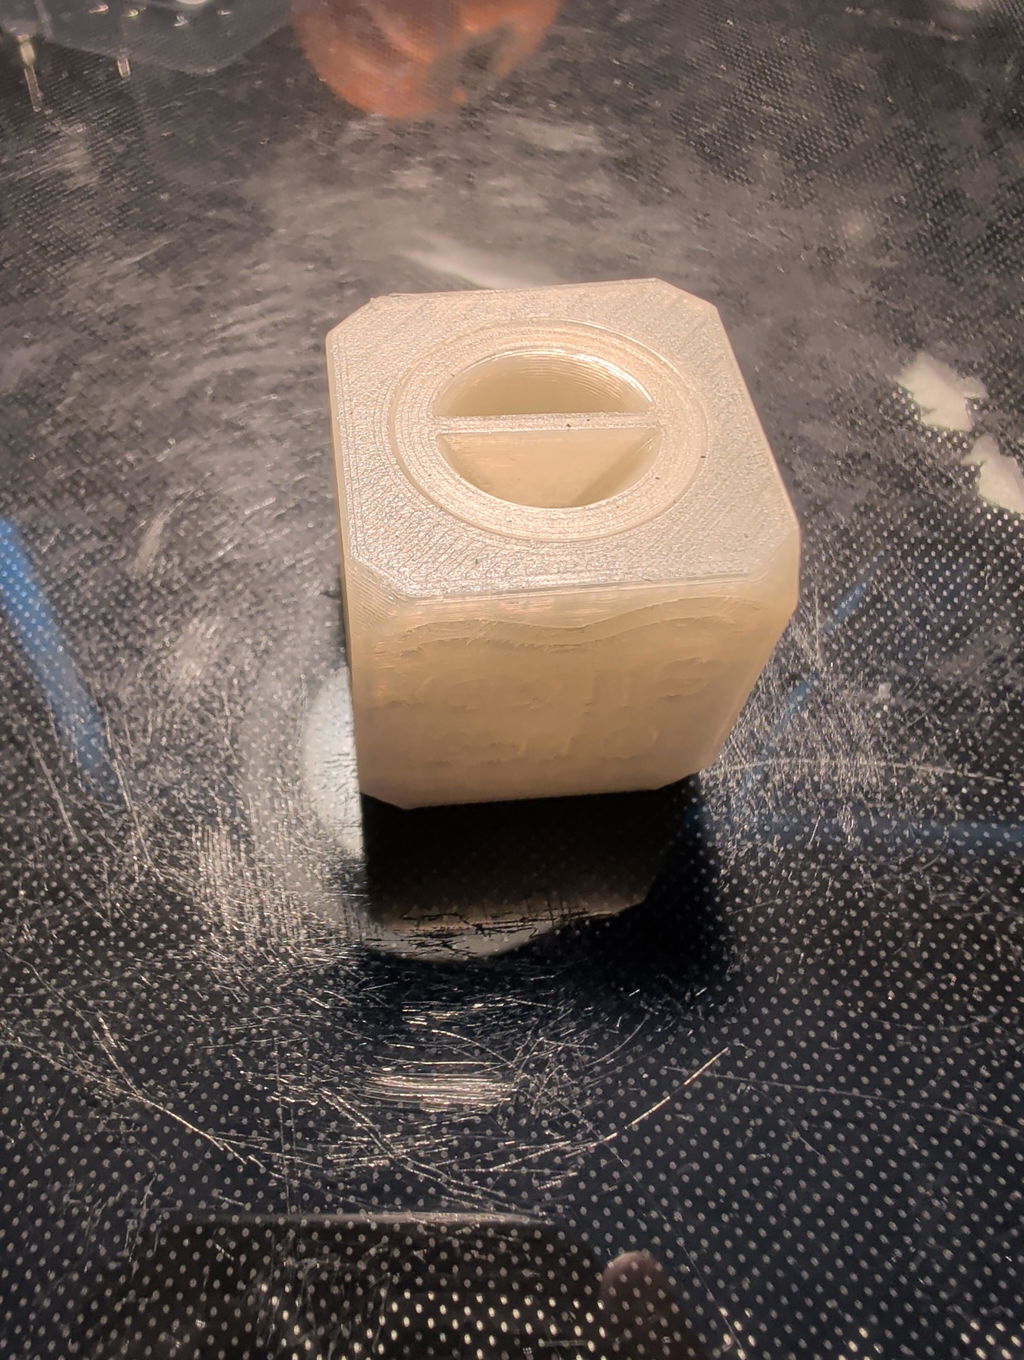
Printed a part for my gearbox and this CoPA is perfect for that.
Printed very nicely
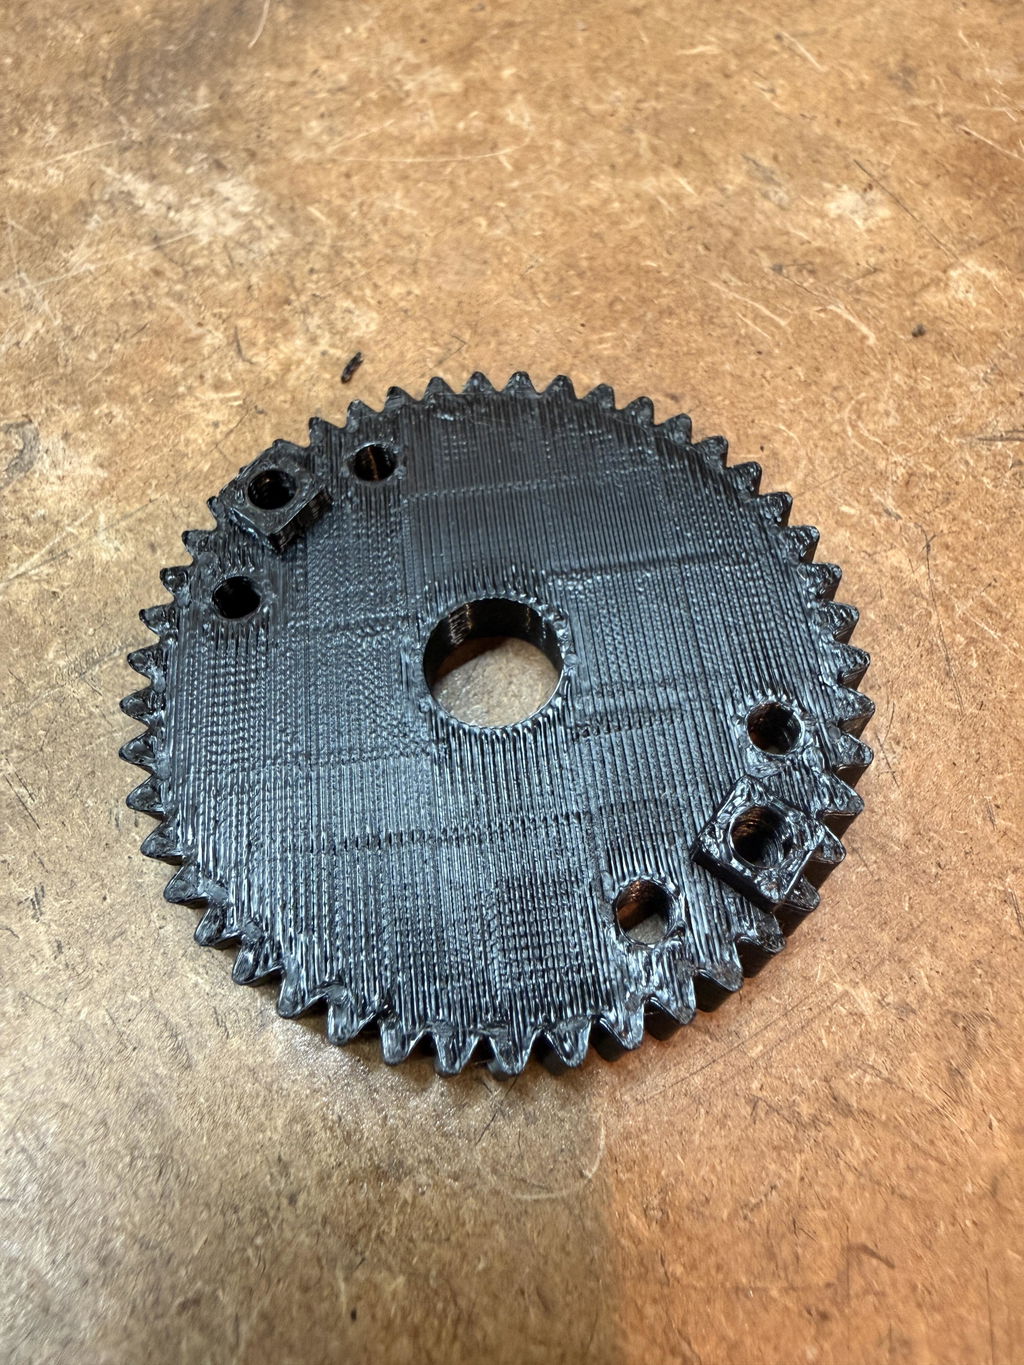
This prints really well and has a very nice finish. It didn't warp hardly at all during printing or annealing. I annealed it on my removable build plate with supports attached. Seems like heat resistance to about 220F.
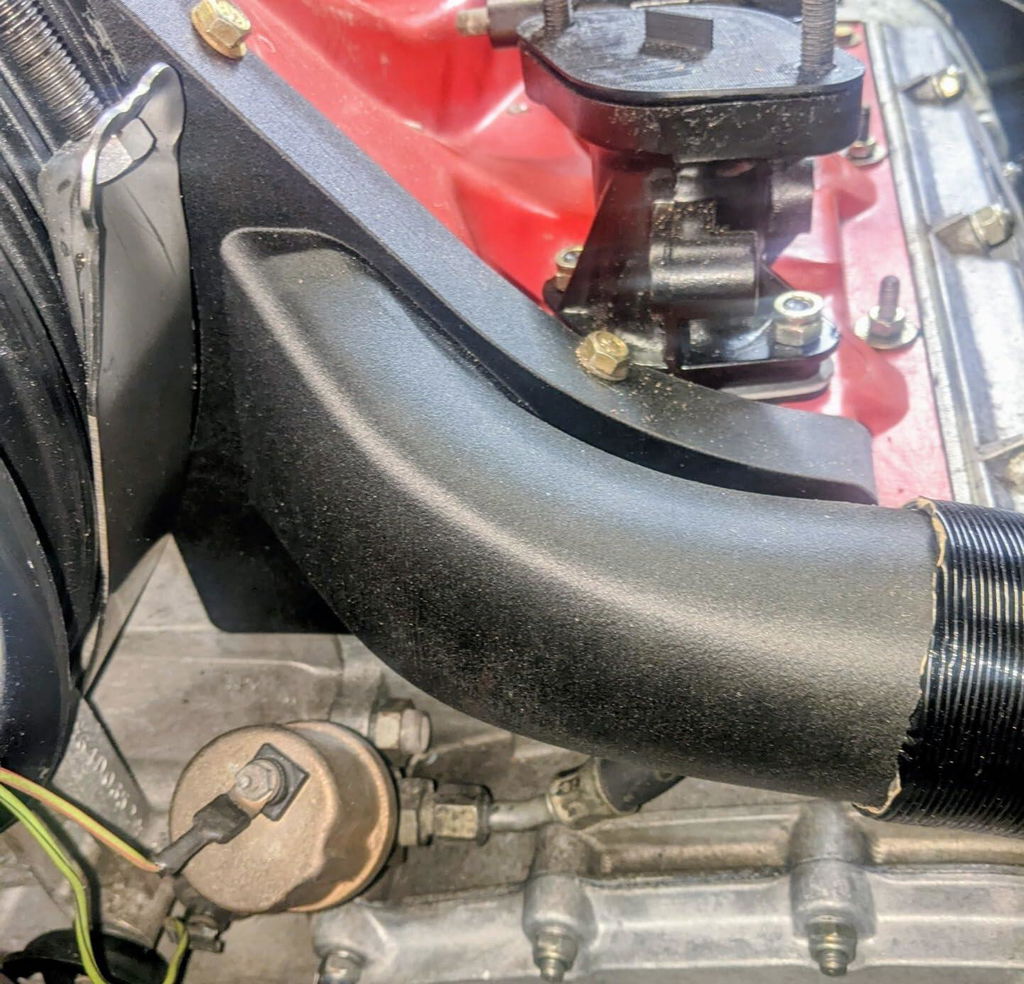
Ender 3 all metal hotend. 272c /50c 25mms .6 nozzle. glass bed. You must dry and print from a dryer 70c. dried in oven at 90c for hour then over night at 70c. copper nozzle that is plated.
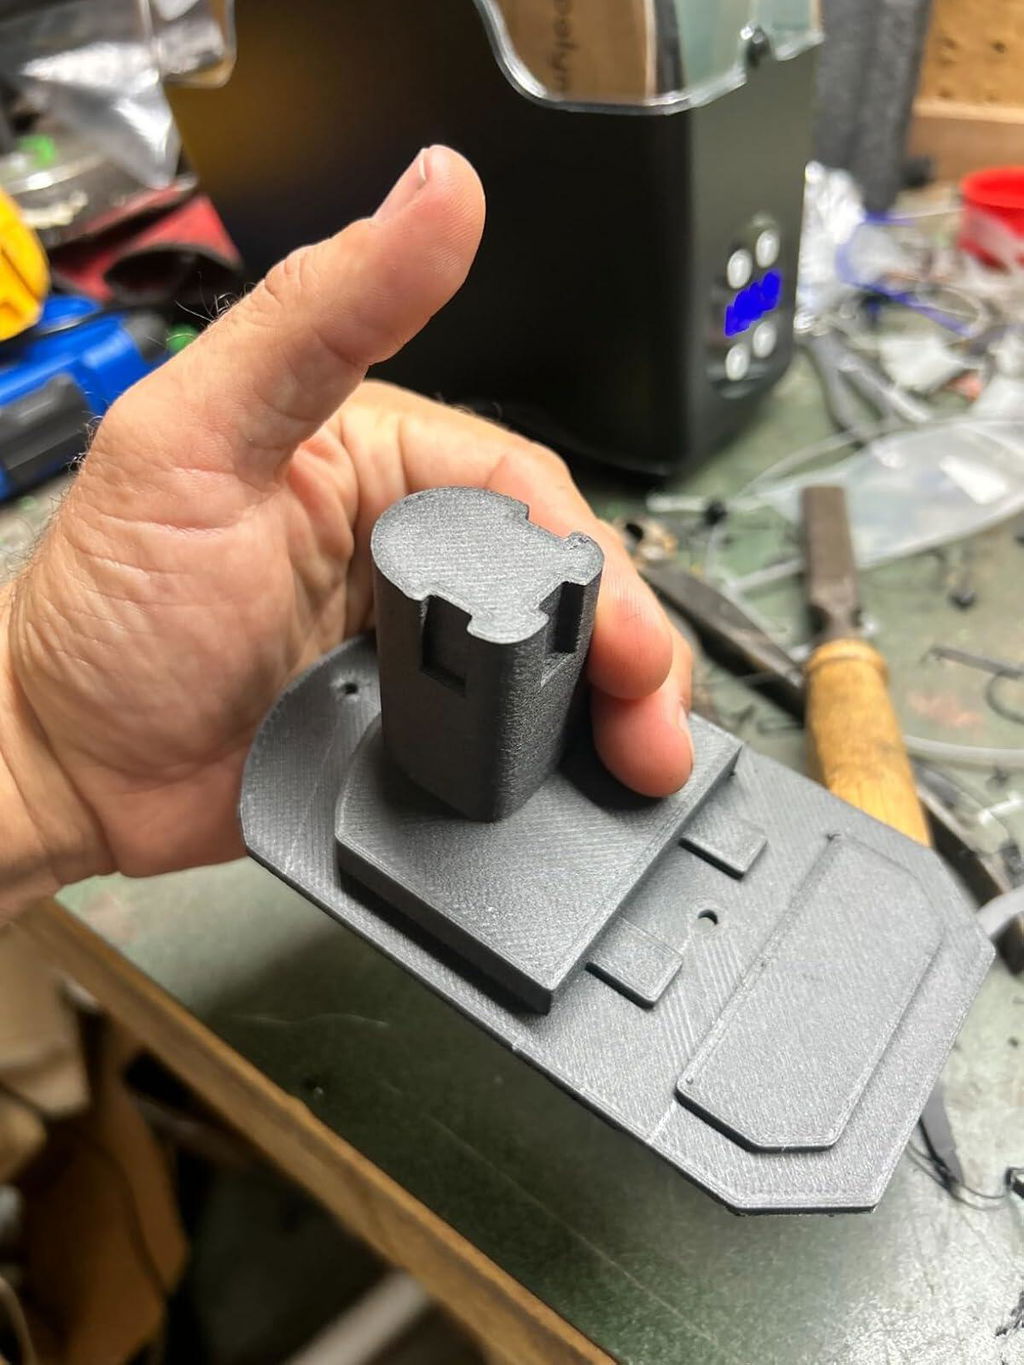
This stuff is nothing short of amazing with the right setup and prints well open frame whereas ASA prints without a popup are super brittle (for me).Printing this in my garage which is around 40-50 degrees Fahrenheit with the Eibos Cyclopes dryer at 70 degrees and a reverse Bowden from the dry box to my direct drive setup.Ender 5 Pro with a microswiss hotend, BMG clone extruder and microswiss 0.6 hardened steel nozzle at 280C 60mm/s. Fan at 0 except for bridging/overhangs and support interface. PEI sheet on the flat side with a little glue stick 90C first layer 35C other layers the parts stick so solidly you can pick the entire printer up by grabbing the part and it won't let go so definitely not warping!Video attached shows me beating a bracket printed with a mini sledge, no other filament I've used would come close to taking that abuse and even after breaking the split section was still holding on enough that you couldn't pull it apart without twisting it.
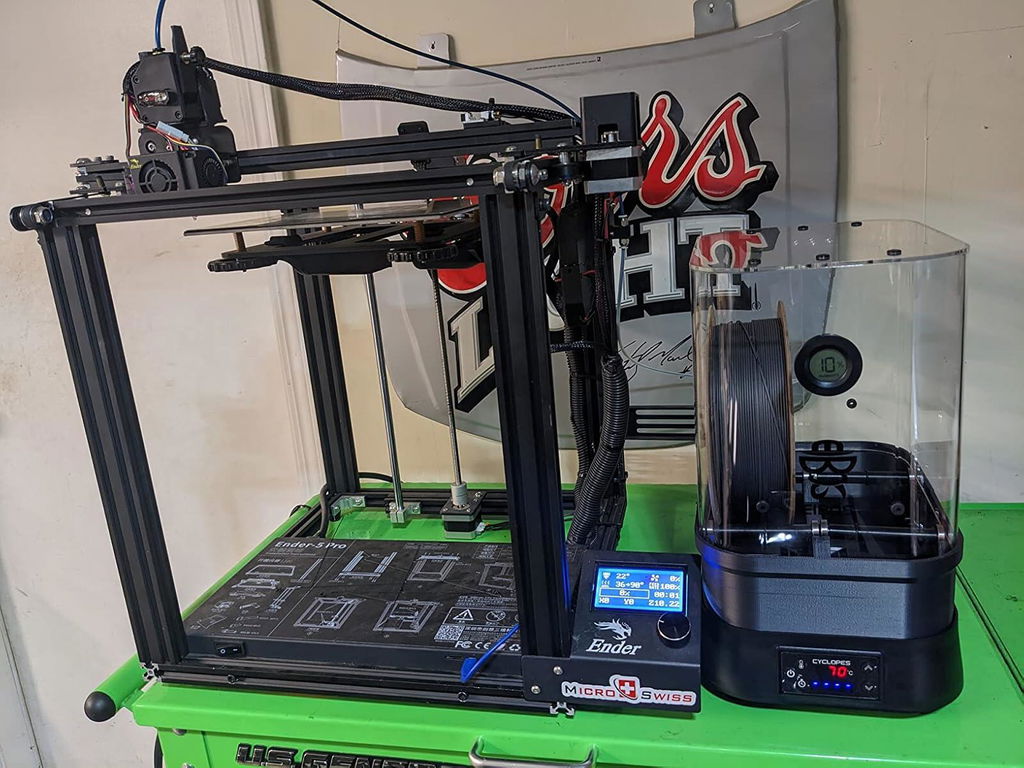
The filament itself worked great, but I had issues with the print profiles, and I had to calibrate the settings manually.
This filament works great in my bambu p1s and AMS
After some drying (which should absolutely be expected) I got incredible prints with this filament. It covers up layer lines very well, especially if you use fuzzy skin. Do not buy if you don't have a dryer, unless you can dry it before printing, and you're only doing a short print, as this filament definitely holds moisture.
Can be used to make under the hood car parts and intakes. Prints like a dream asking as the your printer is enclosed.
this nylon works great, i had to print a large flange of 22" in dia on an open printer and this printed great, no curling, no delamination and also the part came out super tough after some days of acclimating.highly recommend
This plus 0.4 Obxidian hot end, 275C with X1C presets for their version of the material... Prints are looking very nice. Only complaint is that I wish the spools were 1kg.
Fast delivery, good service
works great and looks amazing, strongly suggest making sure the filament does not have any tight corners as it is brittle at filament and beastly strong printed
Took little to no tweaking to get this to print correctly. Had great layer and bed adhesion from what I've experienced with other carbon fiber nylons. I've been able to print multiple functional parts with this stuff first attempt.I recommend this and would absolutely buy it again.
This is a good filament. Very durable, and water isn't too much of concern with it like with other nylons. Just wish it wasn't so expensive.
Printing with a stock ender 5 pro with micro swiss hot end at 260 this stuff works great. even unenclosed. very tough. use painters tape and glue sticks for adhesion on stock ender print bed.
I run this on my Ender 3 V2 with a Micro Swiss all-Metal Hot end and direct drive extruder with Marlin firmware. 275DegC at 50mm/s is perfect, prints better than Pro PLA+ (for me, YMMV) This is my new go-to filament, and the fact that Polymaker is 2A friendly is even better.
Exactly as the title says, its completely warp-free and extremely strong when printed slower. my print settings are 250c hotend, 50c bed, 5mm^3/s volumetric speed, and I use Magigoo PA for guaranteed success (not required)
The filament is hard to print no doubt but if you keep it dry and do the right settings and have the right adhesion it will print. Warping is normal
I used this for printing some 3d printer parts for a vzbot and worked great bo encloser needed and bed temp doesn't have to be as hot as boiling water just need a high temp hotend and abrasive resistant nozzle
First part delaminated miserably due to poor interlayer adhesion - This was fixed by upping the printhead temperature. We use diamondback nozzles that have extremely good heat transfer capabilities so we normally have to reduce temps by at least 15 degrees C, but this filament needed more heat and worked fine after adjusting temp higher.
Prints really well. Printed car parts and candle holders. Beautiful finish.
It was very easy to print. It does require a hardened or ruby nozzle. Bed adhesion was great with a glue stick, and it produces incredibly strong parts.
TLDR Was more impressed by this material after I broke my printer. Be sure you have proper hotend/nozzles, maybe even a spare.I only ran a few prints through a standard head and nozzle just to get a small test piece of material. Was planning on replace my hot side so I ran a print that would likely fail because of my subpar equipment. Hotend did fail but the chunk of material i removed with my broken hotside was impressive. Couldnt be broken by hand or with standard hand plyers.Cant wait to make more with this material when I have proper hotend and nozzle. Definitely a good choice for replacing nylon bushings in non-heated automotive applications. I was printing a variety of different bushings for my work truck before hotend failure. ie: tailgate hinge bushing, cornerlight catch pin, and would have liked to try a small gas cap for a mower.
It's pretty much all I use. The best price I've found for such a good quality carbon fiber nylon. I plan on being a long-term customer.
After I was able to get the temp right and speed right it worked good. It looks good and the printed parts are really tough
i've used most major carbon fiber infused nylons. this is hands down the best, significantly stronger than either carbonX or NylonX, the print finish looks flawless like NylonX and prints as easy as carbonX with no vibisble warp. Also far less hydroscopic than both as its Nylon-12. Without drying I had better prints than both on first attempt. printed at 110 on the bed and 285 on the hotend
Copa took a bit to dial it in but wow this is strong stuff and prints smooth.. But doesn't like overhangs much.. Could be in my settings tho.. As most know every printer is different with settings..I turned up my feed rate to 115% and made a huge difference in layer adhesion and Wall adhesion. Using the creality spider hot end and simplify 3d slicer.. And printing at 240 temp.. .24 up to .32 layer thickness
I have used this filament for many applications, and it is effortless to print with. I noticed it does absorb moisture rather quickly, causing crackling as the filament is extruded through the printer head. But I have had no problems with my prints. It is important to follow the recommended setting. It is extremely tough and is heat resistant to 180 c. Good for industrial parts. I have made many gears out of this, and they do not wear down. I would highly recommend this over ABS, but it is about twice the price of ABS. So, pay less and deal with the warping issues or pay more and print strong parts as easily as printing PLA.
