


5–10 jours
sécurisés
Description
Description
Polymaker™ PETG Filament – High-Speed, Filament de haute puissance, de haute qualité
✔️ Nouvelle haute Vitesse Formule
✔️ Plus puissant, plus doux et plus fiable
✔️ Idéal pour les prototypes & Pièces d'utilisation finale
✔️ Facile à imprimer à n'importe quel Setup
Polymaker™ PETG Il est conçu pour imprimer plus rapidement sans perdre de force ou de qualité. Il est high-flow la formulation permet une extrusion propre et précise à des vitesses jusqu’à 300 mm/s, ou au-delà 500 mm/s avec high-flow Les nozzles, tout en conservant Excellente adhérence inter-couches, durabilité, et État de surface.
Recommandé Température d'impression est 240-260 °C.
Température du plateau Il doit être établi entre 60-70 °C.
Cette nouvelle formule est conçue pour des performances dépendantes, fournissant un lien inter-classe supérieur, Faible déformation, Et une expérience sans clog, même pendant les longues impressions. Le résultat est de pièces fortes, dimensionnellement stables avec une apparence professionnelle juste au-delà du lit.
Idéal pour une variété de Applications, des vapeurs, des braquets et des fixes aux outils extérieurs, aux accessoires sportifs, et cosplay props. Polymaker PETG Il offre un bon équilibre de dureté, de flexibilité, Résistance chimique, tolérance à la température (environ 70 °C HDT), Il est adapté à des utilisations fonctionnelles à l’intérieur et à l’extérieur. Polymaker PETG est moins brillant et plus résistant à l'impact que PLA.
Compatible avec la plupart FDM Les imprimantes, Polymaker™ PETG d’imprimer sans nécessiter un Enceinte et travaille sans cesse avec AMS et multiples-Matériau Systèmes de filament fiable et Couleur Les swap.
Avertissement: Polymaker PETG Il est très hygroscopique, humide PETG Cela peut entraîner des problèmes tels que la rigidité et la mauvaise qualité de la surface. Gardez votre filament sec pour éviter l’excès de rigueur. Polymaker PETG Il peut être stocké dans des sacs de barrière à vide pour la protection de l’humidité qui font partie de l’emballage. Pour les meilleurs résultats, utilisez le filament polydré avec le filament polydré Stockage La boîte.
Remarque: PolyLite PETG sera interrompu et remplacé par le successeur plus rapide, plus fort et plus facile à imprimer, Polymaker PETG.
Décharge électrostatique (ESD) Variations de PETG Disponible pour spécifiques Applications. En savoir plus sur Fiberon PETG-ESD ici.
En cherchant PolyLite PETG TDS et SDS La gauche ? Vous pouvez les trouver ci-dessous.
PolyLite PETG TDS
PolyLite PETG SDS
Exigences d'impression
LayerHub Il est maintenant vivant. Une maison construite par la communauté pour les prédécesseurs de filament — Ouvert à chaque filament Marque, Chaque imprimante. Chaque prédécesse vient avec une photo imprimée réelle pour le prouver.
Paramètres d'impression
Paramètres d'impression
Polymaker™ PETG
Caractéristiques principales
- Impression haute vitesse
- Forte et fiable
- Dur et résistant chimique
- Facile à imprimer
Polymaker™ PETG - Noir / Nouvelle formule / 1kg est en rupture de stock et sera expédié dès qu'il sera de nouveau disponible.


Voir ce que la communauté fait
Spécifications techniques
Tout ce dont vous avez besoin avant de toucher l'impression
Télécharger Tips
- Conservez le filament hermétiquement fermé et au sec lorsqu’il n’est pas utilisé. Pour un filament qui n’est pas resté exposé longtemps, séchez-le à 60 °C pendant 6 heures. S’il a été exposé pendant une période prolongée, notamment dans des conditions chaudes et humides, utilisez un cycle de séchage plus long si nécessaire.
- Pour l’adhérence au plateau d’impression : Pour de meilleurs résultats, utilisez un plateau d’impression PEI texturé. Lors d’une impression sur du PEI lisse ou du verre, appliquez une fine couche de colle en bâton comme couche d’interface pour éviter que l’impression n’adhère trop fortement. Si la première couche n’adhère pas, augmentez légèrement la température du plateau et réduisez la vitesse d’impression de la première couche.
- En cas de fils : Séchez d’abord le filament. Si les fils persistent, réduisez la température de la buse dans la plage recommandée de 240–260 °C, puis ajustez finement la rétraction et les paramètres de déplacement.
- Si l’adhérence entre les couches est faible : Réduisez le refroidissement dans la plage recommandée de 20–60 %, augmentez légèrement la température de la buse dans la plage recommandée et réduisez la vitesse d’impression si nécessaire. Si vous utilisez une imprimante fermée, fermer le capot peut également améliorer l’adhérence entre les couches.
| Propriété | X-Y | Z | Valeur | Méthode |
|---|---|---|---|---|
| Densité | — | — | 1.3 g/cm³ Important | ISO 1183 |
| Résistance à la traction | 47.96 MPa Important | 45.71 MPa Important | — | ISO 527 |
| Allongement à la rupture | 9.33 % Important | 3.54 % Important | — | ISO 527 |
| Résistance à la flexion | 80.08 MPa Important | 57.65 MPa Important | — | ISO 178 |
| Module de flexion | 2277.34 MPa Important | 1958.74 MPa Important | — | ISO 178 |
| Module de Young | 2311.11 MPa Important | 2202.91 MPa Important | — | ISO 527 |
| Résistance au choc Charpy, non entaillé | 20.24 KJ/m² Important | 15.74 KJ/m² Important | — | ISO 179 |
| Résistance au choc Charpy, entaillé | 4.95 KJ/m² Important | — | — | ISO 179 |
| Température de transition vitreuse (Tg) | — | — | 71.24 °C Important | ISO 11357 |
| Température de ramollissement Vicat | — | — | 75 °C Important | ISO 306 |
| HDT (0.45 MPa) | — | — | 69 °C Important | ISO 75 |
| HDT (1.8 MPa) | — | — | 65 °C Important | ISO 75 |
Testé sur 100% infill des exemples. X-Y = sur les couches, Z = entre les couches Adhérence).
Questions fréquentes posées
Vous avez des questions ? Nous avons des réponses. Choisir la droite Matériau pour prendre soin de vos pousses, voici tout ce que vous devez savoir dans un seul endroit.
Combien vite on peut Polymaker™ PETG Le print ?
Dois-je utiliser le Ventilateur de refroidissement avec Polymaker™ PETG?
Est-ce que cela Matériau AMS est compatible ?
est ce Matériau La nourriture en sécurité ?
Puis-je utiliser une plaque de construction PEI texturée avec Polymaker™ PETG?
Comment fait PETG Comparer à PLA ou ABS?
est Polymaker™ PETG Hygroscopique ?
peut PETG Utiliser pour l'extérieur Applications?
Je peux imprimer sans Enceinte?
Est-ce que les éclats Galaxy vont clôturer mon Buse ?
Revue
Customers praised this PETG filament for excellent layer adhesion, smooth prints, and vibrant colors. Many noted it "prints beautifully" with minimal stringing and works well across various printers. However, some reported moisture sensitivity, equipment damage issues, and one delivery error. The new formula receives high marks for ease of use and speed.
Arrived fast, excellent quality product, as always!
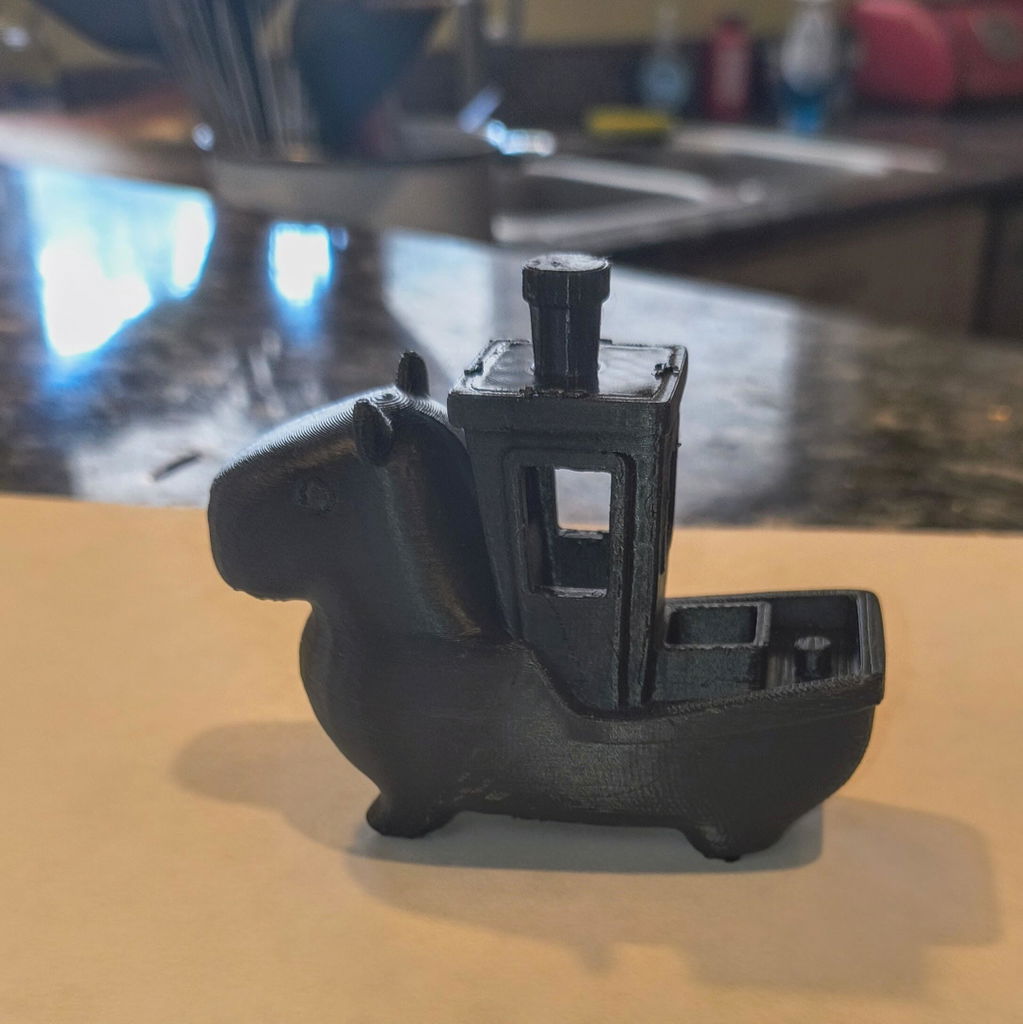
just as petg should be
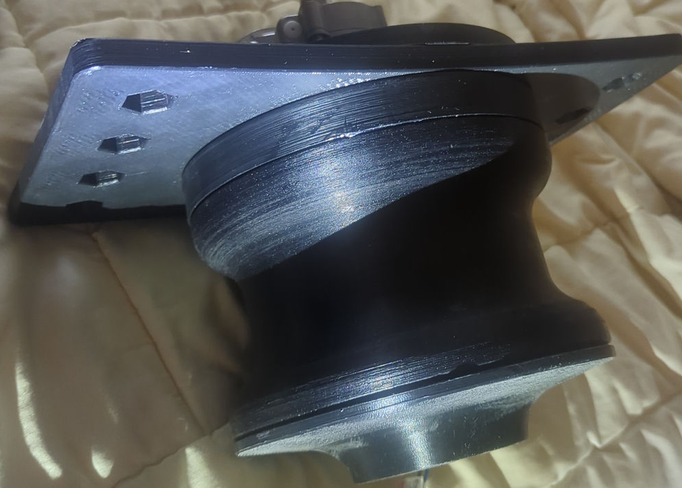
Seems like good stuff. Package arrived I. Good time , good tracking , and have bought from them a few times
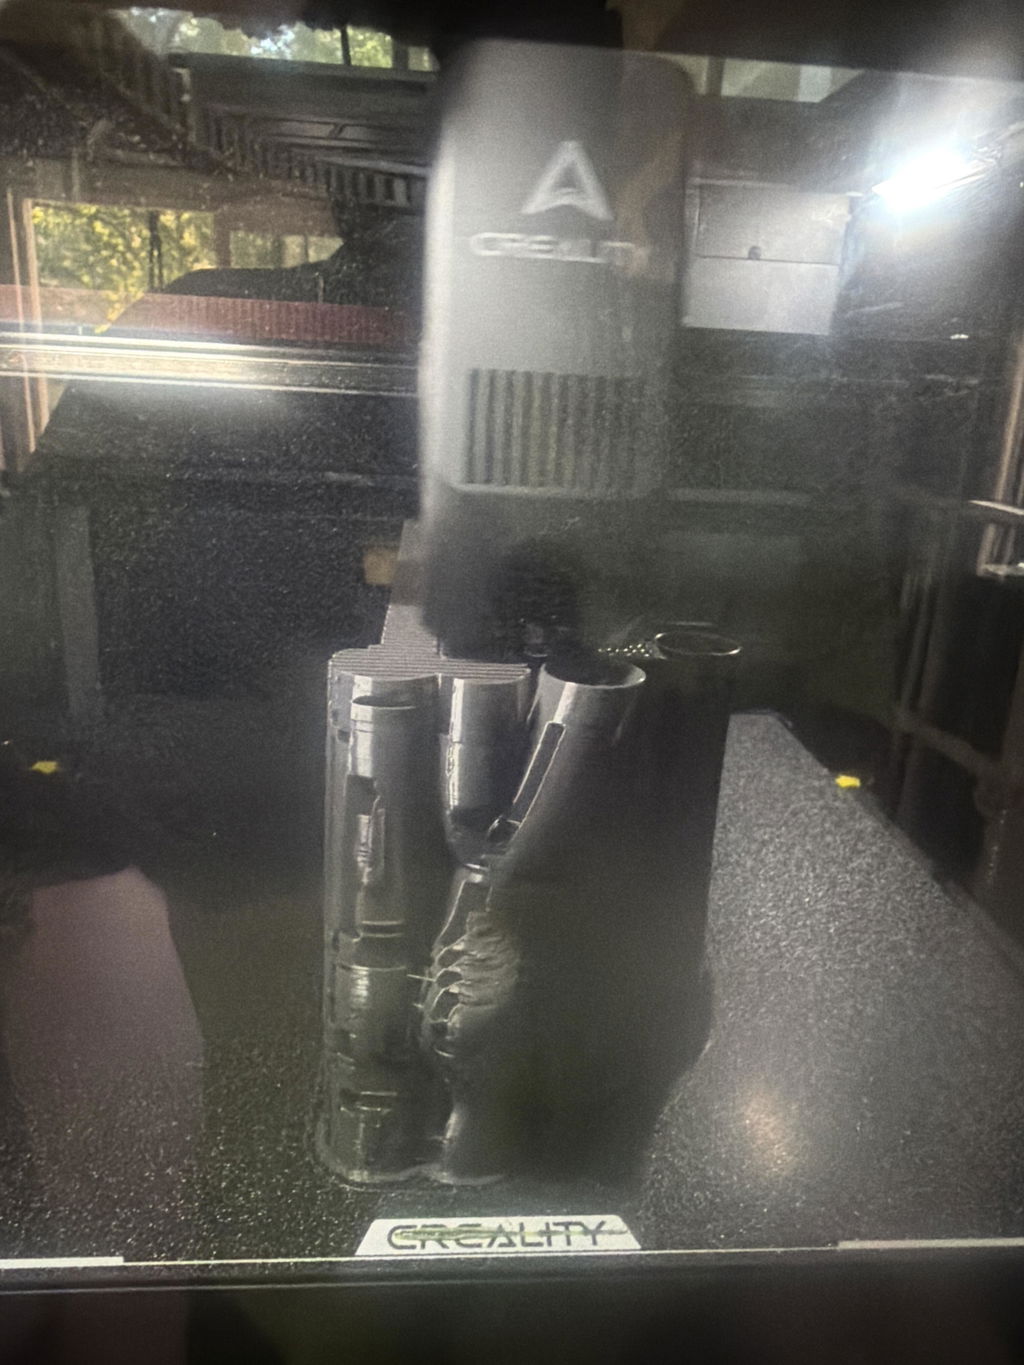
Got this a few days ago and it works amazing! printed a few things, it's pretty tough and its working well for my needs I'm for sure am gonna buy more :D
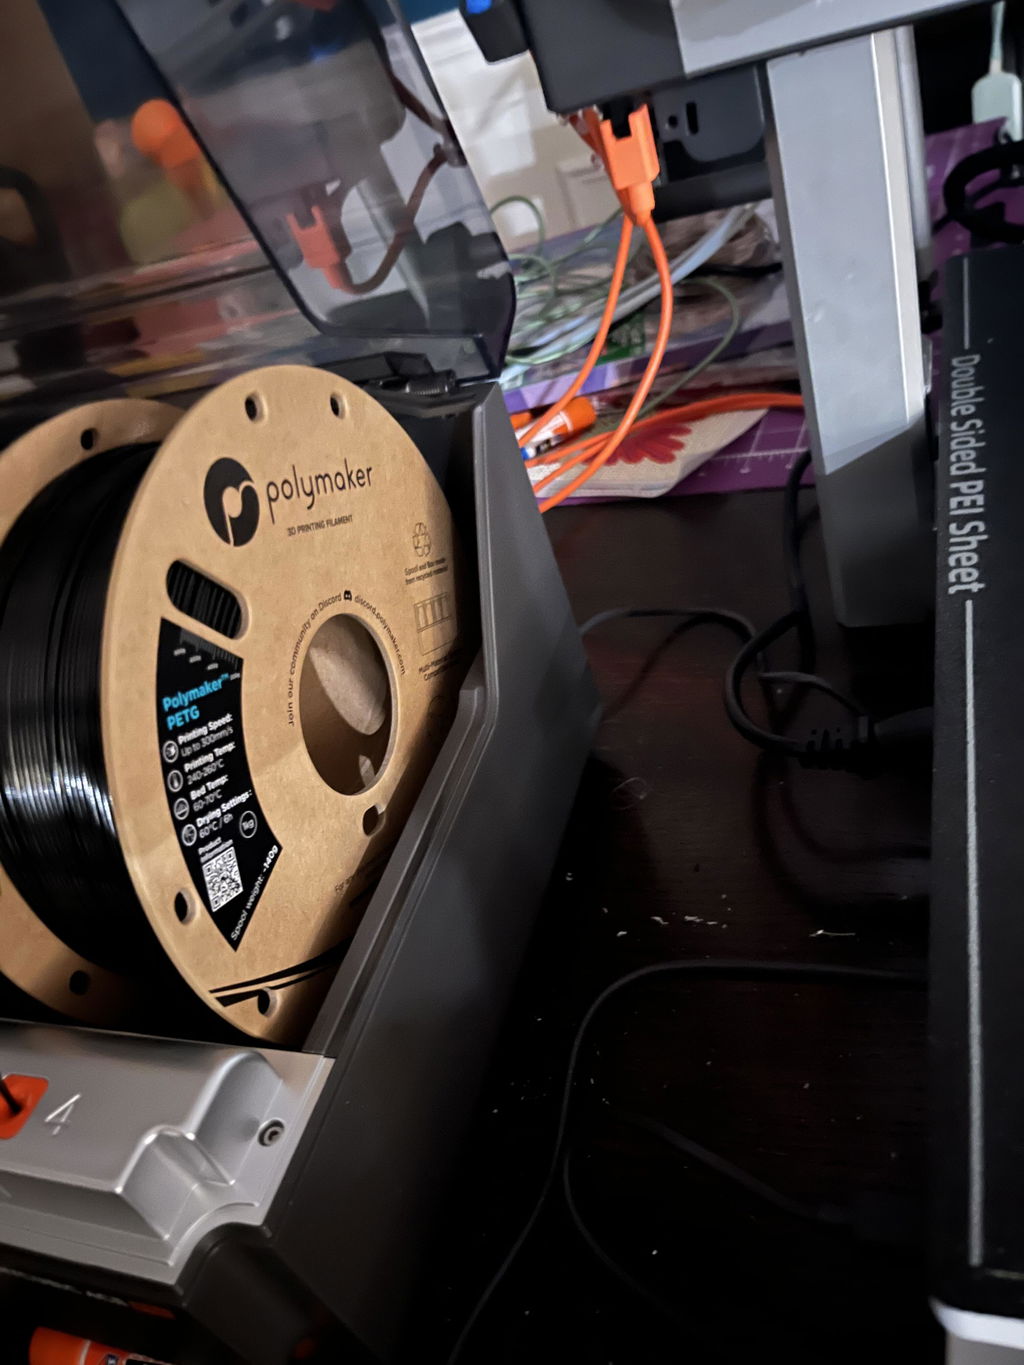
While I've found some drawbacks with it vs the old formula, this works well for most PETG printing. I do tend to think of it as "PETG-Lite", as the OG PolyLite PETG does do some things better.
The new formula prints cleaner at high speeds, hands down. The old formula can be made to print fast if you do the tuning, but the new formula will make a cleaner result.
The old formula offers a BIG improvement on temperature resistance. This is a common trade-off when making high speed filaments, so the new formula doesn't offer enough extra heat tolerance over what normal PLA does IMO. When PLA won't take the heat, I look at PETG. If I don't have PolyLite PETG, I skip right to ABS or ASA because the new PETG formula doesn't offer anything much there.
The new formula has a "respectable" z-axis tensile strength for keeping vertical parts somewhat strong.
The old formula has what I call a "ridiculous" z-axis tensile strength for keeping vertical parts properly strong.
The new formula seems to peel apart much easier, usually coming off of the print bed. The bottom layer often bonds together poorly, resulting in it pulling apart into strings when the print is removed. I've lost the entire bottom layer of prints to this, which never happened with the PolyLite formula. I found that running it hotter (both nozzle and bed) helped prevent this, but this is the direct manifestation of the lower z-axis tensile strength. Thankfully this doesn't really continue through the print, it's mostly the bottom that does this.
TL;DR: Use it like PETG-Lite for faster, less demanding PETG prints. (That's probably 80% of PETG prints.) Don't rely on it for temperature resistance. Be aware of the trade-offs that the new materials make vs the old ones.
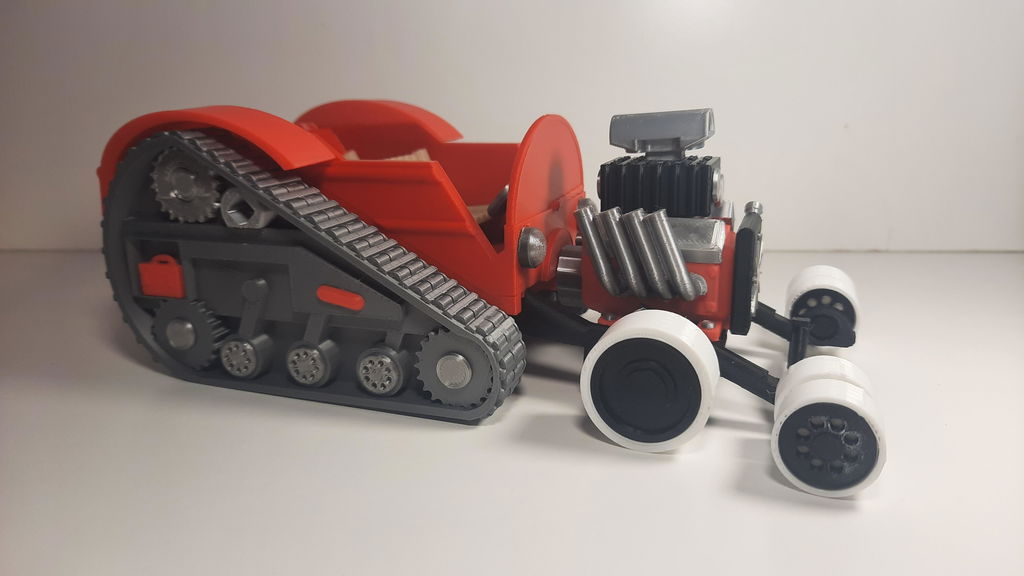
Polymaker has become my all time favorite filament. The color selection is great and very consistent from one project to the next. It always prints smoothly and I rarely have print failures due to adhesion or clogging.
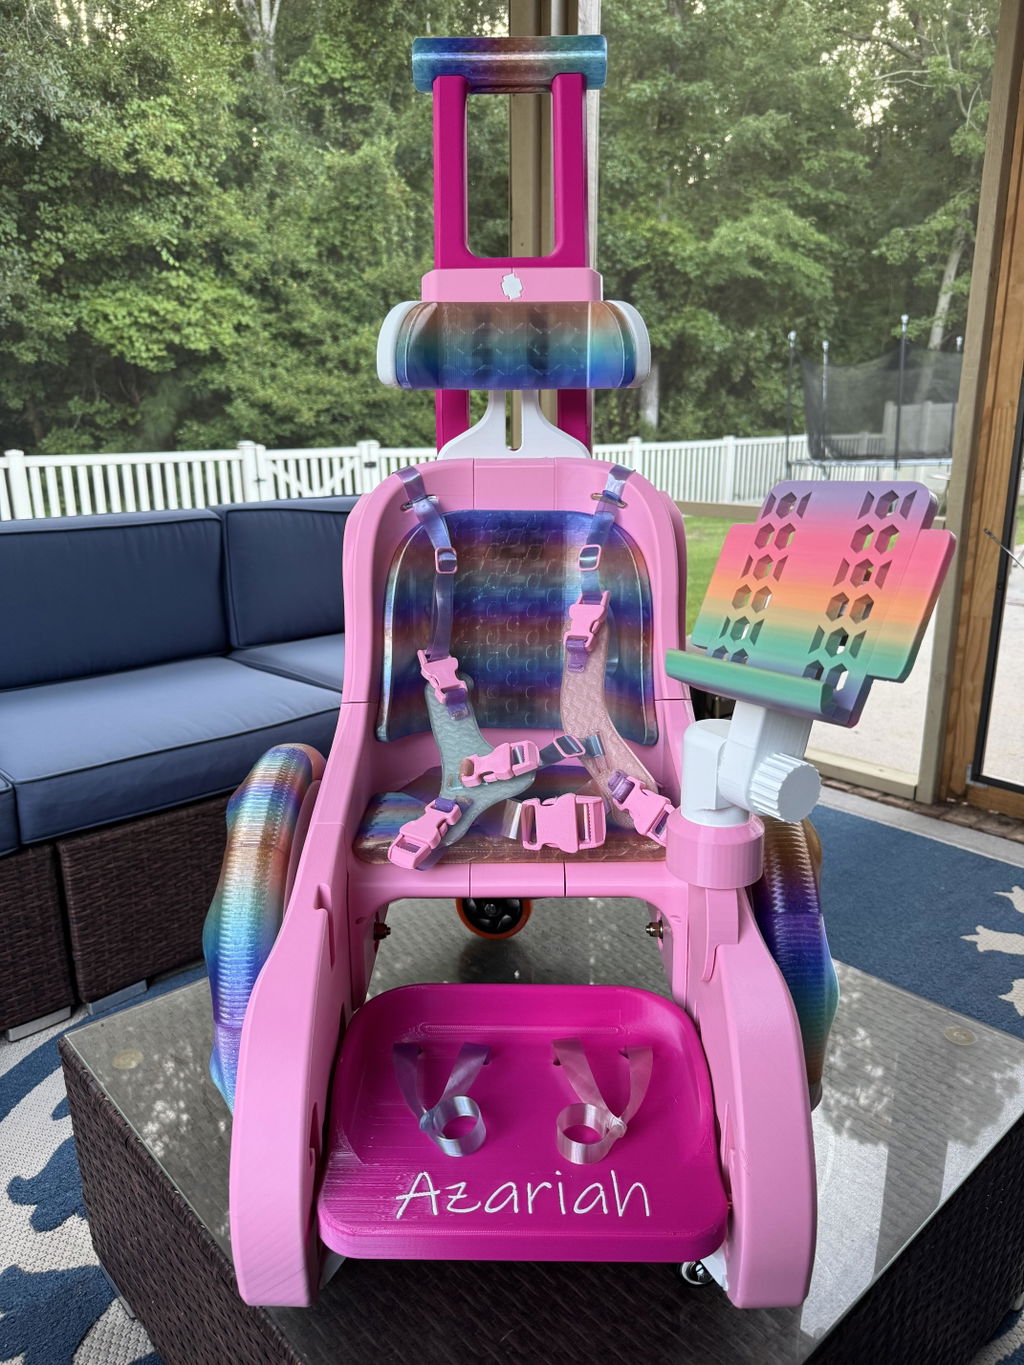
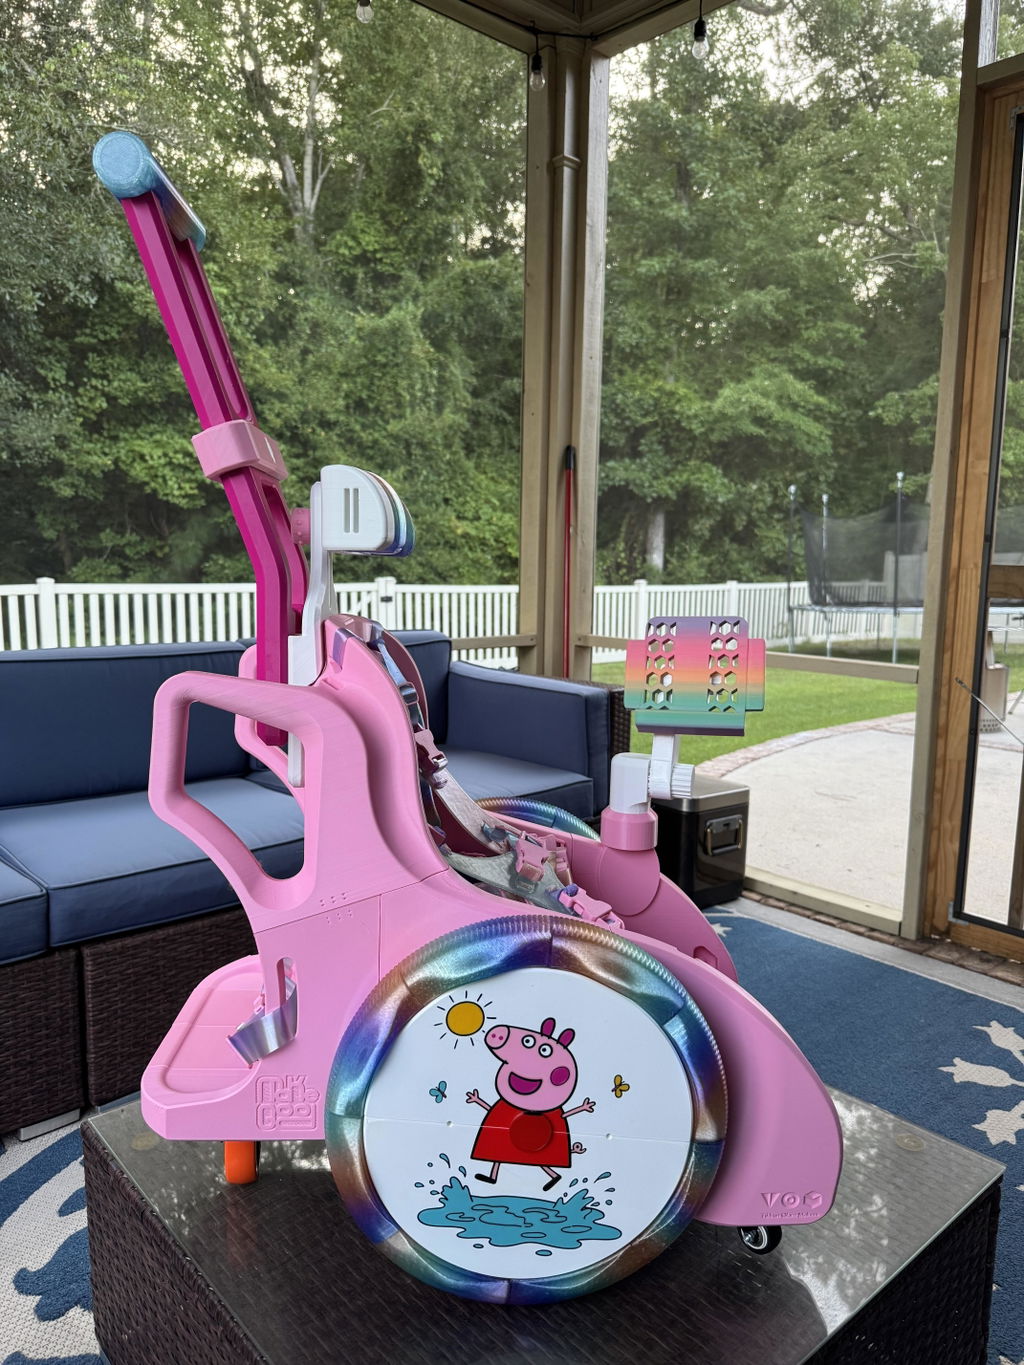
Printed with this on a bambu A1 mini. extremely smooth, sturdy looking prints all around. Really recommend this for its price.
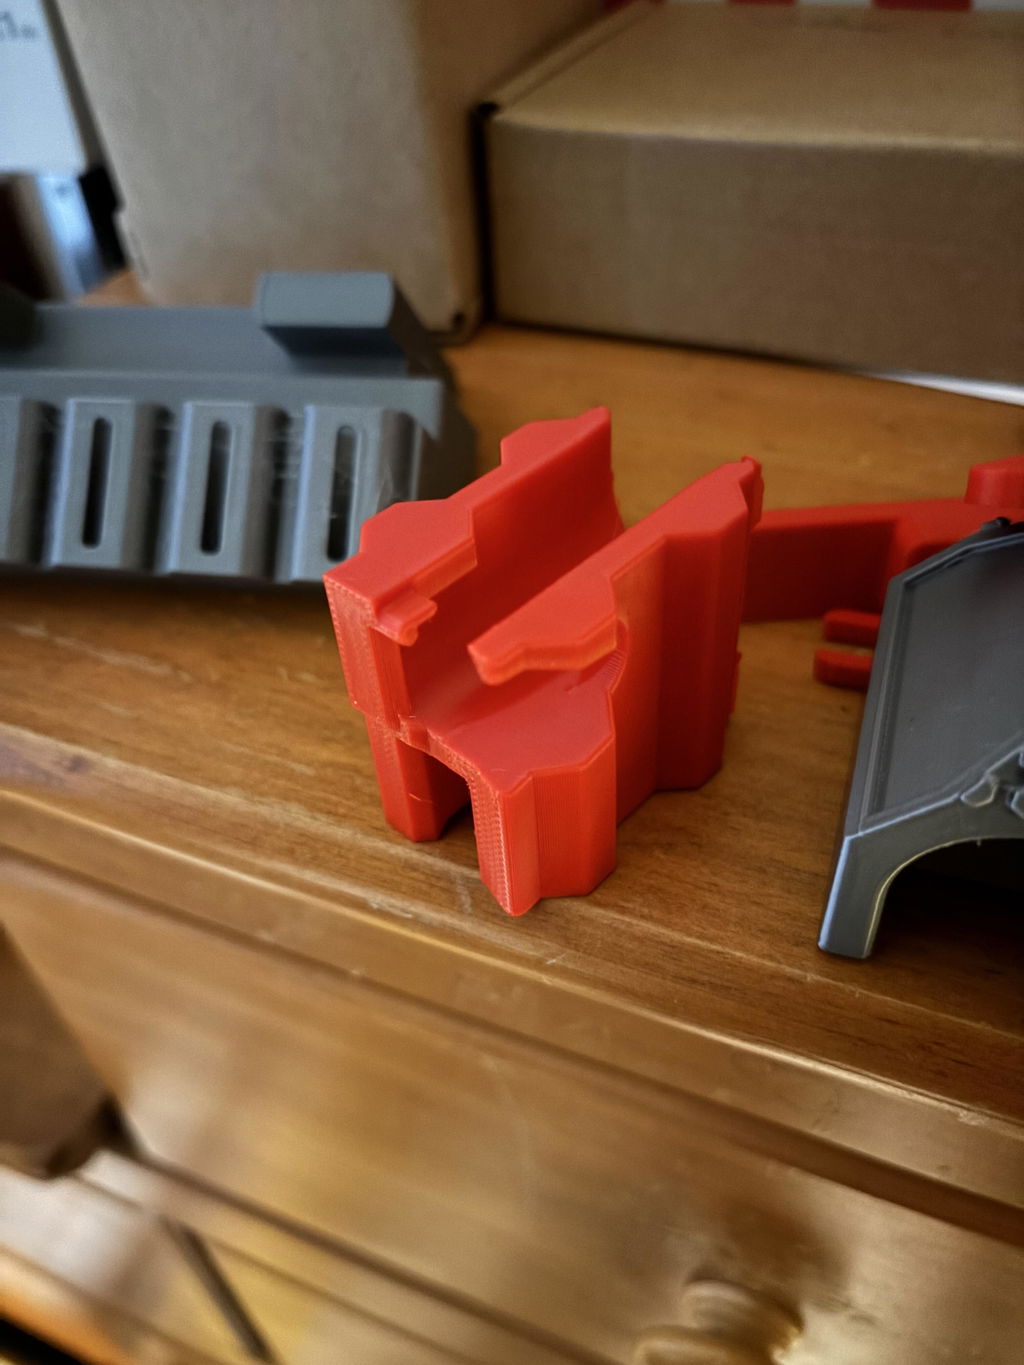
I used this on a project I did for a local restaurant and it printed so smooth. The client loved the look. Great product.
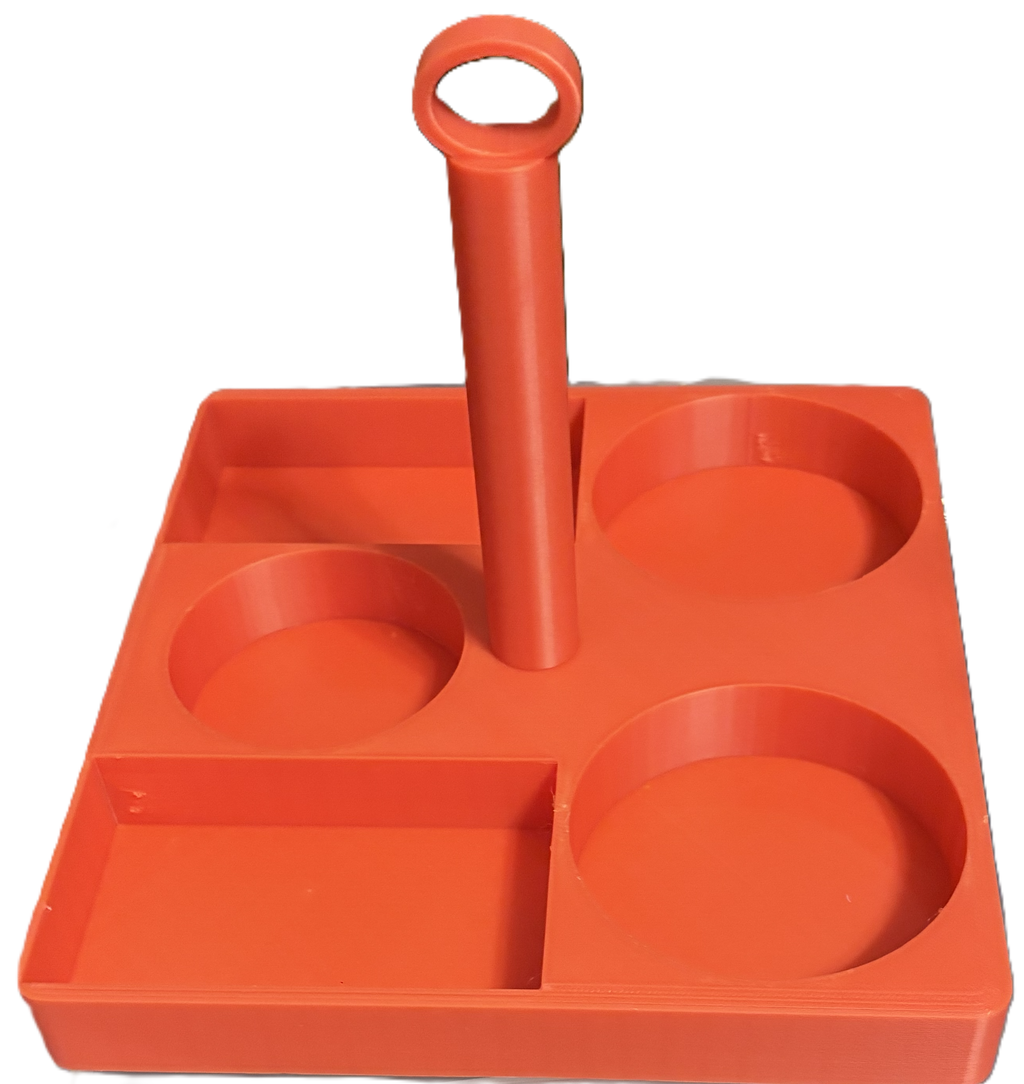
I've been printing with Polymaker PETG now for about 6 months and have had exceptional results. No clogs, great layer adhesion, strength, and it irons well. Overall a fantastic product!

I love Polymaker PETG! I print with it constantly because it has good layer adhesion, a lot of great color choices, and is stronger and can withstand higher temperatures than PLA!

I love polymaker's new PETG formula. It prints beautifully and has excellent layer adhesion.
I used it to print some filament shelf brackets I designed to use some old square metal tubing left over from an old bed frame. It's held up great for the past couple of months since I put up the shelves and loaded them with filament. I print a lot of PETG and this will be my go-to PETG for the foreseeable future. I just need polymaker to make a lime green now... 🍻


I love the dark green PETG it prints great!!! I will be ordering lots more.


Prints perfectly, but dont forget to dry your filament!

Great quality print, no complaints there. Was using it to build my hydroponics tower!

This PETG prints well on both the Anycubic Kobra 3 Max or Snapmaker U1. The Teal color is a perfect match for the Polymaker brand color.

Broke the front assembly and complete hotend by gunking up all over the nozzle and up into the print head housing. Bought a second front assembly and another complete hotend and ensure everything was set appropriately and filament is dried. Same thing happens a second time. Swap the front assembly and complete hotend a THIRD time and print with a different brand of PETG in my AMS and that prints fine. Ended up just throwing the rest of this spool away. Probably won't be buying from Polymaker for awhile with an experience like that; unacceptable.

Hey! We followed up via email recently - we are very sorry for the issues! We can be sure to help troubleshoot or replace via those emails.
good and strong material

I purchased PETG and it was great. Spools neatly wound and had no issues. Will be making another bulk purchase, soon.

Polymaker did it again!

Polymaker is my absolute go-to for 3D printing filament! Their color palette is massive, and they offer an incredible ecosystem of specialized and engineering filaments—from their Fiberon PA6-CF20 to unique lines like their casting and polycarbonate materials—giving them a variety that most other brands can't match. Lately, I’ve been using their new formula PETG, and I'm incredibly impressed. It prints fast with zero issues and offers fantastic layer adhesion. I'm already planning my next orders for their translucent PETG, ASA, and additional engineering filaments. If you want unmatched variety and reliability, Polymaker is the best out there.


