


5–10 jours
sécurisés
Description
Description
Conçu pour des performances sérieuses
Polymaker™ HT-PLA-GF combine une stabilité à haute température avec une résistance et une durabilité accrues. Résiste jusqu'à 150°C sans s'affaisser ni perdre sa forme. Après recuit, il peut être idéal pour les pièces fonctionnelles qui doivent résister à la chaleur. En savoir plus sur le produit
Impression sans effort, surpuissante
S'imprime parfaitement avec les réglages PLA standard et prend en charge des vitesses allant jusqu'à 350mm/s. Chargez simplement le filament et lancez l'impression - aucun réglage spécialisé n'est nécessaire.
Renforcé de fibres de verre
Plus résistant. Plus robuste. Plus intelligent. Le HT-PLA-GF est renforcé de fibres de verre, offrant une rigidité et une durabilité accrues pour les applications exigeantes.
Remarque : ce matériau est abrasif - utilisez une buse en acier trempé ou en rubis pour de meilleurs résultats.
Besoin d'une meilleure résistance à la déflexion thermique ?
Recuit à 80–100°C pendant 30 minutes (nous recommandons 100°C) pour un HDT encore plus élevé.
9 couleurs éclatantes
Disponible en 9 teintes audacieuses, le HT-PLA-GF apporte résistance et style à vos impressions.
Vous cherchez davantage d'options de couleur ? Découvrez Polymaker HT-PLA
Exigences d'impression
LayerHub Il est maintenant vivant. Une maison construite par la communauté pour les prédécesseurs de filament — Ouvert à chaque filament Marque, chaque imprimante. Chaque prédécesse vient avec une photo imprimée réelle pour le prouver.
Paramètres d’impression
Paramètres d’impression
Polymaker™ HT-PLA-GF
Caractéristiques principales
- Haute résistance à la chaleur
- Impression haute vitesse
- Renforcé en fibres de verre
- Facile à imprimer
Vous aimerez peut-être aussi
![Polymaker HT-PLA 1.75mm 3D filament d'imprimante - Gradient Tropical]() De €21,99
€24,99Prix unitaire /Indisponible![Fiberon ASA-CF08 1.75mm 3Le filament d'impression Polymaker Le désert Sable]() De €19,99Prix unitaire /Indisponible


Spécifications techniques
Tout ce dont vous avez besoin avant de lancer l’impression
Télécharger Tips
- Utilisez une buse renforcée, car la formulation chargée ou contenant des particules peut user les buses en laiton.
- Recuit pendant 30 minutes à 80 °C - 100 °C (100 °C recommandé) lorsqu’une meilleure stabilité thermique est requise.
- Commencez dans les plages recommandées de 210 - 230 °C pour la buse et de 25 - 60 °C pour le plateau, puis effectuez de petits ajustements selon l’imprimante et le modèle.
- Utilisez le réglage recommandé du ventilateur de refroidissement ON et maintenez la vitesse d’impression à 350 mm/s maximum.
| Propriété | X-Y | Z | Valeur | Méthode |
|---|---|---|---|---|
| Densité | — | — | 1.337 g/cm³ Important | ISO 1183 |
| Résistance à la traction | 50.09 MPa Important | 23.68 MPa Important | — | ISO 527 |
| Allongement à la rupture | 2.77 % Important | 0.85 % Important | — | ISO 527 |
| Résistance à la flexion | 86.41 MPa Important | 29.21 MPa Important | — | ISO 178 |
| Module de flexion | 3684.87 MPa Important | — | — | ISO 178 |
| Module de Young | 3793.85 MPa Important | 3018.1 MPa Important | — | ISO 527 |
| Résistance au choc Charpy, non entaillé | 22.99 KJ/m² Important | — | — | ISO 179 |
| Résistance au choc Charpy, entaillé | 4.92 KJ/m² Important | — | — | ISO 179 |
| Température de fusion | — | — | 174.87 °C Important | ISO 11357 |
| Température de transition vitreuse (Tg) | — | — | 59.76 °C Important | ISO 11357 |
| Température de ramollissement Vicat | — | — | 148.9 °C Important | ISO 306 |
| HDT (0.45 MPa) | — | — | 75.5 °C Important | ISO 75 |
| HDT (1.8 MPa) | — | — | 59.7 °C Important | ISO 75 |
Testé sur des échantillons avec un taux de remplissage de 100 %. X-Y = transversalement aux couches, Z = entre les couches (adhésion interlaminaire).
Foire aux questions
Vous avez des questions ? Nous avons les réponses. Du choix du matériau adapté à l’entretien de vos bobines, voici tout ce que vous devez savoir au même endroit.
Tu peux annuler Polymaker™ HT-PLA« S ?
Qu’est-ce que la stabilité thermique ?
sont Polymaker™ HT-PLALa hygroscopie ?
sont Polymaker™ HT-PLALa résistance aux UV / météo ?
Quel est le taux de réduction ?
sont Polymaker™ HT-PLALe lavabo est-il sûr ? (Sécurité alimentaire, vapeur d’eau)
Il peut imprimer avec PLA Paramètres?
sont Polymaker™ HT-PLAC’est abrasive ?
Vous pouvez imprimer Polymaker™ HT-PLAavec un plus petit Buse?
Ce qui est le plus élevé Vitesse Tu peux imprimer ?
Toutes les couleurs sont les mêmes Résistance à la chaleur?
Est-ce qu’il est biodégradable ?
Qu’est-ce qui est dans HT-PLA ?
Est-ce que c’est fort ?
Y a-t-il de la fumée lors de l’impression ?
Est-ce que j’ai le droit d’analyse HT-PLA dans l’eau bouillante ?
est ce PLA Et sur la base de NatureWorks ?
Il fait HT-PLA Avoir les mêmes Résistance chimique comme regular PLA?
Quel pourcentage de fibre de verre (GF) est dans la composition HT-PLA-GF ?
Pourquoi choisissons-nous de ne pas mettre le contenu de la fibre % dans un nom similaire à Fiberon?
CoPE pourrait travailler ainsi qu'un soutien Matériau?
Dans le four après Recuit?
Revue
Glass fiber reinforced high-temp PLA praised for "excellent quality" and ease of printing. Customers said it's "easy to print and super strong" with "amazing temperature resistance." Creates a matte textured finish that hides layer lines. Some noted brittleness and challenging support removal. Requires hardened nozzle. Ideal for functional parts in hot environments.
Power tool red HT-PLA-GF
First print was a timing cover tool and dimensionality and surface finish were fantastic! Worked excellently. Can't wait to make more with this in the future!
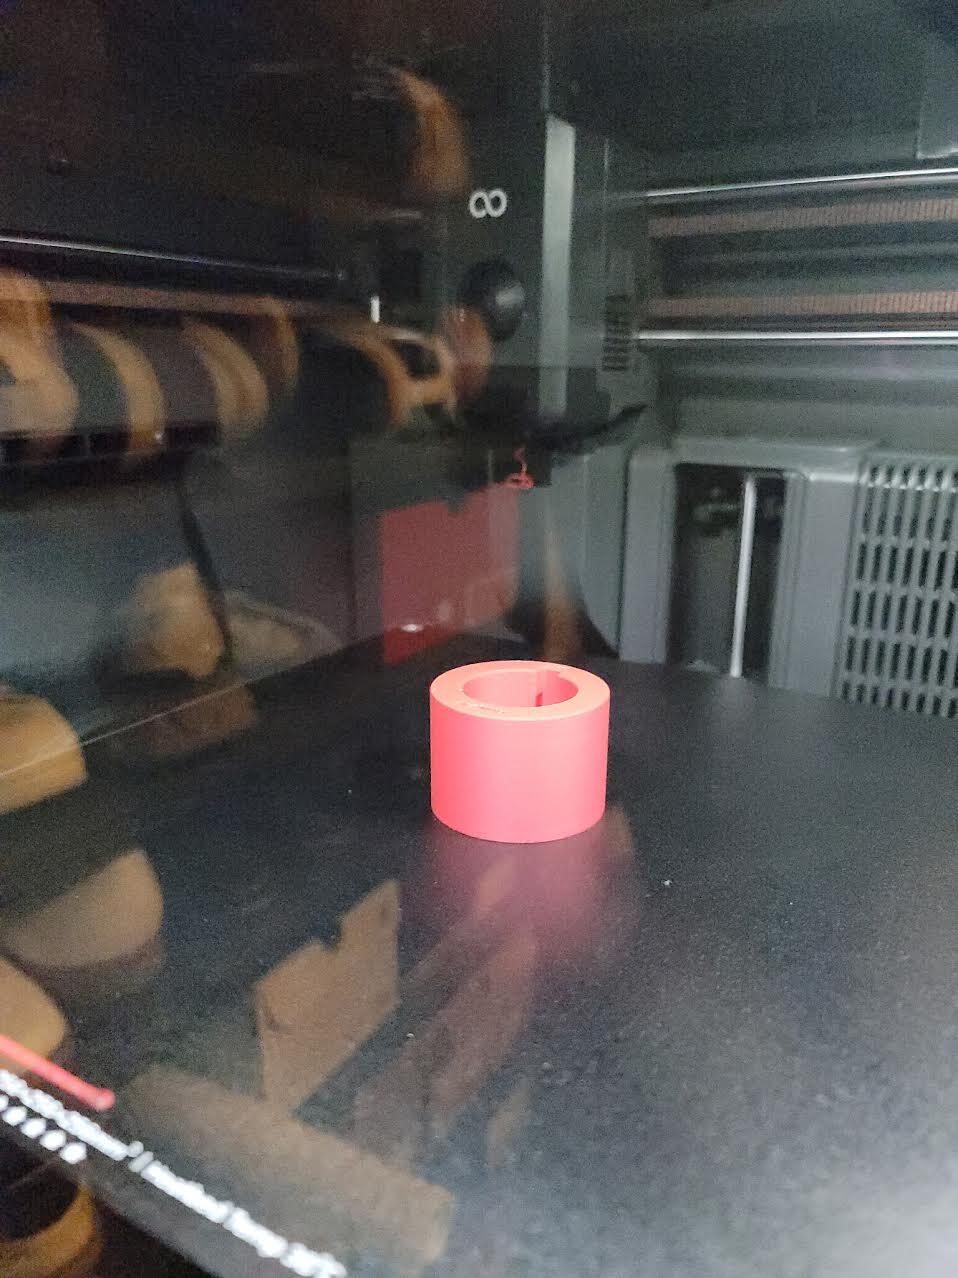
I got this for printing targeted car accessories. The fit was really nice straight off my Elegoo Neptune. The U1 prints it well, too. Carl interior temp and small pressure don't make it move. Nicely stable! Layer adhesion is a little weak, as advertised.
Next were accessories for my reloading dies. These are dense and tend to deform PLA over time. No shifts at all yet!
I expected the surface to be a little rough due to the glass,
and the non-slip surface feels really nice under my hand.
Definitely a re-order item!
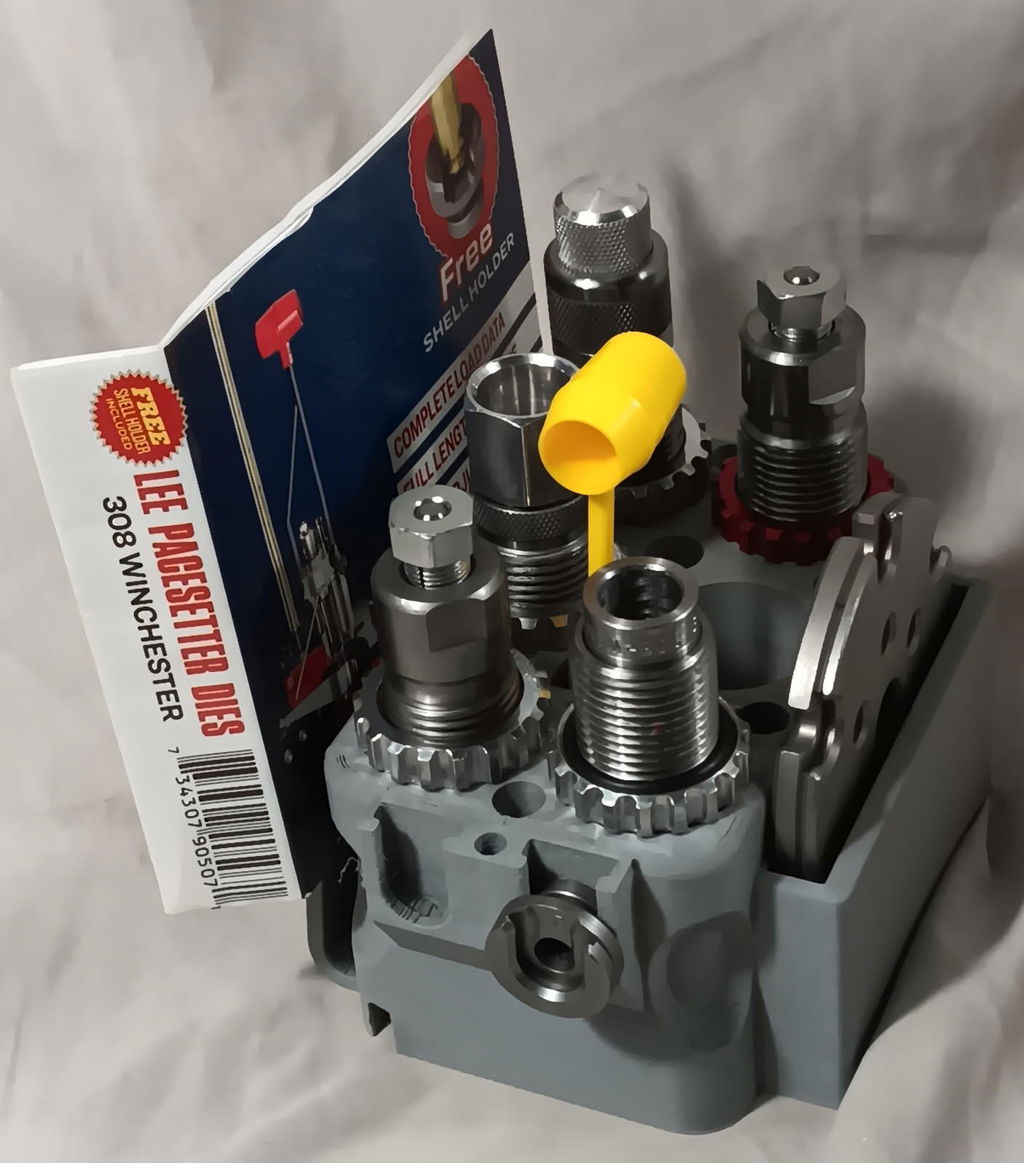
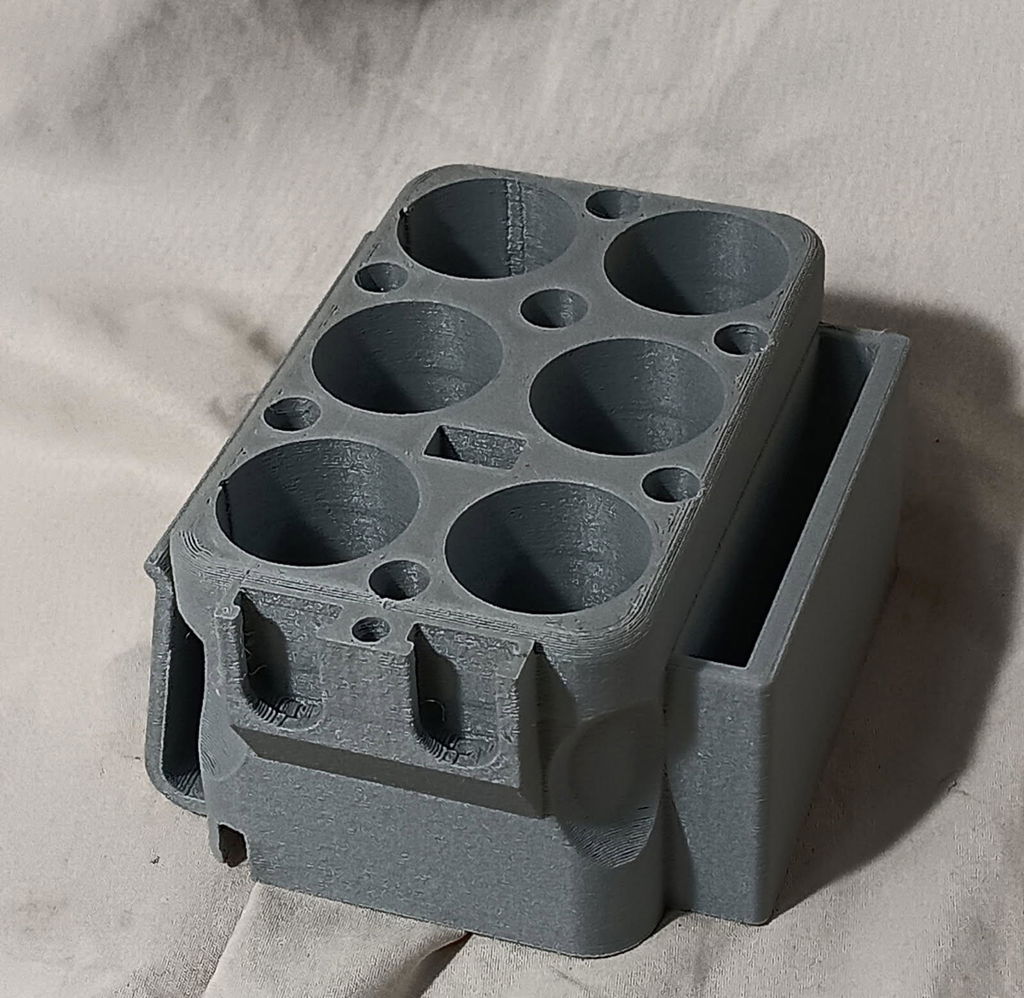
This is an amazing filament. Perfect for everyday functional prints. If you want a natural non-smooth finish that shows minimal layer lines then look no farther.
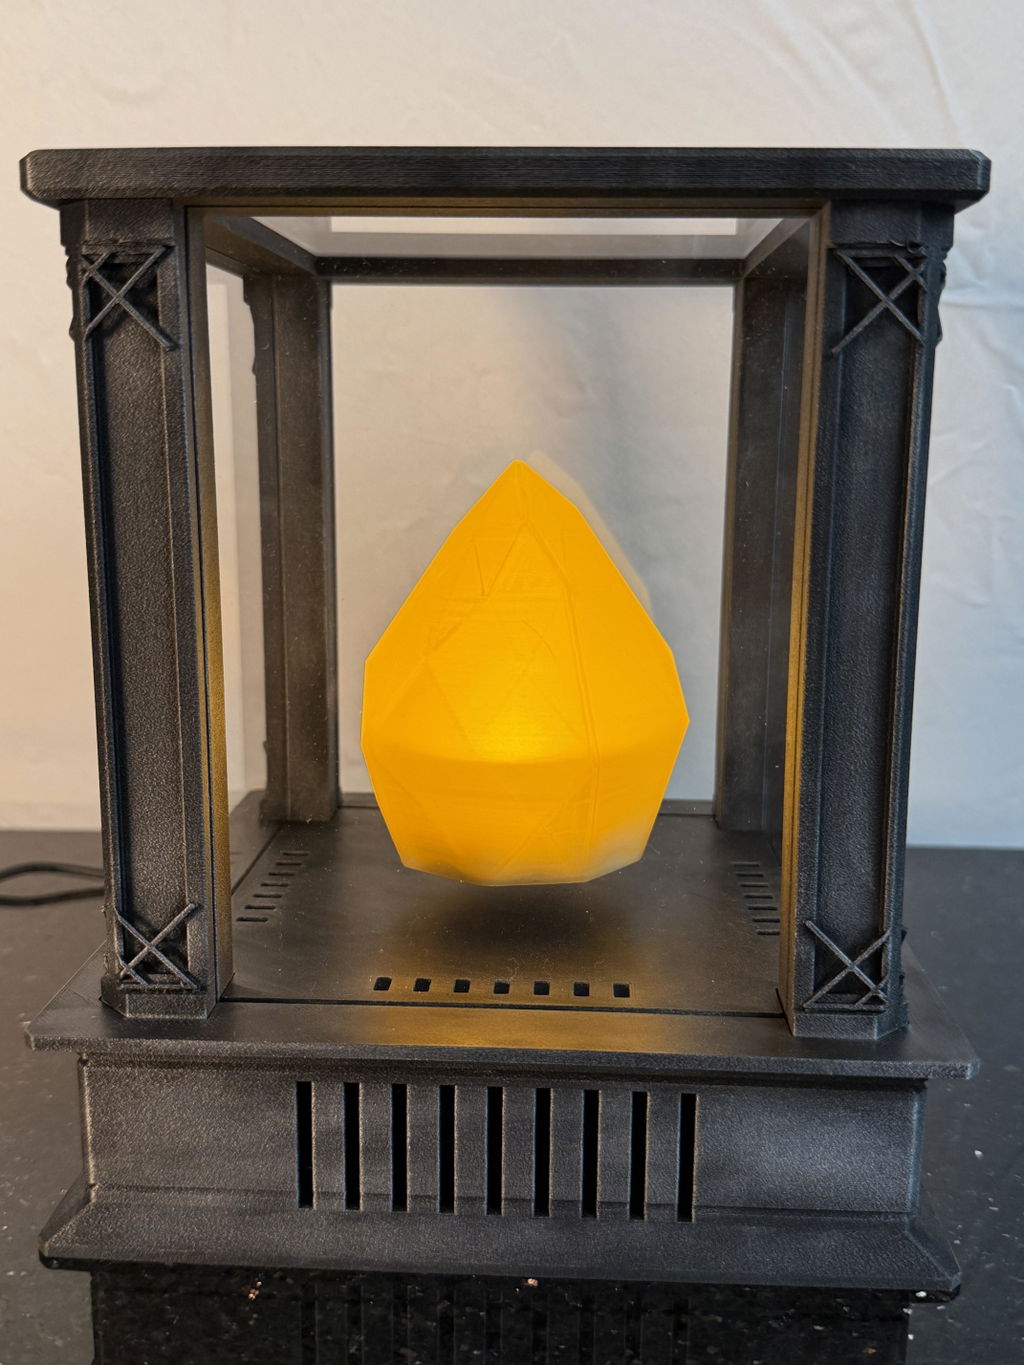
prints as easy as PLA, but significantly better heat resistance, and the GF versions have a really nice textured finish that obscures the layer lines nicely.
I’ve used it for functional parts that are exposed to pretty hot temperatures inside our motorhome and they’ve held up very well.


I am in love! This filament is amazing to work with and definitely adds the next level I needed to do some work with PLA. I had some brand specific projects I wanted to do and wanted the colors to match. It was great to see them come to life.

HT-PLA-GF Grey printed on X1C using default PLC-CF profile, 230 C temp. Printed without any issue. Most importantly the supports came off very easily and cleanly. By far that is my favorite property of PLC-CF now GF. I hope they stock them as refills so they'll run better in an AMS.

Excellent heat resistance. Gives an amazing finish for walls. Just wipe down any parts you make with this to break off any glass fibers that are protruding.

Easiest fiber reinforced filament I have ever used. Easiest high temp filament I have used. Printing functional power tool parts for outdoor use.


Great to work with

Polymaker is my go-to source for filament, with an amazing color palette and an unbeatable, strong, tough series. I haven’t tried HT-PL-GF yet, but from the reviews I’ve read, everyone praises its strength and ease of printing.

EXCELLENT filament! I own mainly Milwaukee tools, and these new filaments are perfect! I have even turned some friends (they are all Makita) to your new colors!

Perfect for this project (PLA Filament Spool). It is a little finicky to print. Very Hard but also brittle. It broke in the PTFE tube once. High temperature characteristics were spot on, just as described. It has a very interesting texture. It feels nice to the touch, but the extruder had some trouble grabbing it.

I purchased this to print a battery holder for a friend and it worked flawlessly.

This is absolutely my favorite PLA to use!! Will continue using it unless an even better material comes out!

I love this filament. I designed and printed a phone holder for my car. The glass fibers make it look incredible. I've annealed the print, I've had no issues with softening in the car on a hot day. Also, it's about the only PLA I have that I don't have warping issues with, it's super stable and dimensionally accurate. It's my new favorite filament. Make sure you use a hardened nozzle with it.


I was very impressed with the PolyMaker HT-PLA-GF. I printed using .4 hardened nozzle with my Qidi Plus 4 with typical speeds used for PLA with additive in it. I push temps up to the 230C-234C, which for speed I run works out perfect in my experience after thousands of hours perfecting my Plus4 tuning. I then decided to anneal this filament to see full benefits. This was a very easy process and the results were very noticeable. Two parts of item I made when banged together rung out like solid wood.
I was very happy with my final results, will keep this material on hand for other unique projects that require the amazing tensile strength of PLA mixed with the high temp resistance found with Poly Maker HTPLA-GF. Do anneal your prints, this can very easily be done direct on your build plate if your part is not too thick. The result of annealing was impressive. Thank you PolyMaker for such a wonderful product. I will be purchasing your HT line more often going forward.
I would love to see PCTG from PolyMaker?

Good filament but does not work for structural parts in the heat. Annealing helps but I can achieve better results with GF ASA with no post processing

This is definitely my favorite PLA. It can withstand high heat temperatures. I already have stuff 3-D printed and put on my boat and it’s doing great. I love the texture of the Glassfield PLA it prints great if I had to give it a couple cons, it is stringy, but that can be fixed with just a little bit heat heat and I also printed at 250° C because I tried to get the best of layer adhesion and that’s the only other con. But it prints so beautifully


It prints like a dream, has the finish texture that you love of fiber filaments and won't turn into a puddle when accidentally left in your car! The support removal is impressive as well, it really does release from itself as a support material quite nice.


What type of machine is recommended to use this material? Can you use say the A1?
Any printer that can print PLA can print HT-PLA-GF, so long as it has a hardened nozzle. So the A1 would need a hardened nozzle due to the abrasiveness of GF. That said - we suggest a clear filament path since it is more brittle than other materials.
How impact resistant is this product compared to Polylite PLA PRO?
HT-PLA-GF should not be used for impact resistant applications - PolyLite PLA Pro will be much more impact resistant. You can compare stats on our app: https://app.polymaker.com/

