


5–10 jours
sécurisés
Description
Description
Faites passer vos impressions au niveau supérieur avec Polymaker™ HT-PLA
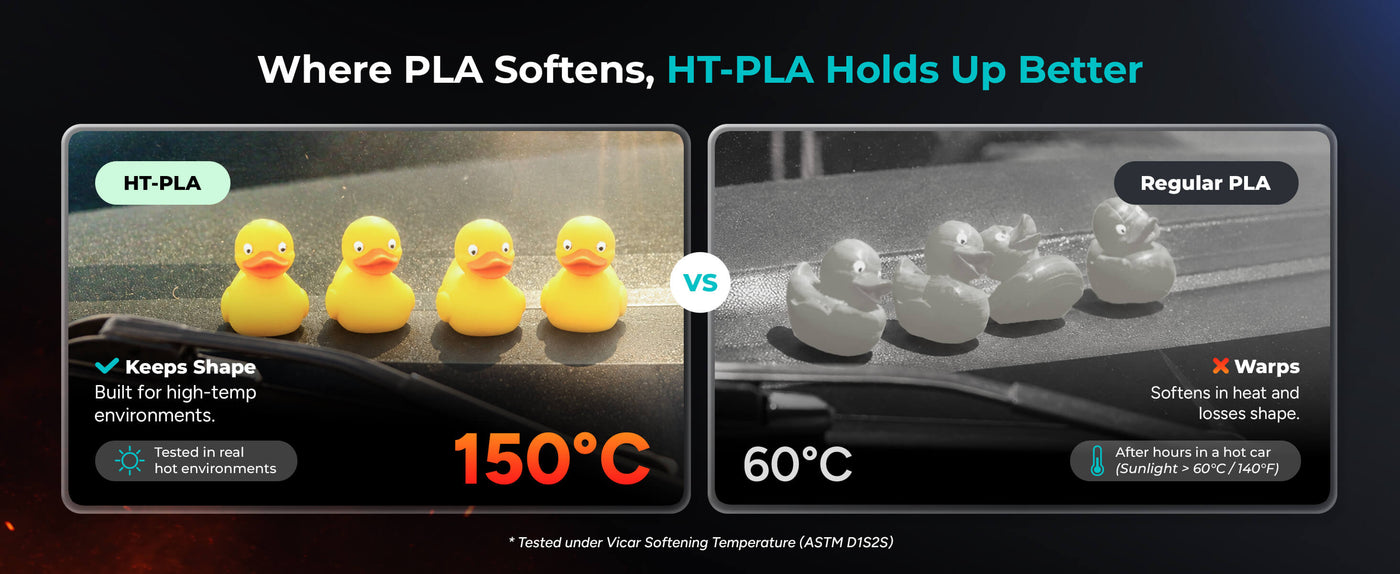
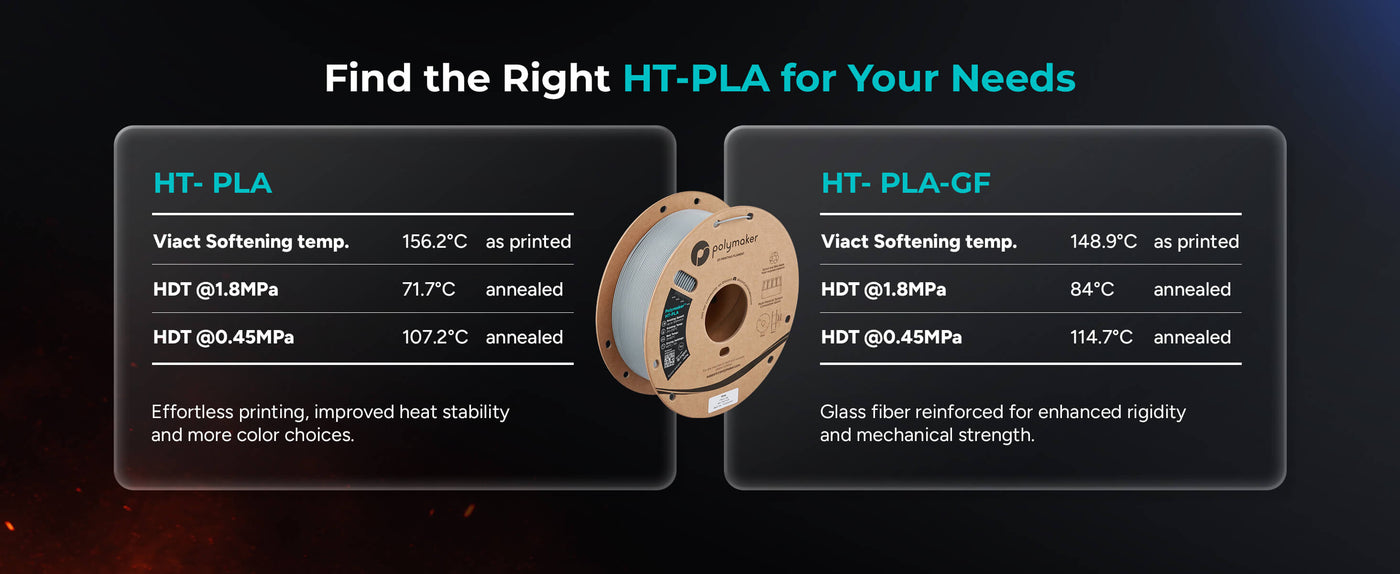
Conçu pour les créateurs qui exigent des performances sans les complications. Conçu pour résister à des températures allant jusqu’à 150°C, ce PLA de nouvelle génération conserve sa forme, même sous une chaleur extrême : pas de déformation, pas d’affaissement, aucun compromis. En savoir plus sur le produit
Une impression de rêve
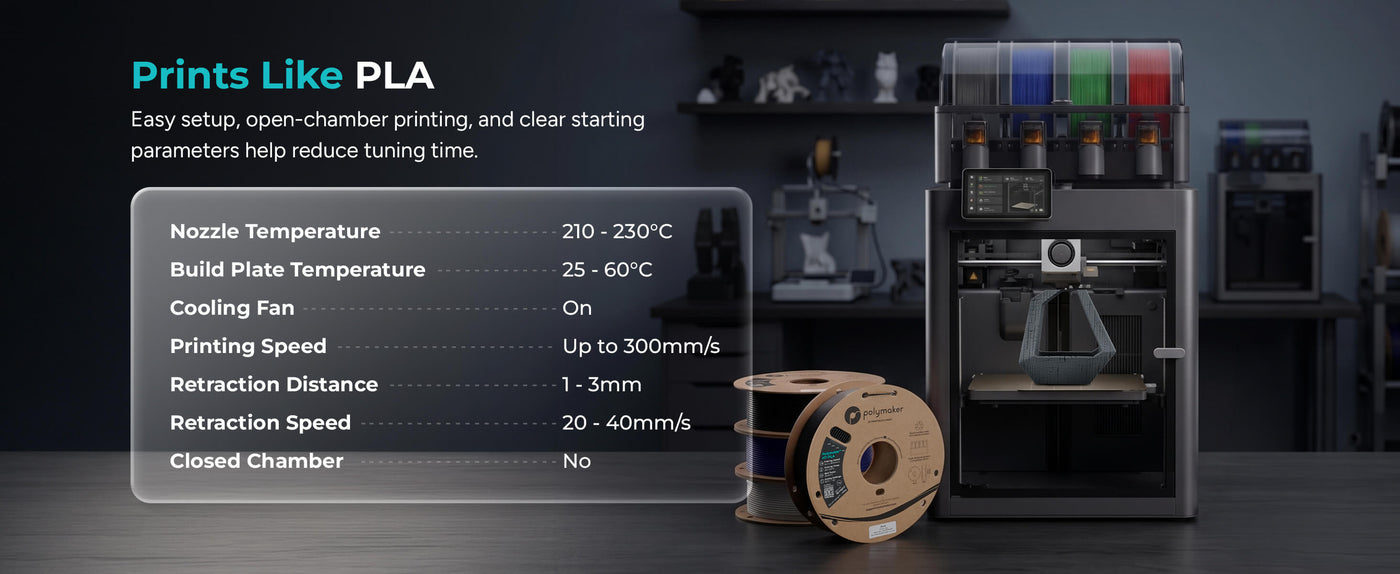
HT-PLA fonctionne parfaitement sur la plupart des imprimantes FDM avec les réglages PLA standard, sans mise à niveau ni réglage nécessaire. Et avec des vitesses d’impression allant jusqu’à 300mm/s, vous obtiendrez plus rapidement que jamais des résultats de qualité professionnelle.
Respect de l’environnement et performances Engineering
Profitez de la fiabilité et de la durabilité du PLA, associées à la stabilité thermique de matériaux avancés. Aucun post-traitement requis : imprimez et c’est tout.
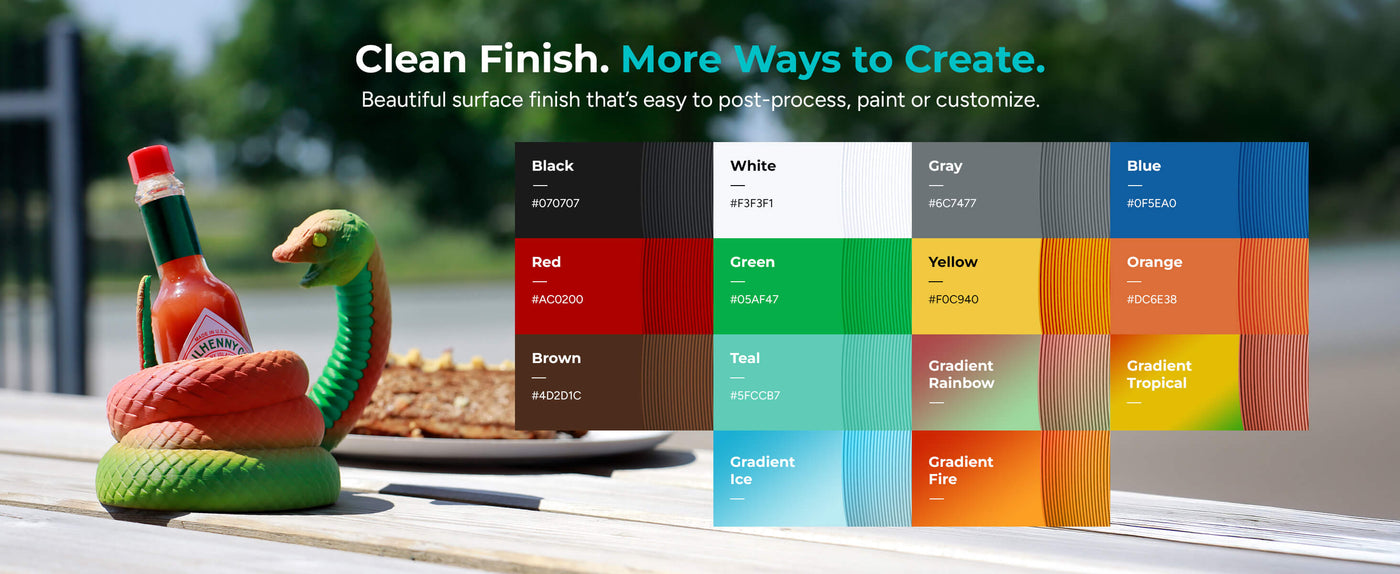
14 couleurs audacieuses et éclatantes
Des prototypes aux produits finis, donnez vie à votre vision avec 14 couleurs riches et éclatantes qui permettent à chaque impression de se démarquer.
Besoin d’encore plus de résistance ?
Pour des performances mécaniques de niveau supérieur, découvrez Polymaker HT-PLA-GF —une version renforcée de fibres de verre conçue pour une résistance exceptionnelle.
Temps de cycle du Gradient :
Arc-en-ciel - 200g
Feu - 120g
Glace - 100g
Tropical - 120g
Exigences d'impression
LayerHub Il est maintenant vivant. Une maison construite par la communauté pour les prédécesseurs de filament — Ouvert à chaque filament Marque, chaque imprimante. Chaque prédécesse vient avec une photo imprimée réelle pour le prouver.
Paramètres d’impression
Paramètres d’impression
Polymaker™ HT-PLA
Caractéristiques principales
- Haute résistance à la chaleur
- Impression haute vitesse
- Facile à imprimer
- Pas de post-traitement nécessaire
Vous aimerez peut-être aussi
![Polymaker HT-PLA- GF 1.75mm 3D filament d'imprimante - Outil de puissance Bleu sarcelle]() €27,99
€29,99Prix unitaire /Indisponible![Panchroma CoPE 1.75mm 3D Le filament de l'imprimante Polymaker - Noir]() €11,99
€19,99Prix unitaire /Indisponible


Spécifications techniques
Tout ce dont vous avez besoin avant de lancer l’impression
Télécharger Tips
- Utilisez une enceinte, évitez les courants d’air et maintenez la température de plateau recommandée afin de réduire le gauchissement et la séparation des couches.
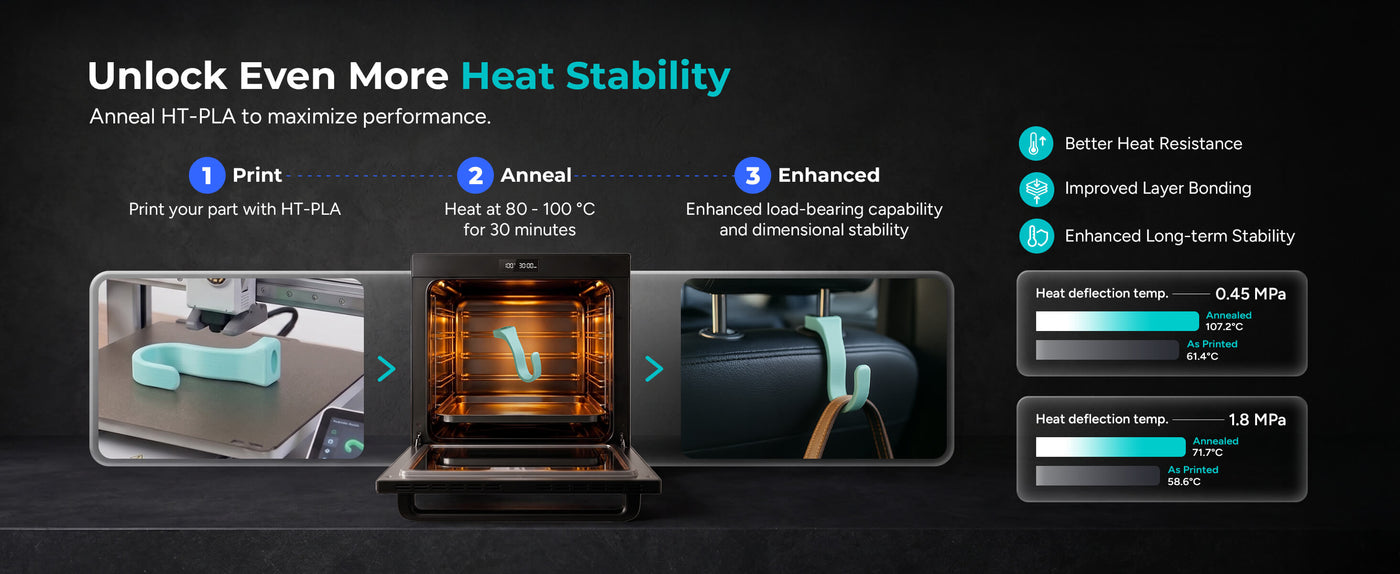
- Recuit pendant 30 minutes à 80 °C - 100 °C (100 °C recommandé) lorsqu’une meilleure stabilité thermique est requise.
- Commencez dans les plages recommandées de 210 - 230 °C pour la buse et de 25 - 60 °C pour le plateau, puis effectuez de petits ajustements selon l’imprimante et le modèle.
- Utilisez le réglage recommandé du ventilateur de refroidissement sur ON et maintenez la vitesse d’impression à 300 mm/s maximum.
| Propriété | X-Y | Z | Valeur | Méthode |
|---|---|---|---|---|
| Densité | — | — | 1.287 g/cm³ Important | ISO 1183 |
| Résistance à la traction | 42.86 MPa Important | 20.83 MPa Important | — | ISO 527 |
| Allongement à la rupture | 2.8 % Important | 0.97 % Important | — | ISO 527 |
| Résistance à la flexion | 74.04 MPa Important | 29.39 MPa Important | — | ISO 178 |
| Module de flexion | 2893.46 MPa Important | — | — | ISO 178 |
| Module de Young | 2945.75 MPa Important | 2596.43 MPa Important | — | ISO 527 |
| Résistance au choc Charpy, non entaillé | 21.49 KJ/m² Important | — | — | ISO 179 |
| Résistance au choc Charpy, entaillé | 4.67 KJ/m² Important | — | — | ISO 179 |
| Température de fusion | — | — | 177.23 °C Important | ISO 11357 |
| Température de transition vitreuse (Tg) | — | — | 59.8 °C Important | ISO 11357 |
| Température de ramollissement Vicat | — | — | 156.2 °C Important | ISO 306 |
| HDT (1.8 MPa) | — | — | 58.6 °C Important | ISO 75 |
Testé sur des échantillons avec un taux de remplissage de 100 %. X-Y = transversalement aux couches, Z = entre les couches (adhésion interlaminaire).
Foire aux questions
Vous avez des questions ? Nous avons les réponses. Du choix du matériau adapté à l’entretien de vos bobines, voici tout ce que vous devez savoir au même endroit.
Tu peux annuler Polymaker™ HT-PLA« S ?
Qu’est-ce que la stabilité thermique ?
sont Polymaker™ HT-PLALa hygroscopie ?
sont Polymaker™ HT-PLALa résistance aux UV / météo ?
Quel est le taux de réduction ?
sont Polymaker™ HT-PLALe lavabo est-il sûr ? (Sécurité alimentaire, vapeur d’eau)
Il peut imprimer avec PLA Paramètres?
sont Polymaker™ HT-PLAC’est abrasive ?
Vous pouvez imprimer Polymaker™ HT-PLAavec un plus petit Buse?
Ce qui est le plus élevé Vitesse Tu peux imprimer ?
Toutes les couleurs sont les mêmes Résistance à la chaleur?
Est-ce qu’il est biodégradable ?
Qu’est-ce qui est dans HT-PLA ?
Est-ce que c’est fort ?
Y a-t-il de la fumée lors de l’impression ?
Est-ce que j’ai le droit d’analyse HT-PLA dans l’eau bouillante ?
est ce PLA Et sur la base de NatureWorks ?
Il fait HT-PLA Avoir les mêmes Résistance chimique comme regular PLA?
Quel pourcentage de fibre de verre (GF) est dans la composition HT-PLA-GF ?
Pourquoi choisissons-nous de ne pas mettre le contenu de la fibre % dans un nom similaire à Fiberon?
CoPE pourrait travailler ainsi qu'un soutien Matériau?
Dans le four après Recuit?
Revue
Customers praised this heat-resistant filament for printing "like a dream" with "barely any layer lines" and smooth finishes. Most found it as easy to print as regular PLA while offering superior heat tolerance for outdoor/automotive applications. Some reported layer adhesion issues under heat, warping concerns, and color inconsistencies (yellows appearing dull/greenish).
I bought this filament to create outdoor clips for my permanent lighting. This filament work amazing, and the lights have been up on the house for almost a month. I have been printing with this filament constantly, really love it
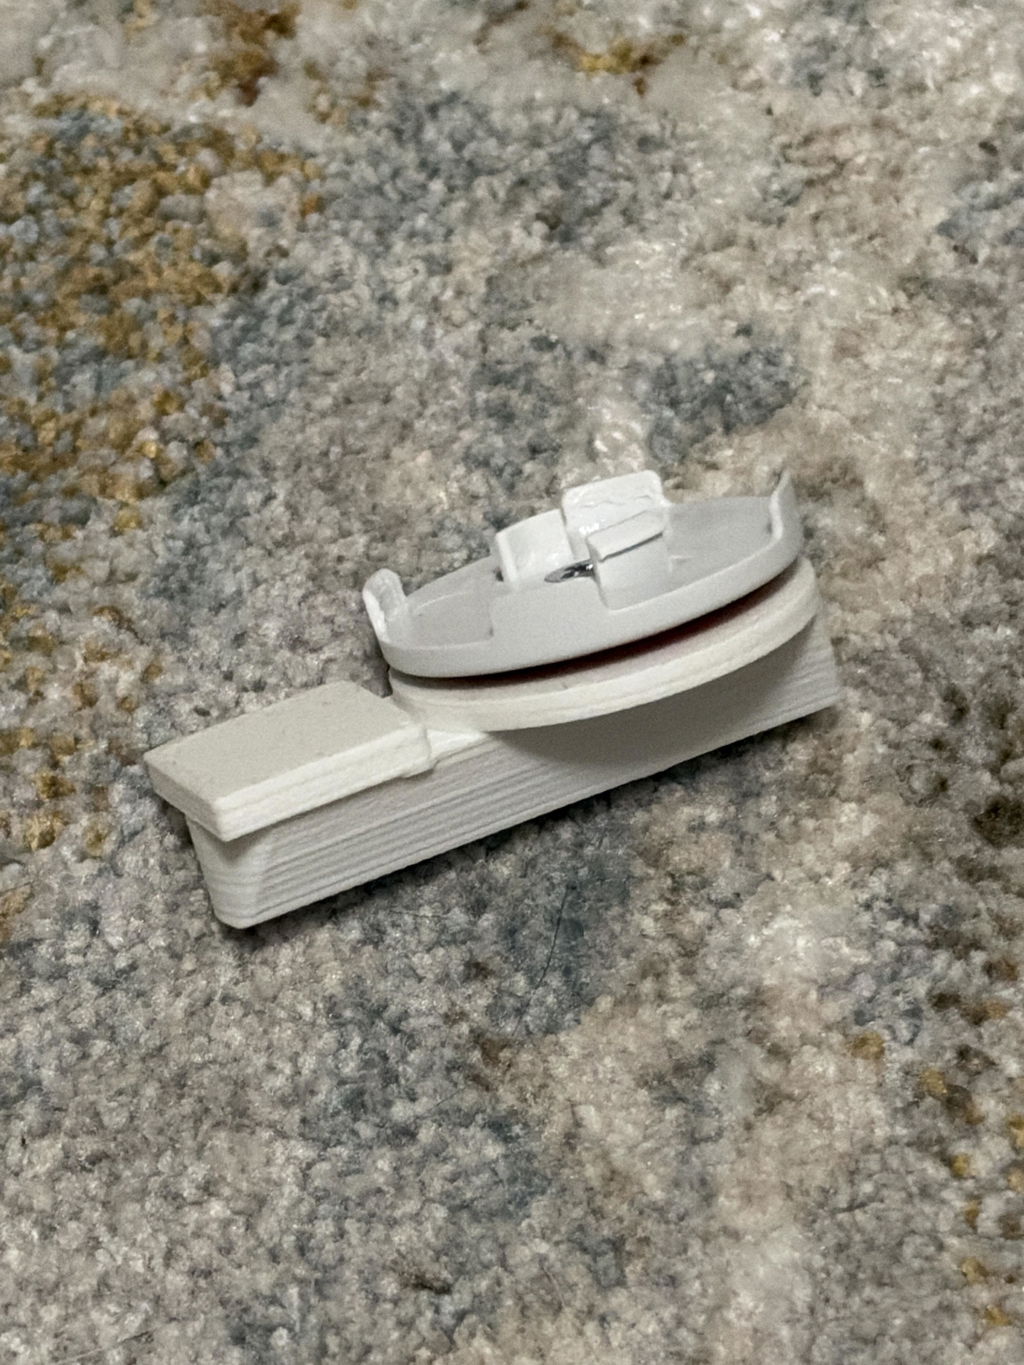
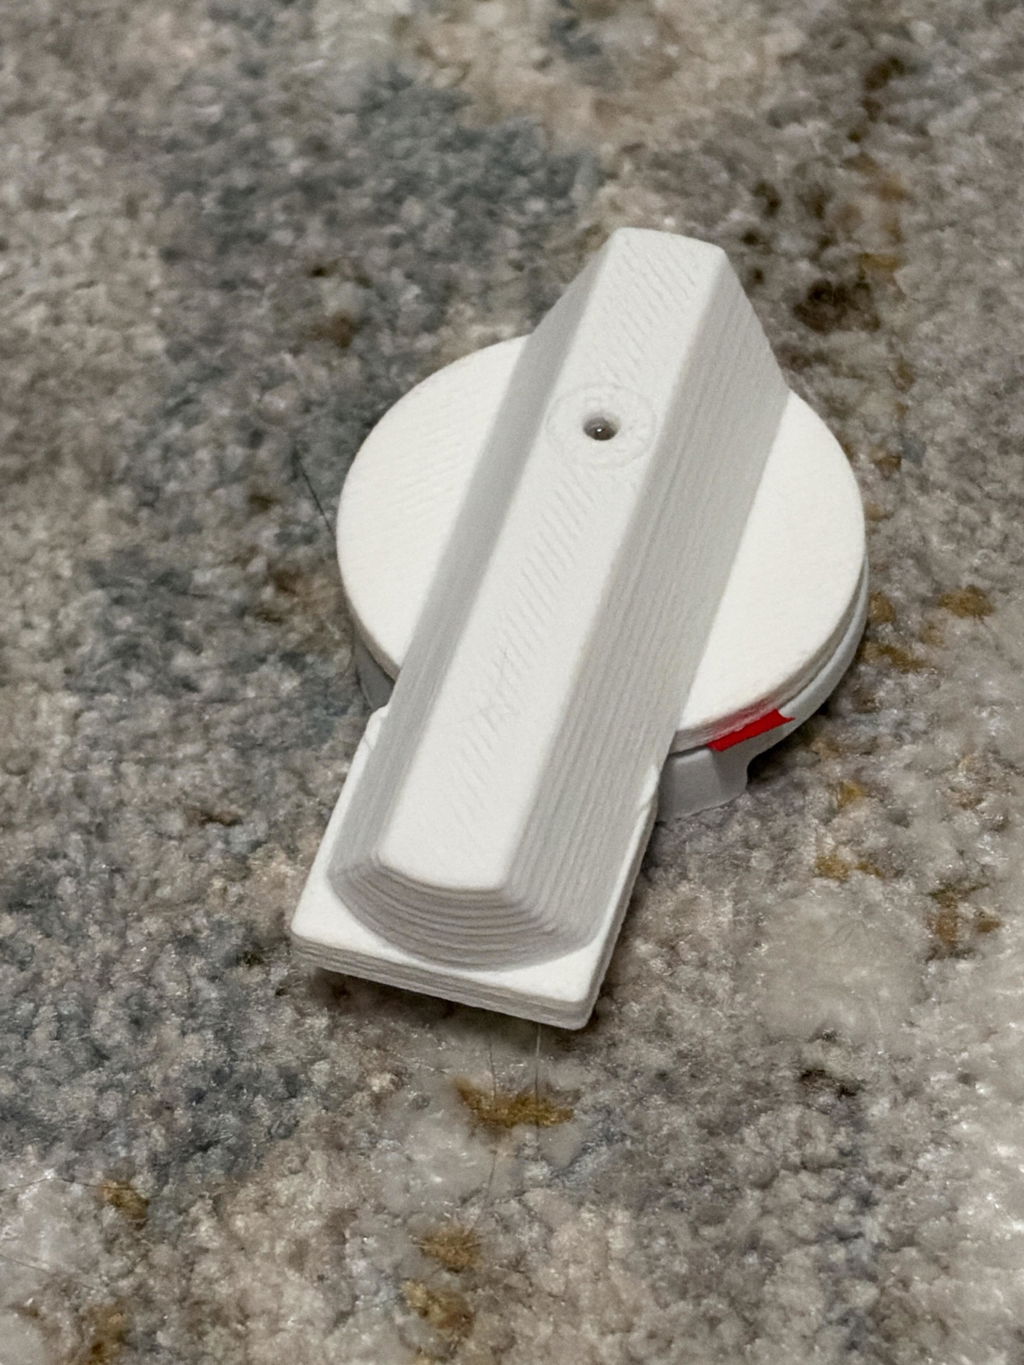
Very friendly to use in dishwasher.
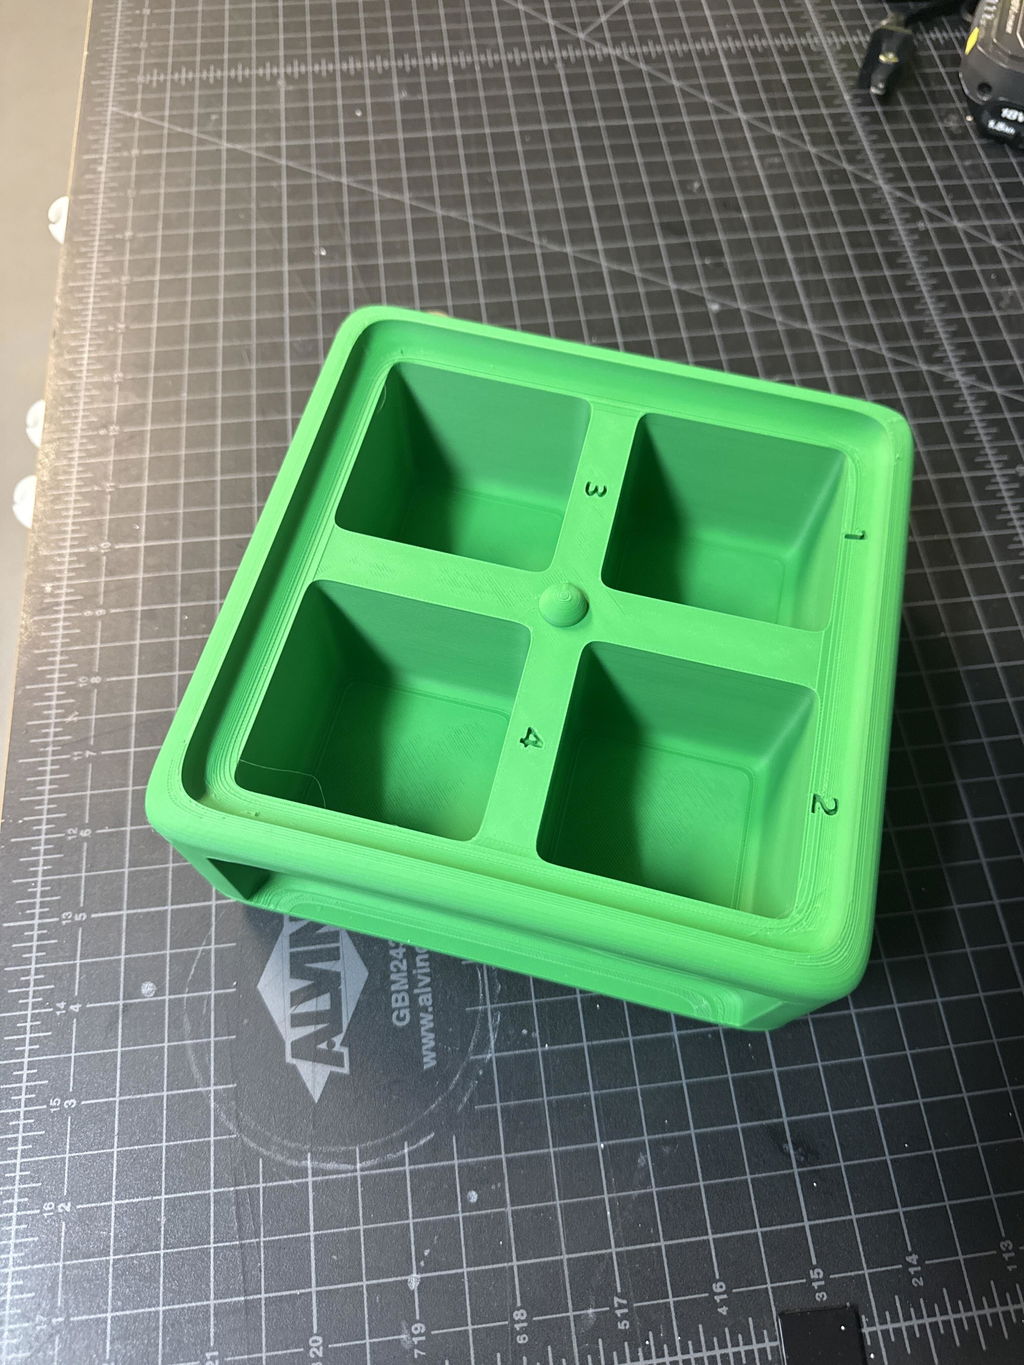
I live and operate my business out of Phoenix, Arizona. This is a must for PLA down here and I’m happy with the product.
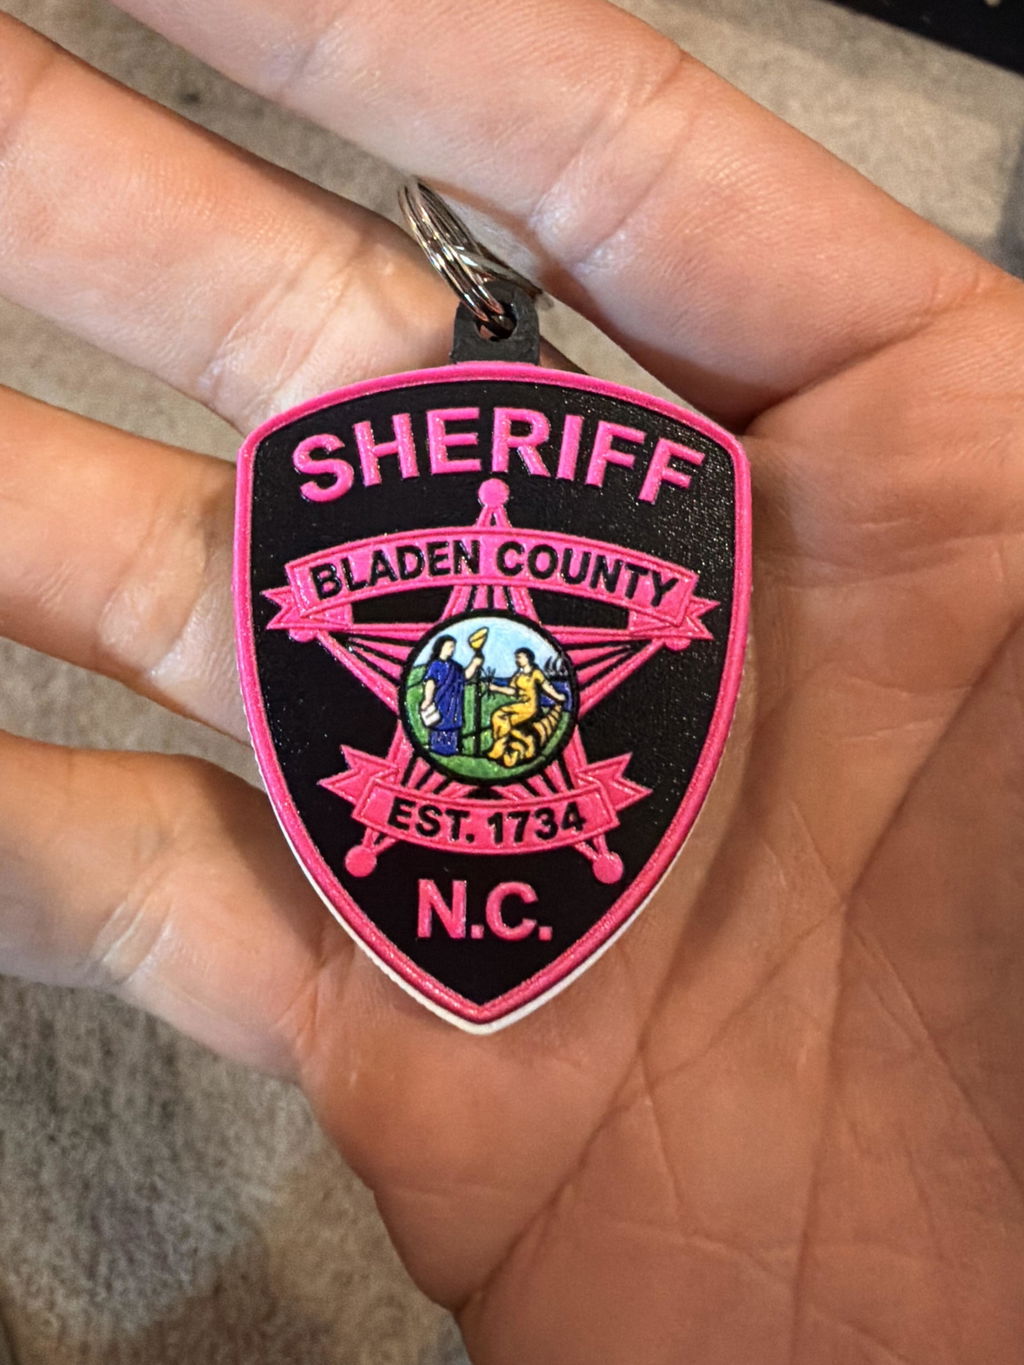
That was my second test, and it passed. I printed an ashtray. Annealing conditions: Polymaker HT-PLA, 100°C for two hours in the oven. No damage at all. Great product!!!!!
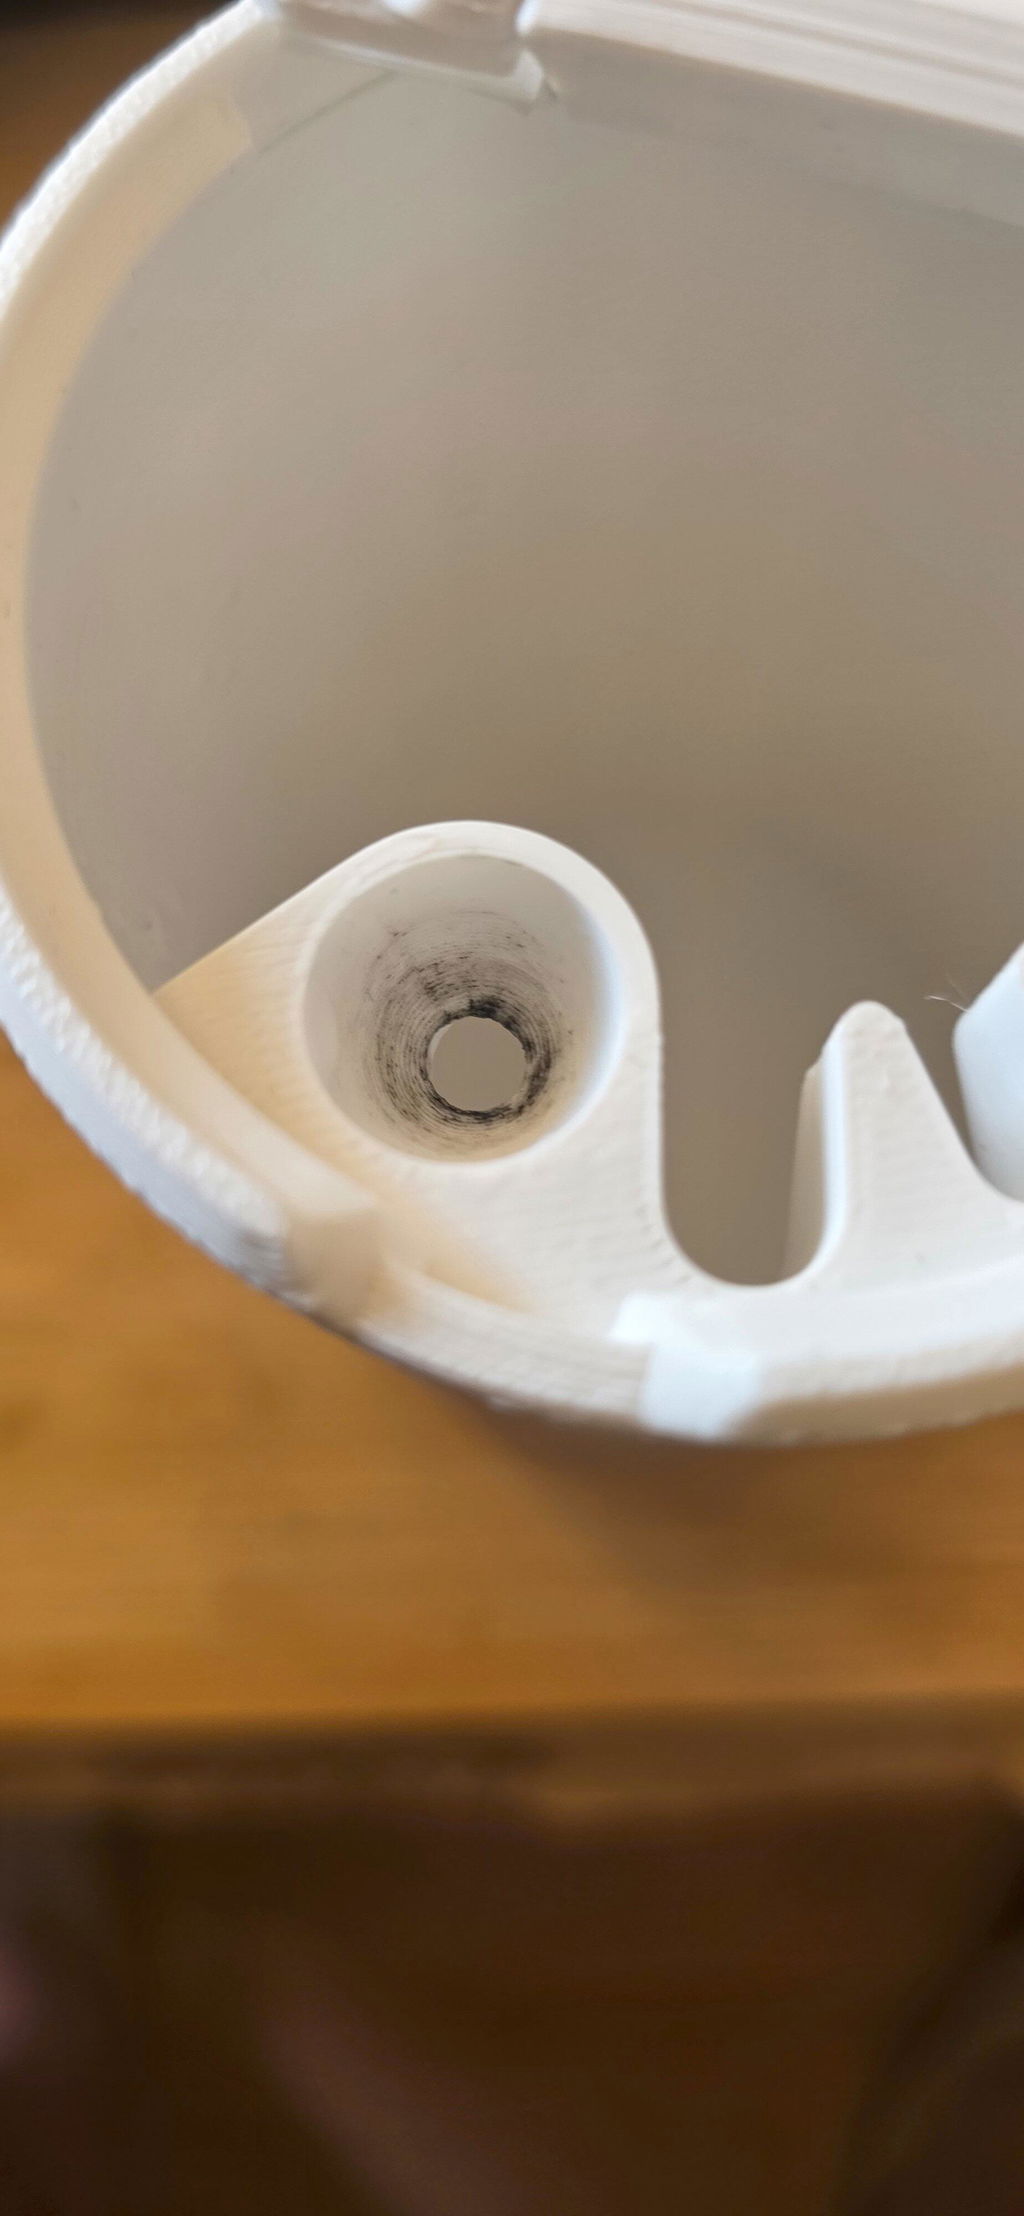
I've been using this filament for printed items, in my vehicles, where it gets quite toasty. It's super easy to print, high quality, and doesn't melt in a hot car or deform. Would reccomend
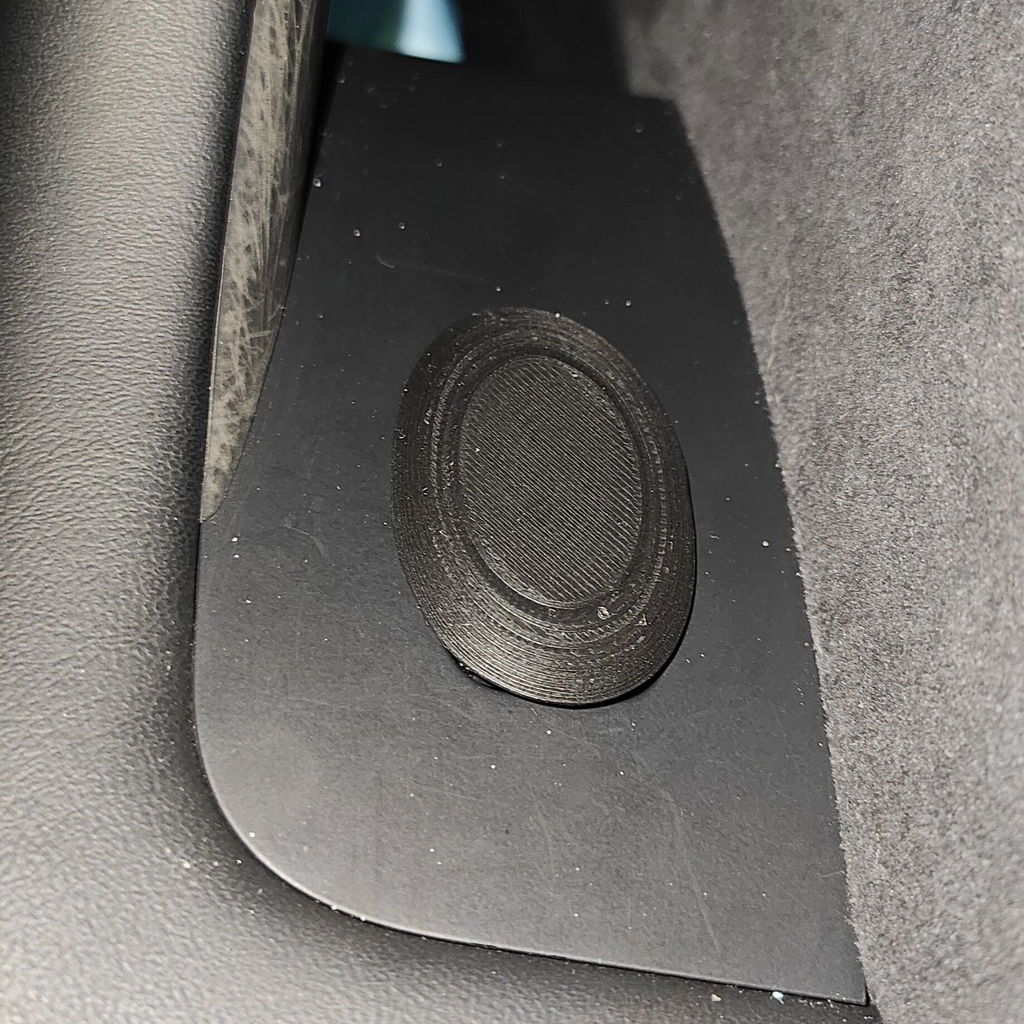
Excellent product, holds up well to the summer heat inside of a vehicle
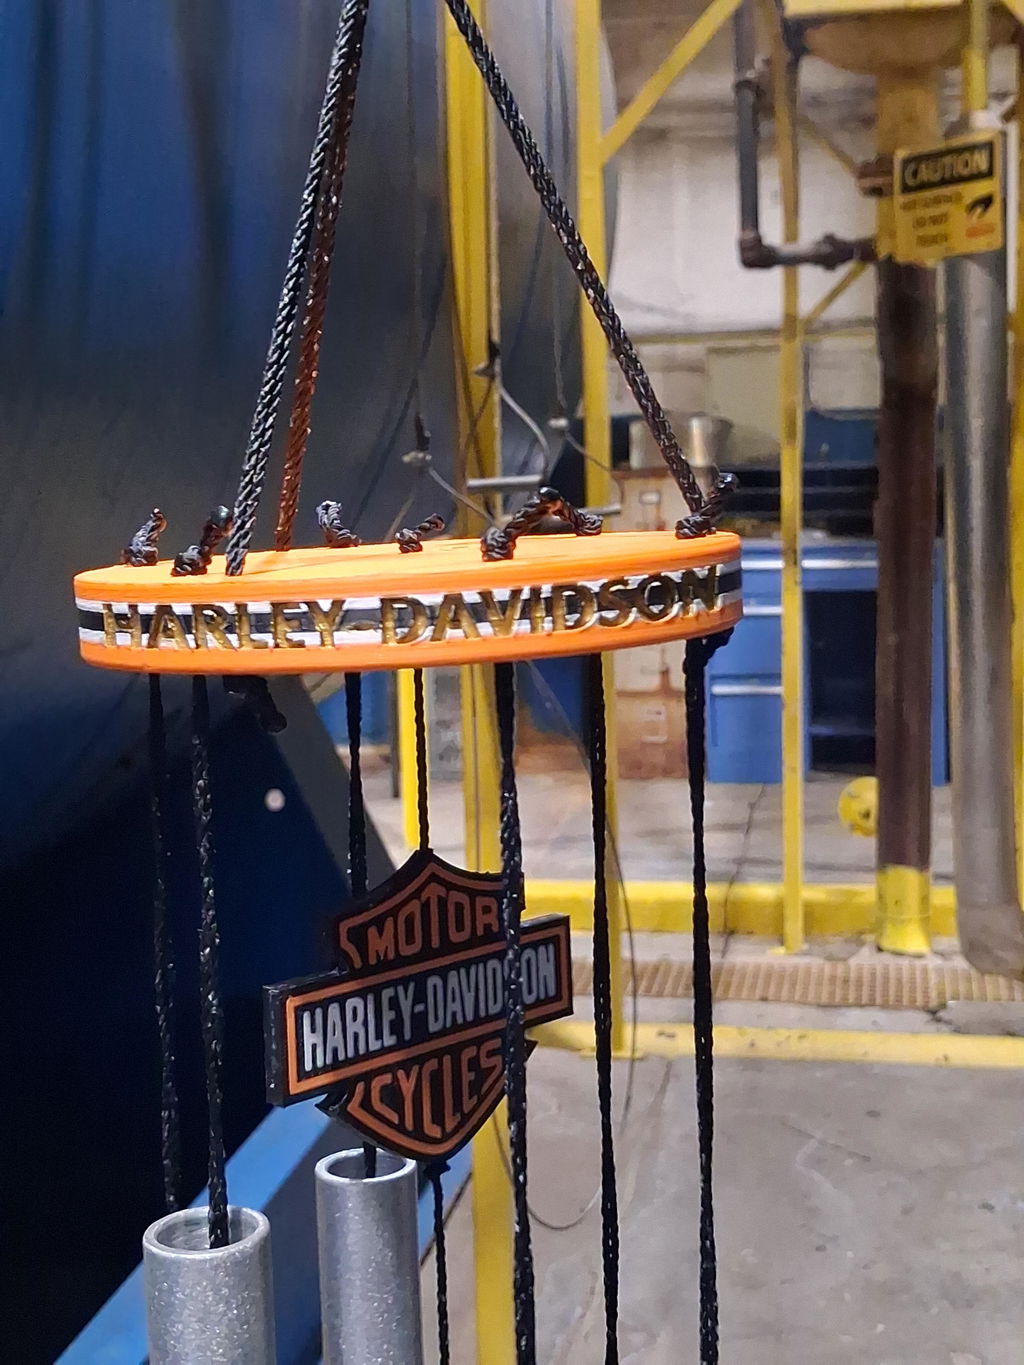
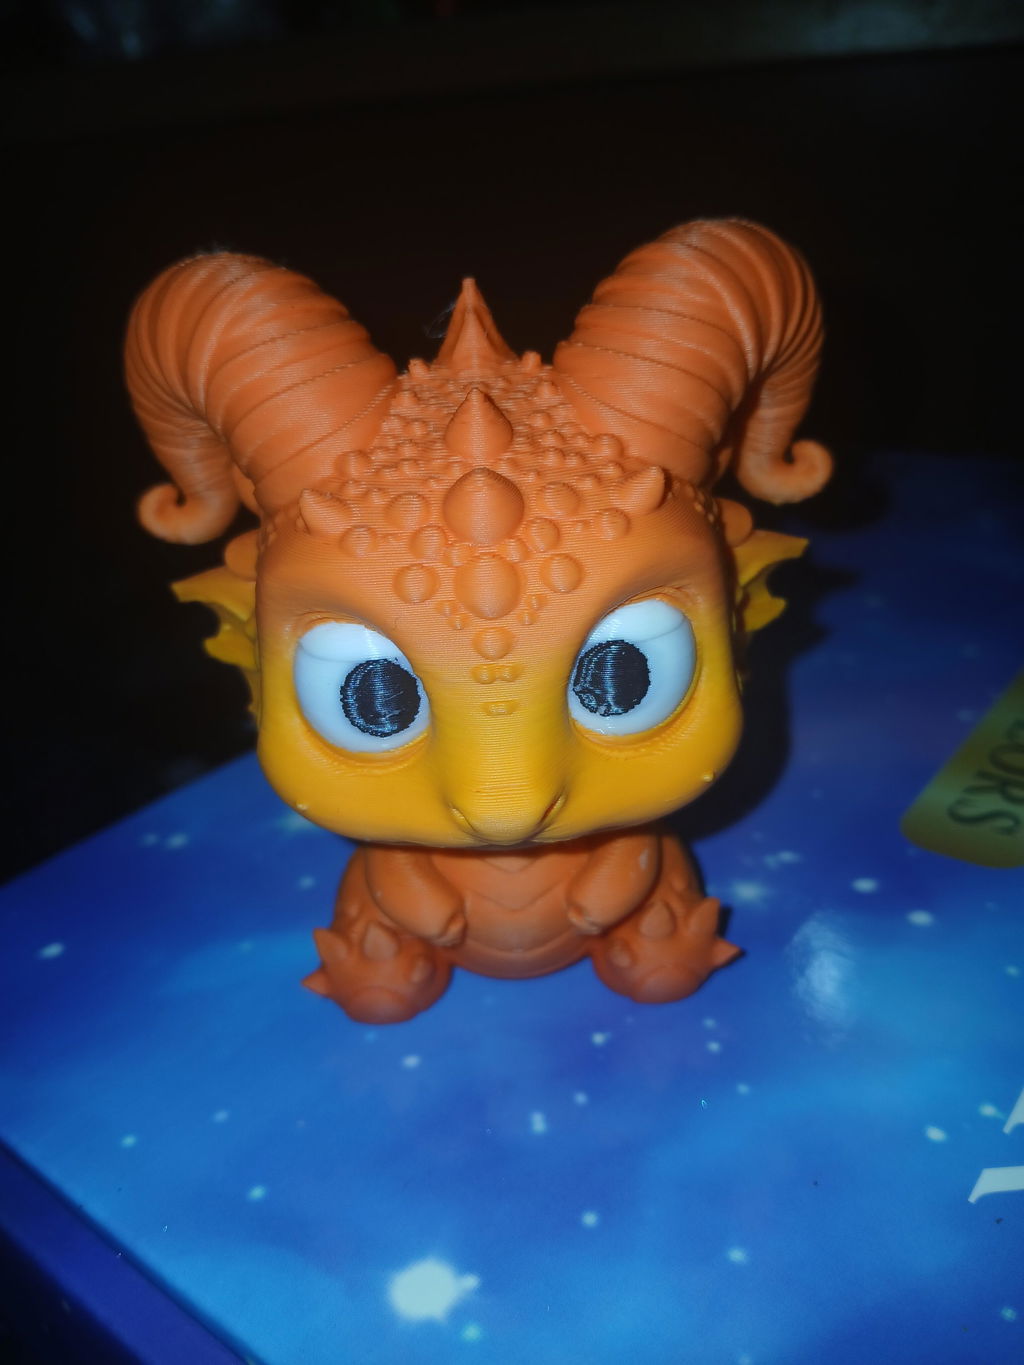
prints as easy as PLA, but significantly better heat resistance. It has a really nice matte finish. I’ve used it for functional parts that are exposed to pretty hot temperatures inside our motorhome and they’ve held up very well.
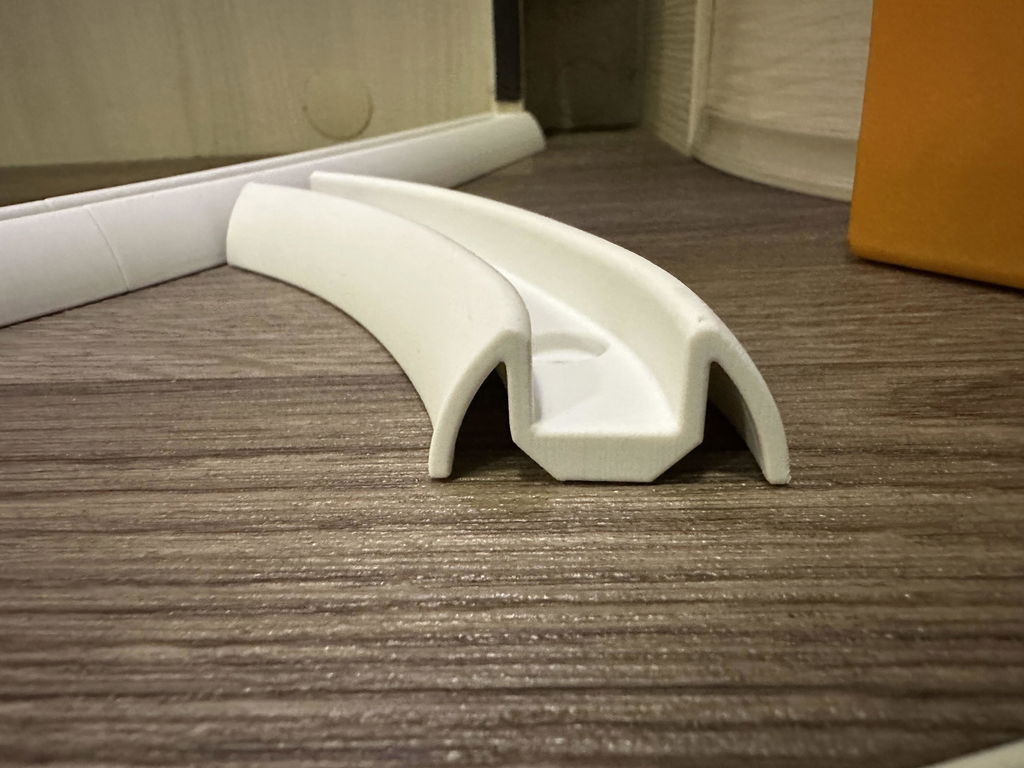
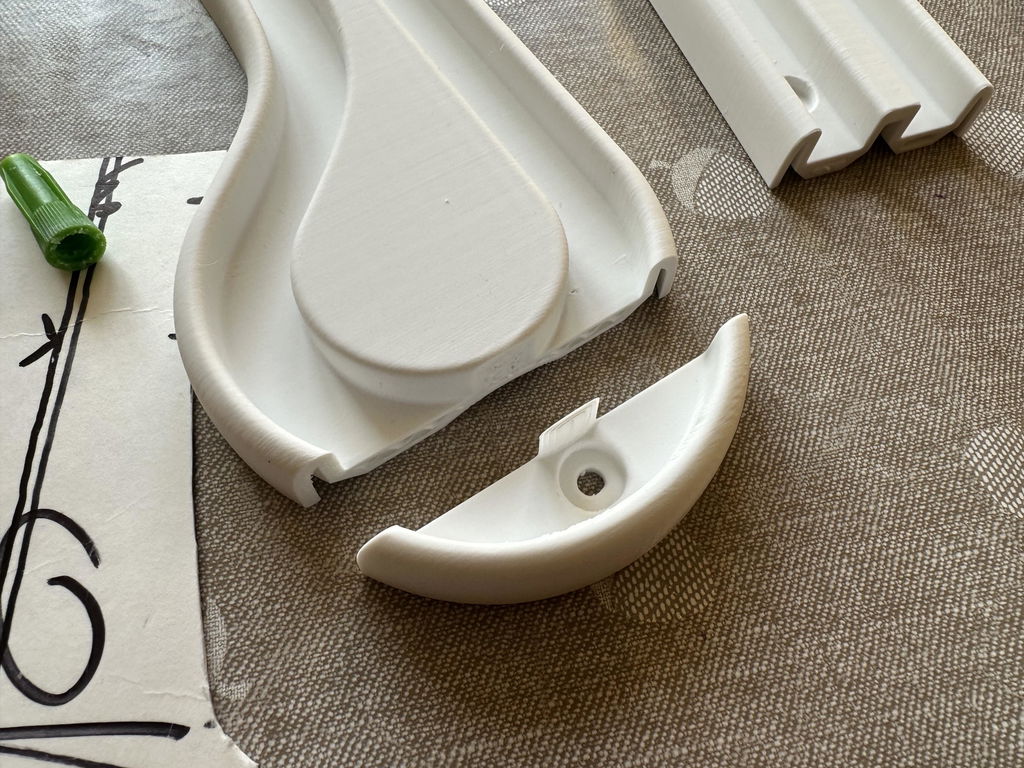
great filament and doesn’t seem to cause any issues on my a1 mini!
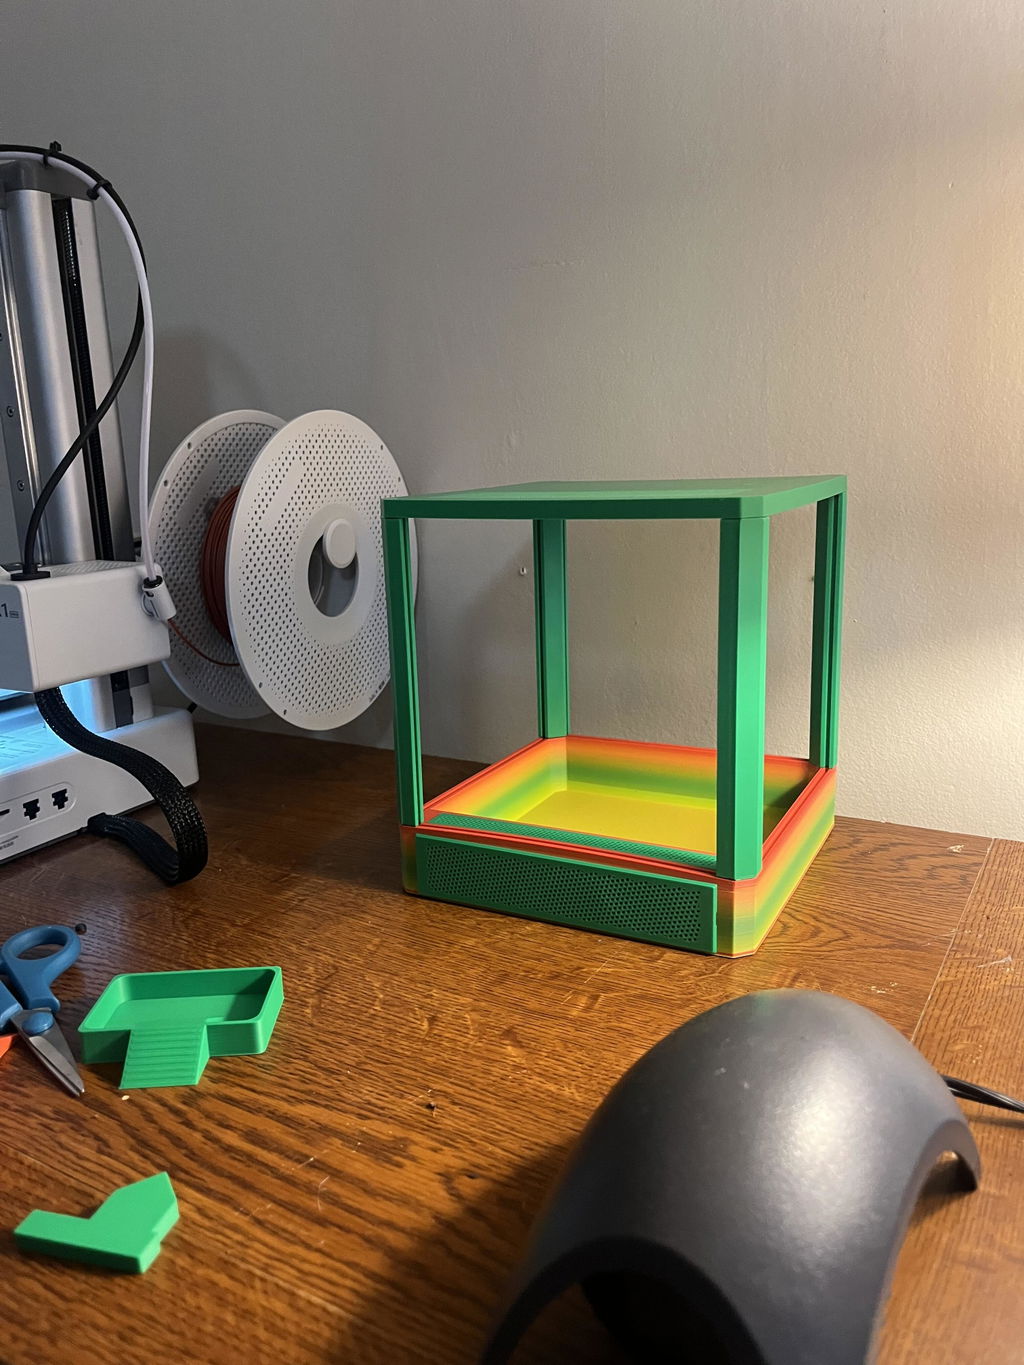
It prints beautifully but failed in a hot car in less than an hour while the identical model in PETG didn't deform at all. I'm terribly disappointed in it.
Edited to add: per Polymaker's suggestion I repeated the print and annealed it at 100C for 30 minutes before testing it again. This time it performed the same as the PETG. The second photo shows the same model/same setting in PETG (far), HT PLA (middle) and annealed HT PLA (closest). I'm satisfied now, as the extra annealing step really isn't that big of a deal.
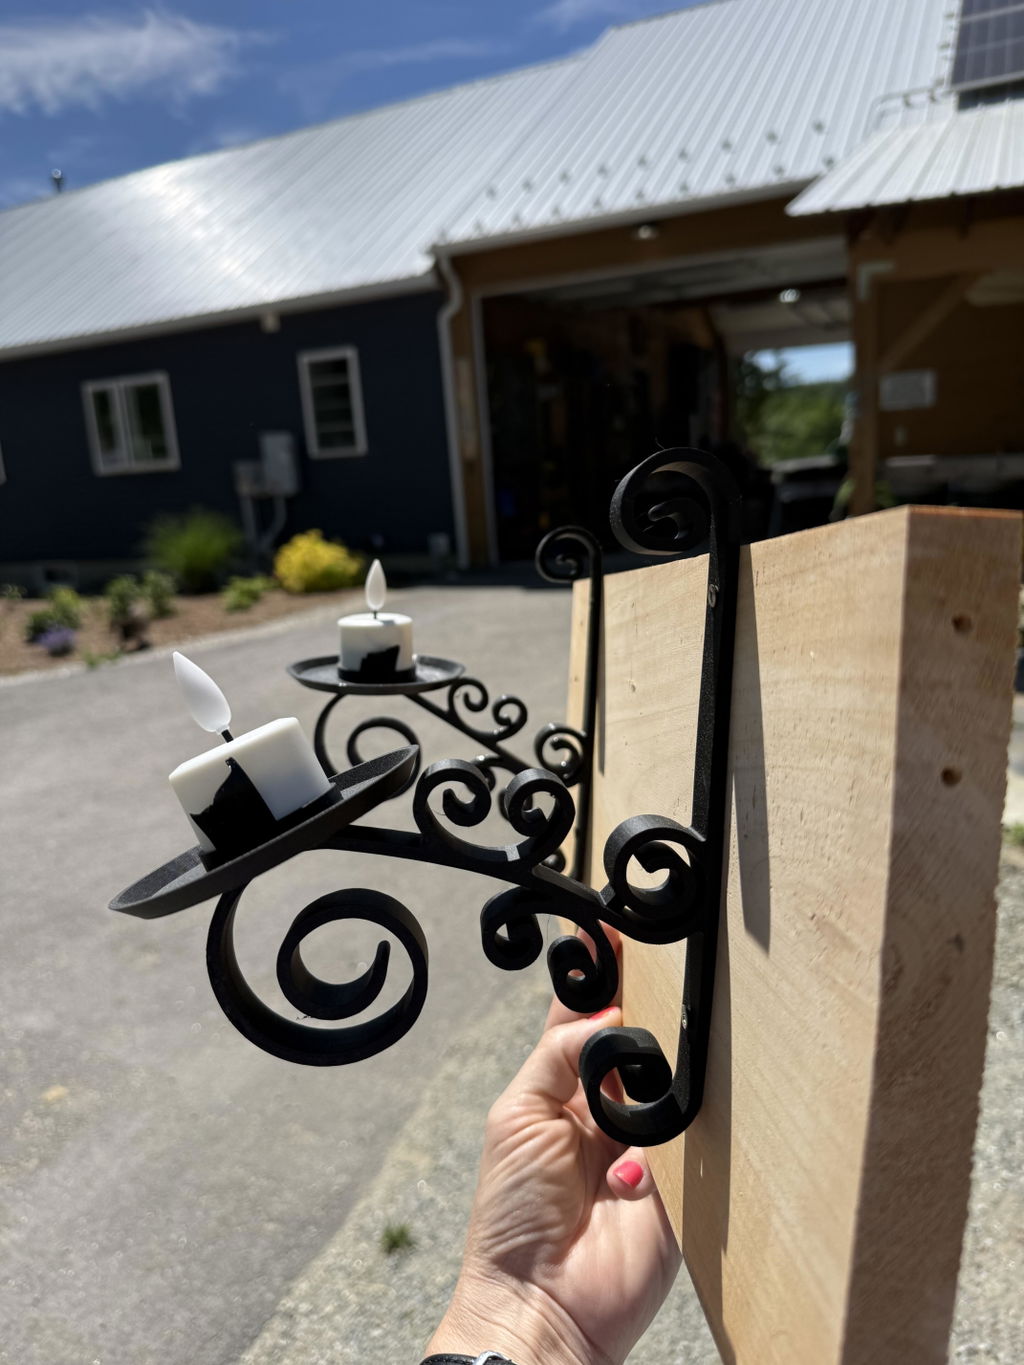
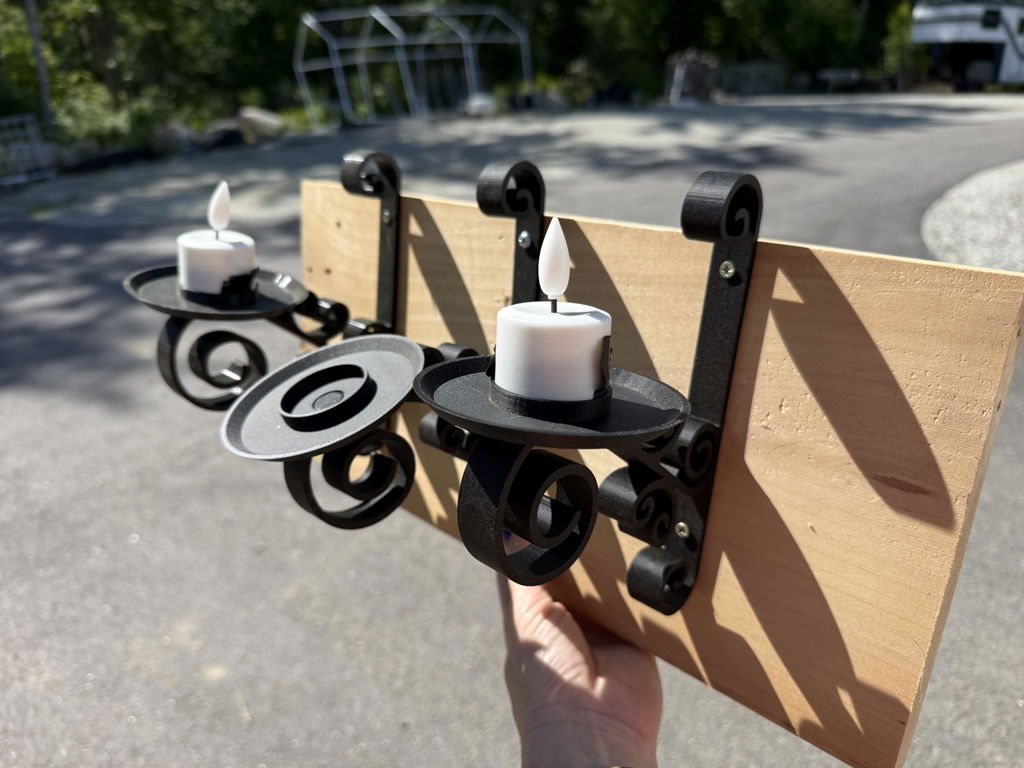
We are very sorry about this experience! HT-PLA will have heat stability under it's own weight up to 150C with no annealing required. But if the part is under weight/stress - it can deform closer to the 60C mark. Annealing can improve this but will only bring it to around PETG levels.
But unfortunately under weight like from this candle - I assume HT-PLA might not be the best bet. But we always stand behind our products so please reach out to the email listed on the spool with your order info and a photo of the spool where the batch number is located and we can certainly help further!
Prints great and looks great!! Used the blue it for my first nerf blaster!
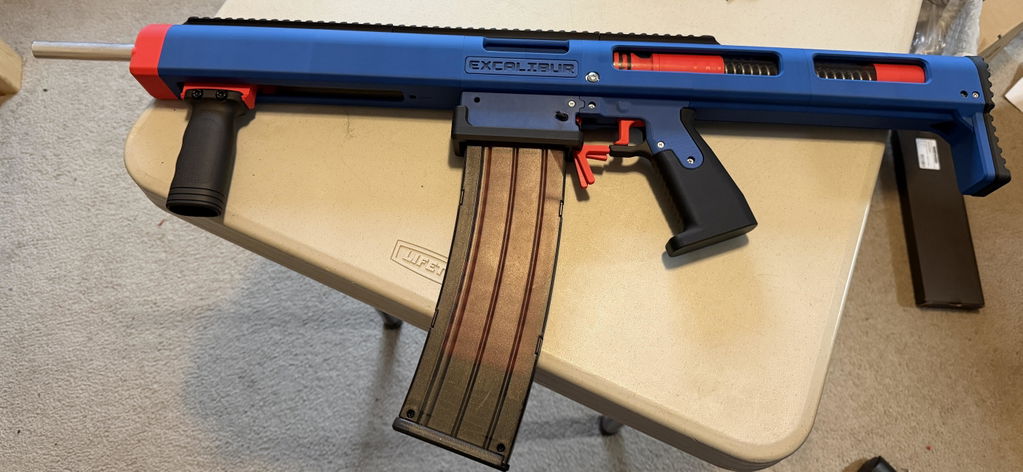
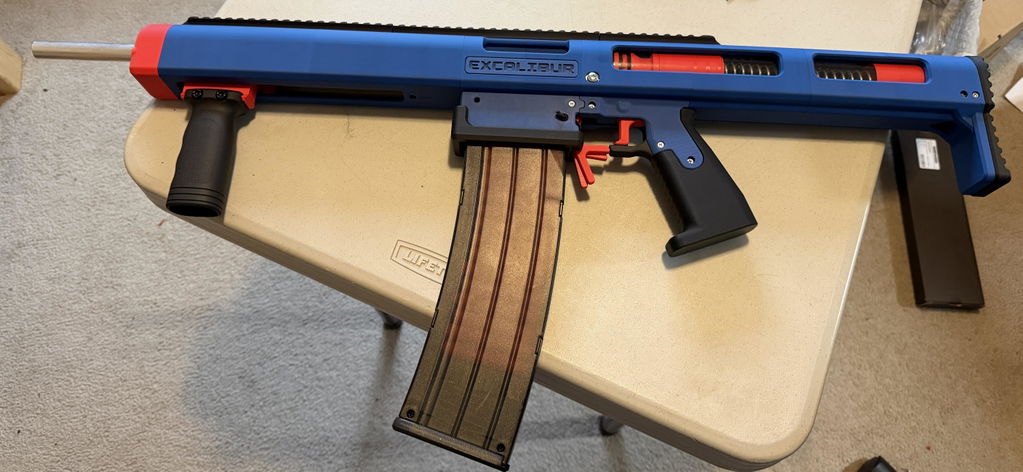
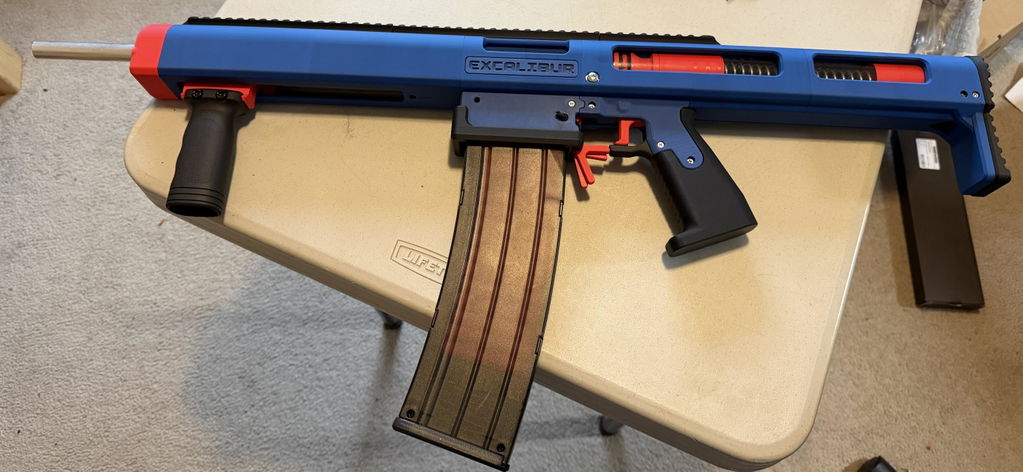
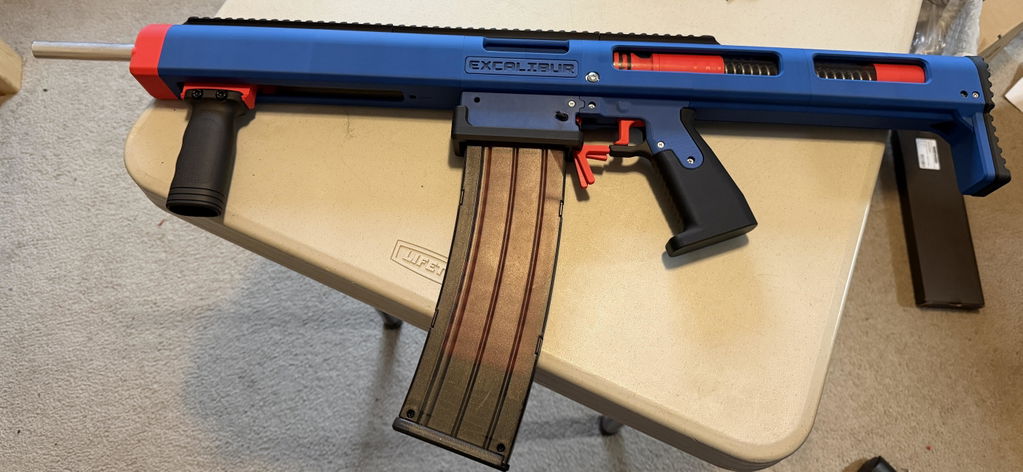
Excellent quality
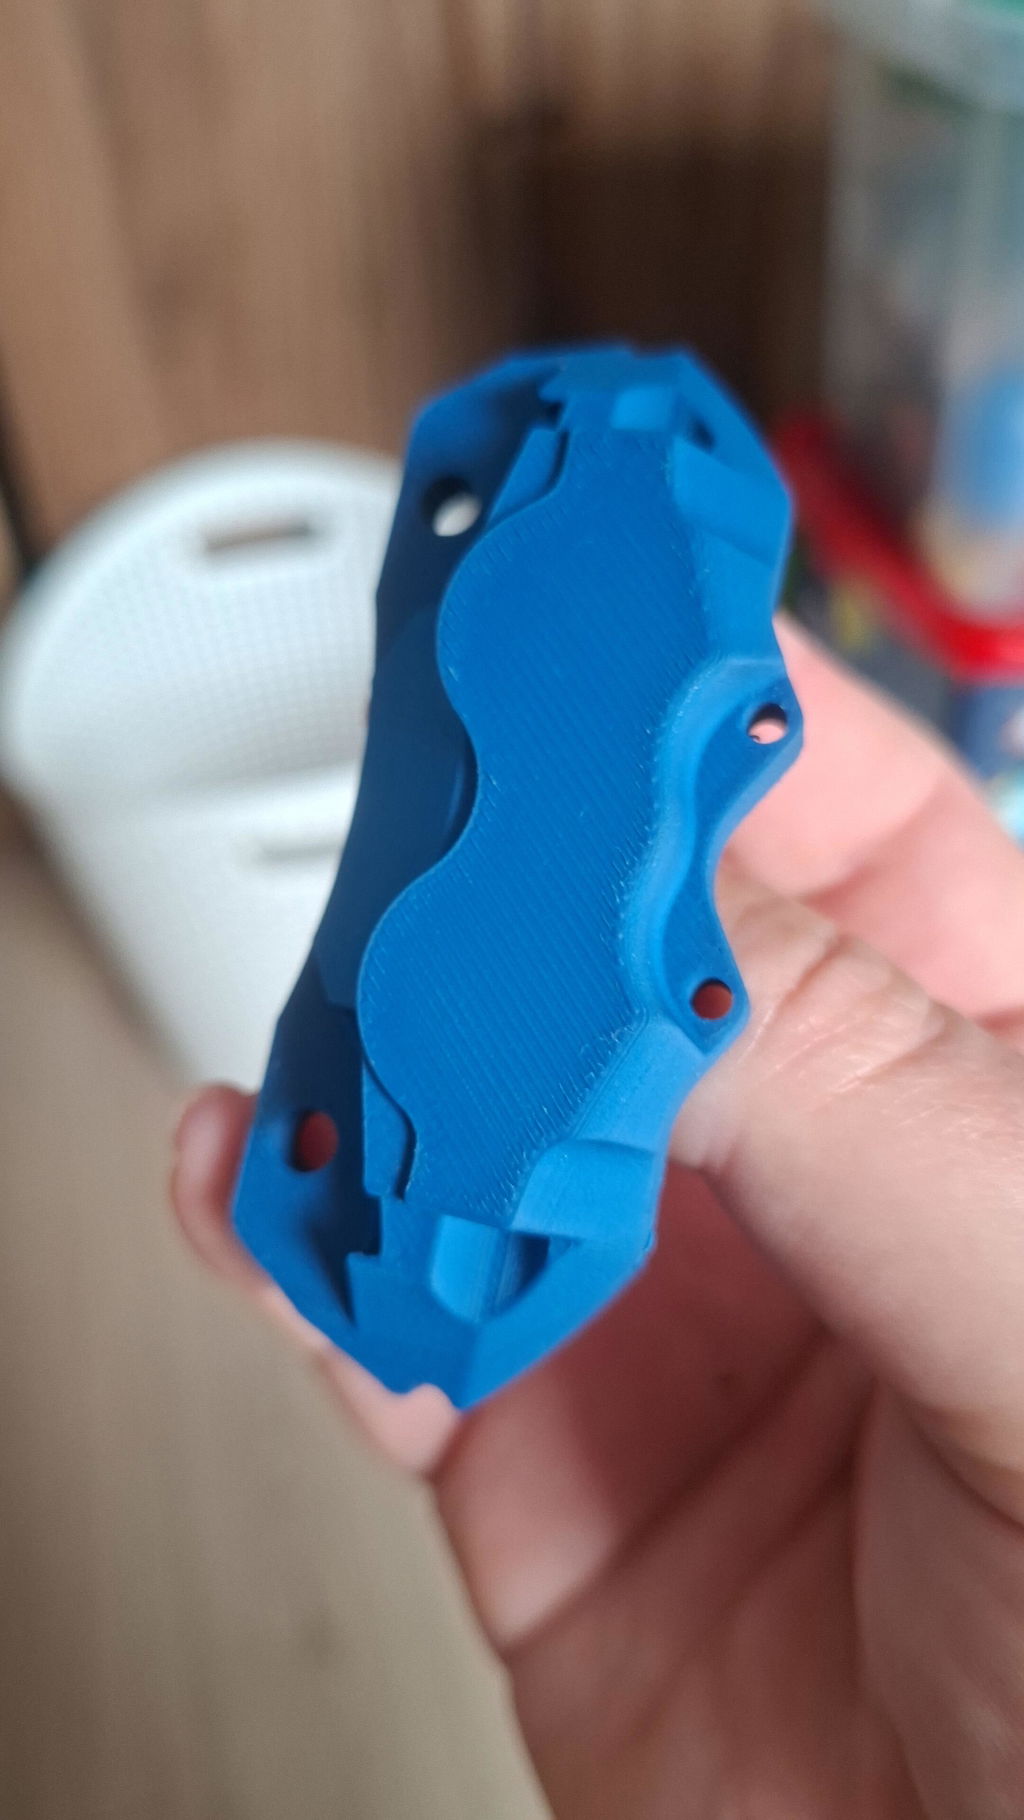
I printed a rather thin part and heated it to 65c, after an hour of this the parts snapped very easily along the layer lines. I will update if need be as I continue to print with it, but right now it is not what I was anticipating.
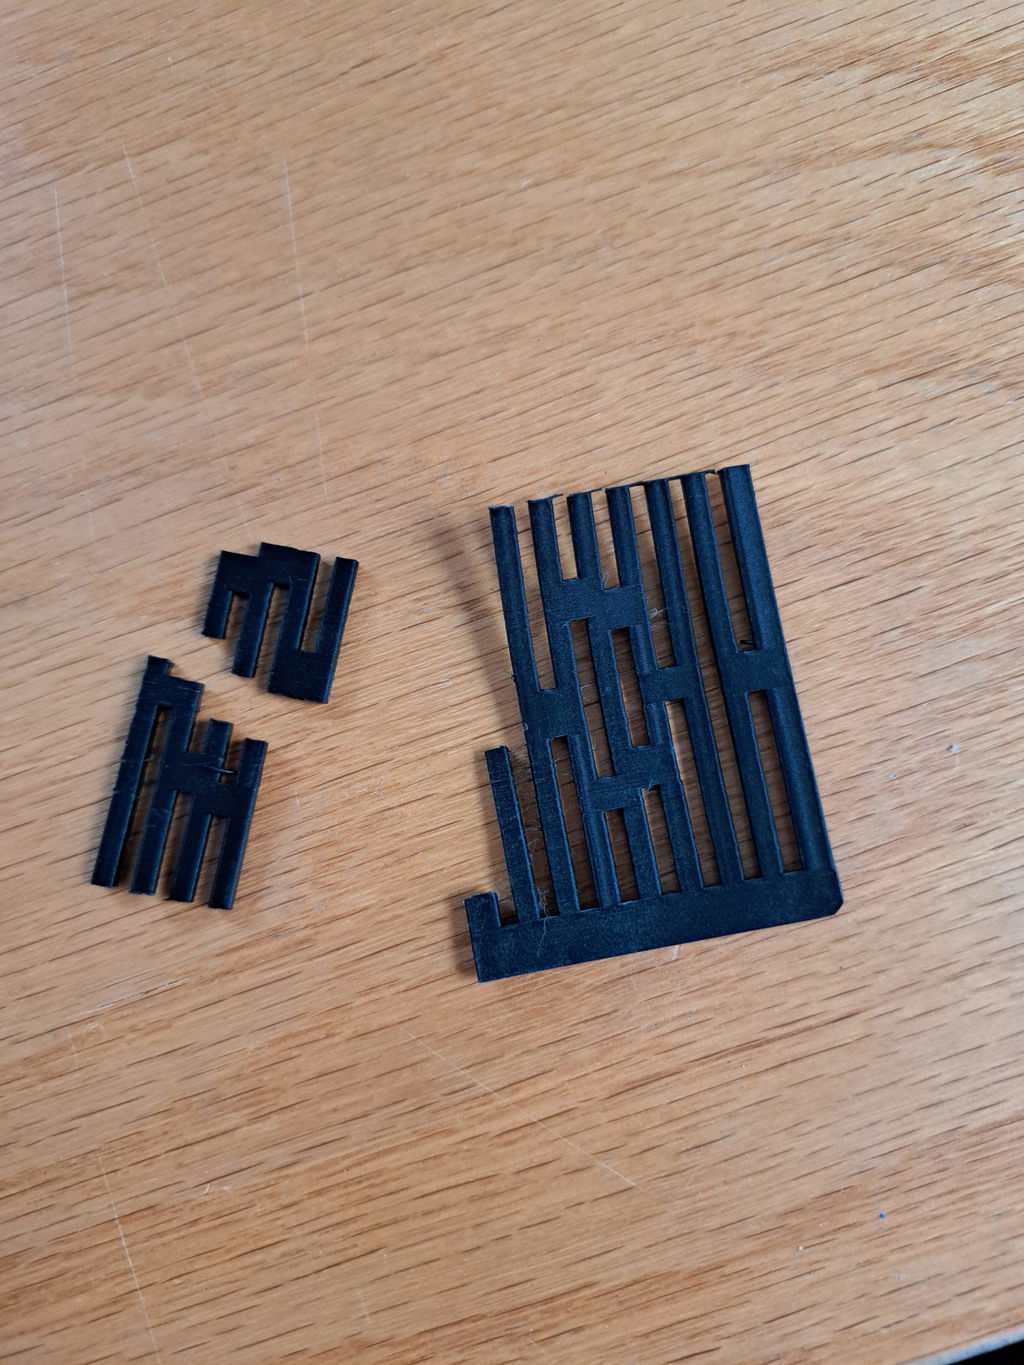
I'm using this for RC models and it's fantastic! Prints easily, barely any layer lines and so smooth. Performance matches appearance. I have ordered more for body parts as well.
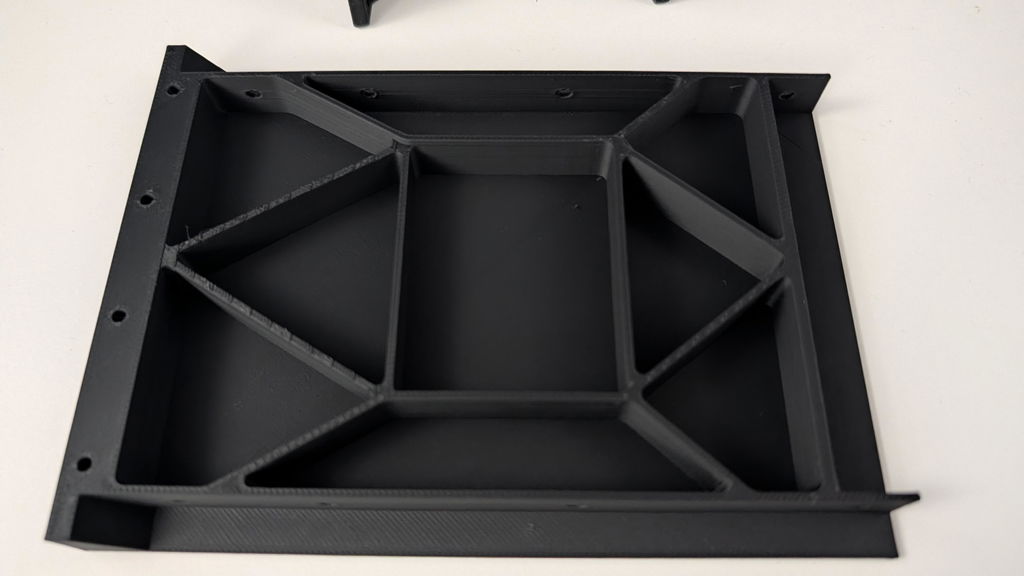
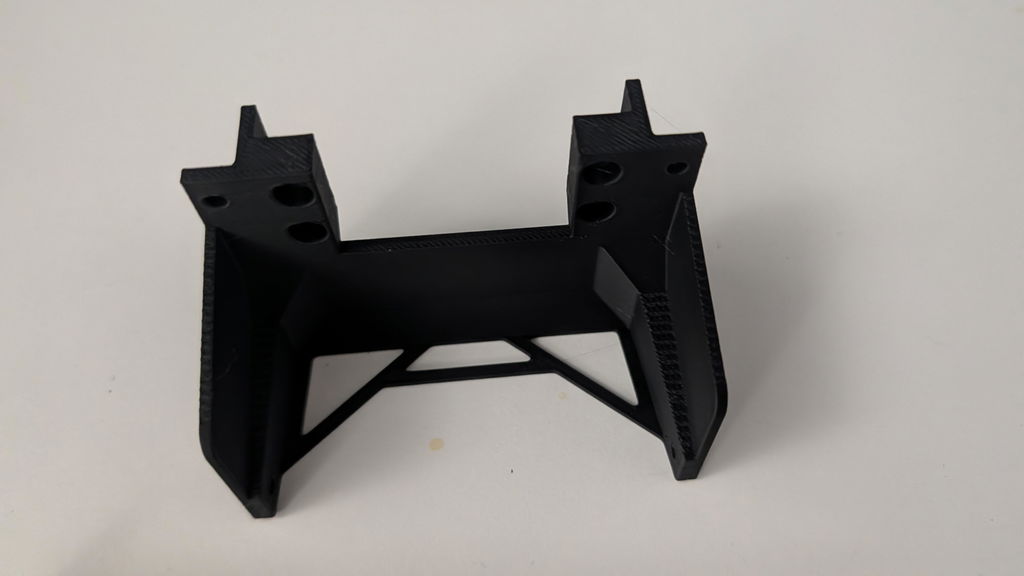
Prints like a dream! I normally use PETG for outdoor/heat resistant projects but don't care for the print quality/shine of PETG. Love how PLA prints but ofcourse it won't survive the heat. Gave this HTPLA a try and so far so good. My only complaint is that the yellow is rather dull and almost has a light greenish hue to it, it's not as vibrant as I had hoped for coming from Polymaker.
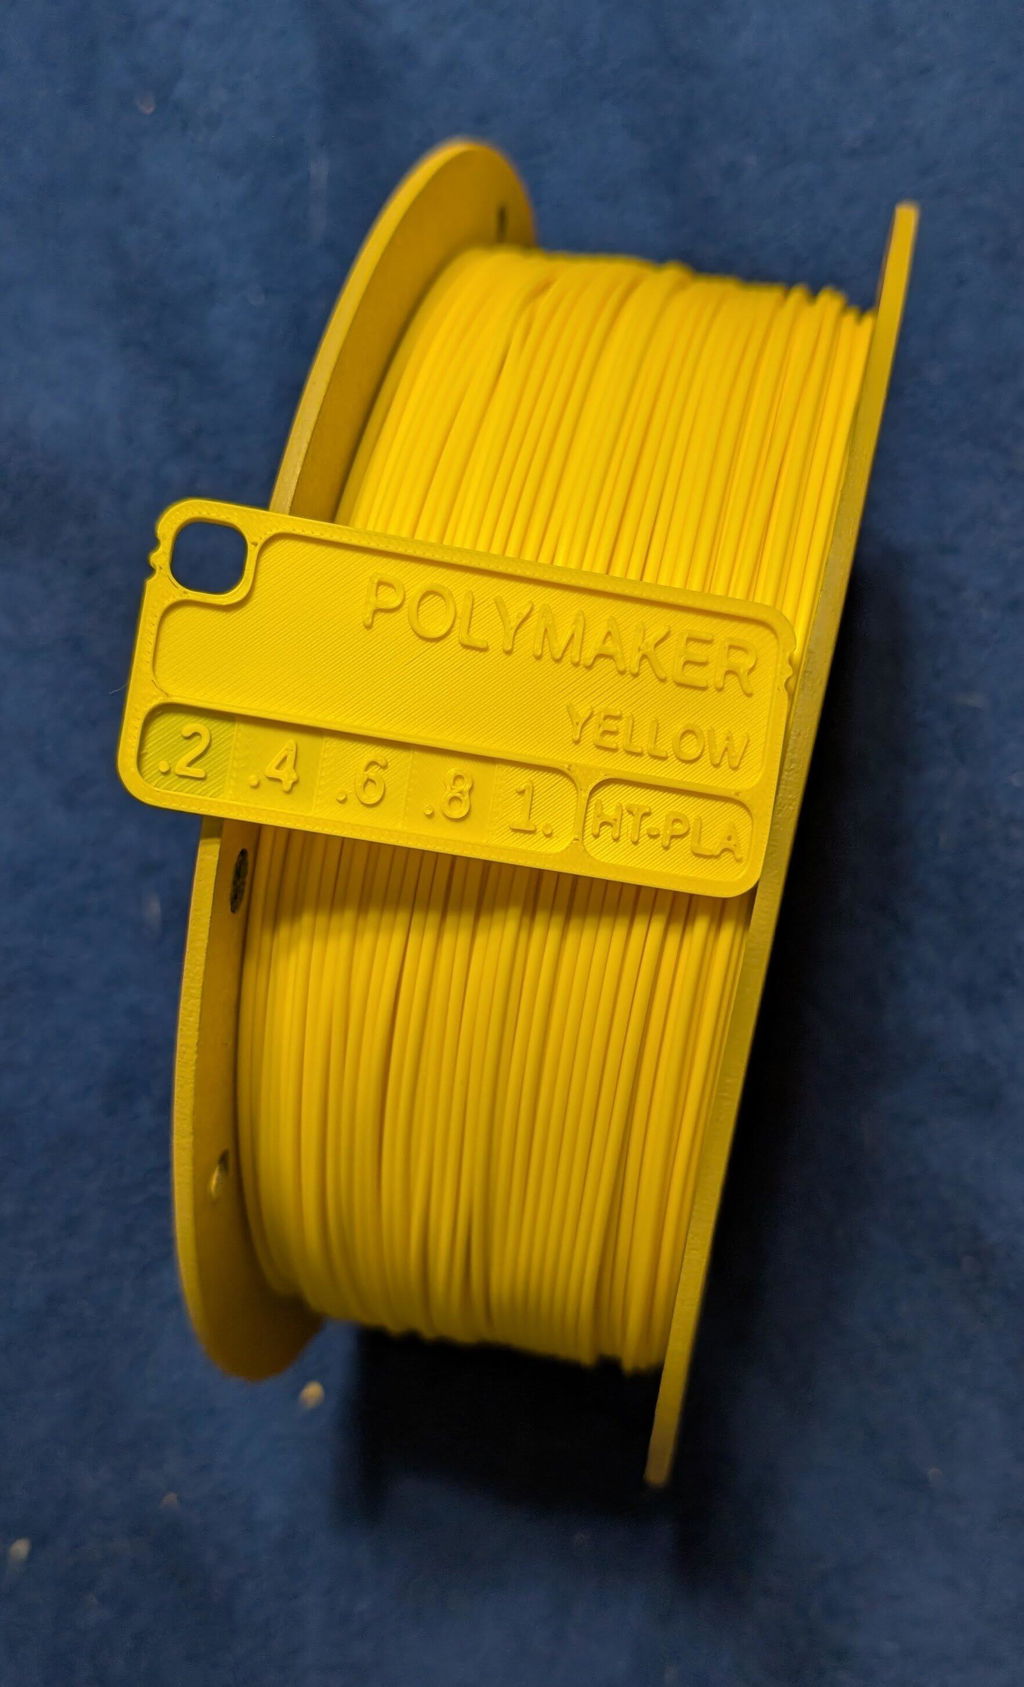
Prints easier than PETG, ASA, PC, or ABS just as strong, with a comparable heat tolerance.
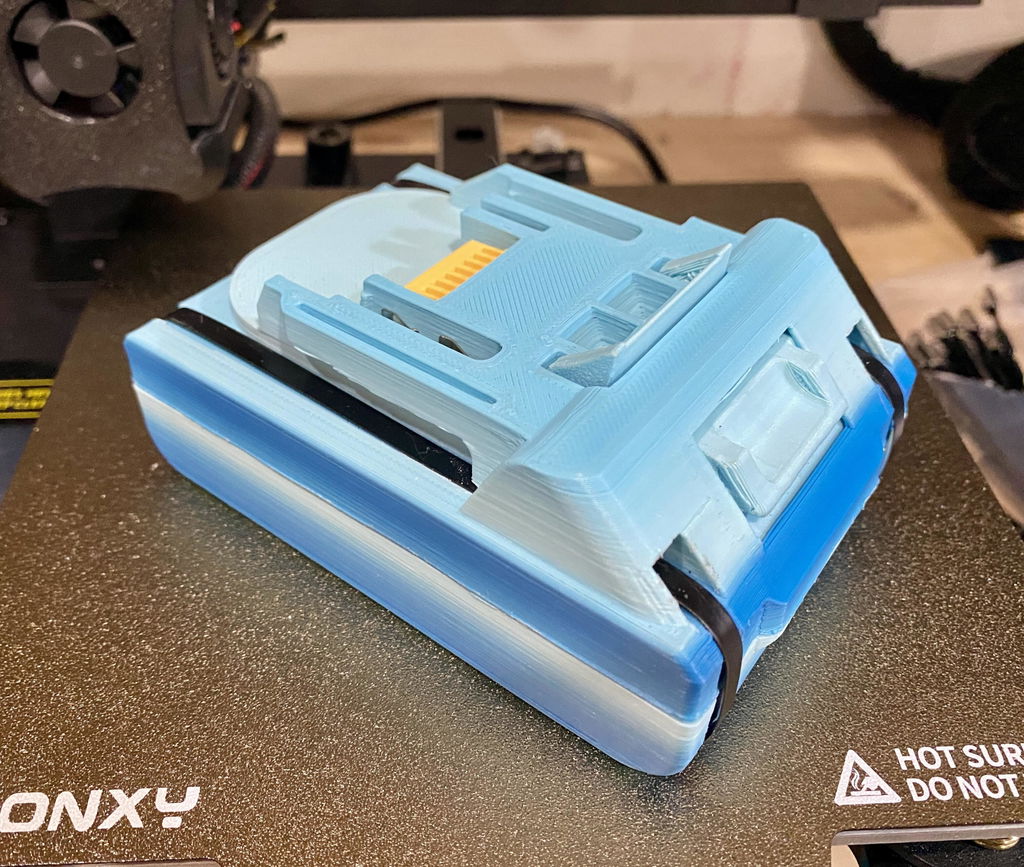
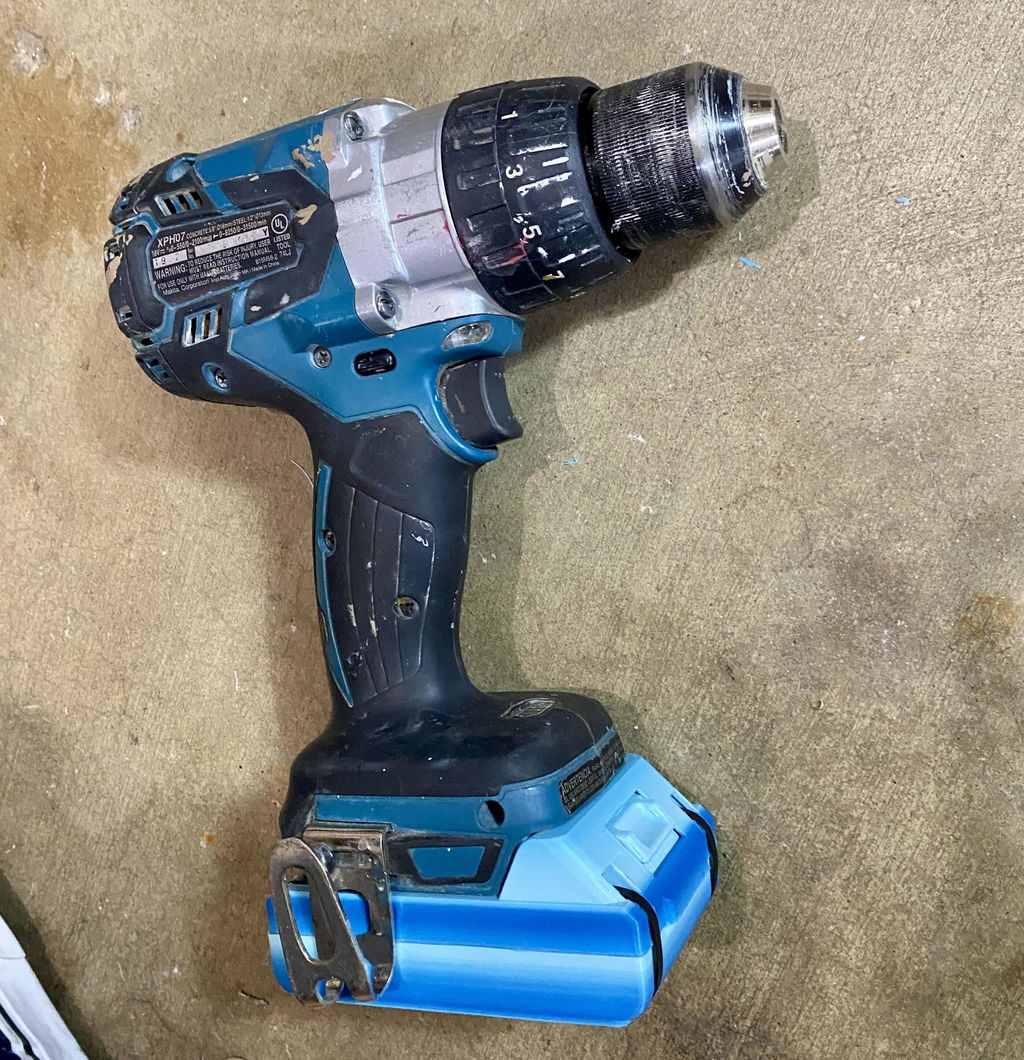
The color is rich and vibrant — a beautiful, true teal that looks great on finished prints. It feeds smoothly, layers cleanly, and I had zero stringing or clogging issues. The added heat resistance compared to standard PLA is a real bonus for functional parts. Highly recommend to anyone looking for a reliable, gorgeous filament!
Tangles on the roll, poor adhesion and warping using the recommended settings. Does not print just like pla.
Hey Ash!
We are sorry you are having a negative experience with our HT-PLA! We use auto winding without human interference so tangling should not be possible but we will still always stand behind our products and replace if this occurs. Please reach out to support@Polymaker.com with your order information and a photo of the spool where the batch number sticker is located.
Our HT-PLA should also print just like PLA without warping or having worse layer adhesion than standard PLA so that is odd! We can not only help to replace but also help to troubleshoot here.
HT-PLA is great.
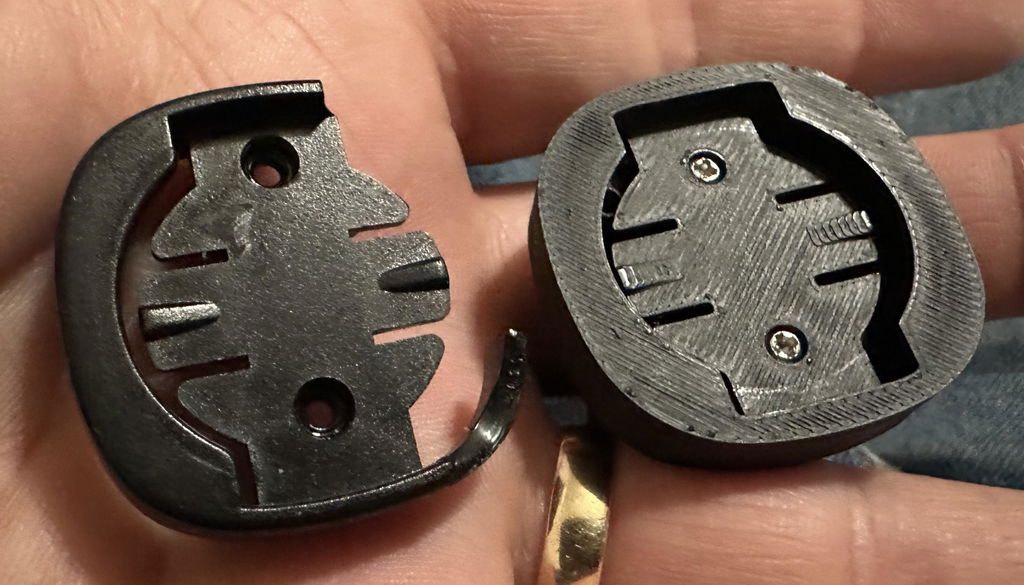
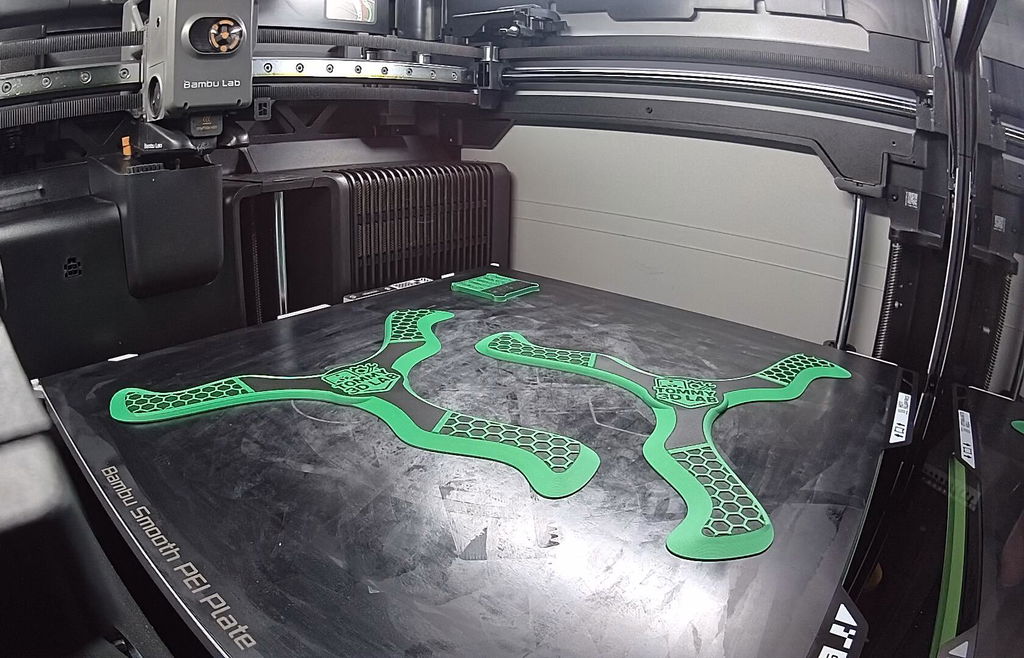
The filament was very good. It printed smoothly and didn’t require very much change to the printing set up I had for regular PLA.
Can the ht-pla be used in the Bambu AMS without respooling it?
Yup! All of our spools have hardened edges to spin great in AMS like systems!

