


5-10 days
Payments
Beschreibung
Beschreibung
Polymaker™ PETG Filament – High-Speed-Filament mit hoher Festigkeit und hoher Qualität
✔️ Neue High-Speed-Formel
✔️ Robuster, glatter und zuverlässiger
✔️ Perfekt für Prototypen und Endverbrauchsteile
✔️ Einfach auf jedem Setup zu drucken
Polymaker™ PETG wurde entwickelt, um schneller zu drucken, ohne an Festigkeit oder Qualität einzubüßen. Die High-Flow-Formulierung ermöglicht eine saubere, präzise Extrusion mit Geschwindigkeiten von bis zu 300 mm/s oder mit High-Flow-Düsen von über 500 mm/s und gewährleistet gleichzeitig eine hervorragende Schichthaftung, Haltbarkeit und Oberflächenqualität.
Die empfohlene Drucktemperatur beträgt 240-260 °C.
Die Betttemperatur sollte zwischen 60-70 °C eingestellt werden.
Diese neue Formel wurde für zuverlässige Leistung entwickelt und bietet eine hervorragende Haftung zwischen den Schichten, geringes Warping und ein verstopfungsfreies Druckerlebnis selbst bei langen Drucken. Das Ergebnis sind robuste, formstabile Teile mit professioneller Optik direkt vom Druckbett.
Ideal für eine Vielzahl von Anwendungen, von Zahnrädern, Halterungen und Vorrichtungen bis hin zu Outdoor-Werkzeugen, Sportzubehör und Cosplay-Requisiten. Polymaker PETG bietet die richtige Balance aus Zähigkeit, Flexibilität, Chemikalienbeständigkeit und Temperaturbeständigkeit (HDT von ungefähr 70 °C) und eignet sich damit sowohl für funktionale Anwendungen im Innen- als auch im Außenbereich. Polymaker PETG ist weniger spröde und schlagfester als PLA.
Polymaker™ PETG ist mit den meisten FDM-Druckern kompatibel, lässt sich problemlos ohne Gehäuse drucken und funktioniert nahtlos mit AMS und Multi-Material-Systemen für zuverlässige Filamentzufuhr und Farbwechsel.
Warnung: Polymaker PETG ist stark hygroskopisch. Feuchtes PETG kann zu Problemen wie Fadenziehen und einer schlechten Oberflächenqualität führen. Halten Sie Ihr Filament trocken, um übermäßiges Fadenziehen zu vermeiden. Polymaker PETG kann zum Schutz vor Feuchtigkeit in wiederverschließbaren Vakuum-Barrierebeuteln aufbewahrt werden, die Teil der Verpackung sind. Für beste Ergebnisse verwenden Sie den Polydryer Filamenttrockner mit der Polydryer Filament-Aufbewahrungsbox.
Hinweis: Polylite PETG wird eingestellt und durch den schnelleren, robusteren und leichter zu druckenden Nachfolger Polymaker PETG ersetzt.
Für bestimmte Anwendungen sind PETG-Varianten zur elektrostatischen Entladung (ESD) erhältlich. Erfahren Sie hier mehr über Fiberon PETG-ESD.
Sie suchen Links zum TDS und SDS von Polylite PETG? Sie finden sie unten.
PolyLite PETG TDS
PolyLite PETG SDS
Druckanforderungen
von LayerHub Jetzt ist er lebendig. Gemeinschaftsgebautes Zuhause für Filamentpräsenzen — Offen für jede Filamentmarke, jede Drucker. Jeder Präset kommt mit einem echten Druckfoto, um es zu beweisen.
Druckinstellungen
Druckinstellungen
Polymaker™ PETG-Filament
Schlüsselfunktionen
- Hochgeschwindigkeitsdruck
- Stark und zuverlässig
- Schwer & chemischer Widerstand
- leicht zu drucken
Polymaker™ PETG-Filament - Schwarz / Neue Rezeptur / 1 kg ist nachbestellt und wird versendet, sobald es wieder auf Lager ist.


Sehen Sie, was die Gemeinschaft macht
Technische Spezifikationen
Alles, was Sie brauchen, bevor Sie Druck
Drucktips
- Bewahren Sie das Filament bei Nichtgebrauch verschlossen und trocken auf. Wenn das Filament nicht längere Zeit der Umgebung ausgesetzt war, trocknen Sie es 6 Stunden lang bei 60 °C. Wenn es über einen längeren Zeitraum, insbesondere unter heißen und feuchten Bedingungen, der Umgebung ausgesetzt war, verwenden Sie je nach Bedarf einen längeren Trocknungszyklus.
- Für eine gute Haftung auf der Druckplatte: Verwenden Sie für optimale Ergebnisse eine strukturierte PEI-Druckplatte. Beim Drucken auf glattem PEI oder Glas tragen Sie eine dünne Schicht Klebestift als Trennschicht auf, um zu verhindern, dass der Druck zu stark haftet. Wenn die erste Schicht nicht haftet, erhöhen Sie die Druckbetttemperatur leicht und verringern Sie die Druckgeschwindigkeit der ersten Schicht.
- Bei Fadenbildung: Trocknen Sie zunächst das Filament. Wenn weiterhin Fäden entstehen, reduzieren Sie die Düsentemperatur innerhalb des empfohlenen Bereichs von 240–260 °C und optimieren Sie anschließend die Einstellungen für den Rückzug und die Verfahrbewegungen.
- Bei schwacher Schichthaftung: Reduzieren Sie die Kühlung innerhalb des empfohlenen Bereichs von 20–60 %, erhöhen Sie die Düsentemperatur innerhalb des empfohlenen Bereichs leicht und verringern Sie bei Bedarf die Druckgeschwindigkeit. Wenn Sie einen geschlossenen Drucker verwenden, kann auch das Schließen des Gehäuses die Schichthaftung verbessern.
| Property | X-Y | Z | Value | Method |
|---|---|---|---|---|
| Density | — | — | 1.3 g/cm³ Important | ISO 1183 |
| Tensile strength | 47.96 MPa Important | 45.71 MPa Important | — | ISO 527 |
| Elongation at break | 9.33 % Important | 3.54 % Important | — | ISO 527 |
| Bending strength | 80.08 MPa Important | 57.65 MPa Important | — | ISO 178 |
| Bending modulus | 2277.34 MPa Important | 1958.74 MPa Important | — | ISO 178 |
| Young's modulus | 2311.11 MPa Important | 2202.91 MPa Important | — | ISO 527 |
| Charpy, unnotched | 20.24 KJ/m² Important | 15.74 KJ/m² Important | — | ISO 179 |
| Charpy, notched | 4.95 KJ/m² Important | — | — | ISO 179 |
| Glass transition temperature (Tg) | — | — | 71.24 °C Important | ISO 11357 |
| Vicat softening temperature | — | — | 75 °C Important | ISO 306 |
| HDT (0.45 MPa) | — | — | 69 °C Important | ISO 75 |
| HDT (1.8 MPa) | — | — | 65 °C Important | ISO 75 |
getestet auf 100% Unzählige Muster. X-Y = über die Schichten, Z = zwischen den Schichten (Schichtbefehl).
Häufige Fragen
Haben Sie Fragen? Wir haben Antworten. Von der Auswahl des richtigen Materials bis hin zur Pflege Ihrer Spulen, hier ist alles, was Sie an einem Punkt wissen müssen.
Wie schnell kann Polymaker™ PETG Der Druck?
Brauche ich den Kühlschrank mit Polymaker™ PETG?
Ist dieses Material AMS kompatibel?
Ist dieses Material Lebensmittel sicher?
Kann ich eine textuierte PEI Bauplatte mit Polymaker™ PETG?
Wie macht PETG Vergleiche zu PLA oder ABS?
ist Polymaker™ PETG Die Hygroskopie?
kann PETG für Outdoor-Anwendungen verwendet werden?
Kann ich ohne Einblicke Drucken?
Werden die Galaxie-Glitters meine Nüsse schließen?
Reviews
Customers praised this PETG filament for excellent layer adhesion, smooth prints, and vibrant colors. Many noted it "prints beautifully" with minimal stringing and works well across various printers. However, some reported moisture sensitivity, equipment damage issues, and one delivery error. The new formula receives high marks for ease of use and speed.
Arrived fast, excellent quality product, as always!
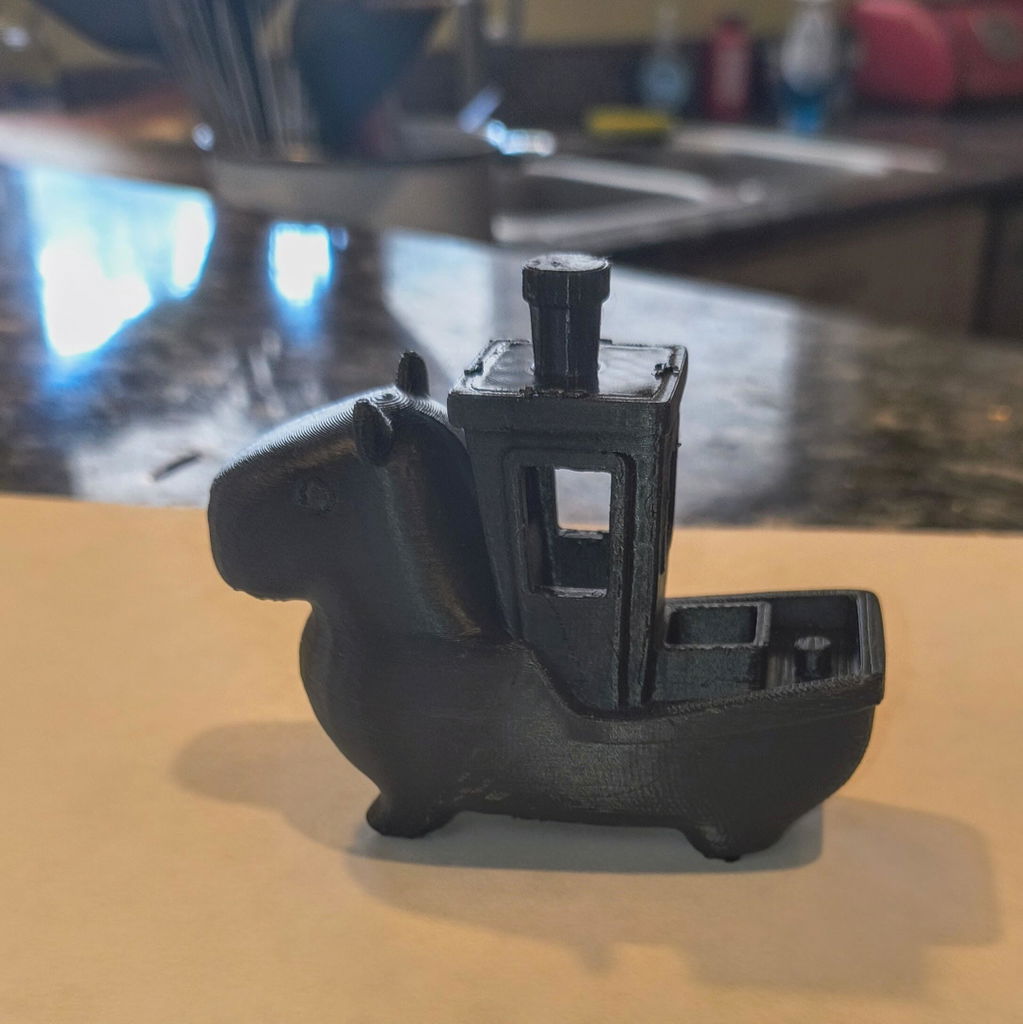
just as petg should be
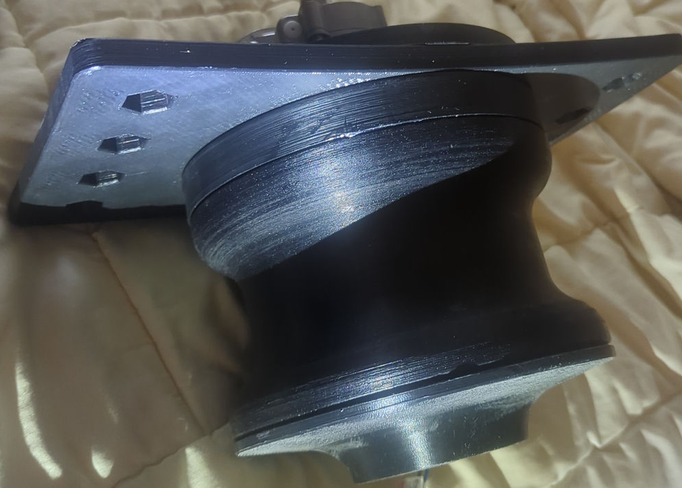
Seems like good stuff. Package arrived I. Good time , good tracking , and have bought from them a few times
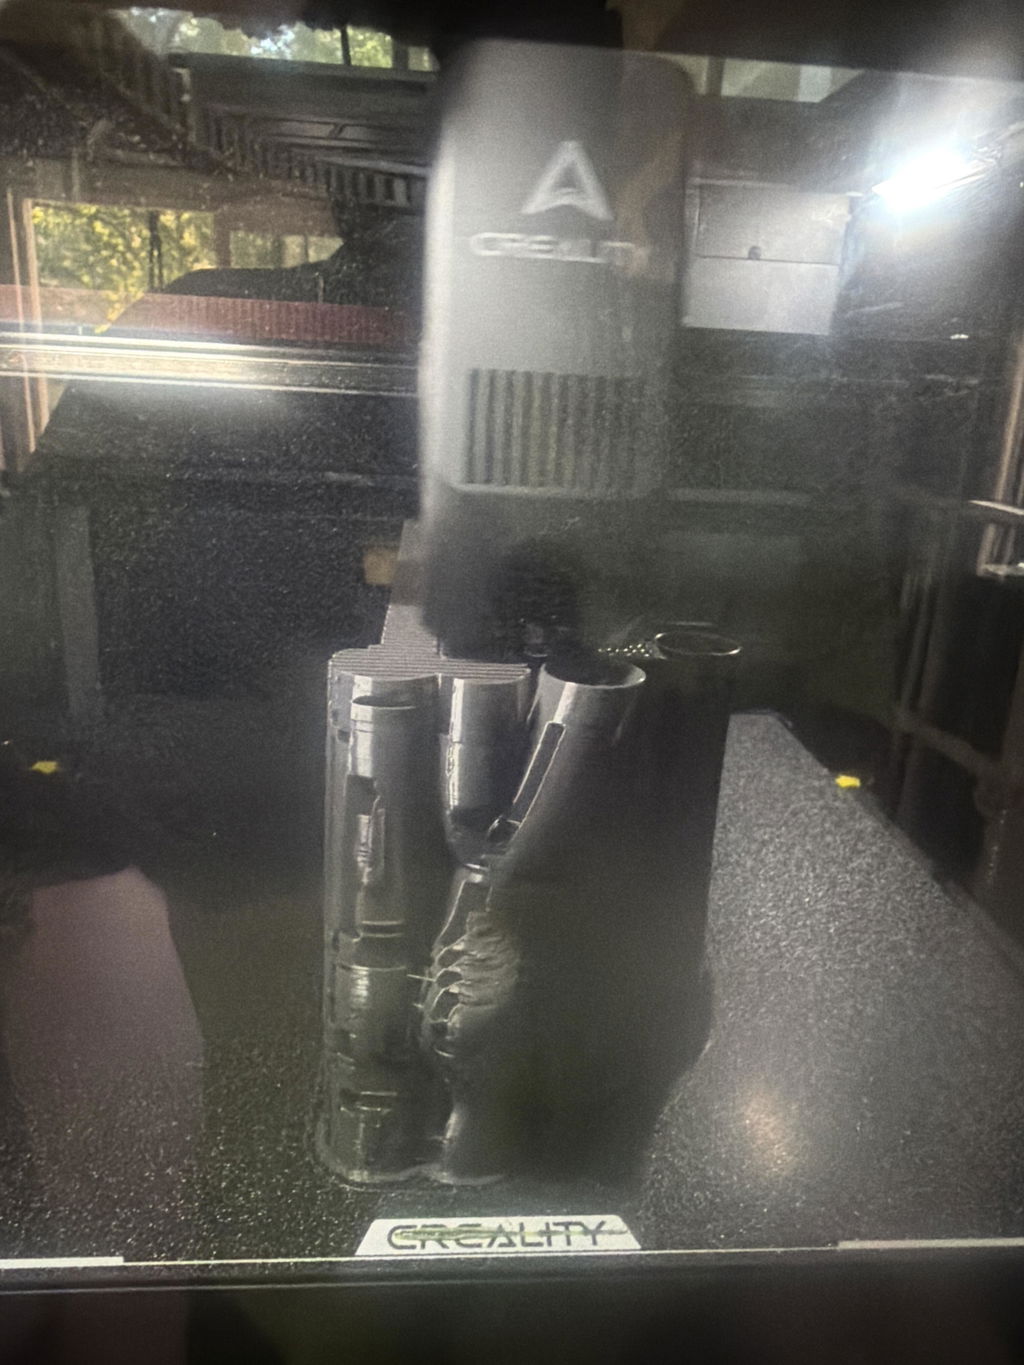
Got this a few days ago and it works amazing! printed a few things, it's pretty tough and its working well for my needs I'm for sure am gonna buy more :D
While I've found some drawbacks with it vs the old formula, this works well for most PETG printing. I do tend to think of it as "PETG-Lite", as the OG PolyLite PETG does do some things better.
The new formula prints cleaner at high speeds, hands down. The old formula can be made to print fast if you do the tuning, but the new formula will make a cleaner result.
The old formula offers a BIG improvement on temperature resistance. This is a common trade-off when making high speed filaments, so the new formula doesn't offer enough extra heat tolerance over what normal PLA does IMO. When PLA won't take the heat, I look at PETG. If I don't have PolyLite PETG, I skip right to ABS or ASA because the new PETG formula doesn't offer anything much there.
The new formula has a "respectable" z-axis tensile strength for keeping vertical parts somewhat strong.
The old formula has what I call a "ridiculous" z-axis tensile strength for keeping vertical parts properly strong.
The new formula seems to peel apart much easier, usually coming off of the print bed. The bottom layer often bonds together poorly, resulting in it pulling apart into strings when the print is removed. I've lost the entire bottom layer of prints to this, which never happened with the PolyLite formula. I found that running it hotter (both nozzle and bed) helped prevent this, but this is the direct manifestation of the lower z-axis tensile strength. Thankfully this doesn't really continue through the print, it's mostly the bottom that does this.
TL;DR: Use it like PETG-Lite for faster, less demanding PETG prints. (That's probably 80% of PETG prints.) Don't rely on it for temperature resistance. Be aware of the trade-offs that the new materials make vs the old ones.
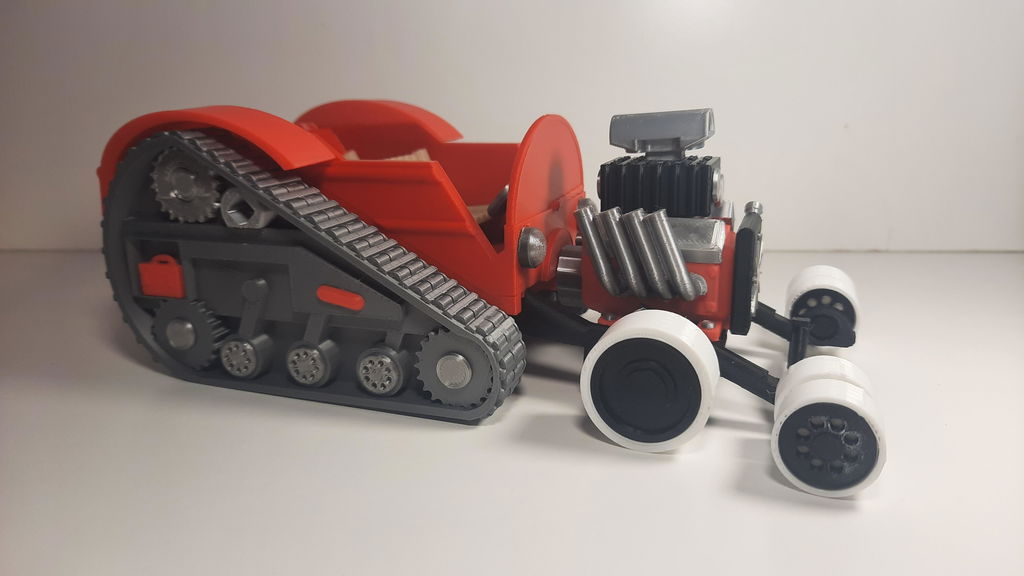
Polymaker has become my all time favorite filament. The color selection is great and very consistent from one project to the next. It always prints smoothly and I rarely have print failures due to adhesion or clogging.
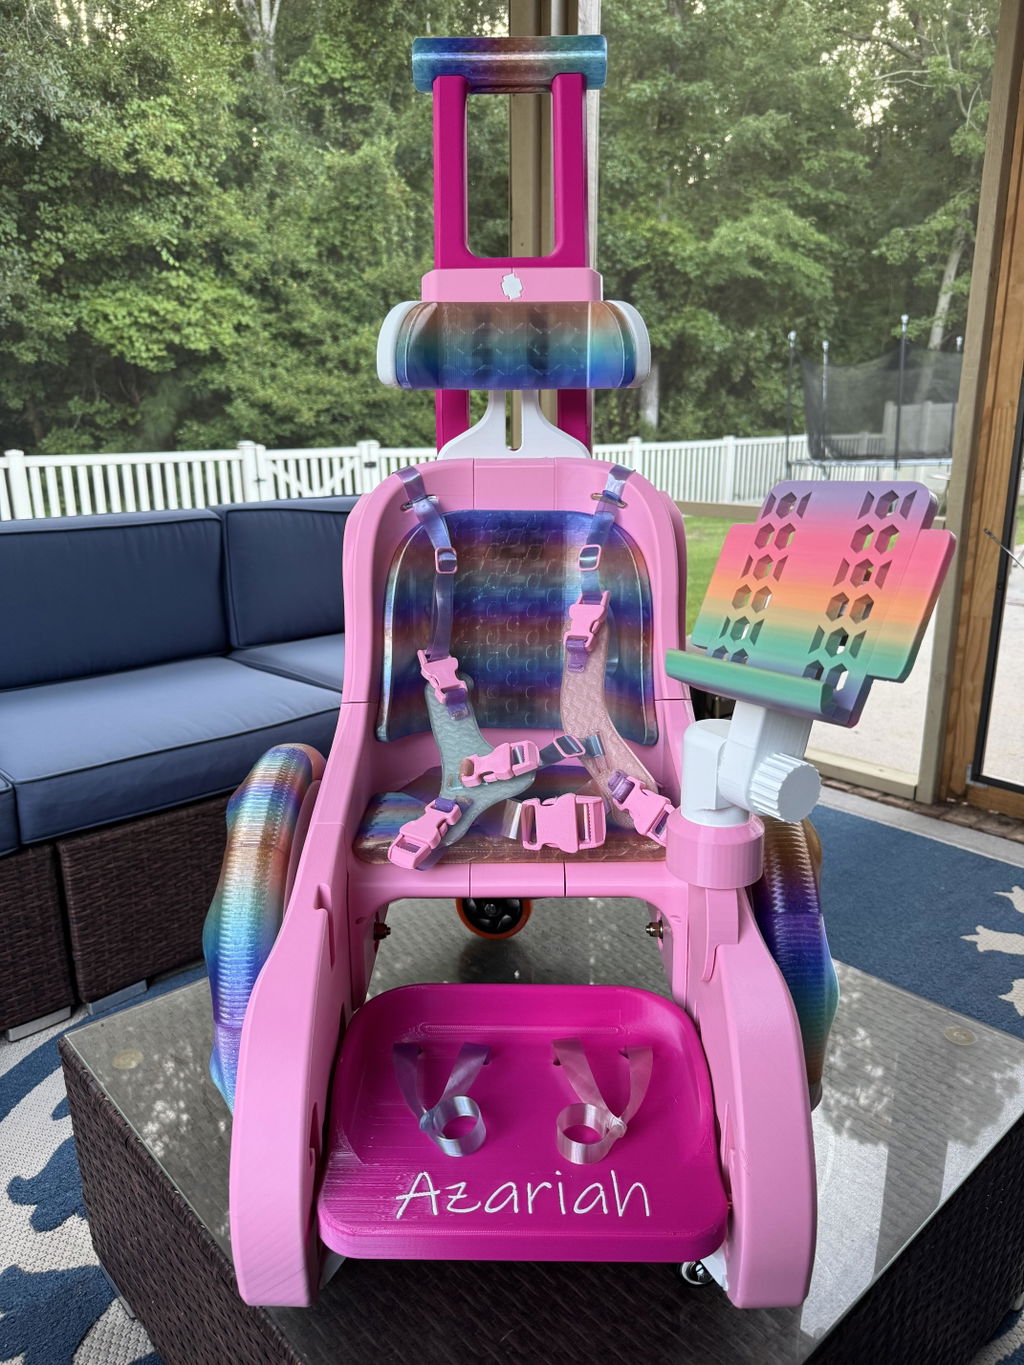
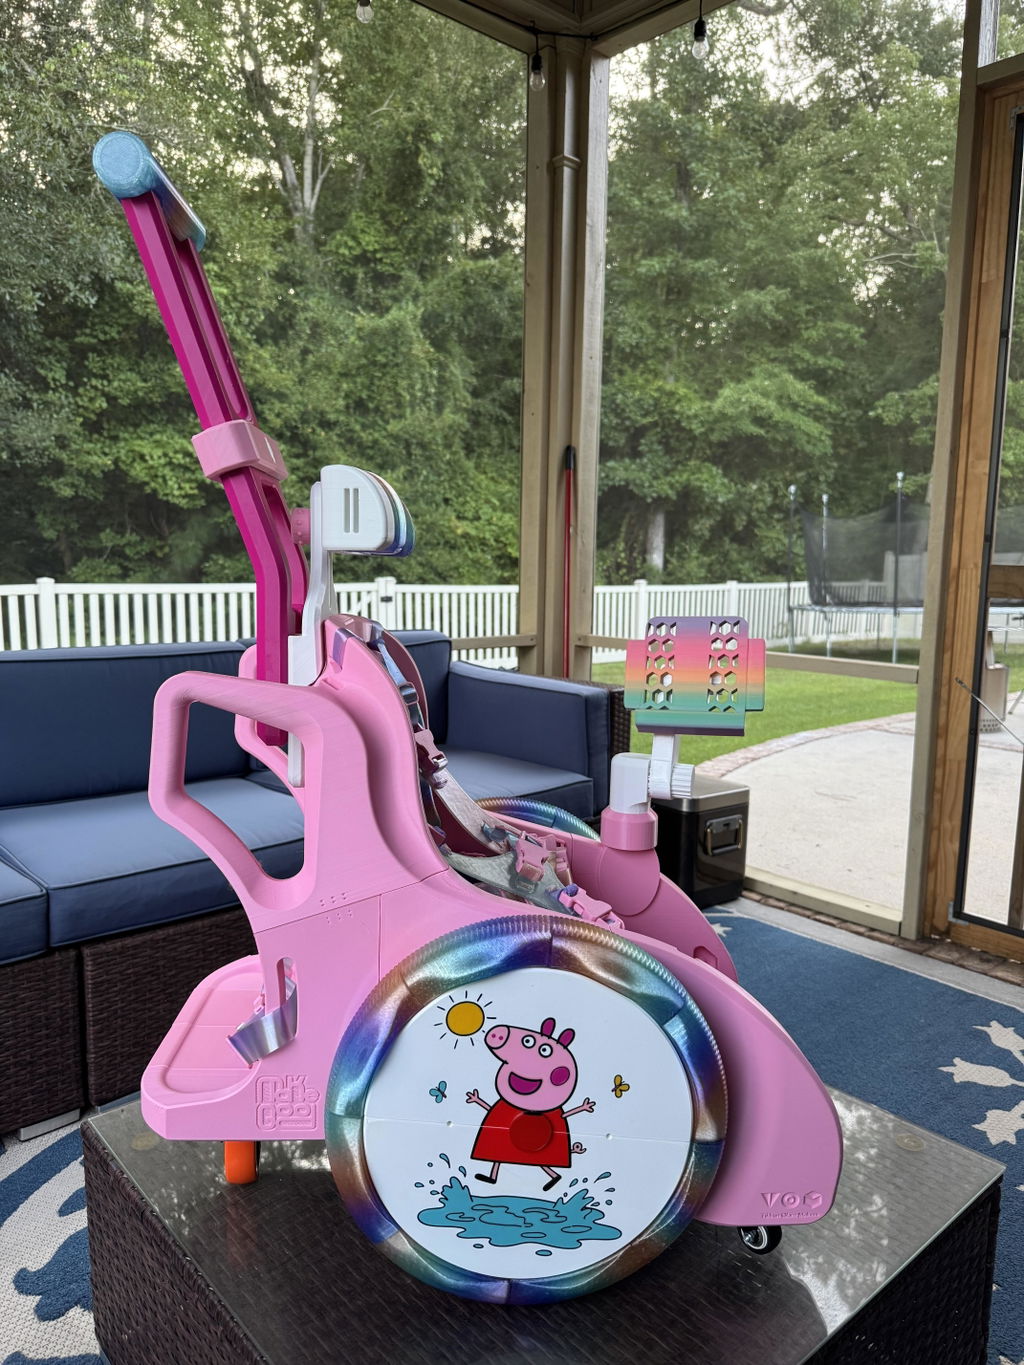
Printed with this on a bambu A1 mini. extremely smooth, sturdy looking prints all around. Really recommend this for its price.
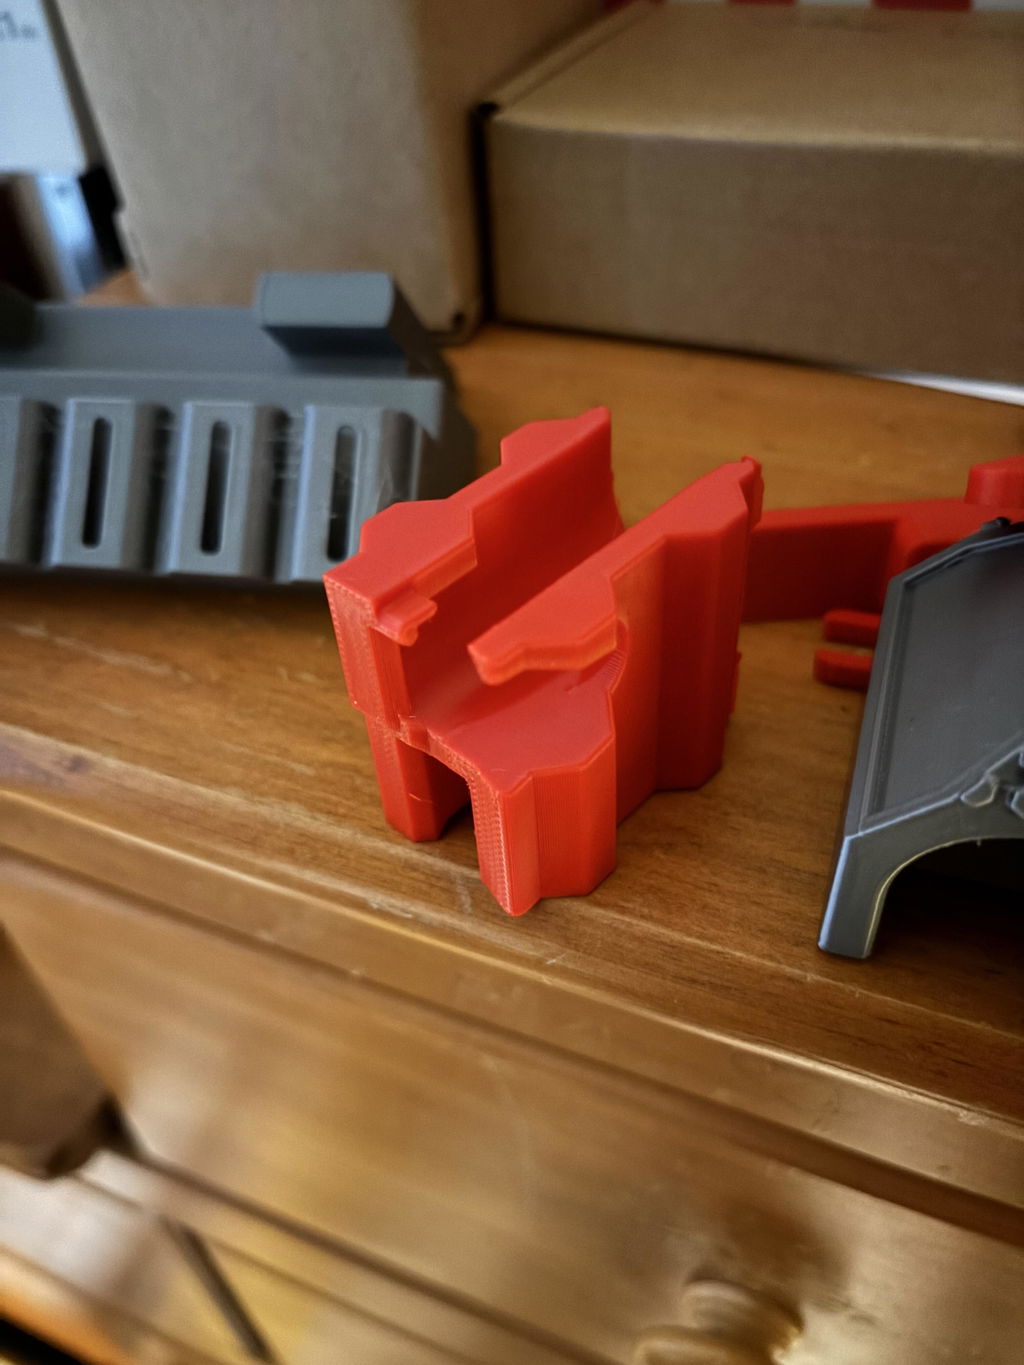
I used this on a project I did for a local restaurant and it printed so smooth. The client loved the look. Great product.
I've been printing with Polymaker PETG now for about 6 months and have had exceptional results. No clogs, great layer adhesion, strength, and it irons well. Overall a fantastic product!

I love Polymaker PETG! I print with it constantly because it has good layer adhesion, a lot of great color choices, and is stronger and can withstand higher temperatures than PLA!

I love polymaker's new PETG formula. It prints beautifully and has excellent layer adhesion.
I used it to print some filament shelf brackets I designed to use some old square metal tubing left over from an old bed frame. It's held up great for the past couple of months since I put up the shelves and loaded them with filament. I print a lot of PETG and this will be my go-to PETG for the foreseeable future. I just need polymaker to make a lime green now... 🍻


I love the dark green PETG it prints great!!! I will be ordering lots more.


Prints perfectly, but dont forget to dry your filament!

Great quality print, no complaints there. Was using it to build my hydroponics tower!

This PETG prints well on both the Anycubic Kobra 3 Max or Snapmaker U1. The Teal color is a perfect match for the Polymaker brand color.

Broke the front assembly and complete hotend by gunking up all over the nozzle and up into the print head housing. Bought a second front assembly and another complete hotend and ensure everything was set appropriately and filament is dried. Same thing happens a second time. Swap the front assembly and complete hotend a THIRD time and print with a different brand of PETG in my AMS and that prints fine. Ended up just throwing the rest of this spool away. Probably won't be buying from Polymaker for awhile with an experience like that; unacceptable.

Hey! We followed up via email recently - we are very sorry for the issues! We can be sure to help troubleshoot or replace via those emails.
good and strong material

I purchased PETG and it was great. Spools neatly wound and had no issues. Will be making another bulk purchase, soon.

Polymaker did it again!

Polymaker is my absolute go-to for 3D printing filament! Their color palette is massive, and they offer an incredible ecosystem of specialized and engineering filaments—from their Fiberon PA6-CF20 to unique lines like their casting and polycarbonate materials—giving them a variety that most other brands can't match. Lately, I’ve been using their new formula PETG, and I'm incredibly impressed. It prints fast with zero issues and offers fantastic layer adhesion. I'm already planning my next orders for their translucent PETG, ASA, and additional engineering filaments. If you want unmatched variety and reliability, Polymaker is the best out there.


