


5–10 jours
sécurisés
Description
Description
PolySonic™ PLA : impression High-Speed, qualité sans compromis
Performances High-Speed révolutionnaires
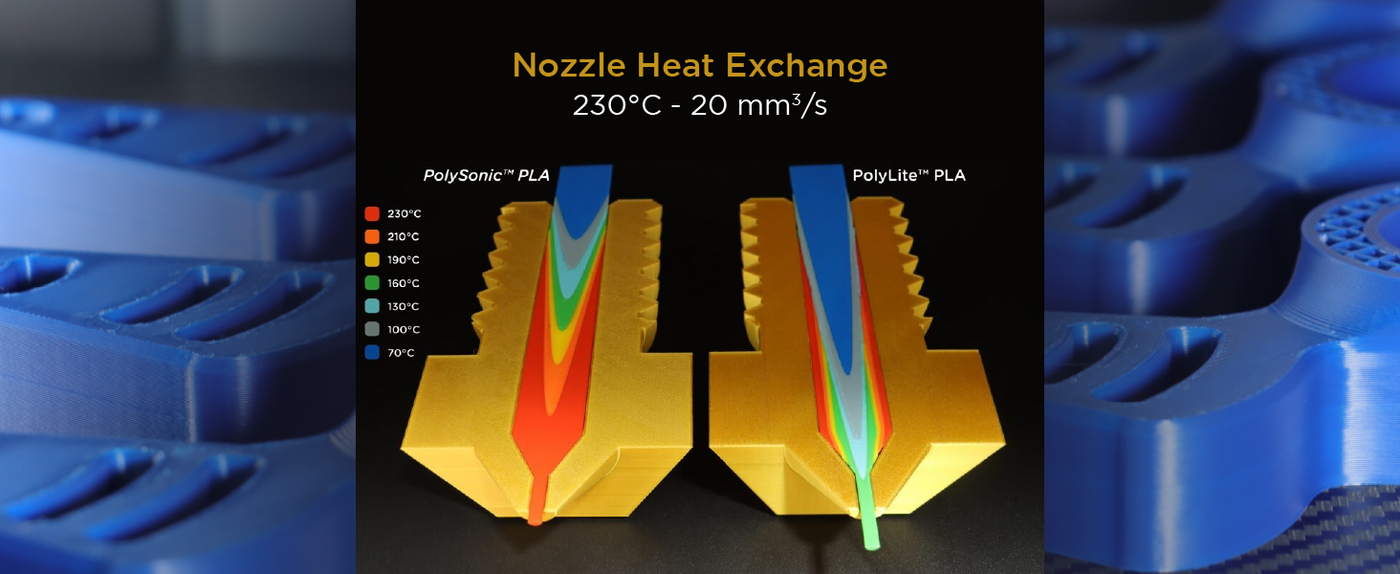
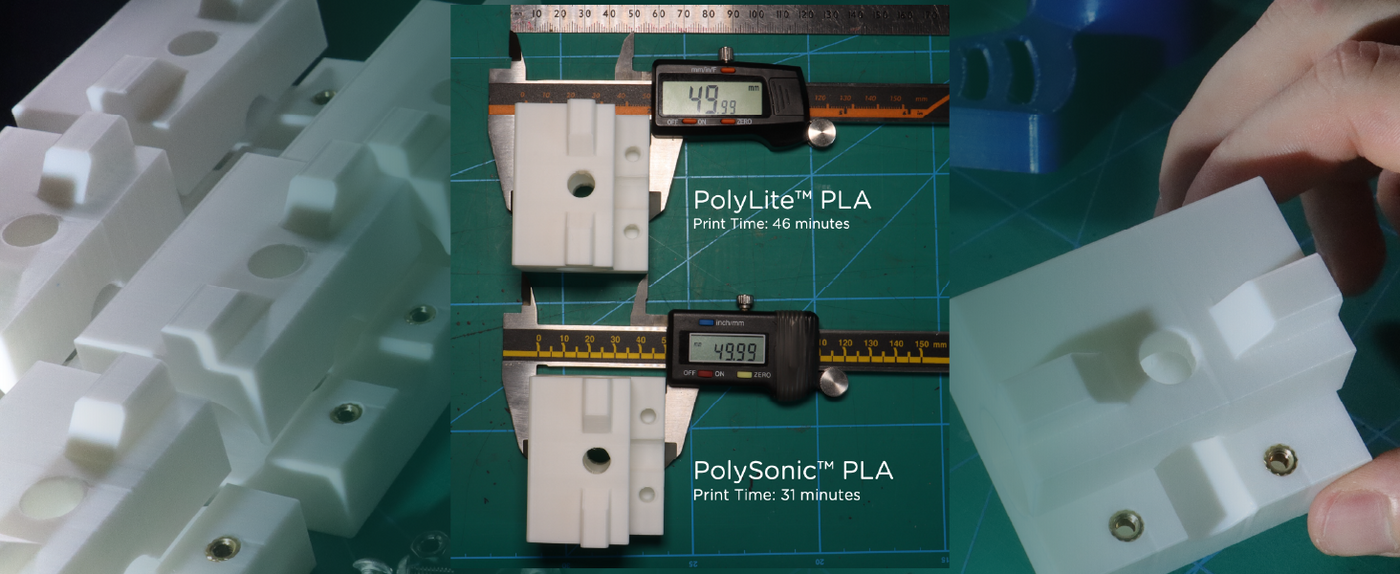
PolySonic™ PLA est conçu pour redéfinir l'impression 3D rapide, en offrant des débits d'extrusion fulgurants et une précision exceptionnelle. Ce filament vous permet d'accélérer considérablement votre flux de travail - en atteignant des vitesses d'impression allant jusqu'à 300 mm/s - tout en conservant une résistance et une qualité de surface remarquables.
Une qualité constante à toutes les vitesses
Grâce à sa formulation optimisée, PolySonic™ PLA garantit une excellente adhérence entre les couches et une grande précision dimensionnelle, même à grande vitesse. Il conserve jusqu'à 90 % de ses propriétés mécaniques lorsqu'il est imprimé à 300 mm/s par rapport aux vitesses standard, vous évitant ainsi tout compromis sur la durabilité ou les détails.
Imprimabilité et polyvalence avancées
PolySonic™ PLA offre une large fenêtre d'extrusion et un débit stable, ce qui le rend compatible avec la plupart des imprimantes 3D High-Speed. Les Paramètres d'impression se situent généralement entre 210–230 °C, avec une température du plateau de 25–60 °C, et le matériau fonctionne de manière fiable avec les profils de tranchage standard comme avancés.
Idéal pour les projets axés sur la productivité
Que vous produisiez des prototypes ou des pièces destinées à l'utilisation finale, PolySonic™ PLA vous permet de maximiser votre productivité sans sacrifier la qualité d'impression. Sa conception innovante en fait le choix idéal pour les créateurs et les professionnels à la recherche de Vitesse, de fiabilité et de résistance à chaque impression.
Exigences d'impression
LayerHub Il est maintenant vivant. Une maison construite par la communauté pour les prédécesseurs de filament — Ouvert à chaque filament Marque, chaque imprimante. Chaque prédécesse vient avec une photo imprimée réelle pour le prouver.
Paramètres d’impression
Paramètres d’impression
PolySonic™ PLA
Caractéristiques principales
- Impression haute vitesse
- Il maintient la force Vitesse
- Excellente qualité d'impression
- Flux fiable
- Idéal pour la productivité
Vous aimerez peut-être aussi
![Polymaker PLA Pro 1.75mm 3Le filament d'imprimante 3Le film d’impression, PLA Pro et Printing VitesseTemps d’impression :]() De €23,99
€24,99Prix unitaire /Indisponible![PolyMax PLA 1.75mm 3Le filament d'impression Polymaker - Polymaker Bleu sarcelle]() De €44,95Prix unitaire /Indisponible


Spécifications techniques
Tout ce dont vous avez besoin avant de lancer l’impression
Télécharger Tips
- Commencez dans les plages recommandées de 190 à 230 °C pour la buse et de 30 à 60 °C pour le plateau, puis effectuez de petits ajustements selon l’imprimante et le modèle.
- Utilisez le réglage recommandé du ventilateur de refroidissement et maintenez la vitesse d’impression entre 50 et 300 mm/s.
- Effectuez une petite impression test avant un travail de longue durée et n’effectuez des ajustements que dans la plage d’impression publiée.
- Veillez à ce que le trajet du filament soit dégagé et vérifiez que l’alimentation de la bobine est fluide avant de commencer une impression longue.
| Propriété | X-Y | Z | Valeur | Méthode |
|---|---|---|---|---|
| Densité | — | — | 1.23 g/cm³ Important | ISO 1183 |
| Résistance à la traction | 46 MPa Important | 37.3 MPa Important | — | ISO 527 |
| Allongement à la rupture | 21.5 % Important | 4.2 % Important | — | ISO 527 |
| Résistance à la flexion | 76.5 MPa Important | — | — | ISO 178 |
| Module de flexion | 2868.2 MPa Important | — | — | ISO 178 |
| Module de Young | 2878.3 MPa Important | 2689.8 MPa Important | — | ISO 527 |
| Résistance au choc Charpy, entaillé | 6.1 KJ/m² Important | — | — | ISO 179 |
| Température de fusion | — | — | 164 °C Important | ISO 11357 |
| Température de transition vitreuse (Tg) | — | — | 59 °C Important | ISO 11357 |
| Température de ramollissement Vicat | — | — | 61 °C Important | ISO 306 |
| HDT (0.45 MPa) | — | — | 53 °C Important | ISO 75 |
| HDT (1.8 MPa) | — | — | 52 °C Important | ISO 75 |
Testé sur des échantillons avec un taux de remplissage de 100 %. X-Y = transversalement aux couches, Z = entre les couches (adhésion interlaminaire).
Foire aux questions
Vous avez des questions ? Nous avons les réponses. Du choix du matériau adapté à l’entretien de vos bobines, voici tout ce que vous devez savoir au même endroit.
Ce qui est PolySonic™ PLA et PLA Le Pro ?
Qu’est-ce qu’une haute Vitesse Le filament ?
Qu’est ce que les Avantages En utilisant une haute Vitesse Le filament ?
Quelle est la différence entre PolyLite™ PLA, PolyMax™ PLA et PolyLite™ PLA Pro?
Les spools vont-ils travailler dans un AMS ?
est ce Matériau La nourriture en sécurité ?
Vous vendez des réparations ?
est ce Matériau Recyclable ?
Revue
Highly rated 3D printing filament praised for consistent, high-quality prints and excellent high-speed performance. Customers said it "prints great" with smooth surfaces and minimal stringing. Some noted higher transparency in certain colors, particularly yellow, requiring extra layers. Generally more expensive than competitors but valued for reliability.
I use the PolySonic PLA for general printing along with sacrificial cores for casting refractory shapes and such. It always prints great and is pretty cheap.
consistently good
consistently good
While I don't use it for everything, I do really like PolySonic PLA. I use some of the PolySonic colors for Hueforge prints because they offer noticeably higher transparency while still being "solid color". This give more range of color blending shades in the same layer thickness, a big win for Hueforge prints.
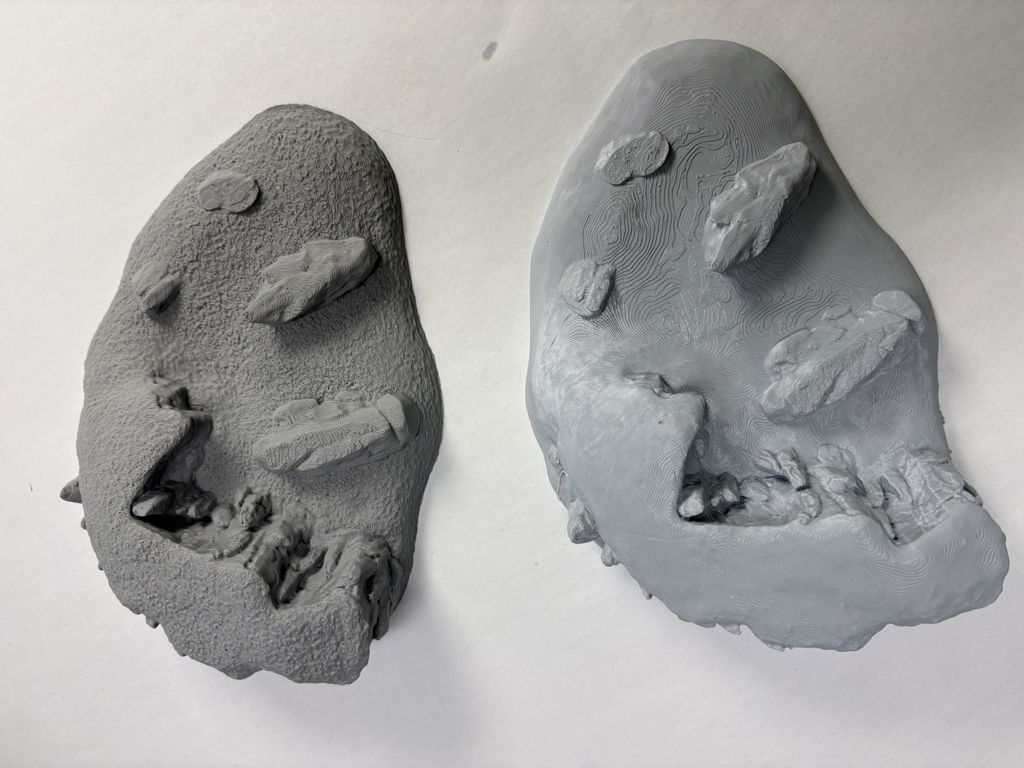
Spec wise, it's good. It honestly feels a little more like a PLA Pro than a base PLA, with it being a little softer and less brittle already The layer adhesion is what I consider "mid range" for PLA, but still works pretty well for most applications like toymaking and light mechanicals. Honestly, pretty well rounded and produces good results.
Just be aware of the higher transparency, as you might need extra layers to cover color changes and bleed. I use it to my advantage, so use it where it fits.
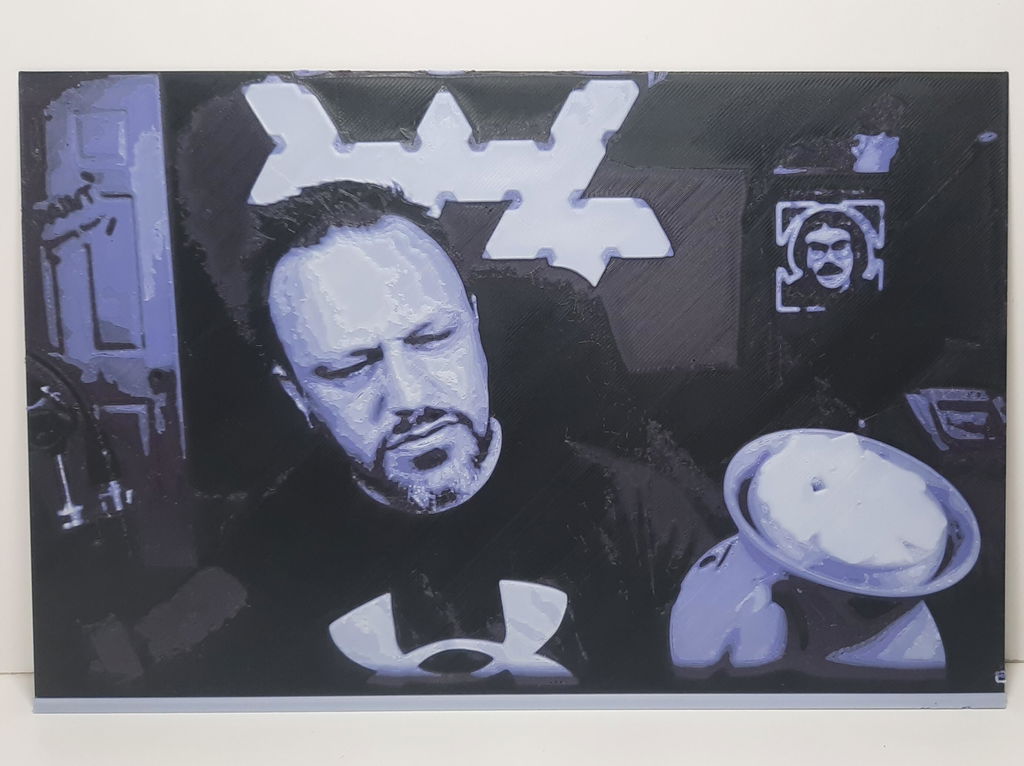
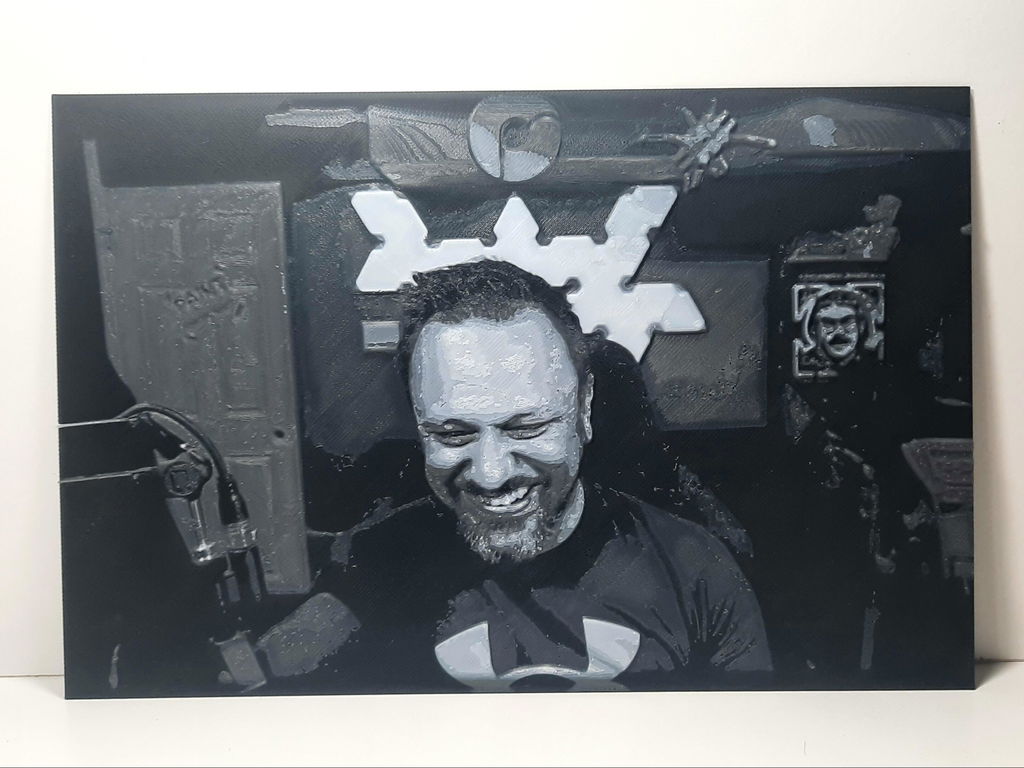
GOOD STUFF
One of the best PLA filaments I have used. Very forgiving in terms of machine and slicer settings. Prints come out clean with a smooth surface and I am able to take advantage of faster print speeds!
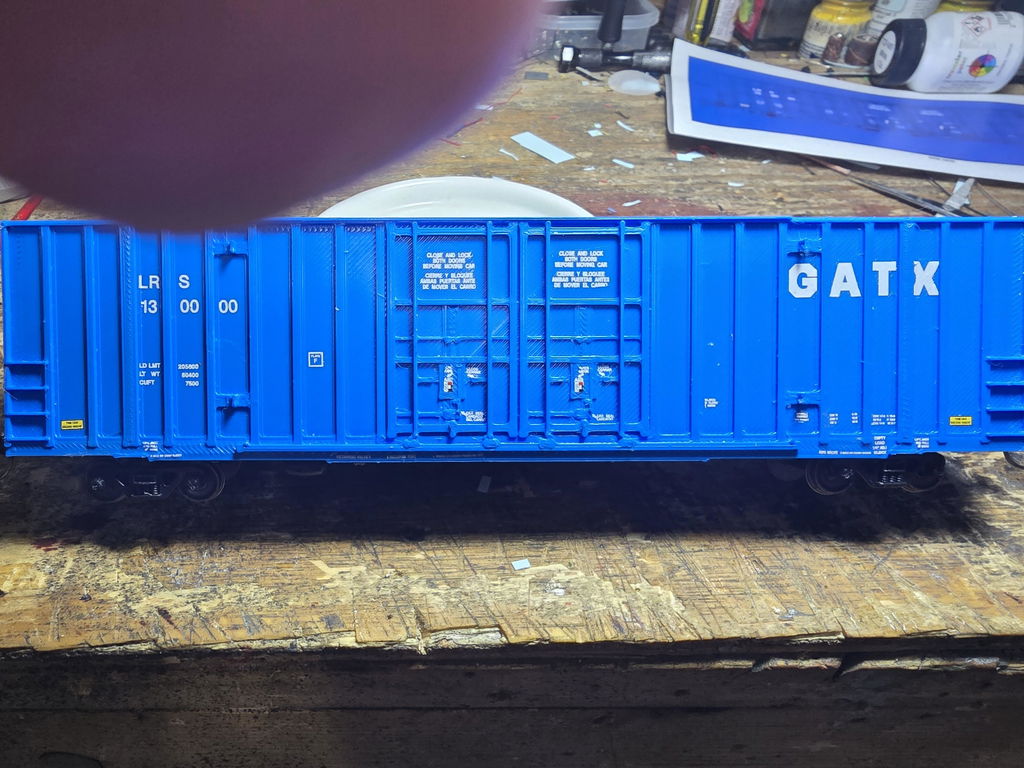
Very good product but the color yellow is a little too transparent for what I use it for. I print model trains, and I am having a time finding the right colors that are railroad related. It would be nice if someone would produce some!
My setup is modified cr-10s running klipperI print with the last version of orca slicer that has the option to keep the speed and flow rate(print outer wall without slowing down).I'm printing at 200mm/s with no problems and a perfect result.I will definitely buy this again .
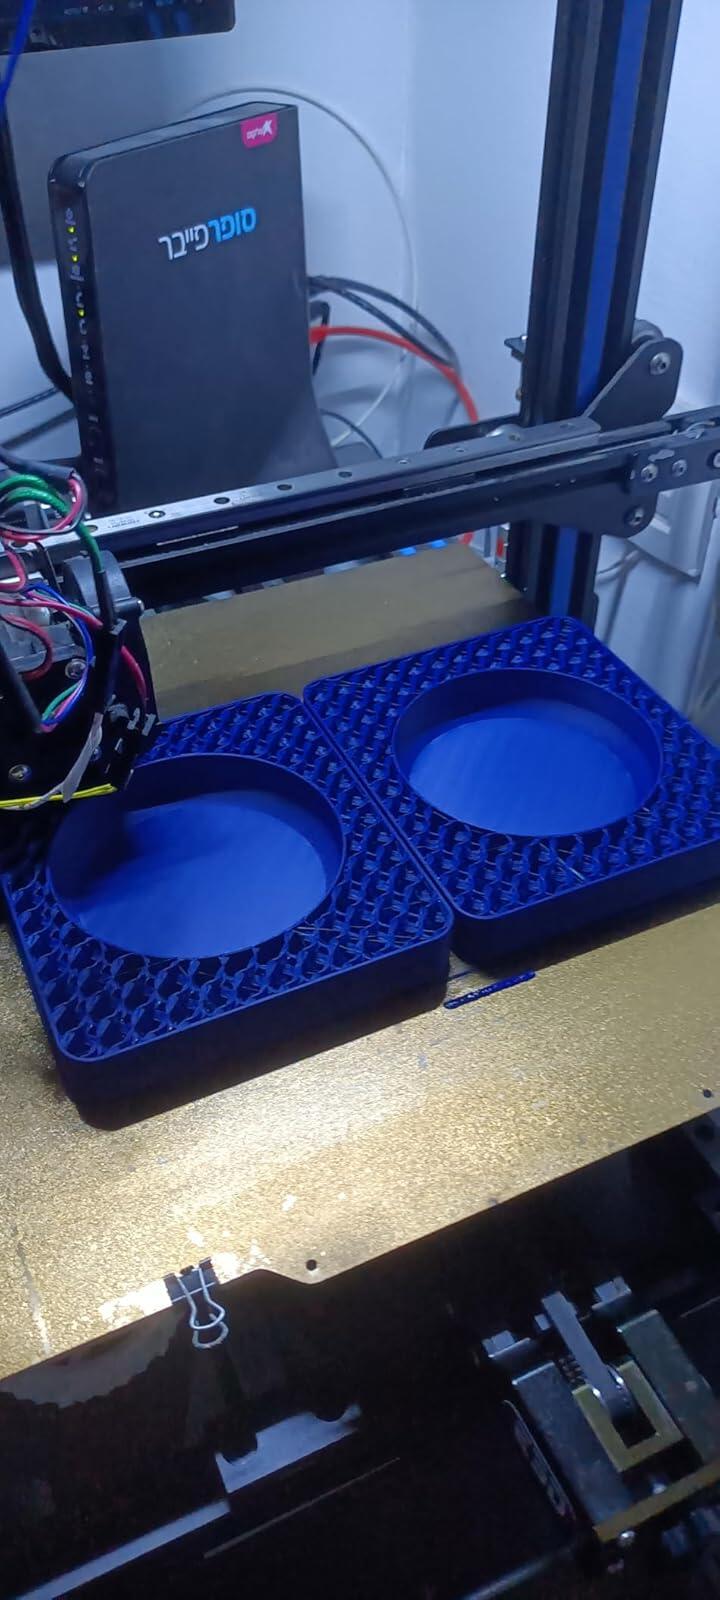
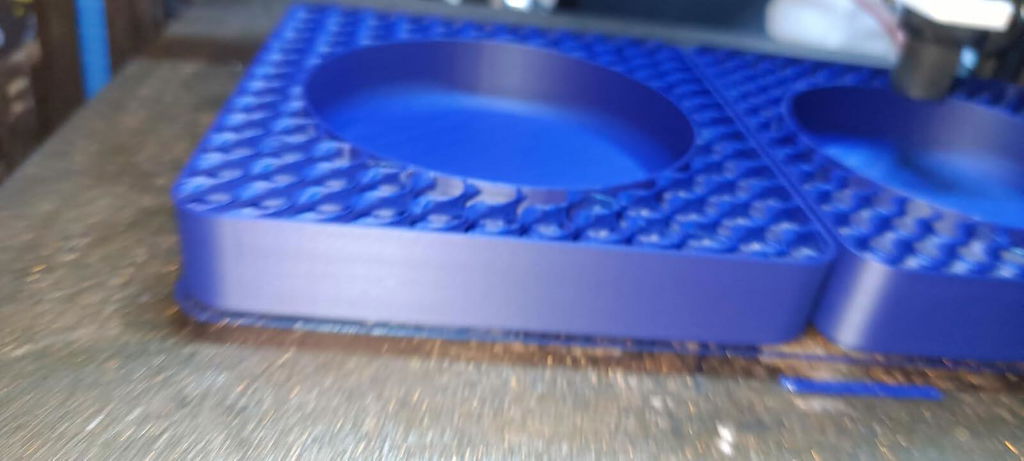
When printing complex models, it performed great with no fuss!
No complaints about this. It's a solid go-to filament for every-day printing. No frills, no waste. I was hoping to get a better print speed from it, but the documentation seems to suggest that the high-flow nozzle already provides me with the benefits I would otherwise get.
I love polysonic pla
Works great
Works great.
This is the most beautiful blue filament
Great filament! Always very happy with this filament!
Only done 1print a so far but it looks awesome.
I don't really have much to say about this filament. If you know Polymaker, you know it's going to be 10/10. And if for some reason something was off, you will be hard pressed to find a company that will take care of you as well as Polymaker.I didn't print anything crazy fast (250mm/s) But, this filament did well and printed with excellent print quality.
Solid filament. No issues at all. It was rolled well and did not experience any tangles.
I have tried many different brands of PLA and Polymaker is one of the best I have used. It is also more expensive than other "good" brands. I don't get warping which is one of the reasons I spend more for this PLA. It sticks to a clean plate and has little stringing. I use default P1S settings for Generic HS PLA with the door closed and have no issues printing.
one of the best filaments on the market highly recommend
I've tried lots of different filaments and Polymaker is by far my favorite. If it was not for the premium price, I would only buy their filaments. Now I mostly use it for things that matter and do prototyping with the cheaper stuff.
I tested several different brands of 'High Speed' or 'Rapid' PLA to find an alternative for the Creality Hyper PLA.So far the polymaker hasn't had any knots in the spool, and it prints better from what I can tell.
Title says it all!Very consistent prints and great quality!
Prints are smooth, no tangles and easy to work with in post production.
I wanted to see the difference between high speed pla and the regular pla...this stuff is incredible.On my Anycubic kobra 2 I can get very good prints in regular pla at around 80mm/s...With this PLA I can get the same result at 200mm/s!
Watch when you change from black to white. You need to purge a bunch because you will get grey.I print tenth scale RC truck bodies and this filament checks all the boxes once you get your settings dialed in. It prints very smooth even with .2 layer heights going at the high speed of a Bambu P1P.The cost is reasonable and post processing has been greatly reduced. It's my go to filament for feeding my hungry Bambu printer.
This filament is amazing. It handles high speed printing very well, something no other PLA I've used has really gotten right (which makes sense, since PLA generally isnt much of a speed filament), and more generally produces very high quality parts with a nice finish even when used like a normal filament.
What is the TD value for PolySonic White? I've heard it is around 7.5, is this correct?
I am sorry but we do not currently have TD data recorded for PolySonic!

